Automatyzacja etapowa, zaczynająca się od optymalizacji przezbrajania i programowania offline, a kończąca na integracji robota lub cobota z magazynem, daje zwykle najlepszy stosunek kosztu do efektu. Największy skok wydajności przynosi połączenie automatycznego podawania z kontrolą kąta gięcia w czasie rzeczywistym. Rozwiązania takie jak CoboBend czy cela z cobotem CR to konkretne punkty startu, jeśli zakład rozważa pierwszy krok w tym kierunku.
Krótko mówiąc:
- Automatyzacja gięcia od automatycznego podawania po kontrolę kąta w czasie rzeczywistym zwiększa powtarzalność i zmniejsza odpad, co jest szczególnie ważne przy dużym wolumenie produkcji.
- Wdrożenie powinno przebiegać etapowo, zaczynając od pomiaru czasów, skracania przezbrojeń, testowania programów offline i stopniowego dodawania robota lub cobota.
- Normy bezpieczeństwa EN ISO 10218 i ISO/TS 15066 warunkują wybór czujników, osłon i strategii zatrzymania robota, a wymogi UE 2023/1230 obejmują aktualizację dokumentacji i systemów oprogramowania.
- Kluczowa jest integracja z systemami ERP i MES dla automatycznego planowania, rejestrowania danych i cyfrowego modelowania procesu, co przyspiesza wdrożenie i optymalizuje produkcję.
- Opłacalność automatyzacji zależy od rzeczywistego czasu przezbrojenia i udziału ręcznego pozycjonowania, a wybór między cobotem a robotem przemysłowym zależy od wielkości serii i ciężaru detali.
Spis treści
- Główne korzyści automatyzacji gięcia na prasie krawędziowej
- Kluczowe elementy zautomatyzowanego stanowiska gięcia
- Strategia wdrożenia: krok po kroku
- Bezpieczeństwo i zgodność: normy, ocena ryzyka i dokumentacja
- Koszty i model opłacalności: jak liczyć ROI dla automatyzacji gięcia
- Technologie i opcje: robot, cobot i zintegrowane cele gięcia
- Dowody praktyczne i oferta JM-TRONIK w automatyzacji gięcia
- Integracja automatyzacji gięcia z systemami ERP i MES
- Konserwacja i serwis zautomatyzowanych stanowisk gięcia
- Studia przypadków wdrożeń w różnych branżach
- Perspektywa eksperta: kiedy automatyzacja ma sens
- Oferta JM-TRONIK: konkretne rozwiązania i kolejny krok
- Źródła
- Najczęściej zadawane pytania
Główne korzyści automatyzacji gięcia na prasie krawędziowej
Zautomatyzowane stanowisko gięcia zmienia sposób pracy prasy krawędziowej w dwóch obszarach: dostępności maszyny i jakości detali. Robot lub cobot pracuje bez przerw na odpoczynek, więc czas cyklu staje się przewidywalny, a przezbrojenia realizowane metodą SMED skracają przestoje między seriami. Kontrola kąta gięcia w czasie rzeczywistym eliminuje najczęstszą przyczynę braków, czyli odchylenie wynikające ze zmiennej sprężystości materiału.
Korzyści operacyjne układają się w kilka konkretnych punktów:
- Powtarzalność kąta i wymiarów niezależna od zmęczenia operatora.
- Mniej odpadu i przeróbek dzięki pomiarowi kąta w trakcie gięcia, nie po nim.
- Operator przechodzi od podnoszenia blach do nadzoru procesu i programowania.
- Praca ciągła na trzeciej zmianie bez obsady, jeśli magazyn i podawanie są zautomatyzowane.
Dla operatorów oznacza to również mniej powtarzalnych ruchów i mniejszy kontakt z ostrymi krawędziami blach, co przekłada się na realne korzyści ergonomiczne.
Kluczowe elementy zautomatyzowanego stanowiska gięcia
Stanowisko zautomatyzowane składa się z kilku elementów, które muszą działać jako jeden system, nie jako pojedyncze dodatki do istniejącej prasy. Sam robot bez sprawnego podawania rozwiązuje tylko część problemu.
- Robot lub cobot, którego dobór zależy od masy detali i wymaganej prędkości, ograniczony normami EN ISO 10218 i ISO/TS 15066 w zakresie sił i prędkości współpracy z człowiekiem.
- Magazyn blach i stoły centrujące, które eliminują ręczne pozycjonowanie arkusza przed każdym cyklem.
- Zmieniacz narzędzi górnych i dolnych, pozwalający przechodzić między geometriami gięcia bez ręcznej wymiany.
- System pomiarowy kąta, sprzężony ze sterowaniem prasy, korygujący docisk w czasie rzeczywistym.
- Programowanie offline, umożliwiające przygotowanie i test trajektorii robota bez zatrzymywania produkcji.
Bez automatycznego podawania system traci większość korzyści płynących z samego robota, bo maszyna wciąż czeka na człowieka między cyklami. Producenci systemów gięcia opisują automatyczne podawanie, zmianę narzędzi i kontrolę kąta jako trzy funkcje, które razem decydują o realnej wydajności centrum gięcia.
Strategia wdrożenia: krok po kroku
Wdrożenie automatyzacji gięcia najlepiej rozłożyć na etapy, zaczynając od zmian najmniej ryzykownych i najszybciej zwracających koszt. Skok od razu do pełnej robotyzacji bez wcześniejszego uporządkowania procesu bywa najczęstszą przyczyną przeciągających się projektów.
- Zmierz aktualne czasy: ile trwa ręczne gięcie, ile przezbrojenie, ile przestój między seriami.
- Wprowadź SMED, skracając czas przezbrojenia narzędzi jeszcze przed dodaniem robota.
- Przenieś programowanie ścieżek gięcia offline, testując je w symulacji przed uruchomieniem na maszynie.
- Zautomatyzuj magazyn i podawanie blach, eliminując ręczne pozycjonowanie arkusza.
- Dodaj robota lub cobota do obsługi cykli, zaczynając od jednego detalu o dużym wolumenie.
- Rozszerz zakres na kolejne detale, korygując program na podstawie danych z pierwszych tygodni pracy.
Symulacje w środowiskach wirtualnych mogą pomóc we wczesnym wykrywaniu kolizji trajektorii i skróceniu etapu testów na rzeczywistej maszynie przed wdrożeniem zmian na produkcję. Kryterium przejścia między etapami jest proste: kolejny krok wdrażasz, gdy poprzedni działa stabilnie bez korekt operatora przez pełny tydzień produkcji.
Bezpieczeństwo i zgodność: normy, ocena ryzyka i dokumentacja
Projekt stanowiska z robotem lub cobotem musi uwzględniać normy EN ISO 10218-1/2 oraz ISO/TS 15066, które określają limity siły, prędkości i sposoby bezpiecznej współpracy człowieka z maszyną. Te wymagania wpływają na wybór osłon, czujników i strategii zatrzymania robota, nie są jedynie formalnością do odhaczenia w dokumentacji.
Typowe metody kolaboracji obejmują:
- Monitorowany bezruch (monitored standstill), gdy operator wchodzi w strefę pracy robota.
- Nadzorowanie prędkości i separacji (speed and separation monitoring) w strefach o zmiennym dostępie człowieka.
- Ograniczenie siły i mocy (power and force limiting) typowe dla cobotów pracujących bez pełnego ogrodzenia.
Rozporządzenie (UE) 2023/1230 rozszerza wymagania bezpieczeństwa maszyn o elementy związane z oprogramowaniem, sztuczną inteligencją i autonomią systemów, co oznacza konieczność aktualizacji dokumentacji technicznej i oceny zgodności dla nowych instalacji zrobotyzowanych. Instrukcje obsługi i dokumentacja cyfrowa stanowiska muszą odzwierciedlać rzeczywistą konfigurację systemu, w tym parametry robota i strefy ograniczeń, nie tylko opis samej prasy.
Koszty i model opłacalności: jak liczyć ROI dla automatyzacji gięcia
Koszt automatyzacji gięcia dzieli się na kilka kategorii: sprzęt (robot, magazyn, oprzyrządowanie), integrację systemów, tooling dopasowany do detali, szkolenia operatorów i serwis. Pominięcie tooling’u lub szkoleń w budżecie na starcie jest częstym błędem, który później wydłuża czas dojścia do pełnej wydajności.
Ocena korzyści opiera się na trzech miarach, które warto zmierzyć przed inwestycją i po niej:
- Czas obsługi cyklu przed i po automatyzacji, liczony od załadunku arkusza do odłożenia gotowego detalu.
- Liczba braków i przeróbek na tysiąc cykli, z podziałem na przyczynę (kąt, wymiar, uszkodzenie powierzchni).
- Rzeczywisty czas pracy maszyny w ciągu zmiany, uwzględniający przestoje na przezbrojenie.
Prosta formuła ROI to koszt inwestycji podzielony przez miesięczną wartość zaoszczętowanego czasu pracy i redukcji braków. Przy produkcji seryjnej z dużą liczbą powtarzalnych cykli próg opłacalności osiąga się zwykle szybciej niż przy krótkich seriach o częstej zmianie detalu, bo koszt przezbrojenia rozkłada się na mniej cykli.
Porada profesjonalisty: zanim policzysz ROI, zmierz realny czas przezbrojenia stopwatchem na trzech różnych detalach, nie szacuj go z pamięci.
Technologie i opcje: robot, cobot i zintegrowane cele gięcia
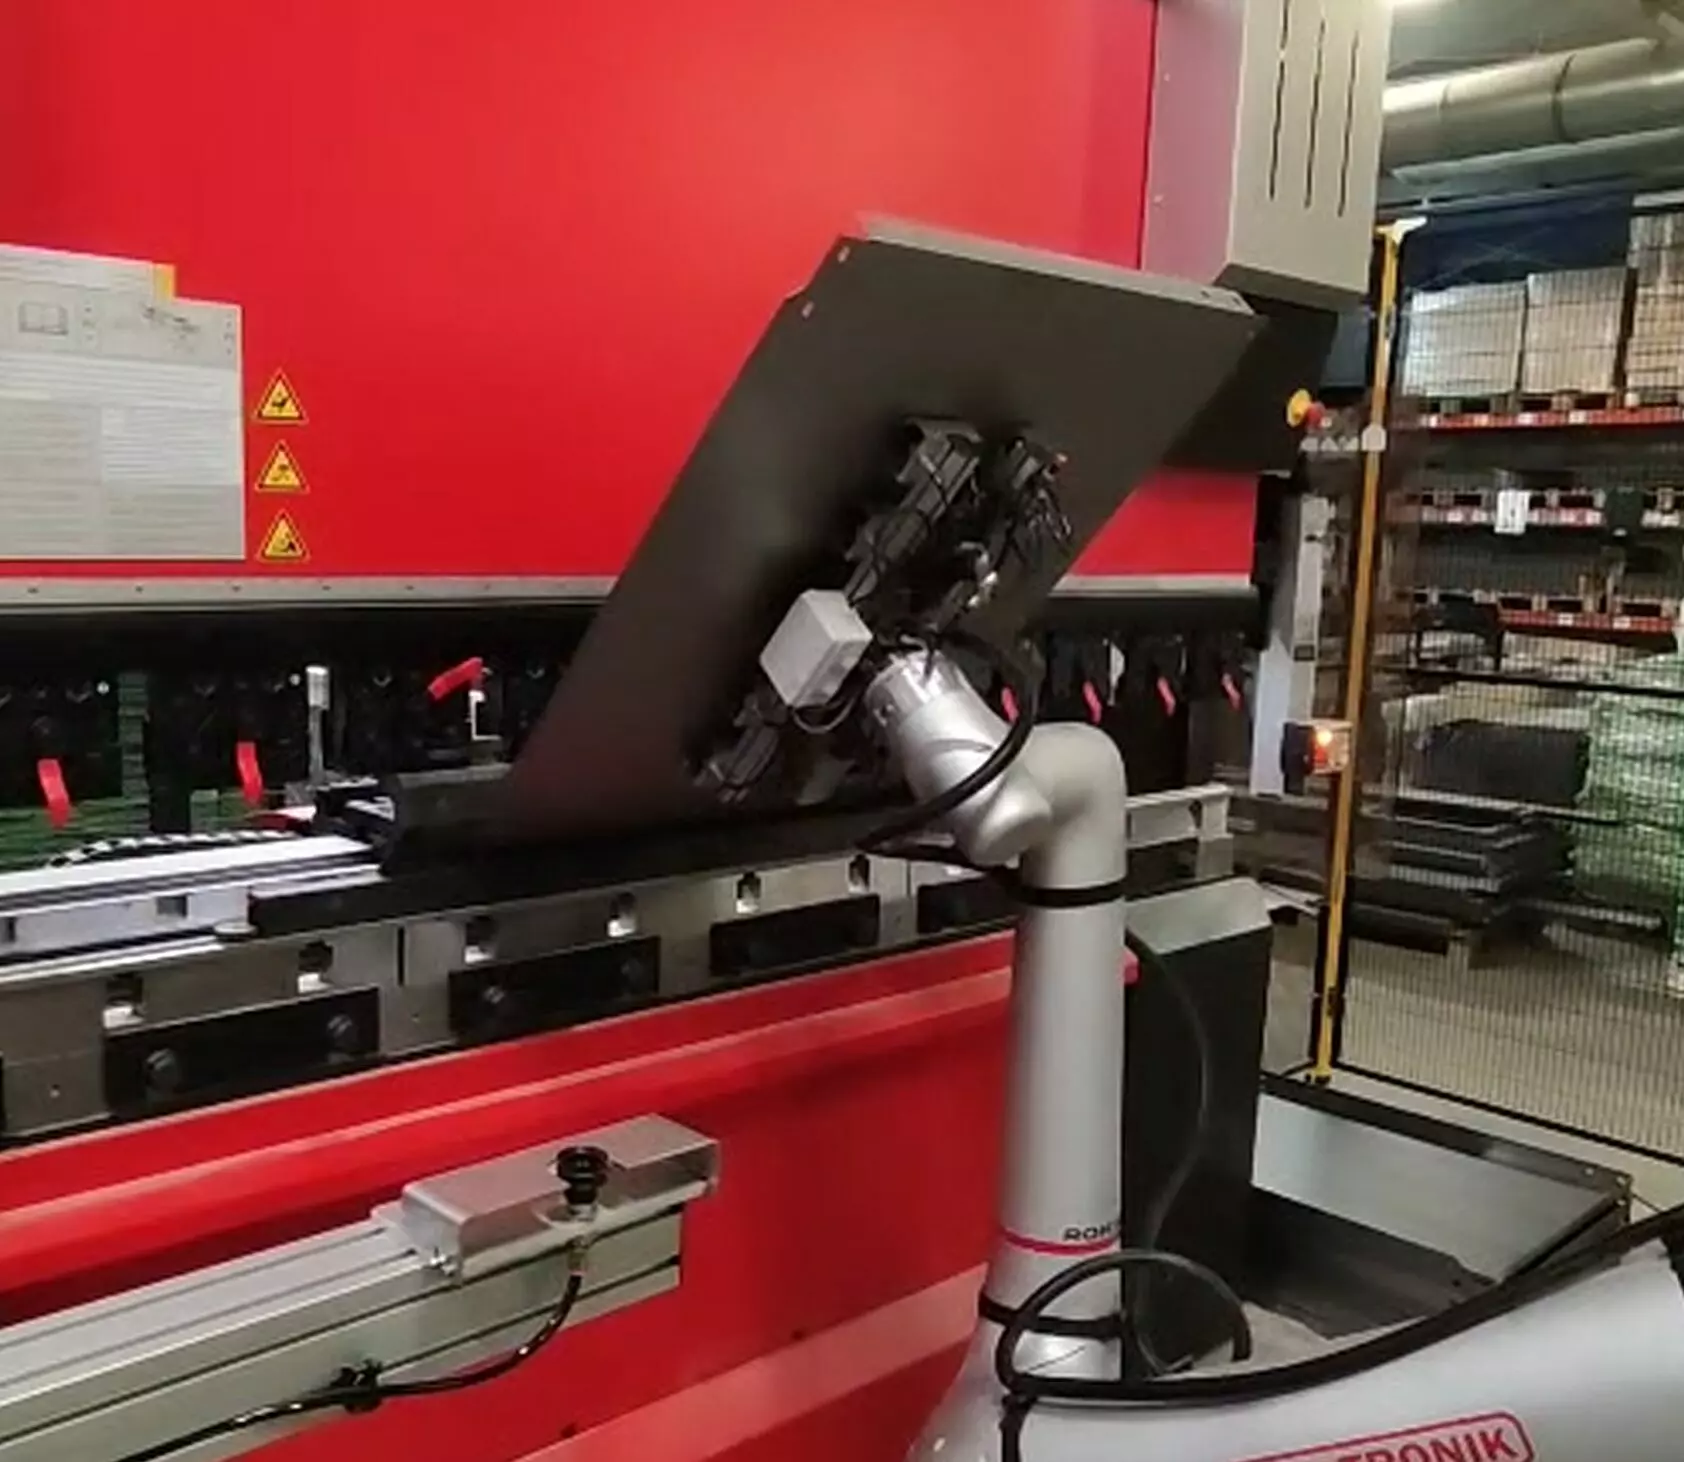
Wybór między robotem przemysłowym a cobotem zależy głównie od masy detali, wymaganej prędkości i częstości zmiany zlecenia. Cobot sprawdza się przy krótszych seriach i niższych siłach, bo można go przezbrajać częściej bez pełnego ogrodzenia strefy pracy. Robot przemysłowy 6 lub 7 osi lepiej radzi sobie z ciężkimi elementami i wysoką prędkością cyklu, tam gdzie wolumen uzasadnia stałą, ogrodzoną instalację.
Zintegrowane cele gięcia, które producenci systemów opisują jako w pełni autonomiczne od załadunku do paletyzacji, łączą kilka funkcji naraz:
- Automatyczna zmiana chwytaków i narzędzi, bez przerywania cyklu na interwencję operatora.
- Aktywne palce tylnego zderzaka, korygujące pozycję arkusza podczas gięcia.
- Kontrola kąta w czasie rzeczywistym, sprzężona z korekcją docisku prasy.
Systemy tego typu, pokazują, że pełna autonomia stanowiska jest możliwa technicznie, choć jej opłacalność zależy od skali produkcji. Im większa różnorodność detali w krótkich seriach, tym większą wagę zyskuje elastyczność systemu, a nie tylko jego surowa prędkość.
Dowody praktyczne i oferta JM-TRONIK w automatyzacji gięcia
Firmy specjalizujące się w automatyzacji procesów przemysłowych często integrują technologię spawalniczą z robotyzacją w maszynach zwiększających wydajność i jakość produkcji. W praktyce przekłada się to na konkretne produkty odpowiadające na potrzeby opisane wyżej w artykule:
- CoboBend, cobot dedykowany do obsługi prasy krawędziowej, adresujący etap automatycznego podawania i obsługi cykli gięcia.
- Cela spawalnicza z cobotem CR, łącząca gięcie z kolejnym etapem procesu, czyli spawaniem, w jednym module produkcyjnym.
- Rokae xMate CR12, robot współpracujący stanowiący bazę dla stanowisk wymagających elastyczności między seriami.
Współpraca przebiega od audytu stanowiska, przez projekt techniczny i wdrożenie, do szkolenia operatorów i serwisu, zgodnie z podejściem etapowym opisanym w sekcji o strategii wdrożenia.
Integracja automatyzacji gięcia z systemami ERP i MES
Zautomatyzowane stanowisko gięcia zyskuje pełną wartość dopiero wtedy, gdy dane z prasy trafiają do systemu zarządzania produkcją, nie tylko do lokalnego panelu operatora. Integracja z ERP pozwala automatycznie generować zlecenia produkcyjne na podstawie zamówień, a system MES odbiera dane o rzeczywistym czasie cyklu, liczbie wykonanych detali i przestojach maszyny.
Praktyczna integracja obejmuje kilka warstw wymiany danych. Program gięcia przygotowany offline powinien być powiązany z numerem zlecenia w ERP, tak aby robot automatycznie wczytywał właściwą trajektorię i parametry docisku dla danego detalu. System MES zbiera z kolei dane o odchyleniach kąta i liczbie korekt, co pozwala śledzić jakość procesu bez ręcznego raportowania przez operatora.
Digital twin i cyfrowe modele stanowiska, budowane na bazie danych z rzeczywistej produkcji, umożliwiają automatyczne planowanie procesu gięcia i optymalizację parametrów na podstawie wcześniejszych cykli. Badania nad reprogramowalnymi systemami gięcia opisują, jak połączenie cyfrowego bliźniaka, cyfrowego modelu bliźniaczego zasobu (AAS) i uczenia maszynowego pozwala automatycznie sugerować geometrię narzędzi i korygować parametry procesu, co skraca cykl wdrożenia nowego detalu.
Dla zakładu średniej wielkości sensownym punktem startu jest integracja jednostronna: MES odbiera dane z prasy, ale planowanie zleceń wciąż odbywa się w ERP bez automatycznego sprzężenia zwrotnego. Pełna integracja dwustronna, w której ERP automatycznie generuje program gięcia na podstawie zamówienia, ma sens przy dużej liczbie powtarzalnych detali i wysokim wolumenie zleceń.
Konserwacja i serwis zautomatyzowanych stanowisk gięcia
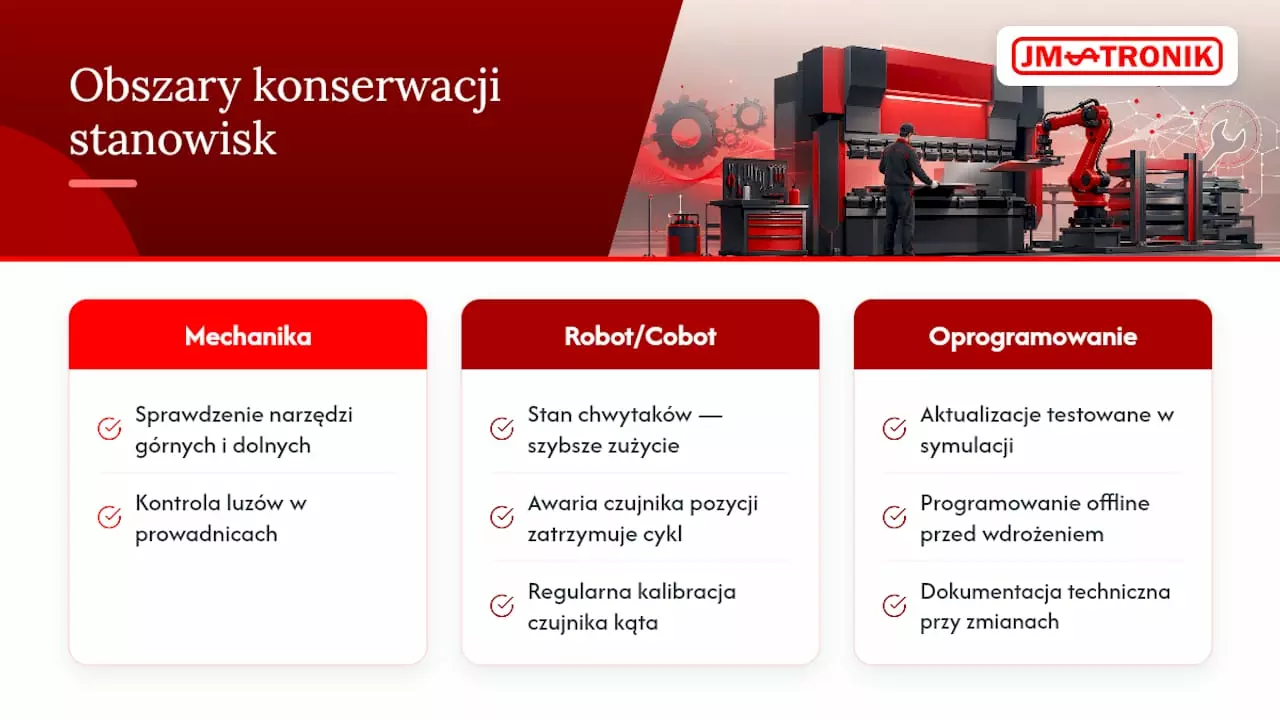
Zautomatyzowane stanowisko gięcia wymaga innego podejścia do serwisu niż tradycyjna prasa krawędziowa obsługiwana ręcznie, bo awaria jednego elementu, na przykład czujnika pozycji robota, zatrzymuje cały cykl, nie tylko jedną operację. Plan konserwacji powinien rozróżniać przeglądy mechaniczne prasy, konserwację robota lub cobota oraz kalibrację systemu pomiaru kąta.
Przeglądy mechaniczne obejmują sprawdzenie stanu narzędzi górnych i dolnych, luzów w prowadnicach oraz stanu chwytaków robota, które mają bezpośredni kontakt z arkuszem blachy i ulegają zużyciu szybciej niż inne elementy systemu. Kalibracja czujnika kąta gięcia powinna odbywać się regularnie, bo jego rozkalibrowanie prowadzi do systematycznego błędu we wszystkich wykonanych detalach, nie tylko w pojedynczych sztukach.
Serwis oprogramowania to trzeci obszar, często zaniedbywany w planach konserwacji. Aktualizacje sterowania robota i systemu pomiarowego powinny być testowane w symulacji przed wgraniem na maszynę produkcyjną, zgodnie z tą samą logiką programowania offline, która obowiązuje przy wdrażaniu nowych detali.
Zakłady korzystające z automatyzacji gięcia zwykle podpisują umowę serwisową obejmującą regularne przeglądy oraz szybki dostęp do części zamiennych, bo przestój zautomatyzowanego stanowiska kosztuje więcej niż przestój tradycyjnej prasy obsługiwanej ręcznie, właśnie ze względu na wyższy wolumen cykli przypadający na jedną zmianę.
Studia przypadków wdrożeń w różnych branżach
Wdrożenia automatyzacji gięcia różnią się znacznie w zależności od skali produkcji i branży, choć logika etapowego podejścia pozostaje podobna. W produkcji seryjnej, na przykład obudów urządzeń elektrycznych czy elementów konstrukcji stalowych, największą wartość przynosi automatyczne podawanie połączone z robotem obsługującym powtarzalny detal przez wiele godzin bez przerwy.
W produkcji krótkoseryjnej, typowej dla zakładów wykonujących detale na zamówienie, kluczowym czynnikiem staje się szybkość przezbrojenia i elastyczność programowania, nie sama prędkość cyklu. Tu cobot bez pełnego ogrodzenia strefy pracy pozwala operatorowi szybciej reagować na zmianę zlecenia, bo nie wymaga tak rozbudowanej infrastruktury bezpieczeństwa jak robot przemysłowy pracujący przy wysokich prędkościach.
Zintegrowane cele gięcia, łączące automatyczne podawanie, zmianę narzędzi i kontrolę kąta w jednym systemie, są opisywane przez producentów jako rozwiązanie pozwalające na produkcję bezobsługową przez pełną zmianę, co ma szczególne znaczenie przy pracy na trzeciej zmianie bez stałej obsady. Dla zakładów mniejszych, gdzie inwestycja w pełną celę gięcia przekracza budżet, etapowe wdrożenie zaczynające się od jednego cobota obsługującego wybrany detal o dużym wolumenie daje podobny efekt operacyjny przy niższym ryzyku inwestycyjnym.
Perspektywa eksperta: kiedy automatyzacja ma sens
Automatyzacja gięcia opłaca się, gdy przezbrojenia i ręczne pozycjonowanie zjadają więcej czasu niż samo gięcie, nie wcześniej. Największym błędem w projektowaniu stanowiska jest kupowanie robota przed uporządkowaniem procesu, bo automatyzuje się wtedy chaos, nie wydajność. Szkolenie operatorów decyduje o tempie zwrotu z inwestycji bardziej niż sam wybór marki robota.
Oferta JM-TRONIK: konkretne rozwiązania i kolejny krok
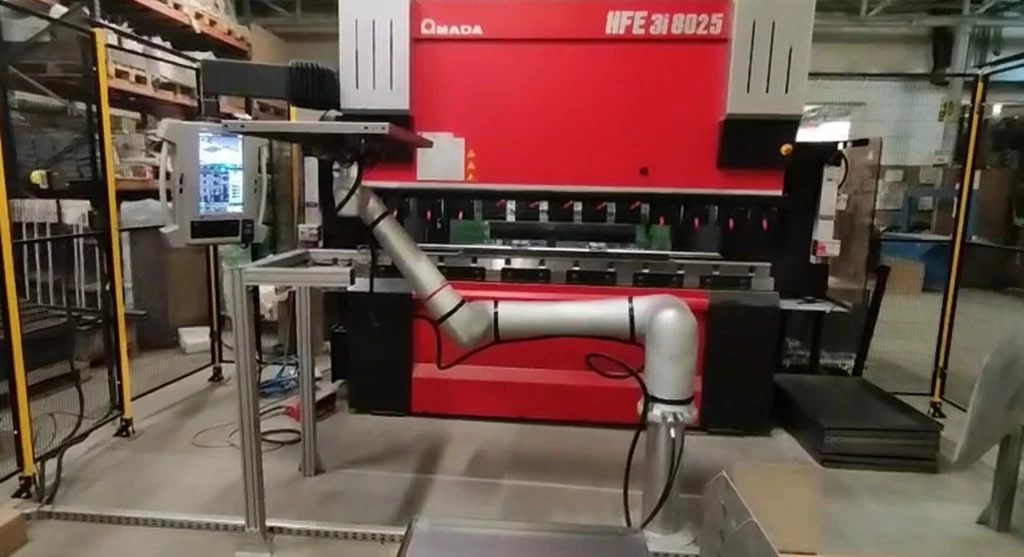
Zamiast testować automatyzację gięcia metodą prób i błędów, można oprzeć się na gotowych rozwiązaniach dopasowanych do etapu, na którym jest zakład. Niektóre firmy projektują, produkują i wdrażają stanowiska automatyzacji we własnych strukturach, oferując jeden punkt kontaktu od projektu do serwisu, bez przerzucania odpowiedzialności między dostawcą robota a integratorem prasy.
Konkretne produkty odpowiadają na różne etapy opisanej wcześniej strategii wdrożenia:
- CoboBend do obsługi cykli gięcia na istniejącej prasie krawędziowej.
- Cela spawalnicza z cobotem CR dla zakładów łączących gięcie ze spawaniem w jednym module.
- Rokae xMate CR12 jako baza dla stanowisk wymagających elastyczności między krótkimi seriami.
Porada profesjonalisty: przed zamówieniem robota zamów audyt stanowiska, który pokaże, czy problemem jest czas gięcia, przezbrojenia czy podawanie materiału.
Zakres współpracy obejmuje też szkolenia operatorów i programistów oraz serwis po wdrożeniu. Sprawdź dostępność audytu i oferty automatyzacji gięcia i zaplanuj pierwszy etap modernizacji stanowiska.
Źródła
Najczęściej zadawane pytania
Ile kosztuje godzina pracy prasy krawędziowej?
Koszt godziny pracy prasy krawędziowej zależy od modelu maszyny, lokalnych stawek energii i pracy oraz stopnia automatyzacji stanowiska, więc nie ma jednej wartości obowiązującej dla każdego zakładu. Zamiast szukać uniwersalnej stawki, warto policzyć własny koszt na podstawie realnego czasu cyklu i liczby detali wykonanych w ciągu zmiany.
Jak działa gięcie blach na prasie krawędziowej?
Prasa krawędziowa formuje blachę, dociskając ją stemplem górnym do matrycy dolnej wzdłuż linii gięcia, aż materiał uzyska zaprogramowany kąt. W stanowiskach zautomatyzowanych czujnik mierzy kąt w czasie rzeczywistym i koryguje docisk, co ogranicza odchylenia wynikające ze zmiennej sprężystości blachy.
Czym różni się automatyzacja od robotyzacji stanowiska?
Automatyzacja obejmuje każde usprawnienie ograniczające udział człowieka w procesie, w tym programowanie offline, automatyczne podawanie czy SMED, niezależnie od tego, czy w stanowisku pracuje robot. Robotyzacja jest jednym z elementów automatyzacji, konkretnie zastąpieniem ręcznej obsługi cyklu przez robota lub cobota.
Jakie są metody gięcia blach na prasach krawędziowych?
Najczęstsze metody to gięcie na powietrzu, gdzie stempel nie dociska blachy do dna matrycy, oraz kalibrowanie, gdzie pełny docisk zapewnia większą precyzję kąta przy wyższym obciążeniu maszyny. Wybór metody wpływa na dobór narzędzi i parametry systemu pomiarowego w stanowisku zautomatyzowanym.
Czy warto zacząć automatyzację od cobota, czy od robota przemysłowego?
Cobot sprawdza się lepiej przy krótkich seriach, częstej zmianie detalu i niższych siłach, bo wymaga mniej rozbudowanej infrastruktury bezpieczeństwa niż robot przemysłowy. Robot przemysłowy 6 lub 7 osi lepiej radzi sobie z ciężkimi elementami i wysoką prędkością cyklu, gdy wolumen produkcji uzasadnia stałą instalację, na przykład w rozwiązaniu Rokae xMate CR12.


 United States
