
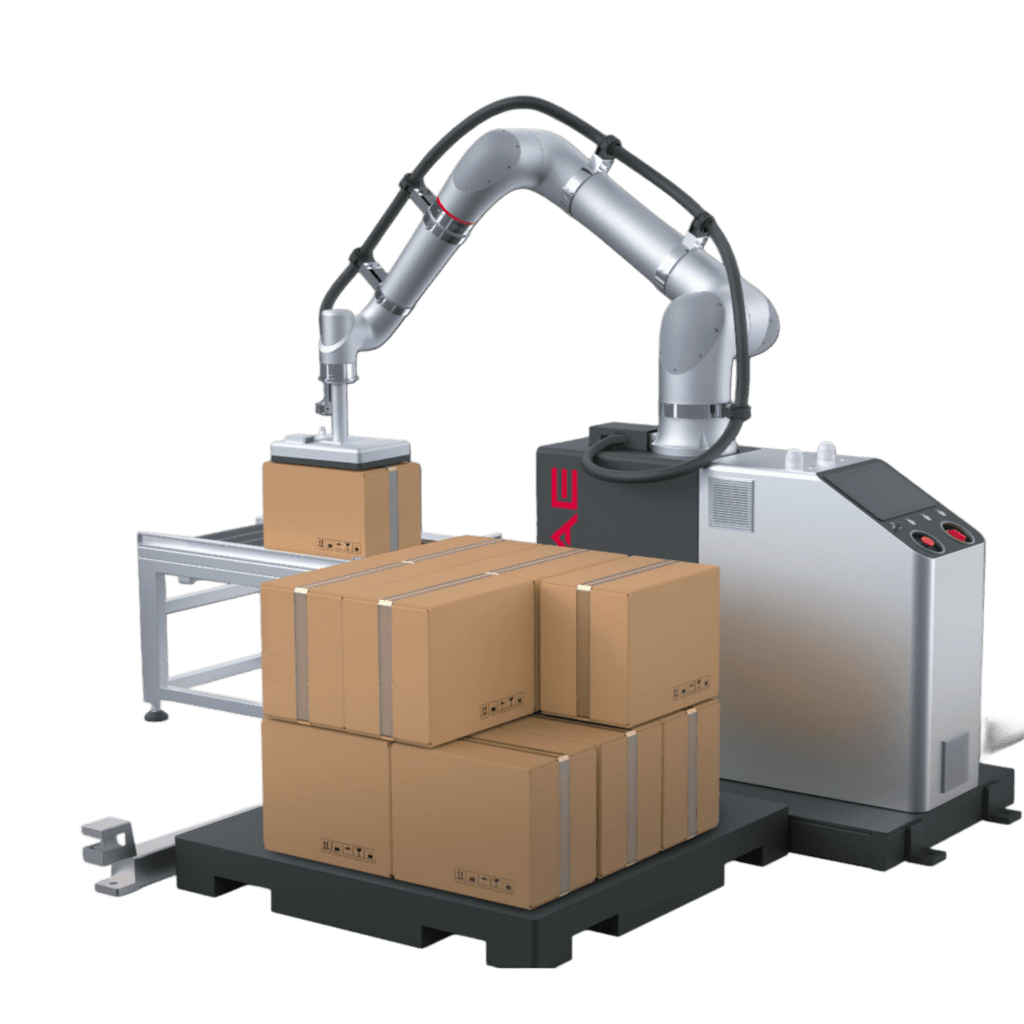

Czy Twoja firma jest gotowa na automatyzację paletyzacji?
…

Tak, automatyzacja produkcji bram przynosi wymierne korzyści, gdy zakład ma powtarzalne procesy spawalnicze, cięcia czy montażu lub zmaga się z problemami jakościowymi i emisjami dymów. Pierwszym krokiem nie jest zakup robota, lecz audyt technologiczny i mapa drogowa, które wskażą realne wąskie gardła. Katalog rozwiązań takich jak cele zrobotyzowane, coboty czy modułowe stanowiska pokazuje, jak wygląda kompletna odpowiedź na te potrzeby.
Krótko mówiąc:
- Automatyzacja produkcji bram wymaga najpierw dokładnego audytu procesów, aby zidentyfikować najbardziej opłacalne stanowiska do robotyzacji.
- Przy wyborze technologii istotne jest dopasowanie parametrów, takich jak moc spawania, grubość materiału czy system obsługi cięcia laserowego lub plazmowego.
- Zgodność z normami bezpieczeństwa oraz ograniczenie kontaktu pracowników z dymami spawalniczymi to kluczowe elementy projektowania stanowiska zrobotyzowanego.
- Ulga podatkowa na robotyzację i dotacje od PARP umożliwiają częściowe odzyskanie kosztów inwestycji i przyspieszają zwrot z automatyzacji.
- Etapowe wdrożenie od audytu, przez pilotaż, aż po skalowanie, zapobiega niedopasowaniu rozwiązania do zmiennej produkcji i minimalizuje ryzyko kosztownych poprawek.
Zanim wybierzesz dostawcę, musisz zdefiniować wymagania dla czterech kluczowych procesów: spawania, cięcia, montażu i paletyzacji. Każdy z nich ma inne kryteria doboru sprzętu i inną logikę integracji z resztą linii.
Przy spawaniu bram i ogrodzeń dobrze sprawdza się robot z prądem pulsującym w trybie MIG/MAG lub spawanie laserowe, które ogranicza odkształcenia termiczne na długich profilach. Stanowisko musi mieć skuteczną ekstrakcję spalin przy samym punkcie spawania i mocowania dopasowane do geometrii bramy, tak by detal nie wymagał wielokrotnego przekładania.
W cięciu wybór między laserem a plazmą zależy od grubości materiału i wymaganej precyzji krawędzi: laser daje lepszą jakość krawędzi i mniejszą strefę wpływu ciepła, plazma bywa tańsza przy grubszych profilach. System załadunku i pozycjonowania blach powinien być zintegrowany z oprogramowaniem cięcia, żeby minimalizować czas przezbrojenia między seriami.
Montaż wymaga stanowisk modułowych z czujnikami obecności detalu i jasno określonym taktowaniem procesu, uwzględniającym ergonomię operatora przy pracach ręcznych, które zostają po robotyzacji.
Przy paletyzacji kluczowe kryteria to:
Porada profesjonalisty: projektując fixtury spawalnicze, minimalizuj liczbę przełożeń detalu, prostsze mocowania i dłuższa ścieżka robocza często skracają czas przezbrojenia bardziej niż dodatkowa automatyka.
Projekt zrobotyzowanego stanowiska musi uwzględniać wymagania rozporządzenia 2023/1230/UE dotyczącego maszyn oraz nowe normy ISO 10218-1:2025 i ISO 10218-2:2025, które określają zasady konstrukcji robotów i integracji systemów zrobotyzowanych. Zgodność z tymi dokumentami wpływa na wybór osłon, stref bezpieczeństwa i sposobu programowania robota od pierwszego dnia projektu, nie na etapie odbioru.
Automatyzacja spawania ma też bezpośredni wpływ na ekspozycję pracowników na dymy spawalnicze. Ograniczenie kontaktu operatora z procesem spawania i skuteczna izolacja stanowiska zmniejszają narażenie na te zanieczyszczenia, na co wskazują wytyczne EU-OSH dla inspektorów pracy.
Automatyzacja spawania ogranicza bezpośredni kontakt operatora z dymami spawalniczymi, a EU-OSHA opisuje konkretne środki kontroli, które warto wdrożyć razem z robotyzacją, nie zamiast niej.
Przed uruchomieniem stanowiska konieczne są:
Koszt zakupu i wdrożenia stanowiska zrobotyzowanego można częściowo odzyskać przez ulgę podatkową i programy wsparcia, zanim jeszcze inwestycja zacznie się spłacać z bieżącej produkcji.
Uproszczony schemat kalkulacji wygląda tak:
| Element kalkulacji | Co uwzględnia |
|---|---|
| Koszt inwestycji | Zakup stanowiska, instalacja, szkolenia |
| Ulga na robotyzację | Dodatkowe 50% odliczenia kosztów kwalifikowanych |
| Oszczędności roczne | Robocizna, mniej poprawek, niższe koszty BHP |
| Okres zwrotu | Koszt inwestycji po odliczeniu ulgi podzielony przez oszczędności roczne |
Wdrożenie automatyzacji w produkcji bram ma sens jako proces etapowy, nie jednorazowy zakup maszyny.
Porada profesjonalisty: zanim podpiszesz umowę na całą linię, wynegocjuj etap pilotażowy z jasno zapisanymi KPI, to najczęściej jedyny sposób, by uniknąć kosztownych poprawek na produkcji seryjnej.
Firma specjalizuje się w projektowaniu i produkcji rozwiązań automatyzacji procesów przemysłowych, integrując technologię spawalniczą z robotyzacją, od projektu po serwis.
W katalogu firmy znajdują się:
Zakres współpracy obejmuje audyt procesu, projekt stanowiska, instalację, szkolenia operatorów i programistów oraz serwis robotów przemysłowych po uruchomieniu produkcji. Taki model pozwala producentowi bram przejść przez cały proces wdrożenia z jednym partnerem technicznym, zamiast łączyć kilku dostawców na etapie projektu, integracji i serwisu.
Największym błędem w automatyzacji produkcji bram nie jest wybór złego robota, lecz pominięcie audytu i wdrożenie automatyzacji tam, gdzie proces sam w sobie jest źle zaprojektowany. Robot przyspieszy spawanie źle zaprojektowanej fixtury, ale nie naprawi problemu, który wynika z niej samej.
Konwencjonalna narracja o automatyzacji skupia się na osiągach robota: prędkości, udźwigu, zasięgu. To dane ważne, ale wtórne wobec pytania, czy proces, który chcesz zautomatyzować, ma sens w obecnej formie. Elastyczne stanowiska, które radzą sobie z produkcją o dużej różnorodności i małych seriach, częściej wygrywają z dużymi, jednofunkcyjnymi liniami, bo rzeczywistość produkcji bram rzadko wygląda jak jeden powtarzalny model.
Priorytetem dla producenta bram powinien być pilotaż na jednym, dobrze zmierzonym procesie, zanim zapadnie decyzja o skalowaniu. Firmy, które przeskakują ten etap i kupują od razu całą linię, częściej odkrywają niedopasowanie do rzeczywistego miksu produktów już po instalacji, kiedy zmiana specyfikacji jest znacznie droższa.
Zamiast szukać osobno dostawcy robota, integratora i firmy szkoleniowej, możesz zrealizować cały projekt automatyzacji produkcji bram z jednym partnerem, od audytu po serwis.
JM-TRONIK oferuje gotowe stanowiska, takie jak cela spawalnicza z cobotem CR czy coboty Rokae xMate CR12 i CR20, a także usługi robotyzacji paletyzacji i automatyzacji spawania. Oferta wdrożeniowa obejmuje audyt procesu, projekt stanowiska, instalację, szkolenia operatorów oraz serwis po uruchomieniu.
Napisz do JM-TRONIK i zapytaj o audyt technologiczny dla swojej linii produkcyjnej bram.
Zanim podejmiesz decyzję o zakresie inwestycji, sprawdź te źródła:
Zacznij od audytu technologicznego, który wskaże, który proces, spawanie, cięcie czy paletyzacja, ma największy potencjał oszczędności. Dopiero po audycie warto planować pilotaż na jednym stanowisku, zamiast kupować całą linię od razu.
Tak, izolacja procesu i skuteczna ekstrakcja spalin w punkcie spawania ograniczają narażenie operatora na dymy spawalnicze, zgodnie z wytycznymi EU-OSHA. Automatyzacja sama w sobie zmniejsza kontakt człowieka z procesem, ale wentylacja pozostaje wymagana.
Czas zależy od zakresu projektu, obejmuje audyt, projekt, produkcję stanowiska, instalację oraz testy FAT i SAT przed przekazaniem do produkcji seryjnej. Etapowe podejście, od pilotażu do skalowania, pozwala uruchomić pierwszy proces szybciej niż wdrażanie całej linii jednocześnie.
Tak, ulga na robotyzację obowiązuje w latach 2022-2026 i pozwala na dodatkowe odliczenie 50% kosztów kwalifikowanych niezależnie od wielkości firmy, o ile spełnia warunki ustawowe. Warto sprawdzić z doradcą podatkowym, jakie koszty kwalifikują się do odliczenia w konkretnym projekcie.
Cobot lepiej sprawdza się przy małych i średnich seriach oraz gdy operator musi współpracować z robotem przy tym samym stanowisku. Klasyczny paletyzer ma przewagę przy bardzo dużych seriach i wysokiej prędkości cyklu, gdzie elastyczność ma mniejsze znaczenie niż przepustowość.
Automatyzacja etapowa, zaczynająca się od optymalizacji przezbrajania i programowania offline, a kończąca na integracji robota lub cobota z magazynem, daje zwykle najlepszy stosunek kosztu do efektu. Największy skok wydajności przynosi połączenie automatycznego podawania z kontrolą kąta gięcia w czasie rzeczywistym. Rozwiązania takie jak CoboBend czy cela z cobotem CR to konkretne punkty startu, jeśli zakład rozważa pierwszy krok w tym kierunku.
Krótko mówiąc:
- Automatyzacja gięcia od automatycznego podawania po kontrolę kąta w czasie rzeczywistym zwiększa powtarzalność i zmniejsza odpad, co jest szczególnie ważne przy dużym wolumenie produkcji.
- Wdrożenie powinno przebiegać etapowo, zaczynając od pomiaru czasów, skracania przezbrojeń, testowania programów offline i stopniowego dodawania robota lub cobota.
- Normy bezpieczeństwa EN ISO 10218 i ISO/TS 15066 warunkują wybór czujników, osłon i strategii zatrzymania robota, a wymogi UE 2023/1230 obejmują aktualizację dokumentacji i systemów oprogramowania.
- Kluczowa jest integracja z systemami ERP i MES dla automatycznego planowania, rejestrowania danych i cyfrowego modelowania procesu, co przyspiesza wdrożenie i optymalizuje produkcję.
- Opłacalność automatyzacji zależy od rzeczywistego czasu przezbrojenia i udziału ręcznego pozycjonowania, a wybór między cobotem a robotem przemysłowym zależy od wielkości serii i ciężaru detali.
Zautomatyzowane stanowisko gięcia zmienia sposób pracy prasy krawędziowej w dwóch obszarach: dostępności maszyny i jakości detali. Robot lub cobot pracuje bez przerw na odpoczynek, więc czas cyklu staje się przewidywalny, a przezbrojenia realizowane metodą SMED skracają przestoje między seriami. Kontrola kąta gięcia w czasie rzeczywistym eliminuje najczęstszą przyczynę braków, czyli odchylenie wynikające ze zmiennej sprężystości materiału.
Korzyści operacyjne układają się w kilka konkretnych punktów:
Dla operatorów oznacza to również mniej powtarzalnych ruchów i mniejszy kontakt z ostrymi krawędziami blach, co przekłada się na realne korzyści ergonomiczne.
Stanowisko zautomatyzowane składa się z kilku elementów, które muszą działać jako jeden system, nie jako pojedyncze dodatki do istniejącej prasy. Sam robot bez sprawnego podawania rozwiązuje tylko część problemu.
Bez automatycznego podawania system traci większość korzyści płynących z samego robota, bo maszyna wciąż czeka na człowieka między cyklami. Producenci systemów gięcia opisują automatyczne podawanie, zmianę narzędzi i kontrolę kąta jako trzy funkcje, które razem decydują o realnej wydajności centrum gięcia.
Wdrożenie automatyzacji gięcia najlepiej rozłożyć na etapy, zaczynając od zmian najmniej ryzykownych i najszybciej zwracających koszt. Skok od razu do pełnej robotyzacji bez wcześniejszego uporządkowania procesu bywa najczęstszą przyczyną przeciągających się projektów.
Symulacje w środowiskach wirtualnych mogą pomóc we wczesnym wykrywaniu kolizji trajektorii i skróceniu etapu testów na rzeczywistej maszynie przed wdrożeniem zmian na produkcję. Kryterium przejścia między etapami jest proste: kolejny krok wdrażasz, gdy poprzedni działa stabilnie bez korekt operatora przez pełny tydzień produkcji.
Projekt stanowiska z robotem lub cobotem musi uwzględniać normy EN ISO 10218-1/2 oraz ISO/TS 15066, które określają limity siły, prędkości i sposoby bezpiecznej współpracy człowieka z maszyną. Te wymagania wpływają na wybór osłon, czujników i strategii zatrzymania robota, nie są jedynie formalnością do odhaczenia w dokumentacji.
Typowe metody kolaboracji obejmują:
Rozporządzenie (UE) 2023/1230 rozszerza wymagania bezpieczeństwa maszyn o elementy związane z oprogramowaniem, sztuczną inteligencją i autonomią systemów, co oznacza konieczność aktualizacji dokumentacji technicznej i oceny zgodności dla nowych instalacji zrobotyzowanych. Instrukcje obsługi i dokumentacja cyfrowa stanowiska muszą odzwierciedlać rzeczywistą konfigurację systemu, w tym parametry robota i strefy ograniczeń, nie tylko opis samej prasy.
Koszt automatyzacji gięcia dzieli się na kilka kategorii: sprzęt (robot, magazyn, oprzyrządowanie), integrację systemów, tooling dopasowany do detali, szkolenia operatorów i serwis. Pominięcie tooling’u lub szkoleń w budżecie na starcie jest częstym błędem, który później wydłuża czas dojścia do pełnej wydajności.
Ocena korzyści opiera się na trzech miarach, które warto zmierzyć przed inwestycją i po niej:
Prosta formuła ROI to koszt inwestycji podzielony przez miesięczną wartość zaoszczętowanego czasu pracy i redukcji braków. Przy produkcji seryjnej z dużą liczbą powtarzalnych cykli próg opłacalności osiąga się zwykle szybciej niż przy krótkich seriach o częstej zmianie detalu, bo koszt przezbrojenia rozkłada się na mniej cykli.
Porada profesjonalisty: zanim policzysz ROI, zmierz realny czas przezbrojenia stopwatchem na trzech różnych detalach, nie szacuj go z pamięci.
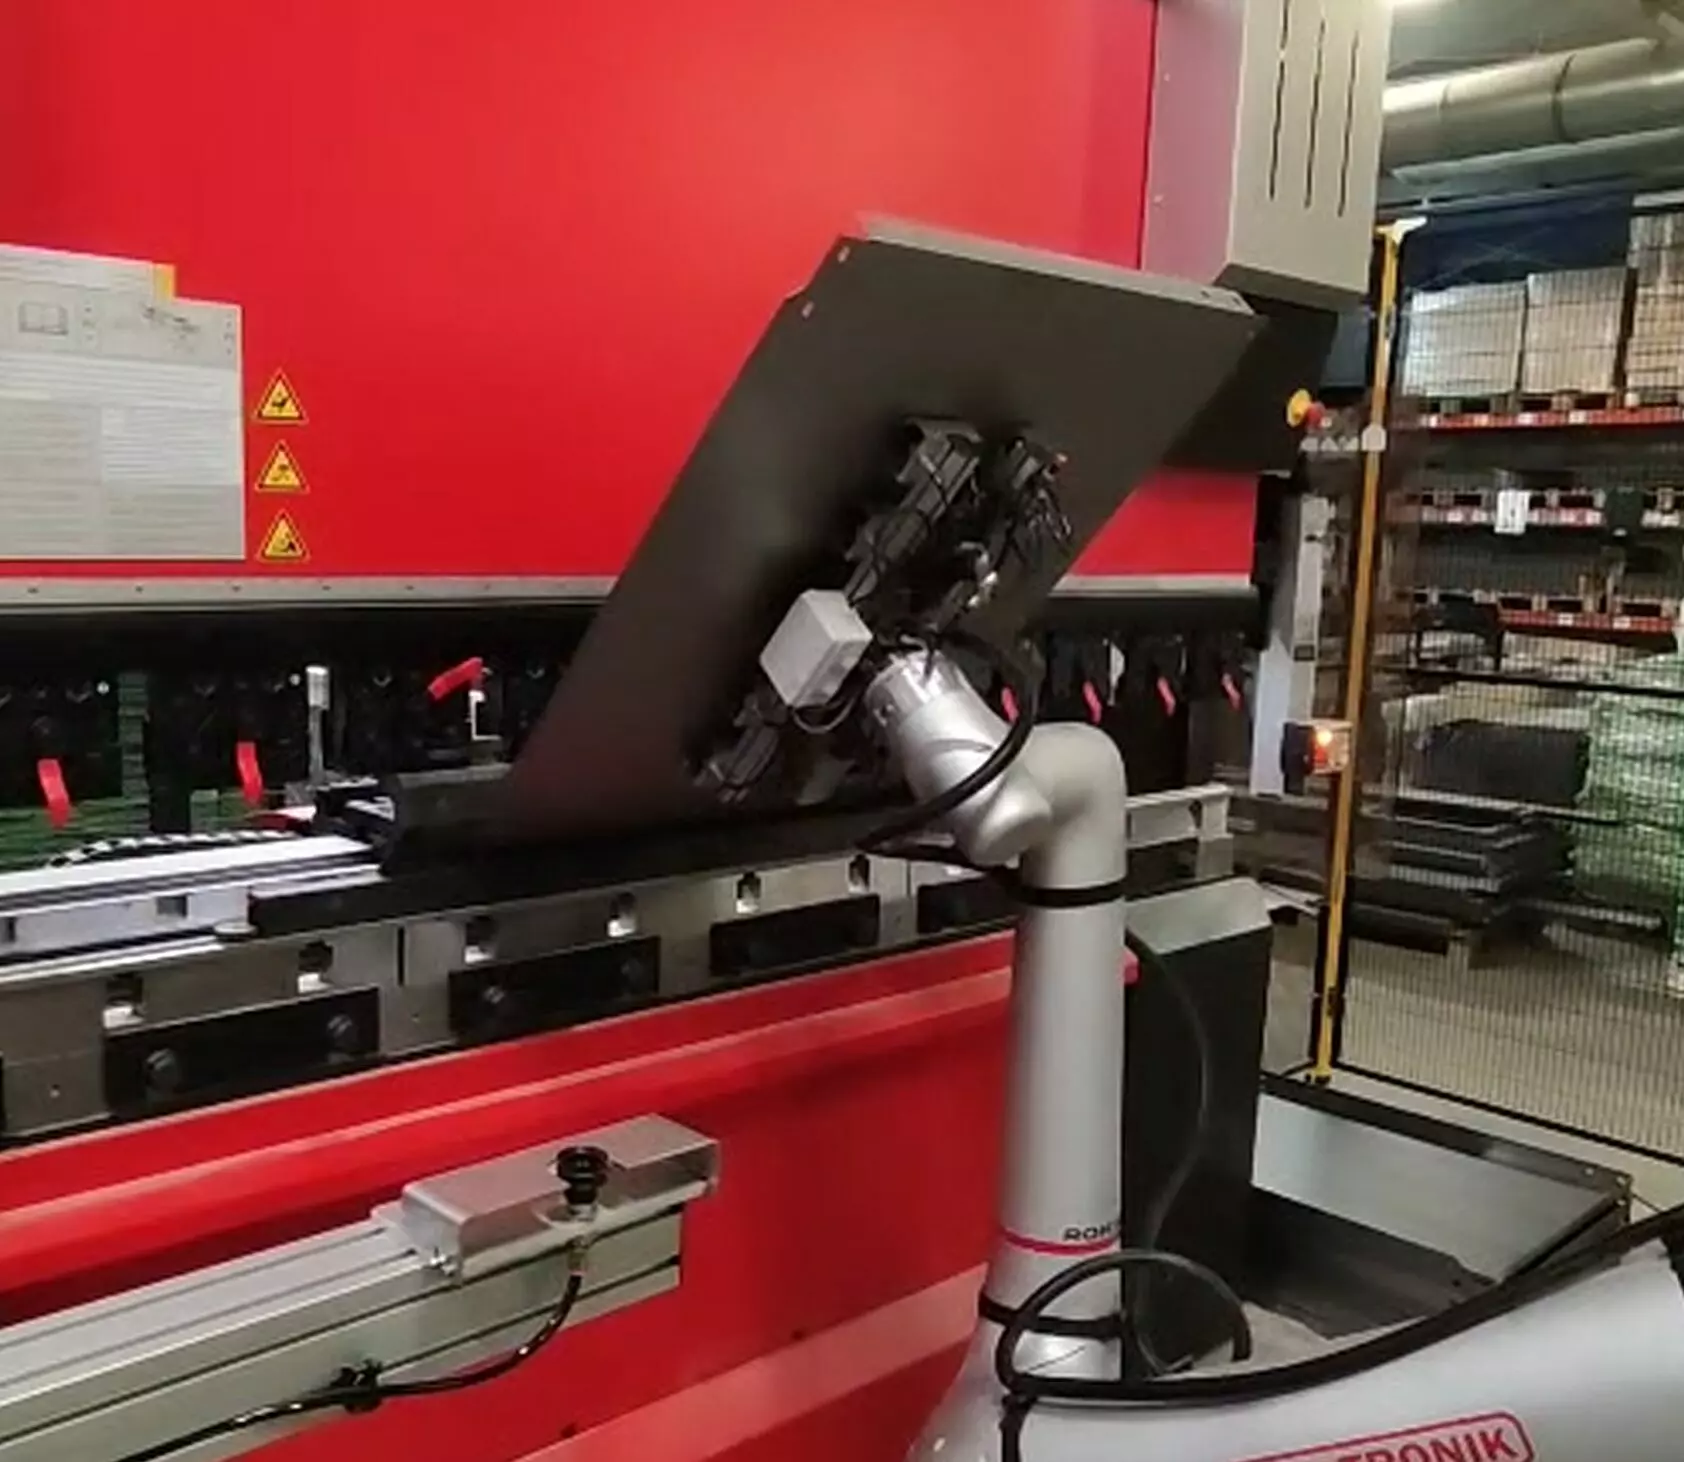
Wybór między robotem przemysłowym a cobotem zależy głównie od masy detali, wymaganej prędkości i częstości zmiany zlecenia. Cobot sprawdza się przy krótszych seriach i niższych siłach, bo można go przezbrajać częściej bez pełnego ogrodzenia strefy pracy. Robot przemysłowy 6 lub 7 osi lepiej radzi sobie z ciężkimi elementami i wysoką prędkością cyklu, tam gdzie wolumen uzasadnia stałą, ogrodzoną instalację.
Zintegrowane cele gięcia, które producenci systemów opisują jako w pełni autonomiczne od załadunku do paletyzacji, łączą kilka funkcji naraz:
Systemy tego typu, pokazują, że pełna autonomia stanowiska jest możliwa technicznie, choć jej opłacalność zależy od skali produkcji. Im większa różnorodność detali w krótkich seriach, tym większą wagę zyskuje elastyczność systemu, a nie tylko jego surowa prędkość.
Firmy specjalizujące się w automatyzacji procesów przemysłowych często integrują technologię spawalniczą z robotyzacją w maszynach zwiększających wydajność i jakość produkcji. W praktyce przekłada się to na konkretne produkty odpowiadające na potrzeby opisane wyżej w artykule:
Współpraca przebiega od audytu stanowiska, przez projekt techniczny i wdrożenie, do szkolenia operatorów i serwisu, zgodnie z podejściem etapowym opisanym w sekcji o strategii wdrożenia.
Zautomatyzowane stanowisko gięcia zyskuje pełną wartość dopiero wtedy, gdy dane z prasy trafiają do systemu zarządzania produkcją, nie tylko do lokalnego panelu operatora. Integracja z ERP pozwala automatycznie generować zlecenia produkcyjne na podstawie zamówień, a system MES odbiera dane o rzeczywistym czasie cyklu, liczbie wykonanych detali i przestojach maszyny.
Praktyczna integracja obejmuje kilka warstw wymiany danych. Program gięcia przygotowany offline powinien być powiązany z numerem zlecenia w ERP, tak aby robot automatycznie wczytywał właściwą trajektorię i parametry docisku dla danego detalu. System MES zbiera z kolei dane o odchyleniach kąta i liczbie korekt, co pozwala śledzić jakość procesu bez ręcznego raportowania przez operatora.
Digital twin i cyfrowe modele stanowiska, budowane na bazie danych z rzeczywistej produkcji, umożliwiają automatyczne planowanie procesu gięcia i optymalizację parametrów na podstawie wcześniejszych cykli. Badania nad reprogramowalnymi systemami gięcia opisują, jak połączenie cyfrowego bliźniaka, cyfrowego modelu bliźniaczego zasobu (AAS) i uczenia maszynowego pozwala automatycznie sugerować geometrię narzędzi i korygować parametry procesu, co skraca cykl wdrożenia nowego detalu.
Dla zakładu średniej wielkości sensownym punktem startu jest integracja jednostronna: MES odbiera dane z prasy, ale planowanie zleceń wciąż odbywa się w ERP bez automatycznego sprzężenia zwrotnego. Pełna integracja dwustronna, w której ERP automatycznie generuje program gięcia na podstawie zamówienia, ma sens przy dużej liczbie powtarzalnych detali i wysokim wolumenie zleceń.
Zautomatyzowane stanowisko gięcia wymaga innego podejścia do serwisu niż tradycyjna prasa krawędziowa obsługiwana ręcznie, bo awaria jednego elementu, na przykład czujnika pozycji robota, zatrzymuje cały cykl, nie tylko jedną operację. Plan konserwacji powinien rozróżniać przeglądy mechaniczne prasy, konserwację robota lub cobota oraz kalibrację systemu pomiaru kąta.
Przeglądy mechaniczne obejmują sprawdzenie stanu narzędzi górnych i dolnych, luzów w prowadnicach oraz stanu chwytaków robota, które mają bezpośredni kontakt z arkuszem blachy i ulegają zużyciu szybciej niż inne elementy systemu. Kalibracja czujnika kąta gięcia powinna odbywać się regularnie, bo jego rozkalibrowanie prowadzi do systematycznego błędu we wszystkich wykonanych detalach, nie tylko w pojedynczych sztukach.
Serwis oprogramowania to trzeci obszar, często zaniedbywany w planach konserwacji. Aktualizacje sterowania robota i systemu pomiarowego powinny być testowane w symulacji przed wgraniem na maszynę produkcyjną, zgodnie z tą samą logiką programowania offline, która obowiązuje przy wdrażaniu nowych detali.
Zakłady korzystające z automatyzacji gięcia zwykle podpisują umowę serwisową obejmującą regularne przeglądy oraz szybki dostęp do części zamiennych, bo przestój zautomatyzowanego stanowiska kosztuje więcej niż przestój tradycyjnej prasy obsługiwanej ręcznie, właśnie ze względu na wyższy wolumen cykli przypadający na jedną zmianę.
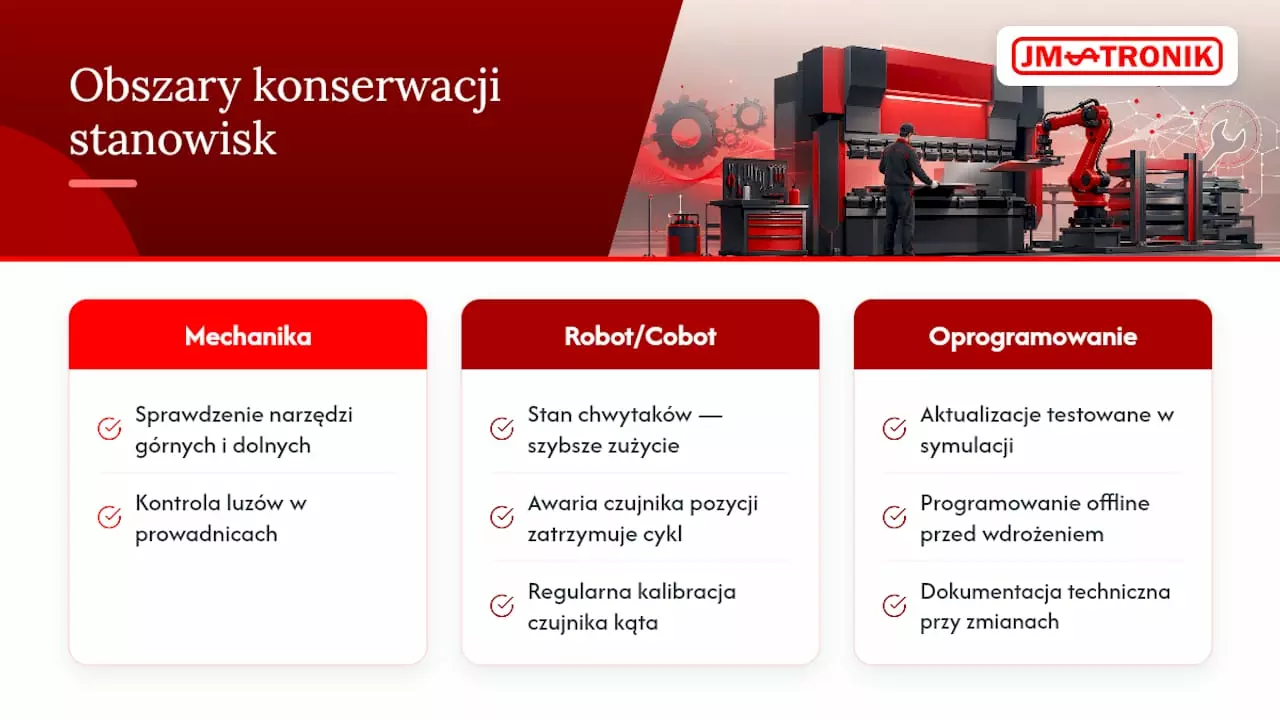
Wdrożenia automatyzacji gięcia różnią się znacznie w zależności od skali produkcji i branży, choć logika etapowego podejścia pozostaje podobna. W produkcji seryjnej, na przykład obudów urządzeń elektrycznych czy elementów konstrukcji stalowych, największą wartość przynosi automatyczne podawanie połączone z robotem obsługującym powtarzalny detal przez wiele godzin bez przerwy.
W produkcji krótkoseryjnej, typowej dla zakładów wykonujących detale na zamówienie, kluczowym czynnikiem staje się szybkość przezbrojenia i elastyczność programowania, nie sama prędkość cyklu. Tu cobot bez pełnego ogrodzenia strefy pracy pozwala operatorowi szybciej reagować na zmianę zlecenia, bo nie wymaga tak rozbudowanej infrastruktury bezpieczeństwa jak robot przemysłowy pracujący przy wysokich prędkościach.
Zintegrowane cele gięcia, łączące automatyczne podawanie, zmianę narzędzi i kontrolę kąta w jednym systemie, są opisywane przez producentów jako rozwiązanie pozwalające na produkcję bezobsługową przez pełną zmianę, co ma szczególne znaczenie przy pracy na trzeciej zmianie bez stałej obsady. Dla zakładów mniejszych, gdzie inwestycja w pełną celę gięcia przekracza budżet, etapowe wdrożenie zaczynające się od jednego cobota obsługującego wybrany detal o dużym wolumenie daje podobny efekt operacyjny przy niższym ryzyku inwestycyjnym.
Automatyzacja gięcia opłaca się, gdy przezbrojenia i ręczne pozycjonowanie zjadają więcej czasu niż samo gięcie, nie wcześniej. Największym błędem w projektowaniu stanowiska jest kupowanie robota przed uporządkowaniem procesu, bo automatyzuje się wtedy chaos, nie wydajność. Szkolenie operatorów decyduje o tempie zwrotu z inwestycji bardziej niż sam wybór marki robota.
Zamiast testować automatyzację gięcia metodą prób i błędów, można oprzeć się na gotowych rozwiązaniach dopasowanych do etapu, na którym jest zakład. Niektóre firmy projektują, produkują i wdrażają stanowiska automatyzacji we własnych strukturach, oferując jeden punkt kontaktu od projektu do serwisu, bez przerzucania odpowiedzialności między dostawcą robota a integratorem prasy.
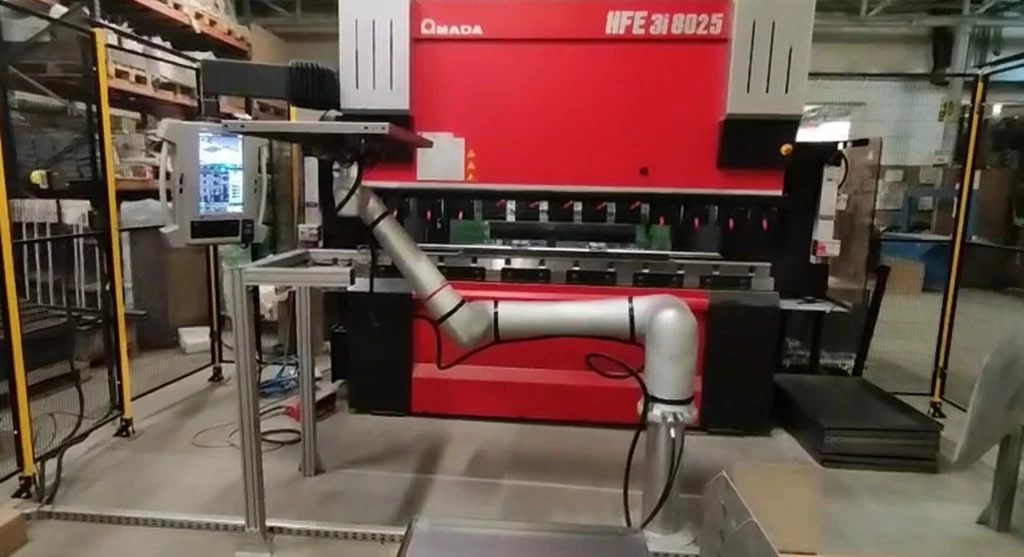
Konkretne produkty odpowiadają na różne etapy opisanej wcześniej strategii wdrożenia:
Porada profesjonalisty: przed zamówieniem robota zamów audyt stanowiska, który pokaże, czy problemem jest czas gięcia, przezbrojenia czy podawanie materiału.
Zakres współpracy obejmuje też szkolenia operatorów i programistów oraz serwis po wdrożeniu. Sprawdź dostępność audytu i oferty automatyzacji gięcia i zaplanuj pierwszy etap modernizacji stanowiska.
Koszt godziny pracy prasy krawędziowej zależy od modelu maszyny, lokalnych stawek energii i pracy oraz stopnia automatyzacji stanowiska, więc nie ma jednej wartości obowiązującej dla każdego zakładu. Zamiast szukać uniwersalnej stawki, warto policzyć własny koszt na podstawie realnego czasu cyklu i liczby detali wykonanych w ciągu zmiany.
Prasa krawędziowa formuje blachę, dociskając ją stemplem górnym do matrycy dolnej wzdłuż linii gięcia, aż materiał uzyska zaprogramowany kąt. W stanowiskach zautomatyzowanych czujnik mierzy kąt w czasie rzeczywistym i koryguje docisk, co ogranicza odchylenia wynikające ze zmiennej sprężystości blachy.
Automatyzacja obejmuje każde usprawnienie ograniczające udział człowieka w procesie, w tym programowanie offline, automatyczne podawanie czy SMED, niezależnie od tego, czy w stanowisku pracuje robot. Robotyzacja jest jednym z elementów automatyzacji, konkretnie zastąpieniem ręcznej obsługi cyklu przez robota lub cobota.
Najczęstsze metody to gięcie na powietrzu, gdzie stempel nie dociska blachy do dna matrycy, oraz kalibrowanie, gdzie pełny docisk zapewnia większą precyzję kąta przy wyższym obciążeniu maszyny. Wybór metody wpływa na dobór narzędzi i parametry systemu pomiarowego w stanowisku zautomatyzowanym.
Cobot sprawdza się lepiej przy krótkich seriach, częstej zmianie detalu i niższych siłach, bo wymaga mniej rozbudowanej infrastruktury bezpieczeństwa niż robot przemysłowy. Robot przemysłowy 6 lub 7 osi lepiej radzi sobie z ciężkimi elementami i wysoką prędkością cyklu, gdy wolumen produkcji uzasadnia stałą instalację, na przykład w rozwiązaniu Rokae xMate CR12.
Automatyzacja paletyzacji zwykle się zwraca w 12–36 miesięcy, jeśli w kalkulacji uwzględni się pełny koszt wdrożenia, a nie tylko cenę robota. ROI paletyzacji skraca się przy pracy trzyzmianowej, wysokim koszcie pracy fizycznej i powtarzalnych operacjach na dużych wolumenach. Wydłuża go pominięcie kosztów integracji, oprzyrządowania i eksploatacji, które w praktyce potrafią zdominować budżet projektu.
Krótko mówiąc:
- Zwrot z inwestycji w automatyzację paletyzacji zwykle następuje po 12–36 miesiącach, przy czym praca na trzy zmiany skraca ten okres do około 12–18 miesięcy.
- Całkowity koszt inwestycji obejmuje oprócz samego robota jeszcze system wizyjny, integrację, szkolenia oraz serwis, z integracją stanowiącą często około jednej trzeciej budżetu.
- Ukryte koszty paletyzacji ręcznej to m.in. rotacja kadrowa, absencje i błędy, które zwiększają jednostkowy koszt produktu i wpływają na efektywność procesu.
- Ulga na robotyzację pozwala odliczyć do 50% kosztów, co może skrócić okres zwrotu nawet o kilka miesięcy, szczególnie przy wysokim poziomie automatyzacji.
- Przed wyborem rozwiązania konieczne jest oszacowanie realnych danych produkcyjnych i elastyczności stanowiska, aby uniknąć kosztownych modyfikacji i przedłużających się okresów zwrotu.
Koszt ręcznej paletyzacji rzadko sprowadza się do stawki godzinowej operatora. Firmy produkcyjne płacą za nią w formie rotacji kadr, absencji chorobowych i błędów, które ujawniają się dopiero na etapie reklamacji od klienta.
Największe pozycje ukrytych kosztów to zwykle:
Każdy z tych elementów przekłada się na koszt jednostkowy produktu, nawet jeśli nie widać go bezpośrednio w arkuszu kalkulacyjnym działu produkcji. Wdrożenia automatyzacji poprawiają przy okazji ergonomię pracy i pozwalają przesunąć ludzi do zadań o wyższej wartości, co potwierdzają studia przypadków International Federation of Robotics. To efekt uboczny, ale często decydujący dla działu HR.
Rzetelna kalkulacja ROI paletyzacji zaczyna się od rozbicia inwestycji na osobne pozycje, nie od jednej ceny katalogowej robota.
Typowy budżet stanowiska paletyzującego obejmuje:
Integracja i oprzyrządowanie są zwykle znaczącą częścią całego budżetu, często sięgającą około jednej trzeciej do dwufunkcyjnej części kosztów, nie kilka procent doliczanych na koniec. Tak wskazują analizy integratorów robotów przemysłowych, a pomijanie tej pozycji to najczęstszy błąd we wstępnych szacunkach.
W polskich realiach kompletne stanowisko z jednym robotem kosztuje zwykle od kilkuset tysięcy złotych, w zależności od wyposażenia i stopnia automatyzacji linii. Przed rozmową z integratorem warto zebrać z zakładu konkretne dane: liczbę palet na zmianę, wagę i typ opakowań, liczbę SKU, aktualną obsadę stanowiska oraz koszt absencji i rotacji z ostatnich 12 miesięcy. Te liczby, nie ogólne szacunki branżowe, decydują o realnym okresie zwrotu.
Podstawowy wzór jest prosty: ROI = (roczna korzyść netto ÷ całkowity koszt inwestycji) × 100%. Okres zwrotu liczysz odwrotnie — całkowity koszt inwestycji dzielisz przez roczną korzyść netto, co daje wynik w latach lub miesiącach.
Roczna korzyść netto to suma oszczędności na etatach, redukcji absencji i rotacji, spadku reklamacji z powodu błędów w układaniu oraz wzrostu przepustowości linii, pomniejszona o roczne koszty eksploatacji nowego stanowiska (energia, serwis, części zużywalne).
Praktyczna procedura wygląda tak:
Eksperci od automatyzacji przemysłowej podkreślają, że ROI trzeba traktować jako narzędzie decyzyjne, a nie jednorazowe ćwiczenie księgowe — dobra kalkulacja bierze pod uwagę też stabilność zamówień i koszt kapitału firmy.
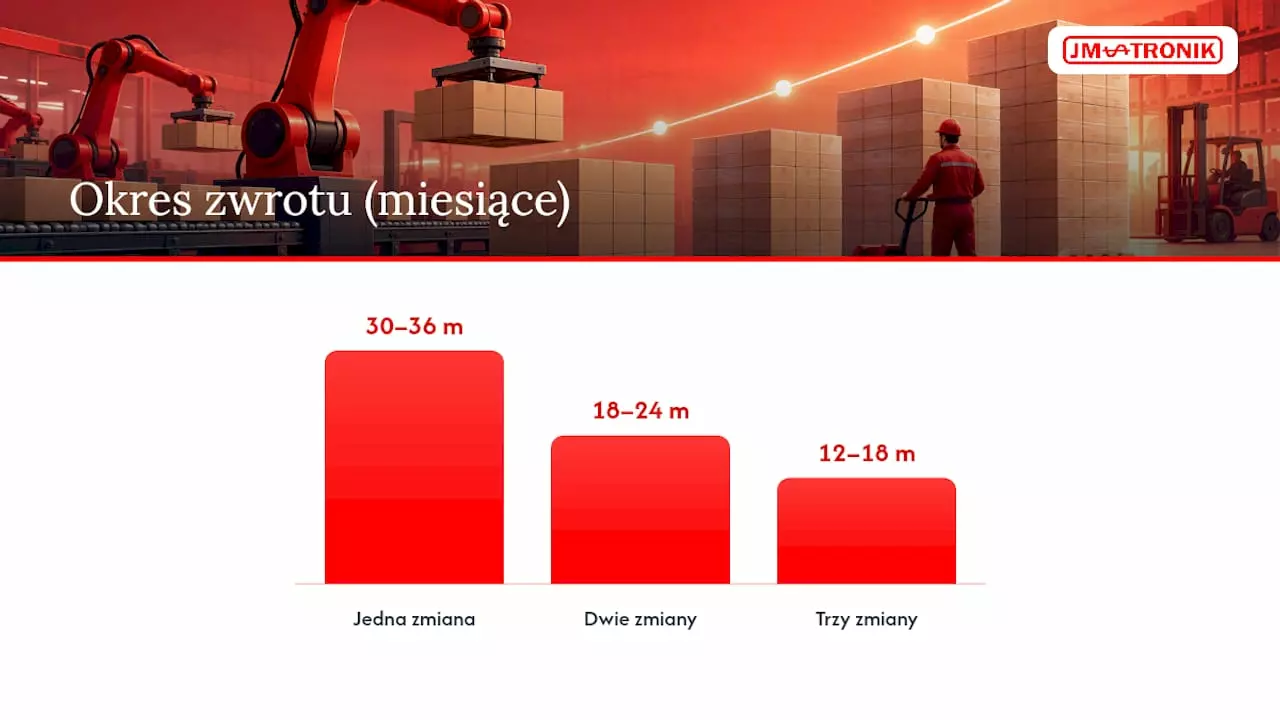
W praktyce okres zwrotu różni się mocno w zależności od trybu pracy. Przy jednej zmianie zwrot często wypada bliżej 30–36 miesięcy, przy dwóch zmianach realistyczne są 18–24 miesiące, a przy pracy trzyzmianowej okres zwrotu potrafi skrócić się do 12–18 miesięcy. Do wstępnych szacunków możesz użyć kalkulatora ROI robotyzacji, który przyjmuje dane o kosztach inwestycji i szacowanych rocznych oszczędnościach i pokazuje orientacyjny okres zwrotu.
Ulga na robotyzację to jeden z najmocniejszych, a wciąż niedocenianych czynników skracających ROI paletyzacji w polskich firmach.
Zakres ulgi obejmuje lata 2022–2026, a kwalifikują się do niej:
Zgodnie z Podatki, odliczenie sięga do 50% kosztów poniesionych na robotyzację, co dla wielu projektów oznacza realne przesunięcie punktu opłacalności o kilka miesięcy w przód. Trwają też prace nad przedłużeniem tej ulgi poza 2026 rok, więc warto śledzić finalny kształt przepisów przed podpisaniem umowy.
W modelu przepływów pieniężnych ulgę wlicza się jako obniżenie efektywnego CAPEX w roku rozliczenia, nie jako jednorazowy bonus na starcie. Leasing finansowy pozwala rozłożyć wydatek i zachować płynność, ale zwykle podnosi całkowity koszt kapitału względem zakupu za gotówkę czy kredytu inwestycyjnego — dobór formy finansowania warto konsultować równolegle z księgowością i integratorem.
Zanim podejmiesz decyzję, warto policzyć scenariusz na konkretnych liczbach z własnego zakładu, a nie na uśrednionych branżowych widełkach. Kalkulator ROI robotyzacji Jm-tronik przyjmuje dane o kosztach inwestycji i szacowanych rocznych oszczędnościach i zwraca orientacyjny okres zwrotu dla konkretnej konfiguracji.
Dobór samego robota to tylko jeden element równania. Jm-tronik oferuje kilka klas cobotów do paletyzacji, które różnią się udźwigiem i zasięgiem:
Porada profesjonalisty: Nie wybieraj coboty na podstawie samej specyfikacji technicznej. Poproś integratora o symulację cyklu pracy na Twoich rzeczywistych opakowaniach — różnice w czasie cyklu między modelami potrafią zmienić okres zwrotu o kilka miesięcy.
Największym ryzykiem w projektach paletyzacji nie jest awaria robota, tylko błędne założenia na etapie planowania. Trzy scenariusze pojawiają się najczęściej.
Pierwszy to niedoszacowanie integracji. Gdy firma liczy TCO wyłącznie na podstawie ceny katalogowej robota, a integrację dolicza „na oko”, realny koszt projektu potrafi przekroczyć budżet o kilkadziesiąt procent w trakcie wdrożenia.
Drugi scenariusz dotyczy zmienności asortymentu. Stanowisko zaprojektowane pod jeden typ opakowania może wymagać kosztownej modyfikacji chwytaka lub systemu wizyjnego, gdy firma zmienia dostawcę kartonów albo wprowadza nowe SKU. Warto już na etapie projektu zapytać integratora o elastyczność stanowiska względem zmian asortymentowych, bo to jedna z najtańszych rezerw na przyszłość.
Trzeci to ryzyko przestoju produkcyjnego podczas wdrożenia. Instalacja i uruchomienie stanowiska zwykle wymagają zatrzymania fragmentu linii na kilka dni, co przy niedopasowanym harmonogramie generuje koszt utraconej produkcji nieujęty w żadnym kosztorysie.
Doświadczenie branżowe pokazuje, że kompleksowe wdrożenie z serwisem po stronie jednego dostawcy realnie skraca czas uruchomienia i ogranicza ryzyko nieplanowanych kosztów po stronie klienta.
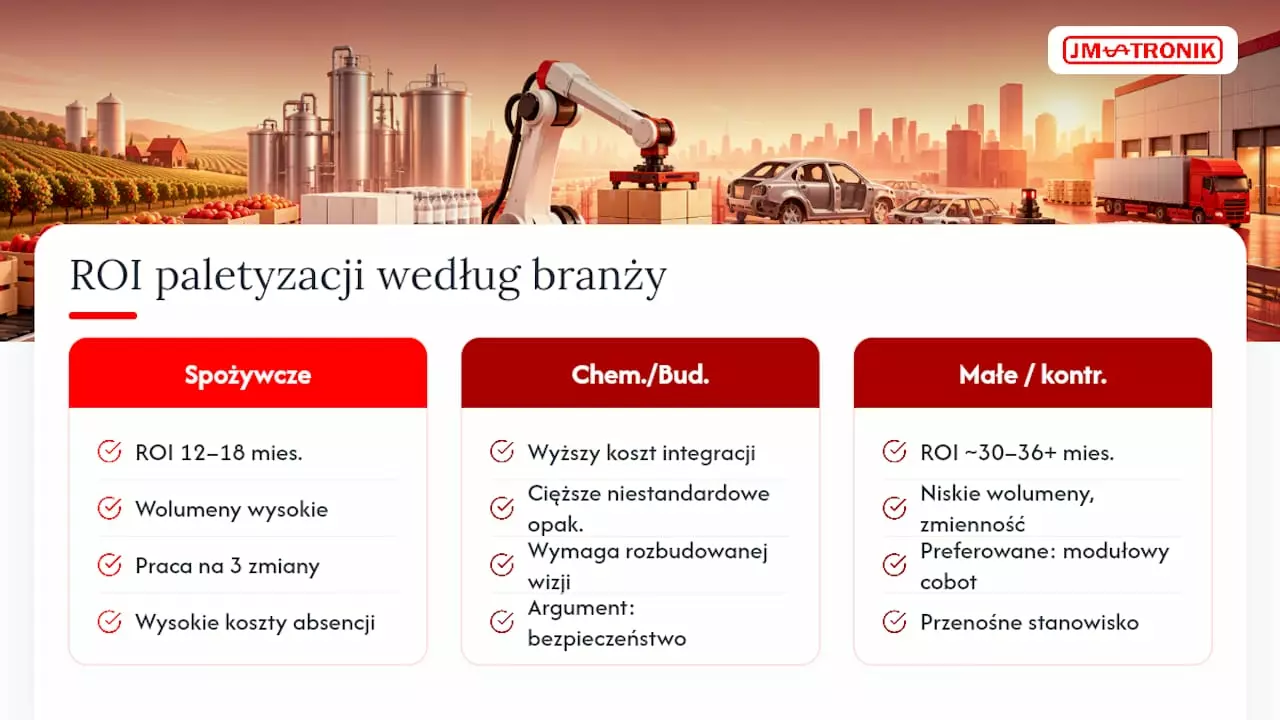
Okres zwrotu paletyzacji zależy silnie od branży, bo różnice w wolumenie, wadze produktów i sezonowości zmieniają zarówno koszty ręcznej pracy, jak i potencjalne oszczędności.
W przemyśle spożywczym i napojowym, gdzie wolumeny są wysokie i produkcja często pracuje na trzy zmiany, ROI paletyzacji zwykle mieści się w dolnej części przedziału, bliżej 12–18 miesięcy. Wysoki koszt absencji przy ciężkich, powtarzalnych ładunkach oraz duża rotacja na stanowiskach fizycznych przyspieszają zwrot.
W przemyśle chemicznym i budowlanym, gdzie opakowania bywają cięższe i mniej ustandaryzowane, projekt wymaga zwykle bardziej rozbudowanego systemu wizyjnego i elastyczniejszego chwytaka. To podnosi koszt integracji, ale jednocześnie eliminuje wysokie ryzyko urazów przy ręcznym podnoszeniu, co w niektórych zakładach staje się argumentem ważniejszym niż sam rachunek finansowy.
W produkcji o niższych wolumenach lub dużej zmienności asortymentu, typowej dla małych zakładów kontraktowych, ROI wydłuża się w stronę 30–36 miesięcy lub dłużej, bo stanowisko nie pracuje wystarczająco intensywnie, by szybko zamortyzować koszt integracji. W takich przypadkach lepszym rozwiązaniem bywa modułowe stanowisko z cobotem, które można przenosić między liniami i dostosowywać do zmieniającego się asortymentu, zamiast dedykowanej komórki zaprojektowanej pod jeden produkt.
Udane wdrożenia paletyzacji mają wspólny mianownik: zaczynają się od analizy procesu, nie od wyboru konkretnego robota. Eksperci zajmujący się kalkulacją ROI podkreślają, że projekty, w których firma najpierw dokładnie zmapowała wąskie gardła procesu, a dopiero potem dobrała technologię, osiągają zakładany okres zwrotu znacznie częściej niż projekty odwrotne.
Typowy wzorzec porażki wygląda inaczej. Firma kupuje robota pod wpływem oferty promocyjnej integratora, bez wcześniejszego zebrania danych o rzeczywistej zmienności opakowań i wolumenów. Stanowisko trafia na linię, ale okazuje się zbyt sztywne wobec zmian asortymentu, więc wymaga kosztownych modyfikacji już w pierwszym roku pracy. Okres zwrotu zamiast zakładanych 18 miesięcy wydłuża się do trzech, czterech lat, a czasem stanowisko w ogóle nie osiąga planowanej wydajności.
Sukcesy z kolei często dzielą jedną cechę: firma potraktowała integrację i szkolenia jako część inwestycji od początku, nie jako koszt dodatkowy odkryty w trakcie wdrożenia.
Natychmiastowe wdrożenie ma sens, gdy pracujesz na dwie lub trzy zmiany, masz wysoką rotację na stanowiskach fizycznych i stabilny, powtarzalny asortyment. Etapowe podejście, zaczynające się od jednej linii pilotażowej, sprawdza się przy dużej zmienności produktów lub ograniczonym budżecie na start.
Przed decyzją zarząd powinien odpowiedzieć na pięć pytań: Jaki jest rzeczywisty koszt rotacji i absencji na stanowisku? Jak stabilny jest asortyment w perspektywie 3 lat? Jak ulga na robotyzację zmienia efektywny koszt netto? Kto odpowiada za serwis po uruchomieniu?
Zrobotyzowane stanowiska paletyzujące oferowane są jako kompletny pakiet obejmujący projekt, integrację, szkolenia operatorów oraz serwis i dostęp do części zamiennych, co pozwala ograniczyć ryzyko rozjazdu kosztów.
Ofertę robotyzacji paletyzacji można budować w oparciu o coboty Rokae xMate CR7, CR18 lub CR20 w zależności od udźwigu i tempa pracy linii, a modułowa architektura CoboSystem pozwala rozbudować stanowisko o kolejne funkcje bez wymiany całej instalacji. Zanim podpiszesz umowę, sprawdź swój scenariusz w kalkulatorze ROI robotyzacji i umów bezpłatną konsultację, na której inżynierowie Jm-tronik pomogą dobrać konfigurację chwytaka i systemu wizyjnego do Twoich opakowań.
Paletyzacja to proces układania produktów lub opakowań zbiorczych na paletach w sposób umożliwiający bezpieczny transport i składowanie. W wersji zautomatyzowanej wykonuje ją robot lub cobot wyposażony w chwytak i system wizyjny, zamiast pracownika podnoszącego ładunki ręcznie.
Przy pełnym modelu kosztów, uwzględniającym integrację i eksploatację, okres zwrotu wynosi zwykle 12–36 miesięcy. Praca trzyzmianowa i wysoki koszt pracy fizycznej skracają go do dolnej granicy tego przedziału.
Ceny nie są publikowane sztywno, bo zależą od udźwigu robota, chwytaka i zakresu integracji. Aktualną wycenę dla konkretnej konfiguracji, w tym cobotów Rokae xMate CR7, CR18 lub CR20, otrzymasz po konsultacji przez stronę robotyzacji paletyzacji Jm-tronik.
Tak, ulga obejmuje roboty przemysłowe i coboty spełniające kryteria ustawowe wraz z peryferiami, oprogramowaniem i szkoleniami. Pozwala odliczyć do 50% poniesionych kosztów w okresie obowiązywania przepisów, czyli w latach 2022–2026.
Podziel całkowity koszt inwestycji, uwzględniający integrację, chwytak i szkolenia, przez roczną korzyść netto z automatyzacji. Do wstępnych szacunków możesz użyć kalkulatora ROI Jm-tronik, wprowadzając dane o kosztach i planowanych oszczędnościach.
Kluczowe programy do sprawdzenia to Ścieżka SMART z Funduszy Europejskich dla Nowoczesnej Gospodarki, działanie 1.2 Automatyzacja i robotyzacja w MŚP z Funduszy Europejskich dla Polski Wschodniej oraz instrumenty w ramach Krajowego Planu Odbudowy. Zanim złożysz jakikolwiek wniosek, zrób audyt technologiczny i diagnozę dojrzałości cyfrowej firmy. Bez tego dokumentu żaden regulamin naboru nie puści projektu dalej, a bez mapy drogowej trudno wykazać komisji, że automatyzacja rozwiązuje realny problem produkcyjny.
Krótko mówiąc:
- Firma musi najpierw przeprowadzić audyt technologiczny i opracować mapę drogową, aby uzyskać wsparcie finansowe na automatyzację.
- Maksymalne dofinansowanie z programu Ścieżka SMART dla dużych inwestycji sięga 50 milionów złotych, a w Polsce Wschodniej można otrzymać do 3 milionów złotych.
- Wsparcie regionalne waha się od 25 do 70 procent kosztów kwalifikowalnych, zależnie od regionu i wielkości przedsiębiorstwa.
- Wnioski muszą zawierać opis problemu produkcyjnego i spodziewanej mierzalnej poprawy, nie tylko dane techniczne urządzeń.
- Przy zakupie maszyn ważne jest, aby dokumentować cały proces, od zamówienia po odbiór, i unikać procedur zakupowych bez wymogów konkursowych.
Zanim otworzysz jakikolwiek formularz wniosku, sprawdź cztery miejsca. Każde daje inny fragment obrazu, a razem tworzą pełny obraz dostępnych naborów.
Otwierając regulamin konkretnego naboru, czytaj go w konkretnej kolejności. Najpierw sekcję o kwalifikowalności wnioskodawcy, potem listę kosztów kwalifikowalnych, na końcu kryteria oceny merytorycznej. To ostatnie decyduje, czy komisja uzna Twój projekt za wartościowy, a nie tylko za zakup sprzętu.
Pierwsze dokumenty do pobrania to: regulamin naboru, wzór wniosku o dofinansowanie, wzór biznesplanu lub studium wykonalności oraz kryteria wyboru projektów. W przypadku działania 1.2 w ramach Funduszy Europejskich dla Polski Wschodniej dokumentacja wyraźnie zaznacza, że zasady, intensywność wsparcia i terminy ustalane są odrębnie dla poszczególnych województw. To pierwsza rzecz, którą trzeba zweryfikować, ponieważ warunki różnią się między regionami znacznie bardziej, niż zakładają początkujący wnioskodawcy.
Porada profesjonalisty: Zapisz się na powiadomienia e-mailowe z portalu funduszeunijne.gov.pl dla interesującego Cię działania. Nabory bywają ogłaszane z krótkim wyprzedzeniem, a przygotowanie kompletnego wniosku zajmuje zwykle kilka tygodni.
Trzy instrumenty dominują w rozmowach o finansowaniu automatyzacji, ale różnią się skalą, warunkami i grupą odbiorców.
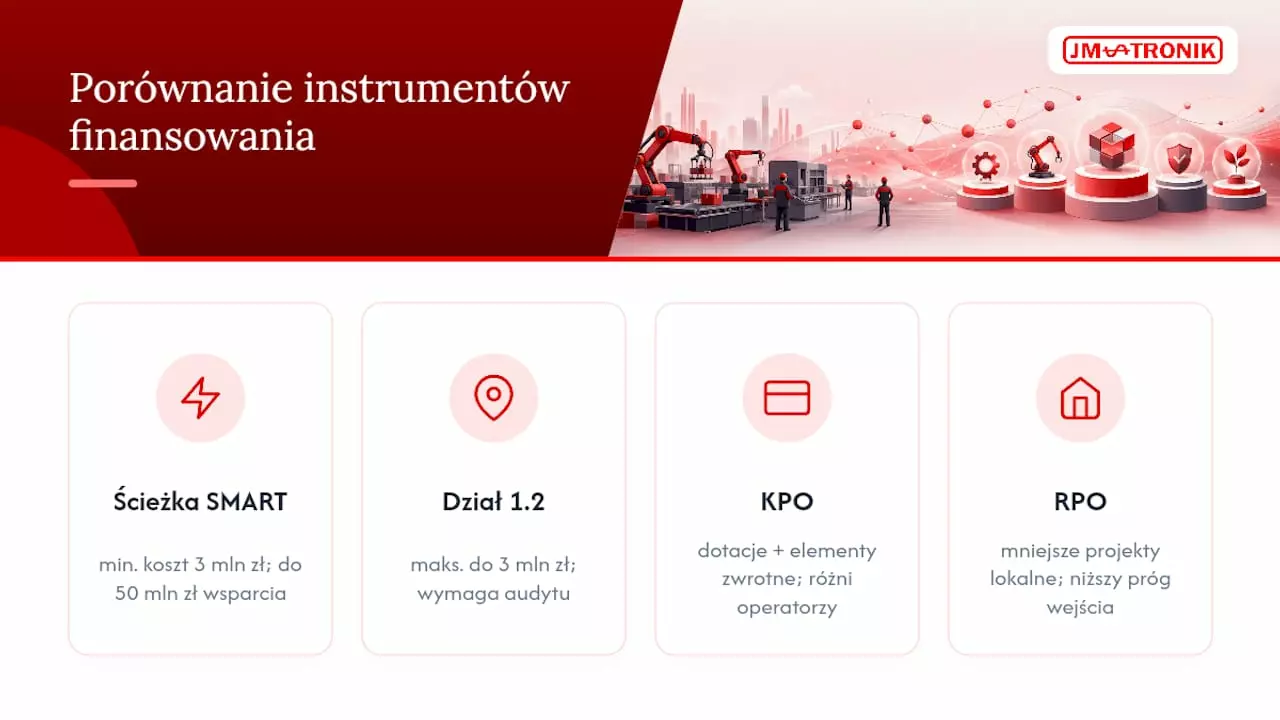
Ścieżka SMART to program PARP z Funduszy Europejskich dla Nowoczesnej Gospodarki, skierowany do firm planujących inwestycje badawczo-rozwojowe i wdrożenia innowacji. Minimalne koszty kwalifikowalne w module wdrożeniowym zaczynają się od 3 milionów złotych, a maksymalna kwota wsparcia może sięgnąć 50 milionów złotych. PARP prowadzi nabory w tym programie regularnie, a kolejne edycje w 2026 roku warto śledzić na bieżąco, bo harmonogram zmienia się z roku na rok.
Działanie 1.2 Automatyzacja i robotyzacja w MŚP z Funduszy Europejskich dla Polski Wschodniej to program o mniejszej skali, dedykowany firmom z pięciu województw wschodnich. Maksymalna kwota dofinansowania wynosi do 3 milionów złotych, a warunkiem wstępnym jest audyt technologiczny i mapa drogowa transformacji, opracowane przez podmiot z odpowiednimi kompetencjami.
Krajowy Plan Odbudowy oferuje instrumenty łączące dotacje z elementami zwrotnymi, czasem z możliwością częściowego umorzenia. Nabory w ramach KPO dotyczące cyfryzacji i robotyzacji bywają rozdzielone między różne instytucje wdrażające, więc warto sprawdzić aktualny operator konkretnego działania zamiast szukać jednego wspólnego okienka naboru.
Do tego dochodzą regionalne programy operacyjne poszczególnych województw, które finansują mniejsze projekty automatyzacji o zasięgu lokalnym. RPO bywają niedoceniane przez firmy skupione na programach krajowych, a to właśnie one często mają niższy próg wejścia dla małych zakładów produkcyjnych.
Koszty kwalifikowalne w konkursach na automatyzację i robotyzację produkcji obejmują zwykle pięć kategorii:
Sam zakup maszyny, bez powiązania z szerszym kontekstem, rzadko przekonuje komisję oceniającą. Dokumentacja PARP jasno wskazuje, że projekt musi wykazać mierzalne efekty w postaci wyższej przepustowości, lepszej jakości lub ograniczenia przestojów, a nie tylko fakt posiadania nowego sprzętu. Robot bez opisanego problemu, który rozwiązuje, wygląda w oczach oceniających jak wydatek bez celu.
Warto zaznaczyć wyłączenie sektorowe: programy skierowane do MŚP z reguły nie obejmują podstawowej produkcji produktów rolnych, choć przetwórstwo spożywcze zwykle już się kwalifikuje. Sprawdź to wyłączenie w regulaminie każdego naboru osobno, bo definicje różnią się między programami.
Nie istnieje jeden ogólnopolski procent refundacji dla automatyzacji produkcji. Intensywność wsparcia zależy od trzech czynników: lokalizacji inwestycji, wielkości firmy i rodzaju projektu, a te zmienne łączy dokument znany jako mapa pomocy regionalnej.
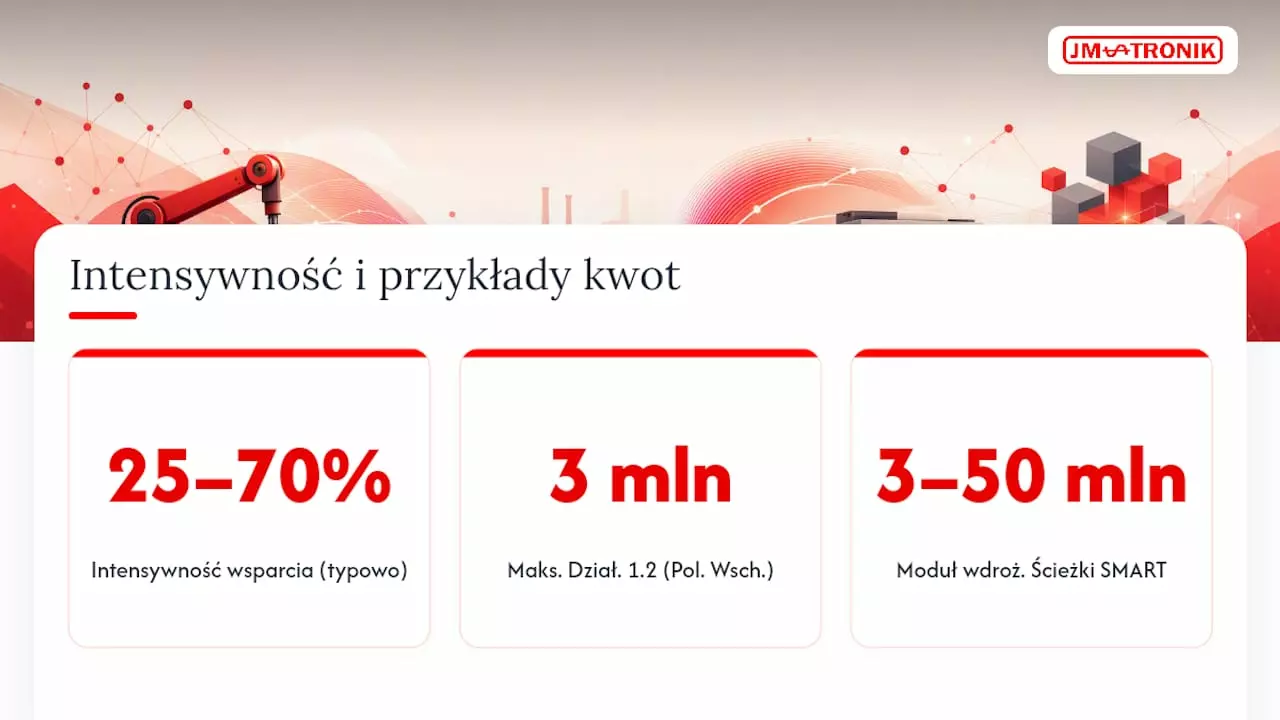
W liczbach: poziom dofinansowania w programach dla MŚP zwykle waha się w przedziale 25–70% kosztów kwalifikowalnych, w zależności od regionu i statusu firmy. Konkretne przykłady kwotowe: działanie 1.2 dla Polski Wschodniej daje maksymalnie do 3 milionów złotych na projekt, a moduł wdrożeniowy Ścieżki SMART sięga od 3 do 50 milionów złotych, zależnie od skali inwestycji.
Region ma znaczenie większe, niż podejrzewa większość przedsiębiorców. Firma z województwa o niższym PKB na mieszkańca może liczyć na wyższy procent wsparcia niż identyczny projekt realizowany w dużej aglomeracji. Mikro i małe firmy zwykle dostają wyższą intensywność pomocy niż firmy średnie, co również wynika z unijnych zasad pomocy publicznej.
Zanim zaplanujesz budżet projektu, znajdź aktualną mapę pomocy regionalnej dla swojego województwa na mapadotacji.gov.pl i sprawdź konkretny procent przypisany do Twojej lokalizacji. Regulamin każdego naboru podaje maksymalną intensywność wprost, więc to jedyne wiarygodne źródło liczby, na której warto oprzeć kalkulacje.
Największy błąd popełniany przez firmy planujące automatyzację to zaczynanie od wyboru robota. Komisja oceniająca nie szuka opisu urządzenia. Szuka opisu problemu produkcyjnego i dowodu, że proponowane rozwiązanie go rozwiąże w sposób mierzalny.
Zacznij od audytu technologicznego i diagnozy dojrzałości cyfrowej firmy, zanim zapytasz jakiegokolwiek dostawcę o cenę maszyny. Regulaminy działania 1.2 i podobnych programów regionalnych wymagają, by taki audyt wraz z mapą drogową transformacji wykonał podmiot wyspecjalizowany, opisujący szczegółowo kompetencje kadrowe wykonawcy. To nie formalność do odhaczenia. To dokument, który definiuje cały dalszy kształt projektu.
Kolejne kroki wyglądają tak:
Opisz obecny proces liczbami: czas cyklu, liczbę przestojów, poziom braków jakościowych.
Powiąż każdy planowany wydatek z konkretnym wskaźnikiem, który się zmieni po wdrożeniu.
Przygotuj model finansowy projektu, w tym prognozę przepływów pieniężnych i źródła wkładu własnego.
Skompletuj dokumenty finansowe firmy: sprawozdania, zaświadczenia z urzędu skarbowego i ZUS, umowy kredytowe jeśli dotyczą.
Przygotuj się na panel ekspertów, jeśli program go przewiduje. Oceniający zadają pytania o wykonalność, a nie o parametry techniczne robota.
Przy zamówieniach na dostawę, montaż i szkolenia w ramach projektów dofinansowanych, powyżej określonych progów wartości, obowiązuje zasada konkurencyjności wymagająca publikacji zapytania ofertowego w bazie konkurencyjności. Zapoznaj się z tym wymogiem przed podpisaniem jakiejkolwiek umowy z dostawcą, bo naruszenie procedury zakupowej bywa podstawą do zwrotu części dofinansowania.
Porada profesjonalisty: Nie pisz wniosku od zdania „potrzebujemy robota do paletyzacji”. Ta różnica decyduje o wyniku oceny merytorycznej.
Załóżmy hipotetyczny projekt małej firmy metalowej planującej wdrożenie zrobotyzowanego stanowiska spawalniczego. Poniższy podział to przykład edukacyjny, nie rzeczywista oferta.
Suma kosztów kwalifikowalnych wynosi 700 000 zł.
Zachowaj każdą fakturę, protokół odbioru i dokument zamówienia od pierwszego dnia projektu. Instytucja wdrażająca będzie żądać kompletnego śladu zakupowego przy rozliczeniu, a brak jednego protokołu odbioru bywa powodem odrzucenia części kosztów. Do wstępnych obliczeń opłacalności warto użyć kalkulatora ROI robotyzacji, który pomaga oszacować czas zwrotu inwestycji przed złożeniem wniosku.
JM-TRONIK działa na polskim rynku automatyzacji przemysłowej od ponad 45 lat, projektując i produkując rozwiązania dla zakładów produkcyjnych z branży metalowej. To doświadczenie ma znaczenie przy projektach dotowanych, bo komisje oceniające premiują wnioski oparte na realnej analizie procesu, a nie na deklaracjach.
Firma wspiera klientów na etapach, które bezpośrednio pokrywają się z wymogami dokumentacji konkursowej:
Firmy planujące wniosek o dotację często potrzebują wstępnej wyceny stanowiska, żeby oszacować koszty kwalifikowalne przed złożeniem dokumentów. Strona robotyzacji paletyzacji JM-TRONIK pokazuje przykładowe konfiguracje, które pomagają ustalić realny rząd wielkości budżetu.
Dotacja ma sens, gdy planujesz większą inwestycję i jesteś gotowy przejść przez audyt technologiczny oraz kilkumiesięczny proces oceny. Ulga na robotyzację działa szybciej: pozwala odliczyć do 50% kosztów robotyzacji od podstawy opodatkowania w latach 2022–2026, bez konkursu i bez czekania na wynik naboru.
Ulga wymaga jednak wystarczającego dochodu podatkowego, bo odliczenie ogranicza wysokość podatku do zapłaty. Firma bez dochodu w danym roku niewiele z niej wyniesie od razu, choć niewykorzystaną część można rozliczyć w kolejnych latach. Dotacji i ulgi nie zawsze można łączyć na tym samym wydatku, więc sprawdź zasady kumulacji pomocy publicznej przed podjęciem decyzji, najlepiej z księgowym znającym Twoją sytuację podatkową.
JM-TRONIK to alternatywa dla samodzielnego szukania dostawcy po ogłoszeniu wyniku konkursu. Firma projektuje stanowiska od podstaw, we własnych strukturach, i zapewnia wsparcie od pierwszego szkicu procesu po serwis po wdrożeniu.
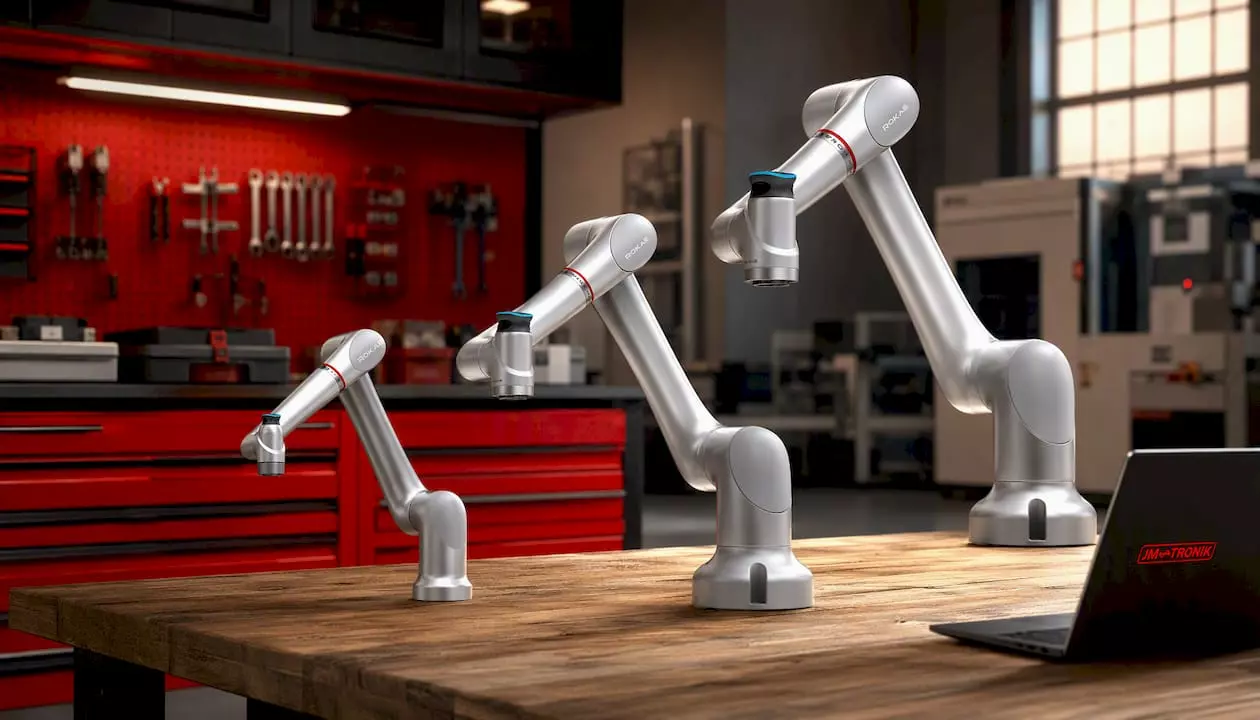
Przed rozmową z dostawcą przygotuj trzy rzeczy: podstawowe wskaźniki procesu, który chcesz zautomatyzować, przybliżony budżet z audytu technologicznego oraz oczekiwaną poprawę wyrażoną liczbą, na przykład procentem redukcji przestojów. Z takim materiałem rozmowa o konkretnym stanowisku, na przykład cobocie Rokae xMate CR20 do zadań wymagających większego zasięgu i udźwigu, Rokae xMate CR18 do średnich obciążeń produkcyjnych, czy kompaktowym Rokae xMate CR7 do stanowisk o ograniczonej przestrzeni, przebiega szybciej i kończy się realną wyceną, a nie ogólnym cennikiem.
Firmy planujące inwestycję w spawanie zrobotyzowane znajdą szczegóły technologii w ofercie spawarek laserowych LaserWeld, łączących precyzję cięcia laserowego z automatyzacją procesu. Napisz do JM-TRONIK z opisem swojego procesu produkcyjnego i uzyskaj wstępną konsultację przed złożeniem wniosku o dofinansowanie.
Trzy adresy warto zapisać sobie na później:
Firmy szukające wsparcia w analizie dostępnych naborów mogą też skorzystać z narzędzi partnerskich, na przykład SzopaLabs, które pomaga w wyszukiwaniu leadów dotacyjnych i analizie dokumentacji konkursowej.
Główne instrumenty to Ścieżka SMART z PARP, działanie 1.2 Automatyzacja i robotyzacja w MŚP dla Polski Wschodniej oraz instrumenty cyfryzacyjne w Krajowym Planie Odbudowy. Do tego dochodzą regionalne programy operacyjne poszczególnych województw, warte sprawdzenia przy mniejszych projektach.
PARP prowadzi w 2026 roku nabory w ramach Ścieżki SMART, gdzie wdrożenia B+R mogą uzyskać wsparcie do 50 milionów złotych przy minimalnych kosztach kwalifikowalnych od 3 milionów złotych. Mniejsze projekty w Polsce Wschodniej mogą liczyć na do 3 milionów złotych w ramach działania 1.2.
To osobny instrument, dotacja z urzędu pracy dla osób rozpoczynających działalność gospodarczą, niepowiązany z programami automatyzacji produkcji opisanymi w tym artykule. Kwoty i warunki takiej dotacji ustala właściwy powiatowy urząd pracy, a wysokość wsparcia zależy od dostępnego budżetu i lokalnych zasad przyznawania środków.
Tak, maszyna CNC kwalifikuje się jako koszt inwestycyjny, jeśli jest częścią szerszego projektu automatyzacji opartego na audycie technologicznym i mapie drogowej. Sam zakup maszyny bez opisu procesu i wskaźników, które się zmienią, rzadko przekonuje komisję oceniającą w programach takich jak Ścieżka SMART czy działanie 1.2.
Dotacja wymaga udziału w konkursie, audytu technologicznego i kilkumiesięcznego oczekiwania na wynik, ale może pokryć nawet 70% kosztów kwalifikowalnych w zależności od regionu. Ulga na robotyzację działa od razu przy rozliczeniu podatku i pozwala odliczyć do 50% kosztów robotyzacji w latach 2022–2026, ale tylko firmom z wystarczającym dochodem podatkowym.
Dobór robota spawalniczego zaczyna się od procesu, nie od katalogu robotów: stal konstrukcyjną i wysoki wolumen obsłuży dobrze skonfigurowany MIG, nierdzewkę i aluminium o wysokich wymaganiach estetycznych TIG, a cienkie i precyzyjne blachy laser. Zanim podpiszesz zamówienie, zweryfikuj trzy parametry: zasięg ramienia, udźwig na końcówce narzędzia i powtarzalność. Następny krok to analiza konkretnego detalu i próbne spawanie na realnym materiale, nie na danych katalogowych.
Krótko mówiąc:
- Wybór robota spawalniczego powinien opierać się na analizie procesu, rodzaju materiału i wymagań jakościowych, a nie na katalogach urządzeń.
- Kluczowe parametry to zasięg ramienia, udźwig przy pełnym wysięgu i powtarzalność, które decydują o możliwościach i precyzji robota.
- Sprzęt i systemy osprzętu muszą być zintegrowane cyfrowo, a bezpieczeństwo zapewniają odgrodzenia i odpowiednie systemy odciągu spalin.
- Niewłaściwe przygotowanie detalu i pomijanie kosztów serwisu to najczęstsze przyczyny niepowodzeń wdrożeń robotów spawalniczych.
- Sprawdzenie parametrów weryfikacyjnych i test próbny na rzeczywistym materiale minimalizują ryzyko błędów i zwiększają szanse na poprawną automatyzację.
Zanim zaczniesz porównywać modele robotów, odpowiedz sobie na jedno pytanie: czy Twój detal w ogóle nadaje się do robotyzacji? Nie każda produkcja się kwalifikuje. Detal musi mieć powtarzalną geometrię, sensowną wielkość serii i fizyczny dostęp do spoiny dla palnika lub głowicy laserowej. Jeśli każda partia różni się tolerancjami o kilka milimetrów, robot będzie gubił spoinę szybciej niż doświadczony spawacz ręczny.
Wybór metody spawania zależy głównie od materiału i oczekiwanej jakości połączenia:
Decyzja o inwestycji w laser opłaca się zwykle wtedy, gdy liczysz koszt na sztukę w tysiącach detali rocznie, a nie w setkach. W 2026 roku spawanie laserowe przestaje być technologią niszową i w konkretnych scenariuszach produkcyjnych zaczyna wygrywać kosztowo z klasycznym MIG, głównie dzięki krótszemu czasowi cyklu i mniejszej ilości poprawek. Przy podejmowaniu tej decyzji geometria detalu i realny zasięg pracy robota liczą się bardziej niż marka czy moc źródła, co potwierdzają praktyczne wskazówki dotyczące projektowania stanowisk zrobotyzowanych.
Karta katalogowa robota mówi więcej, niż się wydaje na pierwszy rzut oka, ale trzeba umieć ją czytać. Producenci podają liczby w warunkach idealnych, a Twoja hala rzadko jest warunkiem idealnym.
Zasięg, udźwig i powtarzalność to trzy filary, które dziesięć praktycznych wskazówek dotyczących wyboru robota do spawania stawia na pierwszym miejscu listy kontrolnej, przed marką i ceną.
Porada profesjonalisty: Zawsze proś dostawcę o dane udźwigu przy pełnym wysięgu ramienia, nie przy wysięgu skróconym o połowę — różnica bywa spora i decyduje, czy robot udźwignie Twój palnik z pełnym wyposażeniem.
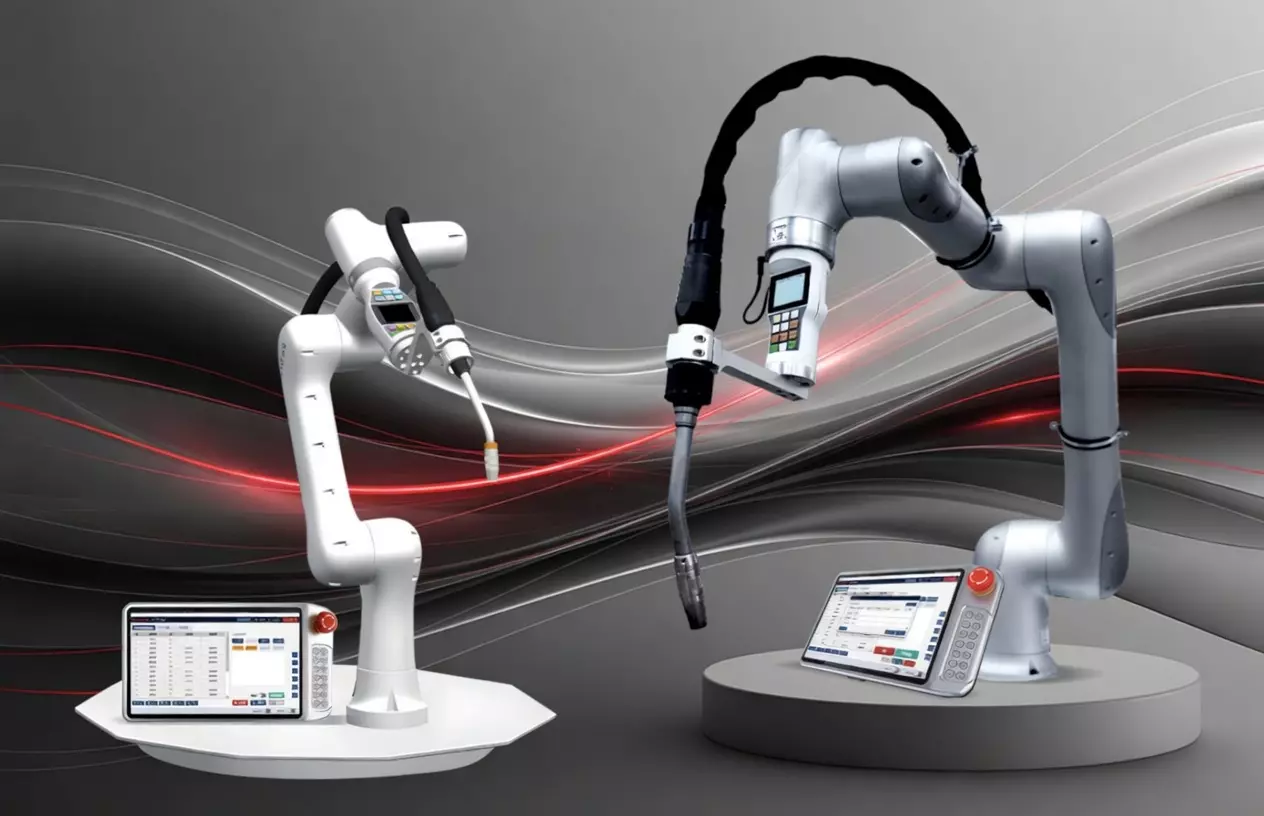
Reszta to źródło spawalnicze, palnik, prowadzenie przewodów i sensoryka, a błąd w doborze jednego z tych elementów potrafi zepsuć cały proces, nawet gdy robot jest wybrany prawidłowo.
Źródło spawalnicze musi być zsynchronizowane cyfrowo z kontrolerem robota, inaczej regulacja parametrów łuku w trakcie ruchu robota będzie spóźniona lub niedokładna. Do kompletu stanowiska zalicza się:
Śledzenie spoiny warto wdrożyć, gdy tolerancje detalu są niestabilne lub gdy pasowanie elementów przed spawaniem odbiega od idealnego. Touch-sensing sprawdza pozycję przed startem, arc-tracking koryguje trajektorię w trakcie spawania na podstawie sygnału łuku, a system wizyjny lub profilometr laserowy daje najwyższą precyzję przy zmiennej geometrii, kosztem wyższej ceny wejścia.
Robot nie naprawi źle przygotowanego detalu. To najczęstszy powód nieudanych wdrożeń, gdy firmy koncentrują cały budżet na robocie, a oprzyrządowanie traktują jako dodatek.
Strefa pracy robota musi być fizycznie odgrodzona kurtynami świetlnymi lub ogrodzeniem z blokadą drzwi, a odciąg spalin projektowany indywidualnie pod geometrię stanowiska, nie dobierany “na oko” z katalogu.
Realny koszt wdrożenia rzadko kończy się na cenie robota. Liczy się w niego:
Porada profesjonalisty: Zapytaj dostawcę wprost o czas reakcji serwisu i dostępność części zamiennych w Polsce, nie tylko o cenę urządzenia. Przestój produkcyjny liczony w dniach kosztuje zwykle więcej niż różnica cenowa między ofertami.
Firma specjalizuje się w projektowaniu i wdrażaniu stanowisk zrobotyzowanych obejmujących analizę procesu oraz serwis, co umożliwia weryfikację parametrów technicznych na wczesnym etapie projektu. Konfigurator CoboWeld pomaga zweryfikować, czy zasięg i udźwig wybranego cobota faktycznie pokrywają geometrię Twojego detalu, zanim złożysz zamówienie.
W ofercie znajdziesz:
Zakres usług obejmuje projekt stanowiska, automatyzację i robotyzację spawania, instalację, a także szkolenia operatorów i programistów po wdrożeniu.
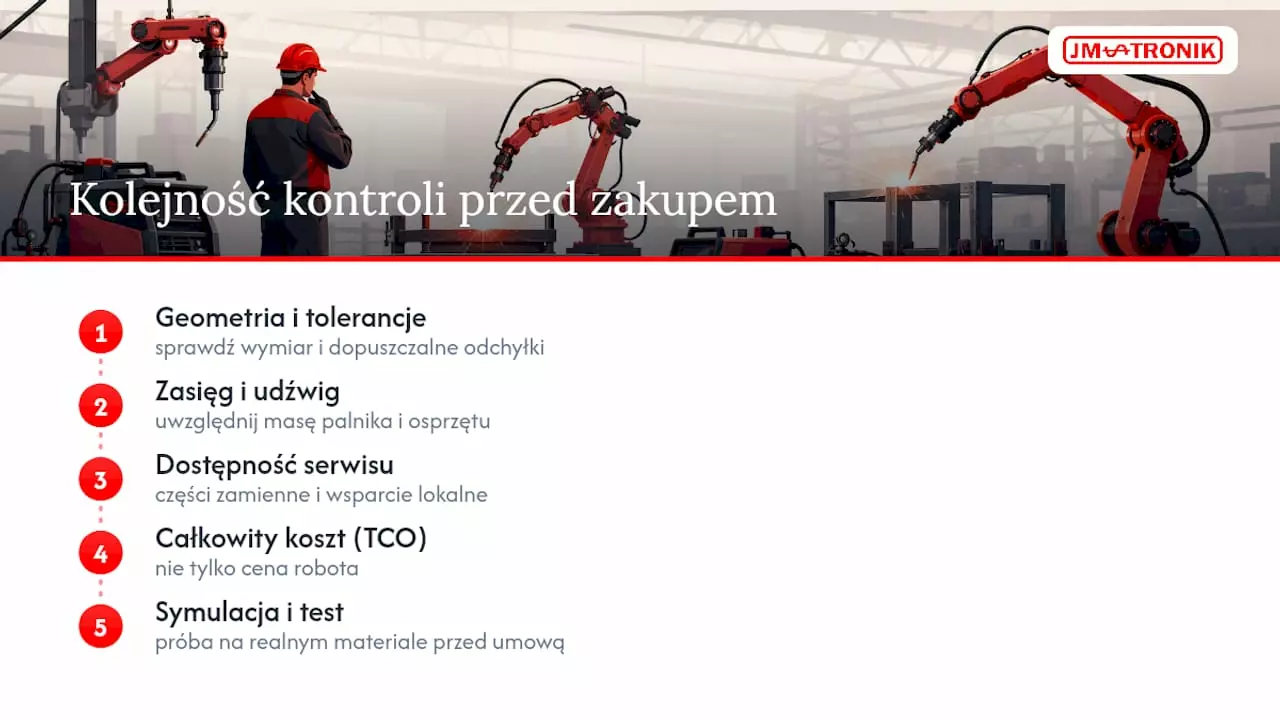
Pięć błędów wraca w prawie każdym nieudanym wdrożeniu: kupowanie robota przed analizą detalu, ignorowanie masy palnika przy liczeniu udźwigu, oprzyrządowanie zaprojektowane po fakcie, pominięcie kosztów serwisu w kalkulacji TCO i wiara, że symulacja offline zastąpi próbę na realnym materiale.
Przed zamówieniem stanowiska sprawdź w tej kolejności: geometrię i tolerancje detalu, wymagany zasięg i udźwig z uwzględnieniem osprzętu, dostępność serwisu i części, a na końcu koszt całkowity, nie tylko cenę robota. Symulacja trajektorii i test próbny przed podpisaniem umowy kosztują niewiele w porównaniu z przestawianiem gotowego stanowiska, które nie spawa tak, jak zakładał projekt.
Jm-tronik projektuje stanowiska zrobotyzowane od zera, dopasowane do konkretnego detalu, nie sprzedaje gotowego katalogu robotów w oderwaniu od procesu. To różnica, która decyduje, czy stanowisko spawa poprawnie od pierwszego dnia, czy wymaga miesięcy poprawek.
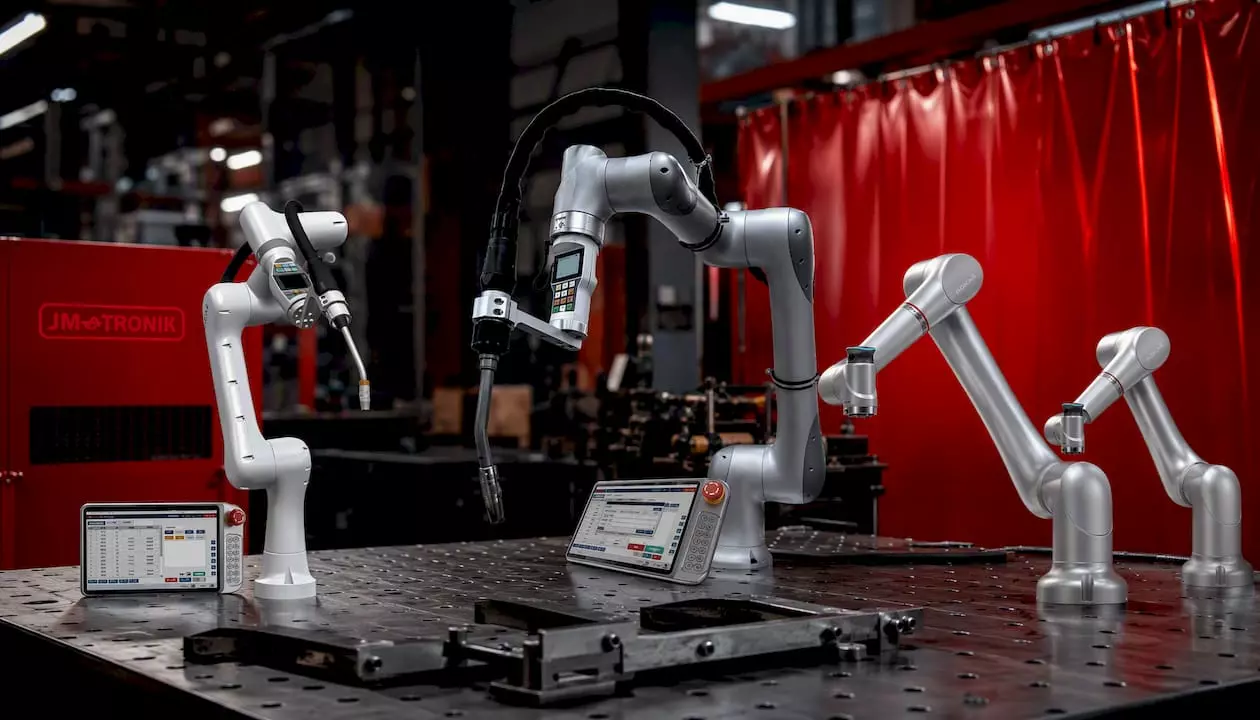
Dla mniejszych detali i pierwszego wejścia w automatyzację dobrze sprawdza się CoboWeld, przy większych konstrukcjach warto rozważyć Rokae xMate CR18, a przy ograniczonym budżecie na start dobrym punktem wejścia jest Rokae xMate CR12. Jeśli Twój proces wymaga precyzji cienkich blach, sprawdź ofertę spawarek laserowych LaserWeld wraz z instalacją i certyfikacją spoin. Skontaktuj się z Jm-tronik, żeby zweryfikować parametry w konfiguratorze CoboWeld i umówić próbne spawanie na Twoim materiale, zanim padnie decyzja o zakupie.
Natężenie prądu zależy od grubości materiału, rodzaju metody (MIG, TIG) i średnicy drutu lub elektrody. W robotyzacji parametry te programuje się w kontrolerze i weryfikuje próbnym spawaniem na tym samym materiale, co produkcja.
Podstawowa obsługa i uruchamianie zaprogramowanych zadań są dziś stosunkowo proste, zwłaszcza przy nowoczesnych cobotach z prostym interfejsem. Programowanie nowych trajektorii i parametrów spawania wymaga jednak przeszkolenia, które Jm-tronik zapewnia w ramach wdrożenia.
Ceny szkoleń operatorskich i programistycznych zależą od zakresu, producenta robota i liczby dni szkolenia. Aktualne koszty szkoleń dostępne są bezpośrednio u dostawcy i mogą się różnić w zależności od modelu sprzętu oraz poziomu zaawansowania kursu.
Kluczowe normy obejmują między innymi wymagania dotyczące kwalifikacji technologii spawania i kwalifikacji personelu, zgodnie z odpowiednimi normami dotyczącymi wymagań jakości w spawalnictwie. Certyfikację spoin i technologii spawania w ramach wdrożenia zapewnia Jm-tronik.
Cobot pracuje zwykle bez pełnego ogrodzenia strefy roboczej i łatwiej się przeprogramowuje przy krótkich seriach, natomiast klasyczny robot przemysłowy oferuje wyższe prędkości i większe udźwigi przy dużych wolumenach. Wybór zależy od wielkości serii, wymaganego zasięgu i udźwigu opisanych w tabeli parametrów wcześniej w tym artykule.
System MES daje menedżerom produkcji rzeczywistą widoczność procesu i wymierne oszczędności, a pierwsze efekty widać zwykle w ciągu pierwszych 12 miesięcy od uruchomienia. MES to system realizacji produkcji, który łączy dane z hali z decyzjami zarządczymi w czasie rzeczywistym. Najczęstsze skutki wdrożenia to wzrost wskaźnika OEE, mniej nieplanowanych przestojów i krótszy cykl realizacji zlecenia.
Krótko mówiąc:
- Wdrożenie MES zwykle przynosi pierwsze efekty w ciągu roku od startu, poprawiając wskaźnik OEE, redukując przestoje i skracając cykle produkcyjne.
- Kluczowe funkcje MES to monitoring maszyn w czasie rzeczywistym, planowanie operacji, kontrola jakości i raportowanie KPI, co odciąża menedżerów i zwiększa widoczność procesu.
- Wdrożenie powinno odbywać się etapami, zaczynając od analizy i testów na jednej linii, aby uniknąć przekroczenia budżetu i zwiększyć akceptację pracowników.
- Przed instalacją konieczne jest sprawdzenie, czy maszyny komunikują się przez otwarte protokoły, co znacząco obniża koszty i czas integracji.
- System MES ma sens tylko w stabilnym procesie, gdy procesy są już poukładane, a zaangażowanie brygadzistów i powtarzalność danych są na odpowiednim poziomie.
MES (z angielskiego Manufacturing Execution System) to warstwa oprogramowania, która zarządza produkcją między poziomem sterowania maszynami a systemem ERP. Zbiera dane z hali w czasie rzeczywistym i przekazuje je do obszaru biznesowego, tworząc most między tym, co dzieje się na linii, a tym, co widzi zarząd w raportach finansowych, jak wskazuje analiza Manubes.
Architektura opiera się na dwóch typach integracji. Model referencyjny opisuje to standard ISA-95, który porządkuje przepływ informacji między poziomami sterowania a zarządzaniem przedsiębiorstwem:
Bez tego rozdziału ról firmy często próbują robić w Excelu to, co powinien robić MES, i tracą dane, które nigdy nie trafiają do systemu zarządczego.
Dobry system MES musi robić więcej niż zbierać liczby. Musi przekładać dane maszynowe na decyzje, które kierownik zmiany podejmuje w ciągu minut, nie dni.
Niektóre systemy, jak Kotrak MES, dodają moduły utrzymania ruchu i genealogii produktu, integrując się jednocześnie z ERP i WMS. To pokazuje, że granica między „czystym” MES a systemami sąsiednimi bywa płynna, a wybór modułów powinien wynikać z realnych potrzeb linii, nie z listy funkcji w ofercie.
Efekty MES nie są abstrakcją z prezentacji sprzedażowej. Firmy, które wdrożyły system, notują wzrost efektywności, poprawę jakości i skrócenie przestojów, a pierwsze wymierne rezultaty pojawiają się zwykle w ciągu 12 miesięcy od startu produkcyjnego.
W Polsce system MES wykorzystuje wielu średnich i dużych przedsiębiorstw, a poziom adopcji wzrósł od 2018 roku — więcej informacji. Skala dużych firm sugeruje, że MES przestał być rozwiązaniem niszowym i stał się standardem konkurencyjnym w branżach o wysokiej presji kosztowej.
Skrócenie cyklu produkcyjnego przekłada się bezpośrednio na szybsze wejście produktu na rynek i mniejsze zapasy w toku. Mniejsze przestoje oznaczają niższy koszt jednostkowy, bo maszyna, która stoi, generuje koszty amortyzacji bez żadnego przychodu. To właśnie te dwa efekty, wzrost dostępności maszyn i redukcja braków, najłatwiej pokazać zarządowi jako uzasadnienie budżetu na kolejny etap wdrożenia.
Wdrożenie MES, które zaczyna się od pełnego rollout na całej fabryce, zwykle kończy się buntem operatorów i przekroczonym budżetem. Lepiej działa podejście etapowe, które ImFactory opisuje jako sekwencję: analiza przedwdrożeniowa, PoC lub PoV, pilotaż, a na końcu pełne wdrożenie.
Największe pułapki na tej drodze to brak danych maszynowych w formacie, który MES rozumie, słabe zaangażowanie brygadzistów i operatorów, oraz zbyt ambitny zakres startowy, który próbuje objąć wszystkie działy naraz. Stopniowe podejście PoC → pilotaż → rollout zwiększa akceptację systemu wśród ludzi na hali i ogranicza ryzyko finansowe projektu.
Porada profesjonalisty: Zacznij pomiar od dostępności maszyn (availability), zanim wdrożysz cały moduł OEE. To najprostszy wskaźnik do zebrania i najszybciej pokazuje zarządowi, czy projekt ma sens biznesowy.
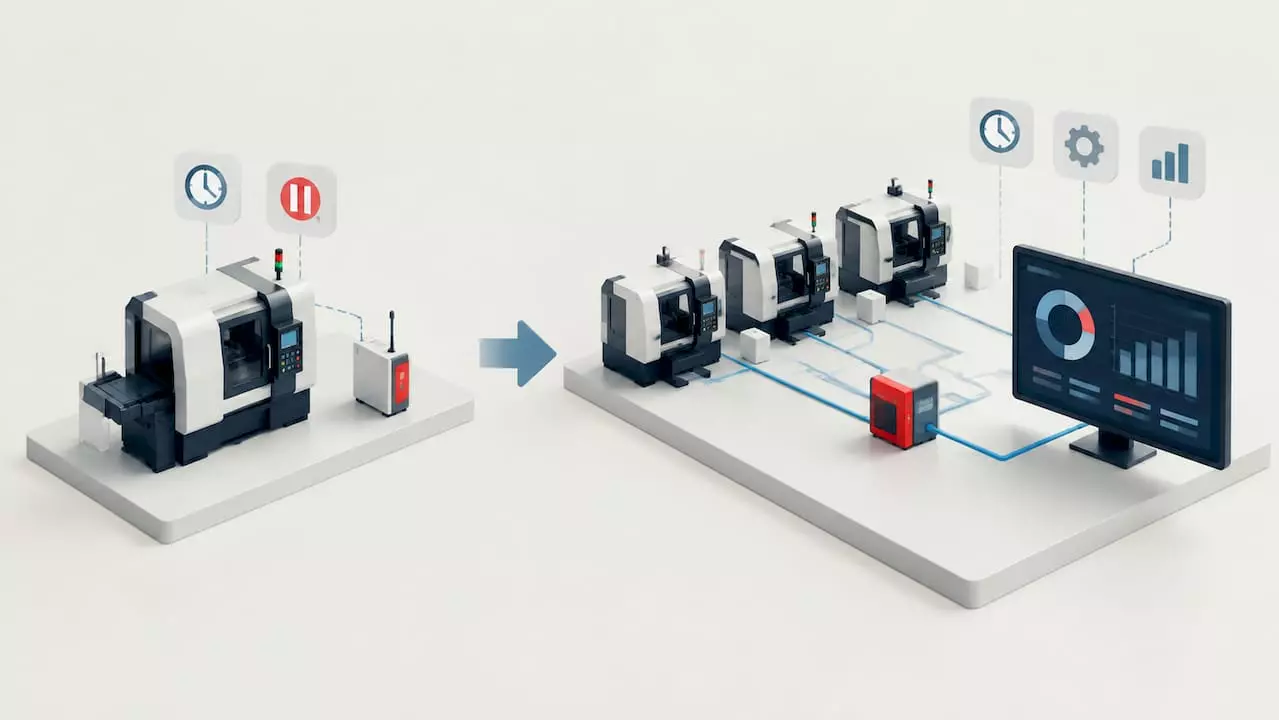
Zanim podpiszesz umowę na system MES, zweryfikuj, czy maszyny na hali w ogóle mówią językiem, który system zrozumie. To najczęściej pomijany krok, który później podnosi koszt projektu o kilkadziesiąt procent.
Otwarte protokoły i gotowość PLC skracają czas integracji i obniżają koszt całego projektu. Warto policzyć całkowity koszt integracji na poziomie linii, zanim zdecydujesz się na zakup licencji.
Dane z MES są tak dobre, jak maszyny, które je generują. Firma projektuje i wdraża rozwiązania automatyzacji łączące technologię spawalniczą z robotyzacją, co wpływa na jakość danych trafiających do systemów MES.
Taki model współpracy, od audytu po serwis, sprawia, że integracja sprzętu z systemem zarządzania produkcją nie jest projektem oddzielnym od modernizacji linii, tylko jego naturalną kontynuacją.
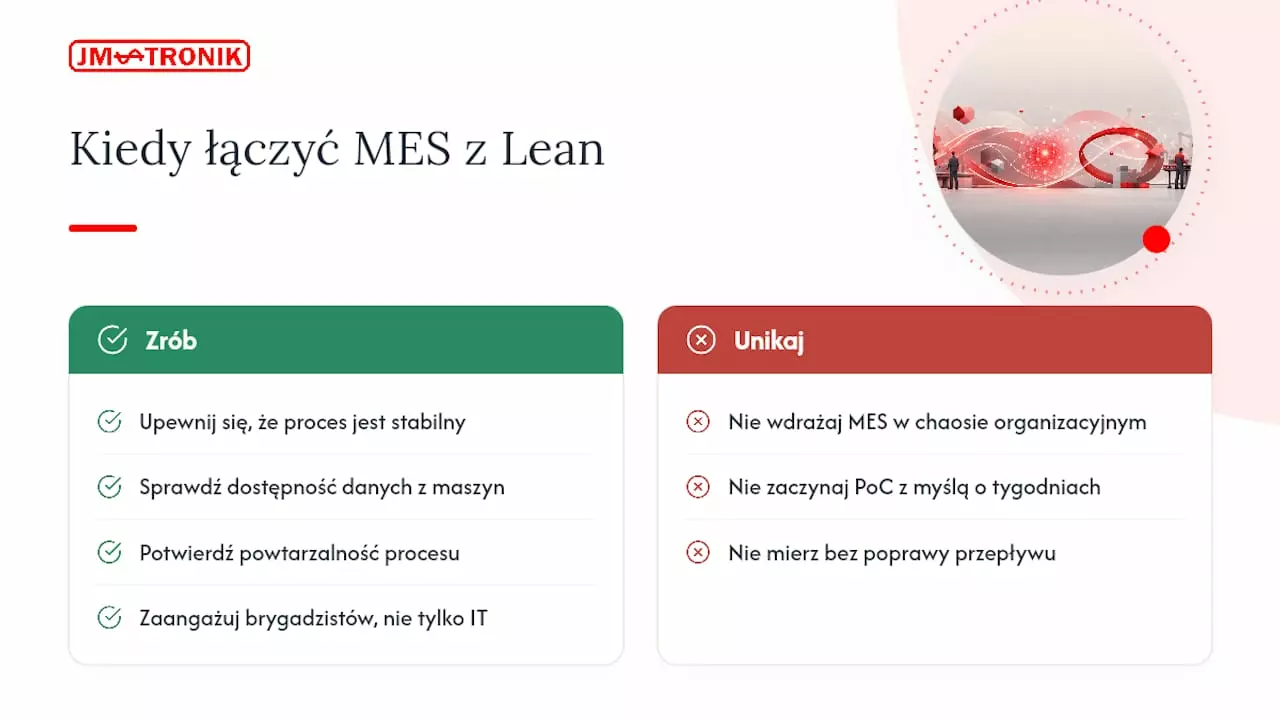
MES ma sens tylko wtedy, gdy proces, który mierzy, jest już w jakimś stopniu ustabilizowany. Jeśli hala walczy z chaosem organizacyjnym, najpierw popraw przepływ metodami Lean, bo inaczej system tylko precyzyjnie zmierzy bałagan.
Gotowość do PoC MES oceniam po trzech rzeczach: dostępności danych z maszyn, powtarzalności procesu i realnym zaangażowaniu brygadzistów, nie tylko działu IT. Budżet na pierwszy etap warto planować w horyzoncie kilku miesięcy, nie tygodni, bo presja czasu jest głównym powodem porzuconych wdrożeń.
Zanim system MES zacznie liczyć OEE, potrzebujesz maszyn, które dają mu dane warte liczenia. Sprzęt jest projektowany tak, aby integracja automatyki z technologią spawalniczą pozwalała na raportowanie czasów cyklu, przestojów i parametrów jakościowych.
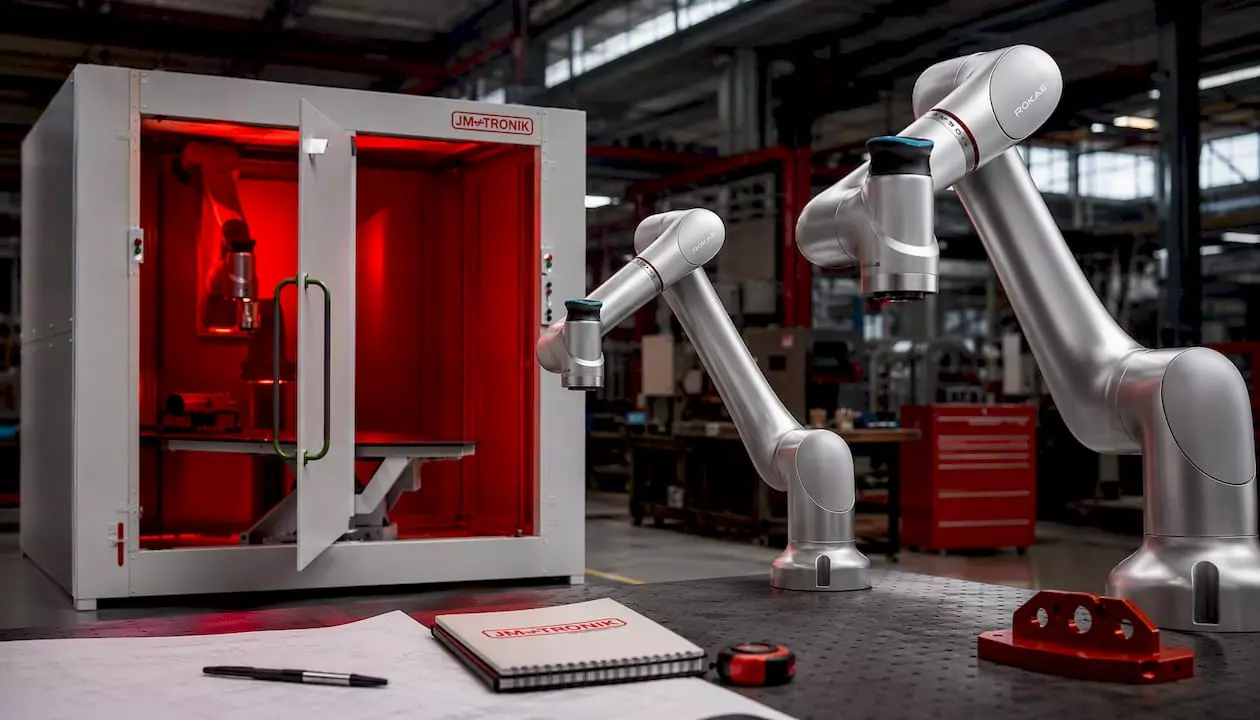
W katalogu znajdziesz celę spawalniczą z cobotem CR, kompaktowe stanowisko łączące precyzję robota z elastycznością obsługi przez operatora. Dla zastosowań wymagających większego zasięgu i udźwigu sprawdza się cobot Rokae xMate CR7, a przy bardziej obciążonych operacjach cobot Rokae xMate CR12. Współpraca zaczyna się od audytu Twojej linii, przechodzi przez test PoC na wybranym stanowisku, a kończy się pełną integracją, szkoleniami i serwisem. Jeśli rozważasz też modernizację pakowania, zobacz rozwiązania do robotyzacji pakowania w tym samym katalogu. W celu audytu linii i sprawdzenia, które stanowisko może dać najszybszy zwrot z inwestycji, warto skontaktować się z zespołem firmy oferującej takie usługi.
MES to system realizacji produkcji, który zbiera dane z hali w czasie rzeczywistym i łączy je z decyzjami zarządczymi, działając jako pomost między maszynami a systemem ERP.
Na polskim rynku funkcjonują systemy takie jak Kotrak MES czy Asiston Produkcja, różniące się zakresem modułów planowania, monitoringu i traceability. Firmy produkcyjne mogą też budować stanowiska automatyzacji od Jm-tronik, które generują dane gotowe do integracji z wybranym systemem MES.
MES ma sens, gdy proces produkcyjny jest już w jakimś stopniu ustabilizowany i firma potrzebuje precyzyjnych danych o OEE, przestojach i jakości. Najlepszy moment to etap, gdy Excel i ręczne raporty przestają wystarczać do podejmowania decyzji na hali.
Typowa sekwencja to analiza przedwdrożeniowa, test koncepcji (PoC), pilotaż na ograniczonym zakresie, a następnie pełne wdrożenie na całej fabryce. Takie stopniowe podejście zwiększa akceptację systemu przez operatorów i ogranicza ryzyko projektu.
Pierwsze wymierne korzyści, wzrost efektywności, poprawa jakości i skrócenie przestojów, pojawiają się zwykle w ciągu pierwszych 12 miesięcy od uruchomienia systemu.
Jeśli Twoja maszyna podlega przepisom maszynowym, oznakowanie CE wystawia producent lub jego upoważniony przedstawiciel. Procedura ma cztery etapy: ocena ryzyka, dokumentacja techniczna, deklaracja zgodności WE i naniesienie znaku CE na tabliczkę znamionową. Bez tego ciągu działań maszyna nie może trafić na rynek UE ani zostać oddana do użytku.
Krótko mówiąc:
- Maszyna podlegająca przepisom UE wymaga oceny ryzyka, dokumentacji technicznej, deklaracji zgodności i oznakowania CE na tabliczce znamionowej, aby legalnie trafić na rynek.
- W procesie oceny zgodności konieczne jest przestrzeganie norm zharmonizowanych, przeprowadzenie analizy ryzyka i zgromadzenie dowodów zgodności, które muszą być aktualne i dokładne.
- Deklaracja zgodności WE musi zawierać szczegółowe dane producenta, identyfikację maszyny, odniesienie do norm oraz podpis osoby odpowiedzialnej, a dokumentacja techniczna powinna być przechowywana co najmniej 10 lat.
- Niektóre maszyny, szczególnie te o podwyższonym ryzyku, wymagają udziału jednostek notyfikowanych w badaniach typu WE, co wiąże się z dodatkowymi kosztami i czasem.
- Nieprawidłowe lub brakujące oznakowanie CE naraża firmę na kary, wycofanie maszyn z obrotu oraz problemy prawne w razie wypadku, dlatego kluczowe jest właściwe i trwałe oznakowanie już na etapie produkcji.
Maszyną w rozumieniu prawa UE jest zespół powiązanych ze sobą części lub elementów, z których przynajmniej jeden porusza się dzięki napędowi, połączonych w celu określonego zastosowania. Do tej kategorii dochodzą też maszyny nieukończone, wymienne wyposażenie i systemy zabezpieczające, jeśli są wprowadzane na rynek osobno.
CE jest wymagane praktycznie zawsze, gdy urządzenie napędzane mechanicznie trafia na rynek unijny jako nowy wyrób lub po istotnej modyfikacji. Wyjątki dotyczą głównie sprzętu objętego odrębnymi reżimami (np. niektóre pojazdy drogowe, broń, statki morskie) oraz maszyn budowanych wyłącznie na własny użytek badawczy, bez wprowadzania do obrotu.
Odpowiedzialność rozkłada się inaczej w zależności od roli w łańcuchu dostaw:
Firma integrująca gotowe komponenty w nową linię produkcyjną automatycznie staje się producentem tej linii i przejmuje pełną odpowiedzialność za jej oznakowanie CE, nawet jeśli poszczególne maszyny miały już swoje własne certyfikaty.
Ocena zgodności to sekwencja działań, którą warto traktować jako projekt z konkretnym harmonogramem, a nie formalność do odhaczenia na koniec. Zgodnie z ustaloną praktyką branżową proces obejmuje analizę ryzyka, spełnienie wymogów zasadniczych, przygotowanie dokumentacji technicznej i wystawienie deklaracji zgodności.
Zbieranie dowodów warto zacząć równolegle z projektowaniem, a nie po zbudowaniu prototypu — przerabianie dokumentacji wstecz kosztuje więcej czasu niż jej prowadzenie na bieżąco.
Porada profesjonalisty: Załóż osobny folder projektowy na każdą maszynę już od fazy koncepcyjnej i wrzucaj tam każdy wynik testu, każdą wersję schematu i każdą notatkę z analizy ryzyka. Podczas kontroli liczy się to, czy potrafisz odtworzyć historię decyzji, a nie tylko pokazać gotowy dokument.
Deklaracja zgodności WE to dokument prawny, w którym producent bierze pełną odpowiedzialność za zgodność maszyny z wymogami zasadniczymi. Musi zawierać konkretne elementy, a nie ogólne zapewnienia.
Deklaracja zgodności WE powinna obejmować:
Dokumentacja techniczna jest obszerniejsza i służy jako dowód na wypadek kontroli. Powinna zawierać rysunki konstrukcyjne, schematy obwodów sterowania, wyniki analizy ryzyka, listę zastosowanych norm zharmonizowanych, instrukcje obsługi w językach krajów zbytu oraz protokoły z badań i testów.
Dokumentację trzeba przechowywać przez co najmniej 10 lat od daty produkcji ostatniego egzemplarza danego typu maszyny. Forma papierowa wciąż jest dopuszczalna, ale nowe przepisy kładą coraz większy nacisk na wersję cyfrową z pełnym śladem zmian. Dobra praktyka to prowadzenie dokumentacji cyfrowej z wersjonowaniem, metadanymi i bezpośrednim dostępem do wyników testów, co znacząco przyspiesza weryfikację podczas kontroli i ułatwia aktualizacje po modyfikacjach.
Większość maszyn przechodzi przez wewnętrzną kontrolę produkcji, bez udziału zewnętrznego podmiotu. Jednostka notyfikowana wchodzi do gry dopiero wtedy, gdy maszyna znajduje się na liście kategorii szczególnego ryzyka wskazanej w załącznikach do przepisów, np. niektóre prasy do metalu, maszyny do prac podziemnych czy urządzenia do podnoszenia osób.
W takich przypadkach jednostka notyfikowana przeprowadza badanie typu WE, sprawdza dokumentację techniczną i wydaje certyfikat, bez którego deklaracja zgodności nie może zostać wystawiona. Do jej zadań i dostarczanych dokumentów należą:
Zanim podpiszesz umowę, zweryfikuj status jednostki notyfikowanej w unijnej bazie NANDO. Podanie fałszywego lub nieaktualnego numeru jednostki jest równoznaczne z fałszywym oznakowaniem CE.
Znak CE musi być trwały, widoczny i czytelny przez cały przewidywany okres eksploatacji maszyny, nie tylko w dniu jej sprzedaży. To wymóg wprost egzekwowany przez organy nadzoru rynku, a Państwowa Inspekcja Pracy traktuje niewłaściwe umieszczenie znaku jako realne naruszenie, nie formalność.
Przy projektowaniu tabliczki znamionowej i umieszczaniu znaku CE trzymaj się tej kolejności:
Nie każda naprawa czy wymiana podzespołu uruchamia obowiązek ponownej oceny zgodności. Granicą jest pojęcie istotnej modyfikacji, czyli zmiany, która wpływa na pierwotne przeznaczenie maszyny, zwiększa ryzyko dla operatora albo wprowadza nowe funkcje niepokryte pierwotną dokumentacją.
Do sytuacji, które zwykle wymuszają nową ocenę, należą:
Podmiot dokonujący głębokiej modyfikacji przejmuje wtedy obowiązki producenta: musi wykonać nową analizę ryzyka, zaktualizować lub sporządzić od nowa dokumentację techniczną, wystawić nową deklarację zgodności i ponownie oznakować maszynę.
Porada profesjonalisty: Zanim zlecisz modernizację, spisz dokładnie zakres zmian i skonfrontuj go z pierwotną analizą ryzyka. Jeśli choć jeden punkt wykracza poza to, co przewidywała pierwotna dokumentacja, traktuj to jako nową ocenę zgodności, a nie drobną poprawkę.
Rozporządzenie (UE) 2023/1230 zastępuje dyrektywę maszynową 2006/42/WE i zaczyna obowiązywać od 20 stycznia 2027 roku. To nie kosmetyczna nowelizacja, tylko zmiana formy prawnej: rozporządzenie obowiązuje wprost we wszystkich państwach członkowskich, bez potrzeby implementacji do prawa krajowego, co eliminuje rozbieżności interpretacyjne między krajami UE.
Najważniejsze zmiany praktyczne obejmują:
Data 20 stycznia 2027 roku oznacza koniec okresu przejściowego. Projekty rozpoczęte wcześniej warto już teraz weryfikować pod kątem nowych wymogów, zwłaszcza jeśli maszyna ma trafić na rynek po tej dacie, bo dokumentacja przygotowana wyłącznie pod starą dyrektywę może wymagać uzupełnienia. Zmiana podejścia dotyczy już etapu projektowania, nie tylko końcowej certyfikacji.
Zakończona ocena zgodności daje trzy konkretne rezultaty, bez których maszyna nie może legalnie trafić na rynek:
Koszt i czas całego procesu zależą od kilku zmiennych: złożoności maszyny, konieczności udziału jednostki notyfikowanej, liczby norm zharmonizowanych do spełnienia oraz tego, czy dokumentacja jest budowana od zera, czy aktualizowana po wcześniejszym projekcie. Proste maszyny z wewnętrzną kontrolą produkcji można ocenić w ciągu kilku tygodni. Urządzenia wymagające badania typu WE przez jednostkę notyfikowaną wydłużają proces nawet do kilku miesięcy, głównie przez czas oczekiwania na testy i raporty zewnętrzne.
Rozporządzenie 2023/1230 zaczyna obowiązywać od 20 stycznia 2027 roku i to konkretna, twarda data w kalendarzu każdego projektu. Warto wpisać ją do harmonogramu produkcji już dziś, zamiast traktować jako odległy termin administracyjny.
Planując budżet, uwzględnij nie tylko koszt samej certyfikacji, ale też czas inżynierski poświęcony na analizę ryzyka i przygotowanie dokumentacji, bo to zwykle największy, choć najmniej widoczny koszt całego procesu.
Oznakowanie CE maszyn rzadko opiera się wyłącznie na jednym akcie prawnym. W praktyce nakładają się na siebie różne dyrektywy i normy zharmonizowane, w zależności od konstrukcji maszyny i jej wyposażenia.
Jeśli maszyna zawiera układy elektryczne niskiego napięcia, zastosowanie ma dyrektywa niskonapięciowa. Urządzenia emitujące pola elektromagnetyczne, np. napędy falownikowe czy roboty spawalnicze, podlegają dodatkowo dyrektywie kompatybilności elektromagnetycznej. Maszyny pracujące w strefach zagrożonych wybuchem wymagają zgodności z dyrektywą ATEX, a te wyposażone w zbiorniki ciśnieniowe, np. sprężarki czy niektóre systemy laserowe, podlegają dyrektywie ciśnieniowej.
Wśród norm zharmonizowanych PN-EN ISO 12100 pozostaje podstawą metodyczną dla analizy ryzyka niezależnie od typu maszyny. PN-EN ISO 10218 dotyczy bezpieczeństwa robotów przemysłowych i ich integracji, co ma bezpośrednie znaczenie dla stanowisk zrobotyzowanych łączących roboty, systemy wizyjne i cobotów współpracujących z operatorem. Dla maszyn z systemami sterowania bezpieczeństwa kluczowa bywa też PN-EN ISO 13849, określająca poziomy zapewnienia bezpieczeństwa (PL) dla układów sterowania.
Producent musi sam ustalić, które dyrektywy nakładają się na jego maszynę, i potwierdzić zgodność z każdą z nich osobno w dokumentacji technicznej, zanim wystawi jedną, zbiorczą deklarację zgodności WE.
Brak znaku CE albo jego nieprawidłowe umieszczenie to nie drobne uchybienie administracyjne, tylko naruszenie, które organy nadzoru rynku traktują poważnie. W Polsce kontrolę prowadzi przede wszystkim Państwowa Inspekcja Pracy, a w przypadku niektórych urządzeń technicznych także Urząd Dozoru Technicznego.
Skutki mogą obejmować wycofanie maszyny z rynku lub z eksploatacji, nakaz wstrzymania sprzedaży do czasu usunięcia niezgodności oraz kary finansowe nakładane na producenta lub importera. W praktyce PIP egzekwuje widoczność i trwałość znaku CE, a błędy w jego umieszczeniu lub próba fałszywego oznakowania mogą skutkować sankcjami wobec osób odpowiedzialnych.
Jest jeszcze poważniejsza konsekwencja, o której często się zapomina: w razie wypadku przy pracy brak prawidłowej dokumentacji CE komplikuje ustalenie odpowiedzialności cywilnej i karnej. Ubezpieczyciel może odmówić wypłaty odszkodowania, jeśli maszyna nie miała ważnej deklaracji zgodności w momencie zdarzenia. Dla firmy oznacza to podwójne ryzyko: administracyjne ze strony inspekcji i finansowe w razie sporu sądowego.
Dystrybutorzy i importerzy nie są zwolnieni z odpowiedzialności tylko dlatego, że nie są producentem. Jeśli wprowadzą na rynek maszynę bez ważnego oznakowania, sami stają się adresatem kontroli i sankcji, nawet gdy błąd powstał po stronie dostawcy z kraju trzeciego.
Kontrola PIP czy audyt wewnętrzny rzadko zaskakuje firmy, które prowadzą dokumentację na bieżąco. Problem pojawia się tam, gdzie dokumentacja była tworzona pospiesznie, tuż przed wysyłką maszyny do klienta.
Przed audytem warto sprawdzić kilka konkretnych rzeczy: czy każda maszyna w hali ma czytelną tabliczkę znamionową zgodną z deklaracją, czy instrukcje obsługi są dostępne w języku polskim przy stanowisku pracy, czy rejestr modernizacji maszyn jest aktualny i czy dokumentacja techniczna jest fizycznie dostępna w rozsądnym czasie, a nie rozproszona między kilkoma działami.
Dobrą praktyką jest cykliczny audyt wewnętrzny, niezależny od kontroli zewnętrznej, przeprowadzany raz w roku na próbie maszyn w zakładzie. Taki audyt powinien obejmować porównanie stanu faktycznego maszyny z jej pierwotną dokumentacją, weryfikację, czy osłony i zabezpieczenia nie zostały zdemontowane lub obejście podczas eksploatacji, oraz sprawdzenie, czy szkolenia operatorów odpowiadają aktualnej instrukcji obsługi.
Osoby odpowiedzialne za zgodność w firmie produkcyjnej powinny też prowadzić prosty rejestr wszystkich zmian technicznych wprowadzanych w maszynach, nawet tych pozornie drobnych. To najtańsze zabezpieczenie na wypadek pytania inspektora: „czy ta maszyna nadal odpowiada swojej deklaracji zgodności?”.
Najczęstszy błąd to traktowanie oznakowania CE jako formalności do załatwienia na samym końcu projektu, zamiast integralnej części procesu projektowego. Skutkuje to dokumentacją tworzoną wstecz, często niekompletną, bo część danych z etapu projektowania po prostu ginie.
Drugi powtarzający się problem to błędne przypisanie procedury oceny zgodności. Firmy czasem zakładają wewnętrzną kontrolę produkcji tam, gdzie maszyna w rzeczywistości wymaga udziału jednostki notyfikowanej, co unieważnia całą deklarację zgodności po fakcie.
Trzeci błąd dotyczy zespołów maszyn: połączenie kilku urządzeń z osobnymi znakami CE w jedną zintegrowaną linię bez nowej, zbiorczej oceny ryzyka. To częsty błąd praktyczny, bo intuicyjnie wydaje się, że skoro każdy element ma już swoje CE, cała linia jest automatycznie zgodna. Nowe rozporządzenie wprost adresuje tę lukę, rozszerzając definicję zespołu maszyn.
Czwarty problem to niedoszacowanie wymogów dotyczących instrukcji obsługi: brak tłumaczenia na język polski, ogólnikowe opisy zagrożeń resztkowych albo brak informacji o dopuszczalnych warunkach eksploatacji.
Piąty, coraz częstszy błąd w kontekście nowego rozporządzenia to pomijanie cyberbezpieczeństwa przy maszynach podłączonych do sieci zakładowej. Brak analizy zagrożeń cyfrowych będzie coraz trudniejszy do obronienia po wejściu w życie nowych przepisów w 2027 roku.
Doświadczenie pokazuje, że zgodność CE najlepiej wychodzi wtedy, gdy jest częścią projektu od pierwszego szkicu, a nie dodatkiem na koniec. Współpraca zwykle zaczyna się od analizy istniejącej linii produkcyjnej i wskazania, które elementy wymagają nowej oceny ryzyka po integracji.
Dodatkowo można pomóc skompletować dokumentację techniczną, dobrać normy zharmonizowane właściwe dla konkretnej konfiguracji i doprowadzić maszynę do stanu, w którym deklaracja zgodności opisuje rzeczywisty, a nie teoretyczny stan urządzenia. Przed pierwszym spotkaniem warto przygotować schematy istniejącej instalacji i listę planowanych modyfikacji.
Zgodność z wymogami zasadniczymi zaczyna się od konkretnych rozwiązań technicznych, nie tylko od papierów. CoboCNC, cobot do obsługi maszyn CNC z oferty Jm-tronik, projektowany jest z myślą o bezpiecznej współpracy z operatorem, co upraszcza analizę ryzyka wymaganą przy integracji ze stanowiskiem CNC.
Przy spawaniu laserowym kluczowa jest ochrona wzroku i skóry operatora, bo promieniowanie lasera stanowi jedno z głównych zagrożeń resztkowych w dokumentacji technicznej takiej maszyny. Przyłbica do spawania laserowego P22 i przyłbica do spawania laserowego z oferty Jm-tronik to elementy wyposażenia ochronnego, które ułatwiają wykazanie zgodności ze środkami ochrony indywidualnej opisanymi w instrukcji obsługi stanowiska.
Alternatywą dla samodzielnego kompletowania sprzętu ochronnego i komponentów automatyzacji z rozproszonych źródeł może być spójne stanowisko, w którym dokumentacja techniczna poszczególnych elementów jest przygotowana z myślą o wspólnej integracji. Sprawdź konfigurator maszyn, żeby dobrać rozwiązanie do konkretnej linii produkcyjnej, albo skontaktuj się bezpośrednio, żeby omówić wymogi zgodności dla Twojego projektu.
Rozporządzenie (UE) 2023/1230, dyrektywa 2006/42/WE, PIP.
Przeglądy prewencyjne maszyn to zaplanowane, cykliczne działania techniczne, które wychwytują zużycie części, zanim doprowadzi ono do awarii. Dobrze poprowadzony program redukuje nieplanowane przestoje i ich koszty, wymaga cyklicznego harmonogramu z dokumentacją przechowywaną minimum 5 lat, a system CMMS znacząco ułatwia generowanie zleceń i analizę historii serwisowej maszyn.
Krótko mówiąc:
- Regularne przeglądy prewencyjne pozwalają uniknąć kosztownych awarii i zmniejszyć nieplanowane przestoje, szczególnie w maszynach o wysokiej krytyczności.
- Harmonogram konserwacji można oprzeć na modelach czasowych lub licznikowych, które wspiera system CMMS poprzez automatyczne generowanie zleceń.
- Dokumentacja przeglądów musi być przechowywana co najmniej 5 lat i zawierać szczegóły dotyczące dat, części i wykonawców, aby umożliwić efektywną analizę trendów.
- Automatyzacja kontroli jakości, np. za pomocą cobotów, odciąża zespół utrzymania ruchu i zwiększa powtarzalność inspekcji wizualnych i pomiarowych.
- Kluczowe jest tworzenie spójnej, dostępnej i skonsolidowanej dokumentacji w systemie, zamiast polegania wyłącznie na pamięci doświadczonego technika.
Przegląd prewencyjny to zaplanowana czynność kontrolna lub konserwacyjna wykonywana, zanim maszyna ulegnie awarii, w odróżnieniu od naprawy reaktywnej, którą wykonuje się po fakcie. Cel jest prosty: wykryć zużycie, luz na łożysku czy przegrzewający się silnik na etapie, gdy naprawa kosztuje złotówki, nie tysiące złotych przestoju.
W praktyce zakłady przemysłowe stosują kilka trybów przeglądów, dopasowanych do specyfiki maszyny i jej roli w procesie produkcyjnym:
Interwał wybiera się na podstawie trzech czynników: zaleceń producenta w dokumentacji techniczno-ruchowej, intensywności eksploatacji maszyny oraz historii jej wcześniejszych awarii. Materiały branżowe dotyczące konserwacji maszyn przemysłu metalurgicznego wskazują, że procedury konserwacyjne muszą uwzględniać specyfikę danej branży, a nie tylko ogólne wytyczne.
Checklista przeglądu prewencyjnego powinna obejmować zarówno elementy mechaniczne, jak i pomiary elektryczne. Poniższa sekwencja odpowiada typowemu porządkowi pracy technika utrzymania ruchu:
Każdą wymianę części trzeba ewidencjonować z numerem katalogowym i datą montażu — to podstawa do przewidywania kolejnej wymiany, zanim część zdąży się zużyć. Standardy bezpieczeństwa przy remontach i przeglądach maszyn wymagają, by czynności takie jak czyszczenie, regulacja i diagnostyka odbywały się zgodnie z dokumentacją techniczno-ruchową producenta.
Porada profesjonalisty: Pomiary rutynowe (wizualne, smarowanie, napięcie pasów) wykonuj przy każdym przeglądzie. Termowizję i analizę oleju zarezerwuj dla maszyn krytycznych albo sytuacji, gdy operator zgłosił nietypowy hałas, wibracje lub wzrost temperatury — te badania kosztują więcej, więc mają sens tam, gdzie ryzyko jest realne.
Harmonogram przeglądów prewencyjnych opiera się na dwóch modelach interwałów, które często działają równolegle. Model czasowy (co tydzień, co miesiąc, co kwartał) sprawdza się przy maszynach o stałym rytmie pracy. Model licznikowy, oparty na przepracowanych godzinach lub cyklach, lepiej odzwierciedla rzeczywiste zużycie maszyn pracujących ze zmienną intensywnością, np. pras czy robotów spawalniczych na zmianowych liniach.
Tu wchodzi do gry CMMS (system zarządzania utrzymaniem ruchu). Instrukcje modułów CMMS pokazują, że system umożliwia budowę harmonogramów opartych na interwałach czasowych lub liczbie przepracowanych godzin, z automatycznym generowaniem zleceń pracy.
Typowy przepływ konfiguracji wygląda tak:
Praktyczne poradniki CMMS opisują ten proces jako sekwencję wyboru urządzenia, ustawienia interwału i przypisania zlecenia do konkretnego technika. Dzięki temu planista nie musi pamiętać terminów ręcznie, a historia każdej maszyny buduje się automatycznie z każdym wykonanym zleceniem.
Systematyczne przeglądy przekładają się na mniej awarii, dłuższą żywotność maszyn i lepsze planowanie zakupu części zamiennych, co potwierdzają analizy prewencyjnego utrzymania ruchu. Kwotę tej korzyści można oszacować prostym wzorem:
Jeśli przegląd kosztuje 800 zł, a pozwala uniknąć jednej godziny nieplanowanego przestoju linii, której wartość zna każdy kierownik produkcji z własnych kalkulacji kosztu przestoju, oszczędność netto liczy się bardzo szybko. Dane historyczne z CMMS pozwalają zweryfikować tę kalkulację po fakcie, porównując liczbę awarii przed i po wdrożeniu harmonogramu, zamiast opierać się na wrażeniu, że “chyba jest lepiej”.
Wdrożenie programu przeglądów prewencyjnych przebiega w trzech etapach, które warto rozciągnąć w czasie, żeby nie przeciążyć zespołu utrzymania ruchu.
Role w zespole trzeba jasno rozdzielić. Właściciel aktywa (najczęściej kierownik produkcji) odpowiada za dostępność maszyny do przeglądu. Planista utrzymania ruchu tworzy harmonogram i zleca prace. Konserwator wykonuje czynności techniczne. Kierownik UR nadzoruje całość i raportuje wskaźniki wyżej.
Priorytetyzację maszyn buduje się na trzech zmiennych: średnim czasie między awariami (MTBF), wpływie awarii na ciągłość produkcji oraz koszcie naprawy. Maszyna, która przy awarii zatrzymuje całą linię i ma niski MTBF, trafia na szczyt listy krytyczności, nawet jeśli sama naprawa jest tania.
Przepisy dotyczące dokumentacji przeglądów wskazują, że czynności konserwacyjne powinny być wykonywane przynajmniej raz w miesiącu, a zapisy przechowywane przez minimum 5 lat. To nie jest formalność do odhaczenia. Zebrana historia staje się źródłem danych do analizy trendów awaryjności i planowania zakupu części zamiennych na kolejny rok.
Każdy wpis w dokumentacji powinien zawierać:
Instytucje kontrolne, takie jak Państwowa Inspekcja Pracy czy Urząd Dozoru Technicznego, mogą żądać wglądu do tej dokumentacji podczas kontroli, podobnie jak w przypadku innych badań technicznych podlegających nadzorowi. Przy maszynach wymagających specjalistycznych uprawnień warto korzystać z serwisów uprawnionych, zamiast powierzać przegląd osobie bez odpowiednich kwalifikacji.
Jm-tronik projektuje i wdraża maszyny do spawania laserowego, cięcia laserowego oraz stanowiska zrobotyzowane od ponad 45 lat, co oznacza, że firma zna cykl życia maszyn przemysłowych nie tylko od strony produkcji, ale też serwisu i eksploatacji u klienta. Doświadczenie sięga zarówno wdrożeń pojedynczych spawarek, jak i całych linii z robotyzacją i automatyzacją spawania.
Ten zakres pracy, od projektu przez wdrożenie po serwis, ma znaczenie praktyczne dla działów utrzymania ruchu: integrator, który sam projektuje maszynę, lepiej rozumie, które elementy wymagają częstszych przeglądów i jakie parametry warto monitorować w pierwszej kolejności. Zespoły planujące harmonogram przeglądów zyskują punkt odniesienia przy budowie własnej listy krytyczności maszyn, zamiast zaczynać od zera.
Największym błędem, jaki widzę w programach przeglądów prewencyjnych, nie jest brak harmonogramu. To poleganie na pamięci najbardziej doświadczonego technika, zamiast na checkliście i systemie CMMS. Taki model działa, dopóki ten człowiek jest w pracy. W dniu, gdy jest na urlopie albo zmienia pracodawcę, zakład traci lata zebranej wiedzy o maszynach z dnia na dzień.
Konwencjonalne podejście do przeglądów skupia się na częstotliwości: co miesiąc, co kwartał, według sztywnego kalendarza. To ważne, ale drugorzędne wobec pytania, czy dane z każdego przeglądu w ogóle trafiają do jednego miejsca, które pozwala je porównać w czasie. Bez tego nawet najbardziej regularny harmonogram nie powie, czy maszyna psuje się częściej niż rok temu.
Priorytetem numer jeden powinna być więc nie częstotliwość, a dokumentacja skonsolidowana w jednym systemie, dostępna dla każdego, kto przejmie obowiązki po odejściu poprzednika. Częstotliwość i checklisty można poprawić później. Utraconych danych historycznych nie odtworzy się nigdy.
Część pracy przy kontroli jakości i inspekcji można przenieść z ludzi na maszyny, co odciąża harmonogram przeglądów prewencyjnych i redukuje liczbę czynności wykonywanych ręcznie pod presją czasu.
CoboInspect, cobot do kontroli jakości od Jm-tronik, wykonuje powtarzalne inspekcje wizualne i pomiarowe bez udziału operatora, co uwalnia technika utrzymania ruchu do zadań wymagających realnej diagnostyki. Coboty Rokae xMate CR18 i Rokae xMate CR20 sprawdzają się przy obsłudze stanowisk kontrolnych i pomiarowych, gdzie liczy się precyzja powtarzalna zmiana po zmianie, a nie chwilowa koncentracja człowieka po ósmej godzinie pracy.
Poza samym sprzętem Jm-tronik prowadzi serwis maszyn, wdrożenia stanowisk zrobotyzowanych i szkolenia techniczne dla zespołów utrzymania ruchu. Jeśli budujesz albo modernizujesz program przeglądów prewencyjnych i zastanawiasz się, gdzie automatyzacja realnie odciąży Twój zespół, zgłoś zapytanie o audyt stanowiska i sprawdź konfigurator maszyn, by dopasować rozwiązanie do swojego parku maszynowego.
Podstawę prawną dokumentacji przeglądów opisuje Dziennik Ustaw, zasady bezpiecznej realizacji prac znajdziesz w standardach BHP, a konfigurację harmonogramów w CMMS wyjaśnia instrukcja modułu przeglądów.
Modernizacja linii produkcyjnej ma sens wtedy, gdy widać konkretne sygnały: OEE spada, przestoje się powtarzają, przezbrojenia trwają za długo albo normy techniczne wymuszają zmianę. Zamiast od razu kupować nową linię, zacznij od audytu i dwu, czterotygodniowego pilotażu na jednym gnieździe. Dopiero mierzalny wynik pilotażu daje podstawę do decyzji o skalowaniu inwestycji i wyborze konkretnych technologii.
Krótko mówiąc:
- Modernizacja linii produkcyjnej ma sens głównie wtedy, gdy wskaźnik OEE spada, awarie się powtarzają lub czas przezbrojeń jest długi.
- Zyski z modernizacji rozkładają się nierówno, od 30 do 40% zysku odpowiada za redukcję przestojów, a inwestycje kapitałowe zwracają się w ciągu kilku lat.
- Wdrożenie powinno zaczynać się od dokładnego audytu, pilotażu na jednym gnieździe i kończyć się skalowaniem, by uniknąć ryzyka i niepotrzebnych kosztów.
- Priorytetem jest zbieranie danych bazowych przed zmianami, obejmujących OEE, mikroprzestoje i czas reakcji na awarie, co pozwala ocenić skuteczność modernizacji.
- Kluczowe jest zaangażowanie operatorów i odpowiednie szkolenia, aby zapewnić płynne przejście i osiągnięcie efektów wynikających z modernizacji.
Modernizacja jest potrzebna, gdy firma zderza się z kilkoma sygnałami naraz, nie z jednym odosobnionym problemem. Sam spadek wydajności rzadko wystarcza jako argument, dopóki nie zestawisz go z kosztami i normami, których nie da się już zignorować.
Do priorytetowej listy sygnałów warto włączyć:
Modernizacja i automatyzacja procesów zwiększają efektywność, redukują przestoje i poprawiają bezpieczeństwo operatorów, ale to musisz to potwierdzić własnymi danymi. Zbierz dane bazowe z dwóch, czterech tygodni normalnej pracy linii, licząc realne przestoje, braki i czas przezbrojeń. Priorytetyzuj problemy według wpływu na koszt jednostkowy, nie według tego, co najbardziej rzuca się w oczy na hali.
Korzyści z automatyzacji i modernizacji rozkładają się nierówno, i to jest ważna informacja przy budowaniu uzasadnienia inwestycji. W typowym projekcie optymalizacyjnym redukcja przestojów odpowiada za 30 do 40% zysku, ograniczenie braków za 20 do 30%, szybsze przezbrojenia za 15 do 25%, a lepsze wykorzystanie ludzi za pozostałe 15 do 20% efektu.
Statystyka: w projektach modernizacyjnych w MŚP redukcja przestojów odpowiada za 30–40% całkowitego zysku z optymalizacji, a szybsze przezbrojenia za kolejne 15–25%.
Działania niskobudżetowe, takie jak reorganizacja stanowiska czy skrócenie przezbrojeń metodą SMED, zwracają się zwykle w ciągu kilku miesięcy. Inwestycje kapitałowe, jak nowa cela zrobotyzowana, rozkładają zwrot na kilka lat, ale poprawiają jednocześnie jakość, zużycie energii i bezpieczeństwo operatorów w sposób, którego nie osiągniesz samą reorganizacją pracy.
Etapowe podejście minimalizuje ryzyko i pozwala skalować efekty dopiero po potwierdzeniu ich w praktyce, zamiast zakładać z góry, że duża inwestycja się opłaci. Sprawdzony schemat obejmuje diagnozę, koncepcję, testy i wdrożenie z przeszkoleniem personelu.
Każdy etap kończy się konkretnym rezultatem kontrolnym: raportem z audytu, zatwierdzoną specyfikacją, protokołem montażu testowego i wynikami odbioru. Bez tych punktów kontrolnych projekt modernizacyjny łatwo rozjeżdża się w czasie i budżecie.
Duże inwestycje kapitałowe nie muszą być pierwszym krokiem. Najskuteczniejszą strategią bywa ewolucyjne doskonalenie istniejącego parku maszynowego, czyli lepsza organizacja stanowisk, metoda SMED i porządne zarządzanie danymi produkcyjnymi, zamiast wymiany całej linii.
Licz OEE jako iloczyn dostępności, wydajności i jakości. Wynik poniżej 60% sygnalizuje najczęściej problem organizacyjny, a nie techniczne ograniczenia maszyn, co warto zweryfikować przed zakupem nowego sprzętu.
Praktyczna sekwencja działań w MŚP:
Rozważ też monitorowanie stanu maszyn na podstawie analizy drgań. Taka predykcyjna diagnostyka wykrywa uszkodzenia łożysk nawet 2 do 4 tygodni wcześniej, co pozwala zaplanować naprawę poza godzinami produkcji.
Porada profesjonalisty: Zanim wdrożysz pełny system MES, sprawdź, czy prosty arkusz z dashboardem aktualizowanym raz dziennie nie rozwiąże problemu. Dashboard bez właściciela, który go codziennie sprawdza, jest bezużyteczny niezależnie od tego, ile kosztował.
Rozwiązania stosowane w praktyce pokazują, że modernizacja rzadko oznacza jedną uniwersalną maszynę. Zależy od tego, co jest wąskim gardłem na konkretnej linii.
Typowy projekt wdrożeniowy przebiega od audytu procesu przez projekt techniczny stanowiska, aż do montażu, uruchomienia i szkolenia operatorów. Modernizacja to proces ciągły, a jej sukces zależy w dużej mierze od współpracy z pracownikami obsługującymi maszyny, którzy mają krytyczną wiedzę operacyjną o rzeczywistych ograniczeniach starej linii.
Wybór dostawcy maszyn albo integratora automatyzacji decyduje o tym, czy modernizacja skaluje się bez problemów, czy grzęźnie na etapie serwisu. Kilka kryteriów sprawdza się w praktyce niezależnie od branży.
Pułapką jest podpisanie umowy na całą linię bez wcześniejszego testu na jednym stanowisku. Pilotaż obejmujący jedną zmianę albo jedno gniazdo, z jasno określonym oknem 2 do 4 tygodni, daje dane, które trudno podważyć na etapie zarządu.
Operatorzy widzą problemy, których nie ma w żadnym raporcie z systemu ERP. Wiedzą, które ustawienie maszyny „zawsze trzeba poprawić ręcznie” albo który czujnik od miesięcy zgłasza fałszywe alarmy. Ignorowanie tej wiedzy na etapie planowania modernizacji to jeden z częstszych powodów, dla których nowe rozwiązanie po wdrożeniu działa gorzej niż zakładano.
Zaangażuj brygadzistów i operatorów już przy definiowaniu zakresu audytu, nie dopiero przy szkoleniu z obsługi nowej maszyny. Poproś ich o wskazanie trzech momentów w zmianie, w których najczęściej tracą czas. Te odpowiedzi często pokrywają się z danymi z systemu, ale bywają też zupełnie inne, i to jest sygnał, że coś w procesie nie jest rejestrowane.
Dane bazowe zbierane przed zmianą muszą obejmować nie tylko OEE, ale też liczbę mikro przestojów, powód każdej interwencji operatora i czas reakcji na awarię. Bez tego zestawu punktu odniesienia trudno udowodnić, że modernizacja faktycznie coś zmieniła, a nie tylko przesunęła problem w inne miejsce zmiany.
Porada profesjonalisty: Poproś dwóch, trzech operatorów o prowadzenie prostego dziennika awarii przez dwa tygodnie przed audytem. Odręczne notatki często wychwytują wzorce, których nie widać w automatycznych raportach.
Modyfikacja działającej linii oznacza pracę na styku starych i nowych zabezpieczeń, a to jest moment, w którym najczęściej dochodzi do wypadków związanych z modernizacją, nie z normalną eksploatacją. Każda zmiana konstrukcji stanowiska wymaga ponownej oceny ryzyka, nawet jeśli dotyczy tylko jednego elementu linii.
Warto z góry zaplanować rozgraniczenie stref pracy człowieka i maszyny, zwłaszcza przy wprowadzaniu cobotów czy zrobotyzowanych cel spawalniczych. Kurtyny PCV i inne rozwiązania separujące strefy ograniczają ryzyko zarówno podczas fazy testowej, jak i w normalnej eksploatacji po uruchomieniu.
Dokumentacja zgodności powinna towarzyszyć każdemu etapowi, nie tylko finalnemu odbiorowi. Oznakowanie CE, instrukcje obsługi w języku polskim i protokoły oceny ryzyka maszyn to elementy, których brak wychodzi na jaw dopiero przy kontroli albo, gorzej, po wypadku. Zaplanuj przegląd zgodności razem z dostawcą jeszcze na etapie koncepcji, nie po zakończeniu montażu, kiedy zmiana konstrukcji jest już dużo droższa.
Nowa maszyna działająca poprawnie na próbach technicznych i ta sama maszyna obsługiwana codziennie przez zmianę produkcyjną to dwie różne rzeczywistości. Różnicę robi to, jak przygotujesz ludzi na zmianę, nie tylko sam sprzęt.
Szkolenie operatorów powinno obejmować nie tylko standardową obsługę, ale też typowe scenariusze błędów i sposób reagowania na alarm, zanim wezwą serwis. Krótkie, powtarzane sesje w pierwszych tygodniach po uruchomieniu działają lepiej niż jedno długie szkolenie w dniu odbioru, kiedy uwaga zespołu jest rozproszona.
Wyznacz osobę odpowiedzialną za monitorowanie wskaźników po wdrożeniu, najlepiej kogoś, kto był zaangażowany już na etapie pilotażu. Bez właściciela procesu dashboard z danymi produkcyjnymi szybko przestaje być aktualizowany, a modernizacja traci swój najważniejszy dowód skuteczności, czyli porównanie wyników przed i po.
Komunikuj zmianę zanim się wydarzy, nie w dniu montażu. Zespół, który rozumie, dlaczego linia się zmienia i co to oznacza dla jego codziennej pracy, wdraża się szybciej i popełnia mniej błędów w pierwszych tygodniach.
Modernizacja rzadko jest projektowana wyłącznie z myślą o środowisku, ale prawie zawsze przynosi efekt energetyczny, i to często większy niż zakładano na etapie planowania. Starsze silniki, sprężarki i systemy chłodzenia zużywają zwykle więcej energii na jednostkę produktu niż nowoczesne rozwiązania sterowane cyfrowo.
Nowe technologie spawalnicze, w tym urządzenia laserowe, ograniczają zużycie materiałów dodatkowych i energii w porównaniu z konwencjonalnymi metodami spawania łukowego, przy jednoczesnym zmniejszeniu ilości odpadów wynikających z poprawek jakościowych. Mniej braków oznacza mniej złomu i mniej energii zużytej na ponowną obróbkę.
Przy planowaniu modernizacji warto od razu uwzględnić zużycie energii jako jeden z mierzonych wskaźników, obok OEE i braków. Firmy, które raportują emisje albo podlegają wymogom klientów w zakresie łańcucha dostaw, coraz częściej muszą wykazać, jak modernizacja wpływa na zużycie energii na jednostkę produkcji, nie tylko na wydajność. Ten wymóg będzie tylko rósł w kolejnych latach, więc lepiej zbierać te dane od początku projektu, niż odtwarzać je później.
Najczęstszy błąd, jaki widzę w projektach modernizacyjnych, to odwrócenie kolejności: firma najpierw kupuje maszynę, a potem szuka dowodu, że decyzja była słuszna. Powinno być odwrotnie. Audyt daje dane, pilotaż daje dowód, a skalowanie inwestycji przychodzi na końcu, nie na początku.
Największym ryzykiem projektowym nie jest wybór złej technologii, a pominięcie pomiaru bazowego. Bez niego nie da się udowodnić, że modernizacja zadziałała, nawet jeśli faktycznie zadziałała.
Jeśli po audycie i pilotażu widzisz, że wąskim gardłem jest konkretne stanowisko spawalnicze, JM-TRONIK proponuje trzy różne odpowiedzi zależnie od charakteru produkcji, nie jedno uniwersalne rozwiązanie na wszystko.
Do długich, powtarzalnych spoin sprawdza się ława spawalnicza PlateWeld, która automatyzuje ruch palnika bez potrzeby pełnej robotyzacji stanowiska. Przy zmiennej geometrii detali i krótkich seriach lepiej wypada cela z cobotem CR, którą łatwo przeprogramować między zadaniami. Tam, gdzie liczy się precyzja spoiny i minimalne odkształcenia termiczne, wchodzi LaserWeld Pro.
Oferta obejmuje projekt techniczny stanowiska, wdrożenie na hali, szkolenie operatorów i serwis po uruchomieniu, czyli dokładnie te elementy, które w checkliście wyboru partnera decydują o sukcesie projektu. Jeśli chcesz sprawdzić, jak dana maszyna wpisuje się w Twoją linię, zacznij od konfiguratora maszyn i urządzeń albo umów rozmowę o wycenie konkretnego stanowiska.
Poniższe materiały pomagają uzasadnić decyzję o modernizacji liczbami, nie tylko intuicją.
Traceability to zdolność odtworzenia pełnej historii produktu w obie strony: wstecz do surowca i partii dostawcy oraz w przód do konkretnego odbiorcy. Pierwszym krokiem nigdy nie jest zakup oprogramowania, tylko audyt źródeł danych i mapowanie punktów identyfikacji na linii. Dobrze zaprojektowany system ogranicza zakres wycofań do kilku palet zamiast całej partii miesięcznej i skraca czas odpowiedzi na audyt z dni do minut.
Krótko mówiąc:
- Precyzyjne traceability pozwala ograniczyć wycofanie wadliwych partii do kilku palet, co może zaoszczędzić setki tysięcy złotych na jednym incydencie.
- Granularność śledzenia powinna być dostosowana do ryzyka, wymagań regulatorów oraz kosztów technologii, a jej wybór jest decyzją biznesową, nie techniczną.
- Wdrożenie systemu traceability najlepiej zacząć od audytu źródeł danych i mapowania punktów identyfikacji, zanim przejdzie się do automatyzacji i pełnej serializacji.
- Wybór technologii znakowania zależy od warunków środowiskowych, trwałości, tempa linii produkcyjnej i kosztów, a RFID i systemy wizyjne mają swoje specyficzne przewagi.
- Podczas wdrożenia warto rozpocząć od pilota, który pozwoli zweryfikować skuteczność systemu i KPI, zanim rozwiązanie zostanie rozszerzone na cały zakład.
Traceability oznacza możliwość identyfikacji pochodzenia surowca, miejsca danego elementu w procesie oraz jego dalszego zastosowania. Norma ISO 9001 definiuje identyfikowalność jako zdolność do prześledzenia historii wyrobu w obu kierunkach: od dostawcy surowca do gotowego produktu (traceability w przód) i od gotowego produktu z powrotem do konkretnej partii wejściowej (traceability wstecz). To rozróżnienie decyduje o architekturze całego systemu, zanim padnie pierwsze pytanie o oprogramowanie.
Granularność śledzenia to decyzja biznesowa, nie techniczna. Zakład spożywczy może spokojnie pracować na poziomie partii produkcyjnej liczącej kilka tysięcy sztuk, bo jednorodność surowca i krótki cykl życia produktu na to pozwalają. Producent komponentów do przemysłu motoryzacyjnego czy medycznego często musi zejść do numeru seryjnego pojedynczej sztuki, bo od tego zależy odpowiedzialność prawna w razie reklamacji.
Wybór poziomu granularności zależy od kilku czynników:
Branże regulowane, takie jak farmacja, motoryzacja i przemysł spożywczy, w praktyce nie mają wyboru. Tam serializacja i pełna identyfikowalność są warunkiem wejścia na rynek, a nie opcjonalnym usprawnieniem jakości.
Konsekwencje braku traceability widać najostrzej w momencie wycofania wadliwej partii z rynku. Zakład bez granularnego śledzenia musi wycofać cały miesięczny bieg produkcyjny, bo nie potrafi wskazać, które dokładnie jednostki zawierają wadliwy komponent. Zakład z precyzyjnym systemem identyfikacji wycofuje trzy palety zamiast trzydziestu, bo wie dokładnie, która partia surowca trafiła do których wyrobów gotowych.
Skala oszczędności: systemy pełnej identyfikowalności pozwalają ograniczyć wycofanie z rynku wyłącznie do wadliwych partii, co w praktyce może przynieść oszczędności rzędu setek tysięcy złotych na jednym incydencie, licząc koszty logistyki zwrotu, utylizacji i rekompensat.
Poza scenariuszem kryzysowym korzyści są codzienne i mniej spektakularne, ale sumują się szybciej niż większość menedżerów zakłada:
Traceability zmienia też charakter rozmów z klientami korporacyjnymi. Zamiast tłumaczyć się z opóźnień w odpowiedzi na reklamację, zakład pokazuje pełną ścieżkę partii w kilka minut. To argument sprzedażowy równie mocny jak sam certyfikat jakości.
Wybór technologii znakowania zależy od trzech zmiennych: warunków środowiskowych na linii, wymaganej trwałości odczytu i tempa produkcji. Nie ma jednej uniwersalnej odpowiedzi, ale są jasne reguły dopasowania.
Kody 1D (kreskowe) sprawdzają się tam, gdzie wystarczy identyfikacja partii, a przestrzeń na etykiecie jest ograniczona i koszt musi być minimalny. Ich wadą jest niska pojemność informacyjna. Data Matrix i QR mieszczą znacznie więcej danych na mniejszej powierzchni, w tym numer seryjny, datę produkcji i numer zlecenia, co czyni je standardem tam, gdzie potrzebna jest identyfikacja na poziomie sztuki. RFID wygrywa tam, gdzie liczy się odczyt bezdotykowy i masowy, na przykład przy kontroli statusu wielu półproduktów jednocześnie na przenośniku.
Traceability oparte na RFID umożliwia automatyczną kontrolę statusu półproduktów i rejestrację zdarzeń procesowych często bez ingerencji w istniejące systemy zakładowe. Znaczniki RFID pozwalają zapisywać czas operacji, przypisanego pracownika i parametry obróbki, a to ułatwia wychwycenie uszkodzonych elementów, zanim trafią dalej na linię.
Przy wyborze technologii warto ocenić cztery czynniki operacyjne:
System wizyjny to element często pomijany na etapie planowania, a decydujący o jakości danych w całym systemie. Automatyczna weryfikacja kodu tuż po nadruku wychwytuje nieczytelne lub uszkodzone etykiety, zanim produkt opuści stanowisko, zamiast wykrywać problem dopiero na etapie wysyłki czy reklamacji klienta.
Porada profesjonalisty: Nie inwestuj w RFID na całej linii od razu. Zacznij od jednego krytycznego punktu kontrolnego, np. przekazania między spawalnią a montażem, i sprawdź realny wskaźnik poprawnych odczytów w Twoich warunkach zapylenia i temperatury, zanim skalujesz inwestycję.
Wdrożenie traceability, które kończy się sukcesem, prawie zawsze przebiega w tej samej kolejności: najpierw stabilizacja podstaw, dopiero potem automatyzacja i zaawansowana analityka. Identyfikowalność najlepiej wdrażać etapami: stabilne znakowanie, integracja z MES/ERP, kontrola wizyjna, a dopiero na końcu serializacja i zaawansowane raportowanie. Odwrócenie tej kolejności to najczęstsza przyczyna porzuconych projektów.
Integracja z systemami nadrzędnymi zasługuje na osobną uwagę, bo to ona decyduje, czy dane z hali w ogóle trafiają tam, gdzie ktoś ich potrzebuje. Rozwiązania klasy CMMS i systemy zarządzania aktywami, takie jak integracja z IBM Maximo, pokazują dobry wzorzec: dane procesowe łączone są ze zleceniami pracy i modelami predykcyjnymi, zamiast żyć osobno w arkuszach kalkulacyjnych.
Porada profesjonalisty: Zanim podpiszesz pilota, zapytaj dostawcę wprost, co się stanie, gdy skaner nie odczyta kodu na hali w środku nocnej zmiany bez informatyka na miejscu. Odpowiedź na to pytanie mówi więcej o dojrzałości systemu niż cała prezentacja funkcji.
Precyzyjne wycofanie partii wymaga czegoś więcej niż samego numeru partii na etykiecie: wymaga relacji parent-child między surowcem a wyrobem gotowym. Genealogia typu parent-child wymaga automatycznego przypisania partii surowca do partii gotowej — bez tego mechanizmu wycofania z rynku będą wykonywane zbyt szeroko, obejmując więcej produktu niż faktycznie dotknięty defektem.
Mechanizm działa tak: gdy operator pobiera partię surowca na stanowisko, system rejestruje to powiązanie razem z wersją receptury lub specyfikacji technicznej obowiązującą w danym momencie. To kluczowe, bo receptury i normy techniczne zmieniają się w czasie, a MES musi wiedzieć, która wersja BOM obowiązywała dokładnie wtedy, gdy dany wyrób powstawał, nie dziś.
Najczęstsze błędy projektowe przy budowie genealogii:
Dobra zasada projektowa to zapisywanie wyłącznie danych potrzebnych do odtworzenia pochodzenia produktu i uzasadnienia decyzji jakościowej, a nie wszystkiego, co da się zmierzyć.
Przed odbiorem projektu pilotażowego warto przeprowadzić konkretny zestaw testów, a nie polegać na zapewnieniach dostawcy.
Praktyczne KPI dla traceability obejmują odsetek poprawnych odczytów kodu, średni czas odtworzenia historii partii oraz udział pilotów kończących się skalowaniem. Te trzy wskaźniki warto ustalić jako kryteria odbioru już na etapie umowy z dostawcą, nie po fakcie.
Retencja danych zasługuje na osobną decyzję zarządczą: branże regulowane wymagają przechowywania historii produktu przez lata, więc architektura bazy danych musi to uwzględniać od pierwszego dnia, a nie dopiero gdy audytor zapyta o dane sprzed trzech lat.
Jm-tronik projektuje i produkuje maszyny do spawania laserowego, cięcia i robotyzacji od ponad 45 lat, integrując technologię spawalniczą z robotyzacją procesów. Ta perspektywa ma znaczenie przy traceability, bo system identyfikowalności jest tak dobry, jak dane, które faktycznie spływają z maszyn na hali, a nie tylko z warstwy oprogramowania nałożonej na proces.
Zautomatyzowane stanowiska spawalnicze i zrobotyzowane cele paletyzujące generują naturalne punkty rejestracji zdarzeń: moment rozpoczęcia i zakończenia cyklu, parametry procesu, sygnał o statusie stanowiska. Integracja tych sygnałów z systemem MES pozwala budować genealogię produktu bez dodatkowej pracy operatora, bo maszyna sama raportuje zdarzenie w momencie jego wystąpienia.
Zespół Jm-tronik wspiera klientów od projektu koncepcyjnego przez wdrożenie po szkolenia techniczne, co ma znaczenie przy traceability, bo integracja sprzętu z warstwą danych rzadko kończy się na samej instalacji maszyny. Szczegóły realizacji, certyfikaty i referencje projektowe dostępne są na stronie firmy.
Największy błąd we wdrożeniach traceability to próba zebrania wszystkiego naraz. Zdefiniuj najpierw kontekst decyzji: jakie pytanie system ma umieć odpowiedzieć za rok, gdy przyjdzie reklamacja. Reszta danych to tylko koszt przechowywania bez wartości.
Drugi błąd to ignorowanie ergonomii pracy operatora. Jeśli skanowanie kodu wydłuża cykl o kilkanaście sekund bez wyraźnej korzyści dla osoby na stanowisku, prędzej czy później ktoś znajdzie sposób, by to obejść, a wtedy cała inwestycja traci sens.
Zacznij od pilota na jednej linii, mierz konkretne KPI i dopiero po potwierdzeniu ROI skaluj rozwiązanie na cały zakład. Skalowanie bez zweryfikowanego pilota to najkosztowniejszy sposób na naukę.
Zamiast projektować identyfikowalność wokół gotowego oprogramowania, Jm-tronik podchodzi do tematu od strony maszyny: automatyzuje samo źródło danych, czyli stanowisko produkcyjne. To różnica, która realnie skraca czas wdrożenia, bo integracja zaczyna się już na etapie projektowania celi, a nie po jej zainstalowaniu.
Cela spawalnicza z cobotem CR rejestruje parametry każdego cyklu spawania i może przekazywać sygnał statusu bezpośrednio do systemu nadrzędnego, co eliminuje ręczne raportowanie na stanowisku. Spawarka laserowa 3w1 LaserWeld Pro łączy trzy procesy w jednym urządzeniu, ograniczając liczbę punktów identyfikacji, które trzeba osobno mapować i integrować z MES. Ława spawalnicza PlateWeld automatyzuje spawanie liniowe i naturalnie generuje powtarzalne zdarzenia procesowe, gotowe do rejestracji bez dodatkowego oprzyrządowania. Do tego cobot paletyzujący z oferty robotyzacji paletyzacji domyka łańcuch identyfikacji na etapie formowania jednostek logistycznych.
Jeśli planujesz audyt punktów identyfikacji na swojej linii, skontaktuj się z Jm-tronik i omów, które etapy procesu spawania czy paletyzacji nadają się do automatycznej integracji z Twoim systemem traceability.
Przy projektowaniu systemu warto sięgnąć bezpośrednio do normy ISO dotyczącej identyfikowalności oraz do praktycznych przewodników, takich jak opis projektowania przepływu danych end-to-end czy krok po kroku wdrożenia identyfikowalności. To materiały, do których warto wracać na każdym etapie projektu, nie tylko przy jego rozpoczęciu.
W tym artykule „ulga na robotyzację 2026” oznacza konkretną decyzję biznesową: zakup i wdrożenie zrobotyzowanego stanowiska produkcyjnego, czyli maszyn, oprogramowania i szkoleń od integratora takiego jak Jm-tronik. Nie chodzi o odliczenie podatkowe, tylko o realny zwrot z inwestycji w automatyzację hali produkcyjnej. Odpowiedź na pytanie, czy warto inwestować teraz, brzmi: tak, jeśli Twój proces spełnia dwa warunki.
Ile to trwa? W pełni zintegrowana cela spawalnicza zwraca się w 8-22 miesiące w zależności od trybu pracy, a zrobotyzowana paletyzacja w 18-36 miesięcy. Pierwszy krok? Zamów audyt procesu lub policz szybko wstępny scenariusz w kalkulatorze ROI.
Inwestycja w robotyzację opłaca się najszybciej tam, gdzie praca jest powtarzalna, zmianowa i da się ją porównać z konkretnym kosztem pracy ręcznej lub wad jakościowych.
| Punkt | Szczegóły |
|---|---|
| Budżetuj CAPEX i OPEX razem | Koszt robota to mniej niż połowa wydatku, doliczaj chwytak, pozycjoner i osłony. |
| Zwrot zależy od zmianowości | Cela spawalnicza zwraca się w 8-22 miesiące, paletyzacja w 18-36 miesięcy. |
| TCO rośnie w czasie | Siedmioletni koszt posiadania to zwykle 2-2,5 razy nakład początkowy. |
| Nie pomijaj FAT i SAT | Odbiór fabryczny przed transportem ogranicza ryzyko kosztownych poprawek. |
| Wybieraj kompletną ofertę | Jm-tronik oferuje audyt, projekt, prefabrykację, FAT, SAT, montaż i coboty Rokae xMate CR7, CR12 i CR18. |
Zanim usiądziesz do rozmowy z integratorem, warto rozłożyć budżet na czynniki pierwsze. Inwestycja w robotyzację to nie jeden wydatek, tylko zestaw pozycji, które razem tworzą działające stanowisko.
Po stronie nakładów inwestycyjnych (CAPEX) znajdziesz:
Po stronie kosztów operacyjnych (OPEX) liczą się serwis, części eksploatacyjne, energia i ewentualne aktualizacje oprogramowania. To rozróżnienie ma znaczenie praktyczne: koszt zakupu robota to często mniej niż połowa całkowitego budżetu projektu, reszta idzie na integrację i przygotowanie stanowiska.
Wybór technologii zależy od zadania. Coboty sprawdzają się przy paletyzacji, pakowaniu i obsłudze maszyn CNC, gdzie liczy się elastyczność i szybkie przezbrojenie. Ogniwa spawalnicze z robotami przemysłowymi to inna liga: wyższa precyzja, większa prędkość, ale też większe wymagania co do przestrzeni i osłon. Modele takie jak Rokae xMate CR7 obsługują lekkie zadania paletyzacyjne i podawcze, CR12 radzi sobie z zadaniami wymagającymi większego zasięgu, a CR18 dźwiga cięższe elementy przy paletyzacji kartonów czy skrzynek.
Porada profesjonalisty: Zanim zapytasz o cenę robota, policz, ile kosztuje Cię obecnie jeden przezbrojony detal. To ta liczba, nie cena katalogowa maszyny, decyduje o realnym zwrocie.
Czas zwrotu zależy przede wszystkim od liczby zmian i powtarzalności detalu. Cela spawalnicza pracująca na dwie zmiany zwraca się zwykle w 8-14 miesięcy, a przy jednej zmianie w 12-22 miesiące — różnica wynika głównie z wydłużenia czasu łuku i redukcji poprawek. Paletyzacja rządzi się nieco innymi regułami: typowy zwrot to 18-36 miesięcy, a oszczędności biorą się głównie z zastąpienia dwóch lub trzech operatorów pracujących wielozmianowo.
Krótszy zwrot osiągają zakłady ze standaryzowanymi rodzinami detali. Jeśli Twoja hala produkuje dużą różnorodność części w małych seriach, dolicz bufor czasowy na programowanie — to jeden z częściej pomijanych kosztów przy pierwszym szacowaniu budżetu.
TCO, czyli całkowity koszt posiadania, to coś więcej niż cena zakupu. Na siedmioletni horyzont składają się:
W praktyce siedmioletni TCO jest około dwukrotnie większy niż początkowy nakład inwestycyjny. To nie powód, żeby rezygnować z projektu, tylko dane, które musisz uwzględnić w budżecie rocznym, żeby uniknąć niespodzianek po dwóch latach eksploatacji.
Najszybszym sposobem, by sprawdzić, jak te liczby wyglądają dla Twojego zakładu, jest kalkulator ROI robotyzacji Jm-tronik. Wystarczy podać koszt pracy na zmianę, liczbę zmian i przybliżony wskaźnik wad, żeby zobaczyć orientacyjny czas zwrotu jeszcze przed pierwszym spotkaniem z integratorem.
Standardowy proces wdrożenia ma siedem etapów, które rzadko warto skracać, bo każdy z nich eliminuje inny rodzaj ryzyka.
Porada profesjonalisty: Wymuś w umowie zapis, że FAT odbywa się w zakładzie integratora, a nie dopiero po dostawie. To minimalizuje ryzyko kosztownych poprawek już po zamontowaniu stanowiska na Twojej hali.
Częstym błędem jest niedoszacowanie integracji ze starszymi maszynami. Modernizacja instalacji elektrycznej i szkolenie zespołu to typowe wyzwania, które warto zaplanować już na etapie audytu, nie odkrywać w trakcie montażu.
Oferty integratorów różnią się bardziej, niż sugeruje cena w ofercie. Realne kryteria decydujące o sukcesie projektu to kompletność usługi i dostępność wsparcia po uruchomieniu, nie tylko cena samego robota.
Zanim podpiszesz umowę, sprawdź:
Brak jednego z tych elementów w ofercie zwykle oznacza, że dopłacisz za niego później, albo w formie opóźnienia, albo w formie dodatkowej faktury od podwykonawcy.
Jm-tronik projektuje i wdraża stanowiska zrobotyzowane od ponad 45 lat, łącząc technologię spawalniczą z robotyzacją procesów produkcyjnych. W katalogu znajdziesz trzy modele cobotów Rokae xMate, dobrane pod różne udźwigi i zastosowania.
Zakres usług obejmuje audyt procesu, projektowanie stanowiska, prefabrykację, testy FAT i SAT, montaż na hali klienta oraz szkolenia operatorów i działu utrzymania ruchu. Każde stanowisko przechodzi odbiór zgodny z Dyrektywą Maszynową i normą ISO 9001.
Krótszy zwrot z inwestycji osiągają zakłady ze standaryzowanymi rodzinami detali i pracą wielozmianową. To jeden z częściej pomijanych czynników przy pierwszym szacowaniu budżetu.
Sprawdź ofertę robotyzacji spawania lub policz wstępny scenariusz w kalkulatorze ROI przed pierwszą rozmową z doradcą.
W 2026 roku warunki brzegowe dla projektów robotyzacyjnych w polskich zakładach produkcyjnych wyznaczają przede wszystkim trzy czynniki: dostępność integratorów z realnym zapleczem testowym, koszty energii oraz presja na skrócenie czasu wdrożenia.
Firmy produkcyjne coraz częściej ograniczają budżet inwestycyjny do projektów z udokumentowanym zwrotem poniżej dwóch lat. To przesuwa popyt w stronę cobotów, bo mają niższy próg wejścia niż klasyczne cele przemysłowe i szybszy czas integracji, choć ich udźwig i prędkość są ograniczone w porównaniu z dużymi robotami przemysłowymi.
Limitem praktycznym pozostaje dostępność wykwalifikowanych integratorów zdolnych do realizacji pełnego cyklu: od audytu po serwis pogwarancyjny. Zakłady, które czekają z decyzją do ostatniego kwartału roku, często trafiają na wydłużone terminy realizacji, bo integratorzy planują produkcję stanowisk z kilkumiesięcznym wyprzedzeniem.
Drugim ograniczeniem jest przestrzeń hali i infrastruktura elektryczna. Modernizacja zasilania pod nowe stanowisko potrafi wydłużyć projekt o kilka tygodni, jeśli nie zostanie ujęta w harmonogramie już na etapie audytu. Warto to uwzględnić w planowaniu budżetu na 2026 rok, zamiast traktować jako koszt dodatkowy odkrywany w trakcie montażu.
Proces zamówienia stanowiska zrobotyzowanego zaczyna się długo przed podpisaniem umowy z integratorem. Pierwszym krokiem jest przygotowanie dokumentacji procesu: czasów cyklu, rysunków technicznych detali, danych o tolerancjach i tempie produkcji. Bez tych danych integrator nie jest w stanie przygotować rzetelnej wyceny ani harmonogramu.
Kolejny etap to zapytanie ofertowe skierowane do kilku integratorów jednocześnie, z jasno określonym zakresem: audyt, projekt, prefabrykacja, FAT, montaż, SAT i szkolenia. Warto już na tym etapie zażądać przykładowego harmonogramu FAT i warunków serwisowych na piśmie, nie ustnie podczas prezentacji.
Po wyborze integratora podpisywana jest umowa określająca kamienie milowe: termin zakończenia projektu koncepcyjnego, termin FAT, termin montażu i termin SAT. Standardowy harmonogram od podpisania umowy do zakończenia SAT wynosi zwykle od kilku do kilkunastu tygodni, w zależności od złożoności stanowiska i dostępności komponentów.
Ostatnim formalnym krokiem jest odbiór końcowy, czyli protokół SAT podpisany po weryfikacji działania stanowiska w warunkach produkcyjnych, oraz przekazanie dokumentacji technicznej: instrukcji obsługi, certyfikatów CE i schematów elektrycznych. Ta dokumentacja jest niezbędna przy kolejnych przeglądach BHP i audytach wewnętrznych zakładu.
Nie każdy proces produkcyjny nadaje się od razu do robotyzacji. Najlepiej zwracają się projekty o wysokiej powtarzalności i jasno określonym cyklu pracy.
Pierwszy typowy przykład to spawanie ram i konstrukcji stalowych w seriach powtarzalnych. Redukcja wad do poniżej 1% i wydłużenie czasu pracy łuku z około 25% do 70-85% przekłada się bezpośrednio na mniej poprawek i wyższą przepustowość linii.
Drugi przykład to paletyzacja kartonów, worków lub skrzynek na końcu linii pakującej. Tu oszczędność wynika głównie z eliminacji pracy fizycznej dwóch lub trzech operatorów przy pracy zmianowej, a stanowisko z cobotem paletyzującym integruje się stosunkowo szybko z istniejącą linią.
Trzeci przykład to obsługa maszyn CNC przez cobota, czyli załadunek i rozładunek detali podczas obróbki. To zastosowanie dobrze sprawdza się przy krótkich seriach i częstych przezbrojeniach, bo programowanie nowej trajektorii zajmuje zwykle godziny, nie dni.
Wspólny mianownik tych trzech przykładów to powtarzalność zadania i mierzalny koszt pracy ręcznej, który da się bezpośrednio porównać z kosztem amortyzacji stanowiska.
Największym błędem jest pomijanie kosztów integracji przy porównywaniu ofert. Cena samego robota to zwykle mniej niż połowa budżetu, reszta idzie na chwytak, pozycjoner, osłony i programowanie, a pominięcie tych pozycji prowadzi do budżetu, który pęka w połowie projektu.
Drugi błąd to rezygnacja z testu FAT, żeby skrócić harmonogram. Pominięcie odbioru fabrycznego przenosi ryzyko wykrycia usterek na etap montażu na hali, gdzie poprawki są droższe i bardziej czasochłonne.
Trzeci błąd to niedoszacowanie kosztów TCO w dłuższym horyzoncie. Firmy, które liczą tylko CAPEX, bywają zaskoczone, gdy po dwóch latach eksploatacji koszty serwisu i części zamiennych zaczynają ciążyć na budżecie operacyjnym.
Czwarty błąd to wybór integratora bez zaplecza serwisowego w Polsce. Długi czas reakcji na awarię potrafi zatrzymać linię produkcyjną na dni, nie godziny, co niweluje część oszczędności wypracowanych przez automatyzację.
Piąty, często niedoceniany błąd to pominięcie szkolenia zespołu utrzymania ruchu. Stanowisko, którego nikt w zakładzie nie potrafi samodzielnie zdiagnozować, generuje niepotrzebne wezwania serwisowe nawet przy drobnych usterkach.
Unikniesz większości tych pułapek, jeśli już na etapie zapytania ofertowego wymagasz pełnego zakresu usług: audytu, FAT, SAT i jasno opisanych warunków serwisowych na piśmie.
Konwencjonalna mądrość mówi, że robotyzacja to kwestia budżetu i doboru odpowiedniej maszyny. To tylko połowa prawdy. Z analizy procesu wdrożenia wynika coś innego: większość projektów, które zawodzą, nie zawodzi na etapie zakupu robota, tylko na etapie audytu i FAT, czyli tam, gdzie firmy najczęściej próbują skrócić harmonogram.
Przecenia się też rolę samej ceny stanowiska. Dwa projekty o identycznym budżecie CAPEX mogą mieć zupełnie inny czas zwrotu, jeśli jeden zakład pracuje na dwie zmiany ze standaryzowanym detalem, a drugi na jedną zmianę z dużą różnorodnością części. To zmianowość i powtarzalność, nie cena robota, decydują o realnym ROI.
Priorytetem numer jeden przed podpisaniem jakiejkolwiek umowy powinien być audyt procesu i policzenie wstępnego scenariusza w kalkulatorze ROI. Dopiero potem warto rozmawiać o konkretnym modelu robota. Firmy, które robią to w odwrotnej kolejności, kupują maszynę dopasowaną do budżetu, nie do procesu.
Jm-tronik projektuje i wdraża zrobotyzowane stanowiska od audytu po szkolenie operatorów, więc nie musisz szukać osobno projektanta, dostawcy robota i firmy serwisowej. Cały proces, od pomiaru czasów cyklu po odbiór SAT na Twojej hali, prowadzi jeden zespół, co eliminuje typowy problem przerzucania odpowiedzialności między podwykonawcami przy pierwszej awarii.
Katalog obejmuje coboty Rokae xMate w trzech wariantach udźwigu: CR7 do lekkich zadań paletyzacyjnych, CR12 jako opcję pośrednią oraz CR18 do cięższych ładunków. Jeśli Twoim priorytetem jest pakowanie i mixowanie produktów, sprawdź też ofertę robotyzacji pakowania albo modułowe stanowisko CoboSystem, które pozwala uruchomić prostą automatyzację bez budowy stanowiska od zera.
Zanim zadzwonisz do integratora, sprawdź orientacyjny czas zwrotu dla swojego procesu w kalkulatorze ROI Jm-tronik i umów audyt procesu, żeby przejść od szacunków do konkretnej oferty.
Kiedy robot przemysłowy stoi, produkcja stoi razem z nim, więc pierwsza decyzja liczy się najbardziej. Serwis robotów przemysłowych obejmuje diagnostykę, naprawy mechaniczne i elektroniczne, kalibrację oraz przeglądy okresowe realizowane w ramach umów serwisowych. Dostępny jest serwis mobilny i zdalna diagnostyka, a typowy czas reakcji na zgłoszenie krytyczne liczy się w godzinach, nie dniach. Zgłoszenie przyjmowane jest telefonicznie, przez formularz kontaktowy albo e-mail.
Gdy robot się zatrzyma, zanim zadzwonisz do serwisu:
Regularny serwis robotów przemysłowych i dokumentacja serwisowa skracają czas naprawy skuteczniej niż wybór najniższej ceny za wizytę.
| Punkt | Szczegóły |
|---|---|
| Diagnostyka przed naprawą | Odczyt logów i zdalne testy pozwalają zlokalizować usterkę bez zbędnego demontażu. |
| Umowa serwisowa się opłaca | Abonament z SLA daje priorytetowy dostęp do części i przewidywalny koszt. |
| Serwis mobilny skraca przestój | Lokalny magazyn części i zespół mobilny realnie przyspieszają powrót do produkcji. |
| Dziennik serwisowy to fundament | Zapis błędów i wykonanych czynności ułatwia zdalną diagnozę przy kolejnej wizycie. |
| Jm-tronik jako partner serwisowy | Ponad 45 lat doświadczenia w integracji spawania z robotyką oraz oferta cobotów Rokae xMate jako opcja modernizacji stanowisk. |
Diagnostyka zaczyna się od odczytu logów sterownika i zdalnych testów komunikacji. Serwisant sprawdza parametry pracy silników, momenty obrotowe i temperatury podzespołów, żeby zlokalizować usterkę bez zbędnego demontażu. Dopiero gdy dane wskazują konkretny podzespół, robot trafia do fizycznej naprawy.
Typowy przebieg zgłoszenia wygląda tak:
Wybór między pracą na miejscu a warsztatem zależy od skali uszkodzenia. Wymiana czujnika czy przekładni często odbywa się bezpośrednio w hali, natomiast naprawa sterownika czy poważne uszkodzenie mechaniczne wymaga zwykle transportu i pracy na stanowisku warsztatowym z pełnym osprzętem diagnostycznym.
Porada profesjonalisty: Zanim zgłosisz awarię, zrób zdjęcie panelu z kodem błędu telefonem. Serwisant, który widzi komunikat przed przyjazdem, często przywozi właściwą część od razu, a nie po drugiej wizycie.
Firmy serwisowe oferują zwykle trzy modele współpracy: przegląd podstawowy (kontrola wizualna, smarowanie, test funkcji), przegląd rozszerzony (dodatkowo kalibracja i pomiary elektroniczne) oraz umowę serwisową z określonym czasem reakcji, znaną jako SLA. Pakiety przeglądów okresowych bywają łączone z gwarancją na wykonane prace, co ma realne znaczenie przy planowaniu budżetu utrzymania ruchu.
Częstotliwość przeglądów zależy od intensywności eksploatacji:
Abonament serwisowy ma konkretną przewagę ekonomiczną nad pojedynczymi wizytami. Koszt jest przewidywalny, a firma serwisowa rezerwuje priorytetowy dostęp do części, co realnie skraca czas naprawy w sytuacji krytycznej. Dodatkowo klienci z umową serwisową często płacą mniej za same części, bo dostawca traktuje ich jako stałego partnera, nie jednorazowego zleceniodawcę.
Nie każda awaria wymaga przyjazdu technika. Zdalna diagnostyka pozwala rozwiązać część problemów bez fizycznej obecności serwisanta — dotyczy to głównie błędów oprogramowania, resetów sterownika i błędnej konfiguracji parametrów.
Kiedy zdalna interwencja nie wystarczy, do akcji wchodzi serwis mobilny:
Skala problemu: dostępność lokalnego magazynu części i zespołu mobilnego bezpośrednio przekłada się na szybkość przywrócenia produkcji — firma bez własnych zasobów logistycznych zwykle traci dni na zamówienie podzespołu, którego konkurent ma na stanie.
Przy podpisywaniu SLA warto ustalić wprost, jaki czas reakcji obowiązuje dla awarii krytycznej, jaka rezerwa części jest gwarantowana i jak wygląda komunikacja w nocy czy w weekend. Bez tych ustaleń na papierze „szybki serwis“ bywa czysto deklaratywny.
Wybór dostawcy serwisu decyduje o tym, jak długo stoi Twoja linia produkcyjna przy następnej awarii. Sprawdź te punkty, zanim podpiszesz umowę:
Zadaj konkretne pytanie: co się stanie, jeśli ta sama usterka wróci w ciągu miesiąca od naprawy? Odpowiedź pokazuje, czy firma stoi za swoją pracą, czy traktuje serwis jako pojedynczą transakcję.
Porada profesjonalisty: Nie porównuj ofert tylko po cenie za wizytę. Policz koszt całkowity: cena usługi plus szacowany koszt przestoju, jeśli naprawa się przedłuży albo trzeba wrócić po tę samą usterkę.
Codzienna kontrola robota nie wymaga specjalisty, ale wymaga systematyczności. Czyszczenie osi, sprawdzenie połączeń kablowych i inspekcja osprzętu chwytającego zajmują kilka minut, a wyłapują większość drobnych problemów, zanim staną się awarią.
Codzienne i tygodniowe kontrole obejmują:
Prowadzenie dziennika serwisowego zmienia jakość każdej kolejnej naprawy. Zapisuj datę, komunikat błędu, wykonaną czynność i użytą część — taka historia pozwala serwisantowi postawić diagnozę zdalnie, bez konieczności odkrywania problemu od zera przy każdej wizycie.
Regularne przeglądy, kalibracja i wymiana mediów smarnych to fundament unikania kosztownych przestojów, a zaawansowane prace — pełna diagnostyka elektroniki, wymiana części krytycznych — powinny trafiać do wyspecjalizowanego serwisu, nie do operatora na hali.
Jm-tronik projektuje i wdraża rozwiązania automatyzacji od ponad 45 lat, z unikalnym naciskiem na integrację technologii spawalniczej z robotyką. Ta kombinacja kompetencji przekłada się na serwis, który rozumie robota nie jako oddzielne urządzenie, ale jako część procesu produkcyjnego.
Współpraca przebiega w trzech etapach:
Gdy stanowisko wymaga nie tylko naprawy, ale realnej modernizacji, warto rozważyć coboty z serii Rokae xMate. Cobot Rokae xMate CR7 sprawdza się przy lżejszych zadaniach montażowych, model CR12 obsługuje średnie obciążenia w spawaniu i paletyzacji, a CR20 pracuje przy większych ciężarach i dłuższym zasięgu ramienia. Dodanie cobota do linii bywa sposobem na zmniejszenie ryzyka awarii krytycznej, bo rozkłada obciążenie procesu na dodatkowe, prostsze w obsłudze urządzenie.
Koszt zależy od trzech zmiennych: rodzaju usterki, marki robota i tego, czy klient ma podpisaną umowę serwisową. Przegląd podstawowy jednego robota to zwykle najmniejsza pozycja kosztowa w budżecie utrzymania ruchu, znacznie niższa niż nieplanowany przestój linii produkcyjnej trwający nawet jeden dzień.
Naprawa dzieli się na kilka kategorii kosztowych. Diagnostyka i drobna regulacja parametrów są najtańsze, bo nie wymagają wymiany podzespołów. Wymiana części eksploatacyjnych, takich jak czujniki, uszczelnienia czy przewody, kosztuje więcej, ale wciąż mniej niż naprawa napędu albo przekładni głównej osi. Najwyższy koszt generuje wymiana sterownika lub poważne uszkodzenie mechaniczne wymagające transportu robota do warsztatu.
Klienci z umową serwisową płacą zwykle mniej za same części, bo dostawca traktuje ich priorytetowo i często oferuje stałe ceny na wybrane komponenty. To jeden z powodów, dla których firmy produkcyjne z parkiem kilku robotów wybierają abonament serwisowy zamiast płacenia za każdą wizytę osobno.
Realny koszt naprawy trzeba liczyć razem z kosztem przestoju. Godzina zatrzymanej linii produkcyjnej w wielu zakładach kosztuje więcej niż sama wizyta serwisanta, więc szybka diagnoza i dostępność części zamiennych mają większe znaczenie finansowe niż stawka za roboczogodzinę technika.
Czas realizacji zależy od tego, czy problem rozwiązuje się zdalnie, na miejscu, czy wymaga transportu robota do warsztatu. Zgłoszenie krytyczne z podanym kodem błędu i modelem robota zwykle trafia do wstępnej diagnozy zdalnej w ciągu kilku godzin od kontaktu.
Jeśli diagnoza zdalna wystarcza, sprawa bywa zamknięta tego samego dnia, przez restart sterownika albo korektę parametrów na odległość. Gdy potrzebny jest przyjazd technika, czas reakcji zależy od dostępności zespołu mobilnego i odległości od najbliższego punktu serwisowego, dlatego lokalny magazyn części i własna ekipa terenowa realnie skracają cały proces.
Naprawy wymagające transportu robota do warsztatu trwają najdłużej, bo obejmują demontaż, diagnostykę pełną, wymianę części, ponowny montaż i testy funkcjonalne przed odesłaniem urządzenia na linię. Kalibracja kinematyczna po większej naprawie dodaje kolejny etap, którego nie da się przyspieszyć bez ryzyka błędu pozycjonowania.
Najlepszym sposobem na skrócenie całego procesu jest wcześniejsze przygotowanie: dokładny opis błędu, zdjęcie panelu sterowania i historia serwisowa robota przekazana od razu przy zgłoszeniu. Serwisant, który zna wcześniejsze naprawy i objawy, częściej trafia z diagnozą przy pierwszym kontakcie, co eliminuje jedną rundę wymiany informacji i skraca czas do przywrócenia produkcji.
Gwarancja na wykonaną naprawę obejmuje zwykle wymienioną część i pracę serwisową powiązaną z konkretną usterką, a jej długość zależy od rodzaju wykonanej czynności i polityki dostawcy. Warto sprawdzić przed podpisaniem umowy, czy gwarancja dotyczy tylko podzespołu, czy też całego układu, w którym ten podzespół pracuje.
Wsparcie posprzedażowe u solidnego dostawcy nie kończy się na wystawieniu faktury. Obejmuje dostęp do dokumentacji technicznej, możliwość konsultacji telefonicznej przy powtarzającym się problemie i, w przypadku umów serwisowych, priorytetową obsługę przy kolejnym zgłoszeniu. Klient powinien dostać pisemny raport z każdej wizyty, żeby historia serwisowa robota była kompletna i użyteczna przy przyszłych naprawach.
Warunki gwarancji różnią się w zależności od tego, czy klient ma jednorazową umowę serwisową, czy stały abonament. Firmy z podpisanym kontraktem SLA zwykle mają jasno określony czas reakcji na zgłoszenie gwarancyjne, podczas gdy klienci bez umowy czekają w standardowej kolejce zgłoszeń. Zanim podpiszesz kontrakt serwisowy, zapytaj wprost, co się stanie, jeśli ta sama usterka pojawi się ponownie w okresie gwarancyjnym, i czy koszt powtórnej wizyty jest wtedy pokrywany przez serwis.
Większość firm wybiera serwis po cenie za wizytę, a to błąd, który widać dopiero przy pierwszej poważnej awarii. Liczy się dostępność części na magazynie i szybkość diagnozy, nie stawka godzinowa technika. Dostawca bez własnych zasobów logistycznych może być tańszy na papierze i droższy w praktyce, gdy czeka tydzień na sprowadzenie przekładni.
Konwencjonalna rada „szukaj najniższej ceny za przegląd“ ignoruje to, co faktycznie kosztuje w utrzymaniu ruchu: przestój, nie robociznę. Firma produkcyjna z parkiem kilku robotów powinna priorytetowo traktować dostawcę, który prowadzi pełną dokumentację serwisową i ma zespół mobilny gotowy do wyjazdu, a cenę negocjować w drugiej kolejności.
Jeśli masz wybrać jedną rzecz do zmiany już teraz, niech to będzie dziennik serwisowy. Kosztuje zero złotych, a skraca czas każdej kolejnej naprawy, bo serwisant nie zaczyna diagnozy od zera.
Zgłoszenie serwisowe u Jm-tronik nie wymaga długiej procedury. Wystarczy telefon, formularz kontaktowy lub e-mail z opisem problemu, a zespół odpowiada z konkretnym planem działania, nie ogólnikami.
Zanim zadzwonisz, przygotuj cztery informacje: model robota, numer seryjny, opis komunikatu błędu i, jeśli to możliwe, historię wcześniejszych naprawy. Te dane pozwalają serwisantowi ocenić sprawę zdalnie, zanim jeszcze dojedzie na miejsce, co realnie skraca czas do przywrócenia linii. Jm-tronik prowadzi serwis spawarek laserowych i ploterów CNC z dostępem do mobilnego zespołu technicznego, więc naprawa na miejscu jest standardem, nie wyjątkiem.
Jeśli awaria pokazała, że stanowisko wymaga nie tylko naprawy, ale wzmocnienia procesu, przegląd oferty cobotów Rokae xMate CR12 ma sens jako naturalny krok modernizacji. Zespół Jm-tronik doradzi, czy w danym procesie lepiej sprawdzi się mniejszy model, czy wersja CR20 o większym udźwigu. Wystarczy opisać stanowisko i oczekiwane obciążenie, a odpowiedź z konkretną rekomendacją przychodzi bez zwłoki.
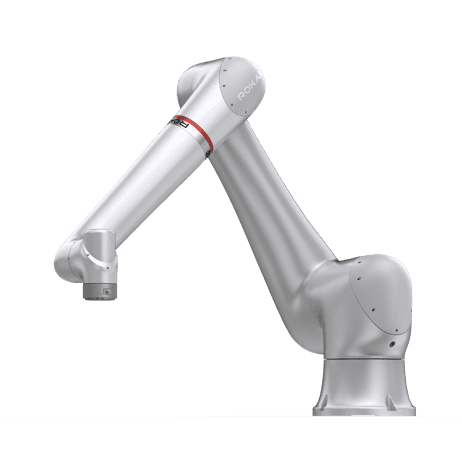
Kluczowe zalety robotów frezujących:  Elastyczność – Łatwo dopasowują się do różnych zadań i materiałów, od skomplikowanych form po kreatywne projekty. Oszczędność miejsca – Zajmują mniej przestrzeni niż tradycyjne maszyny, optymalizując obszar produkcji. Kosztowo efektywne – Niższe koszty inwestycji i eksploatacji w porównaniu do dużych maszyn CNC. Wysoka precyzja i powtarzalność – Stała jakość nawet w złożonych operacjach. Zwiększona produktywność – Szybsze czasy obróbki i możliwość pracy 24/7.
Dowiedz się, kiedy warto zainwestować w robota frezującego i jak może on zrewolucjonizować Twoją produkcję! 

 Kontakt:
 Strona: https://jm-tronik.eu
 Email: sprzedaz@jm-tronik.eu
 Telefon: +48 22 299 74 46
#Robotyka#Frezowanie#Automatyzacja#Innowacje#Produkcja



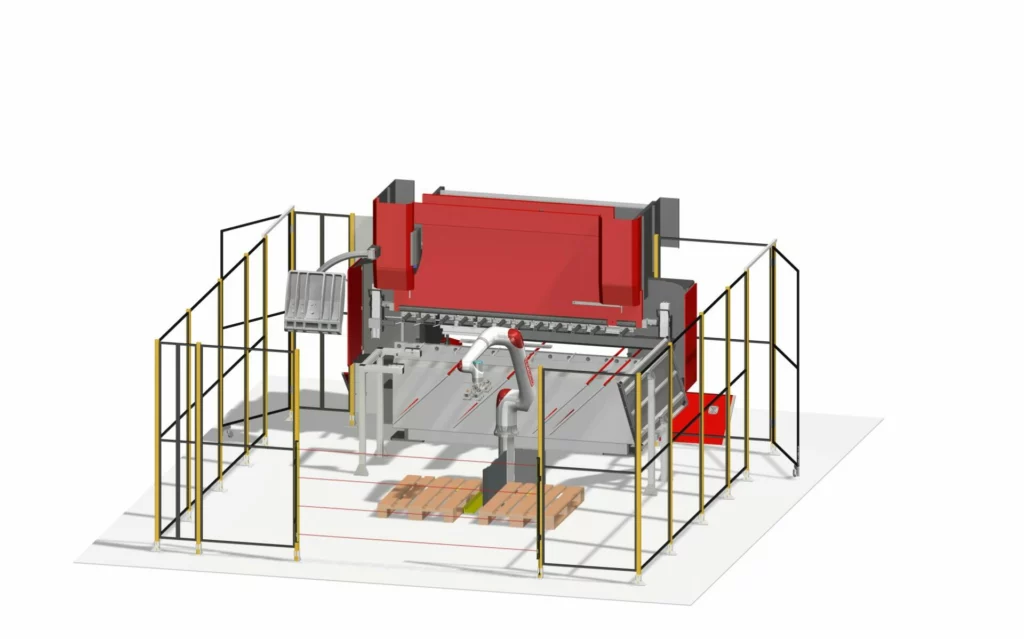
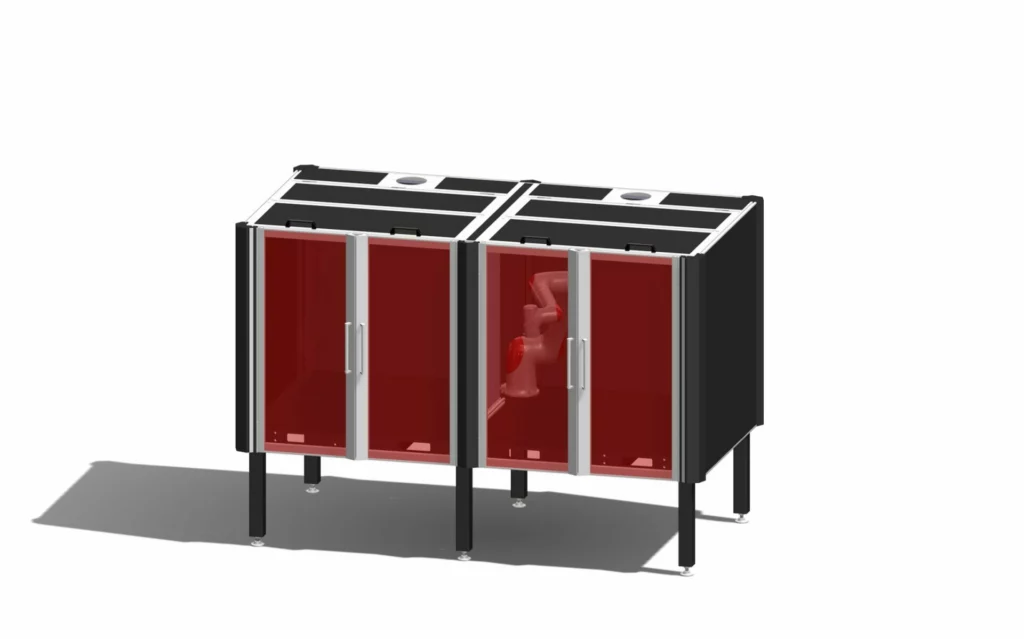
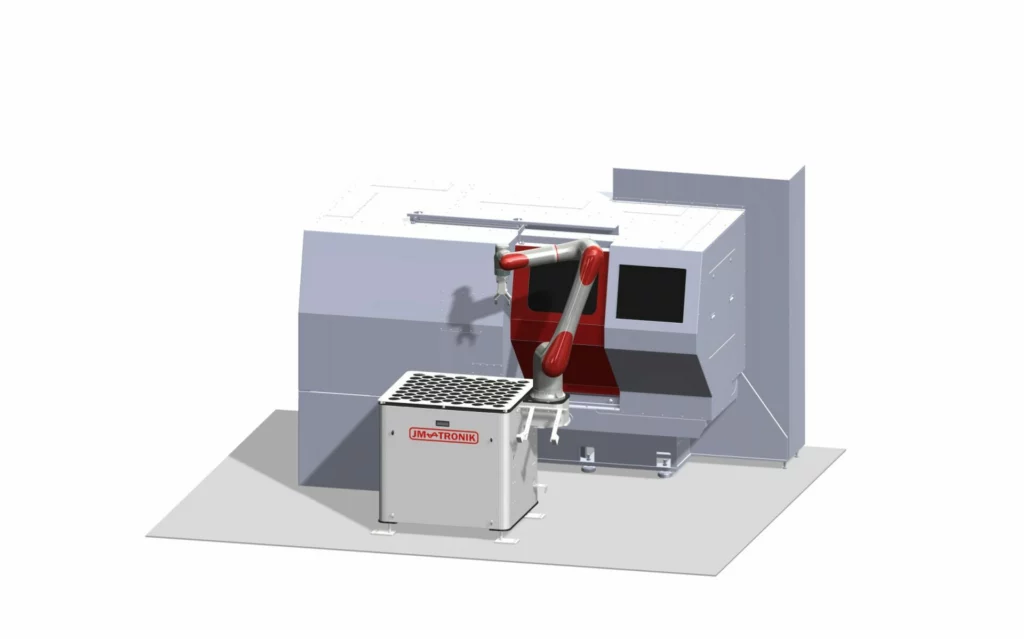
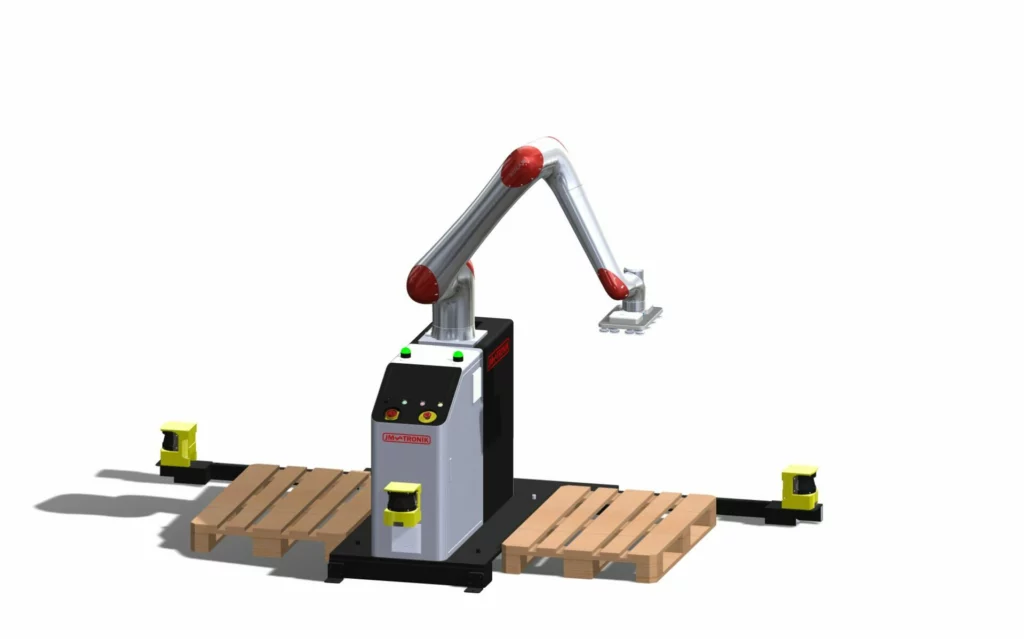
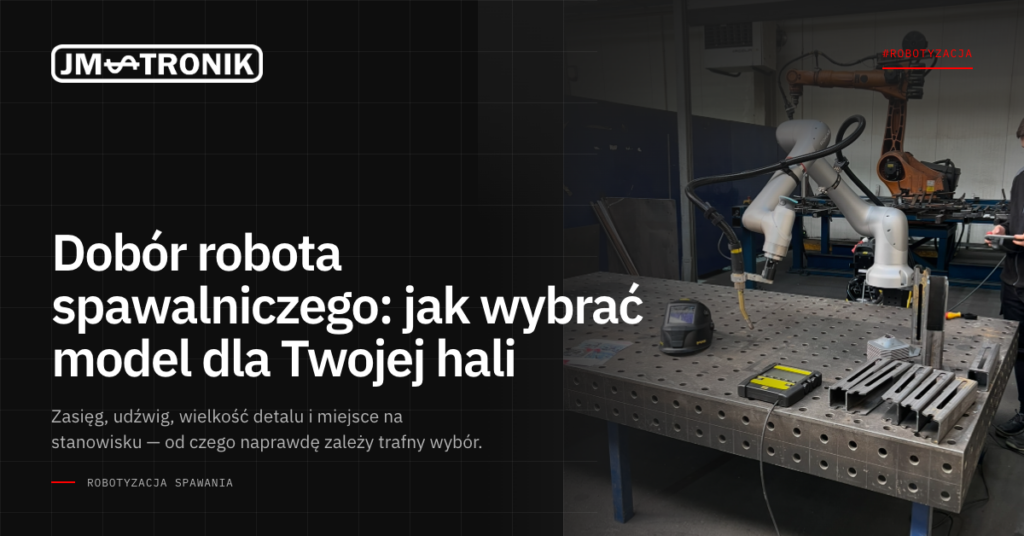
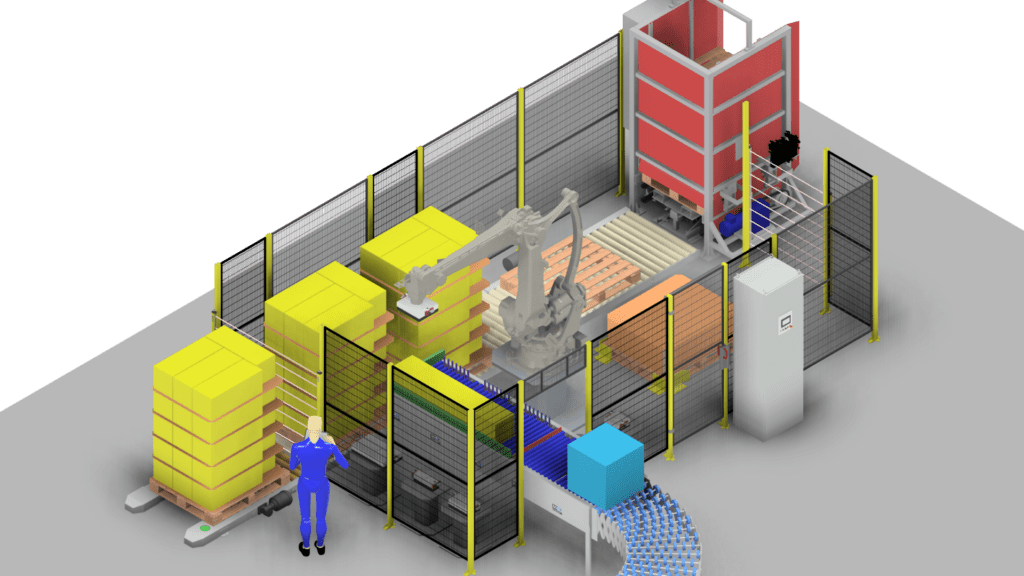
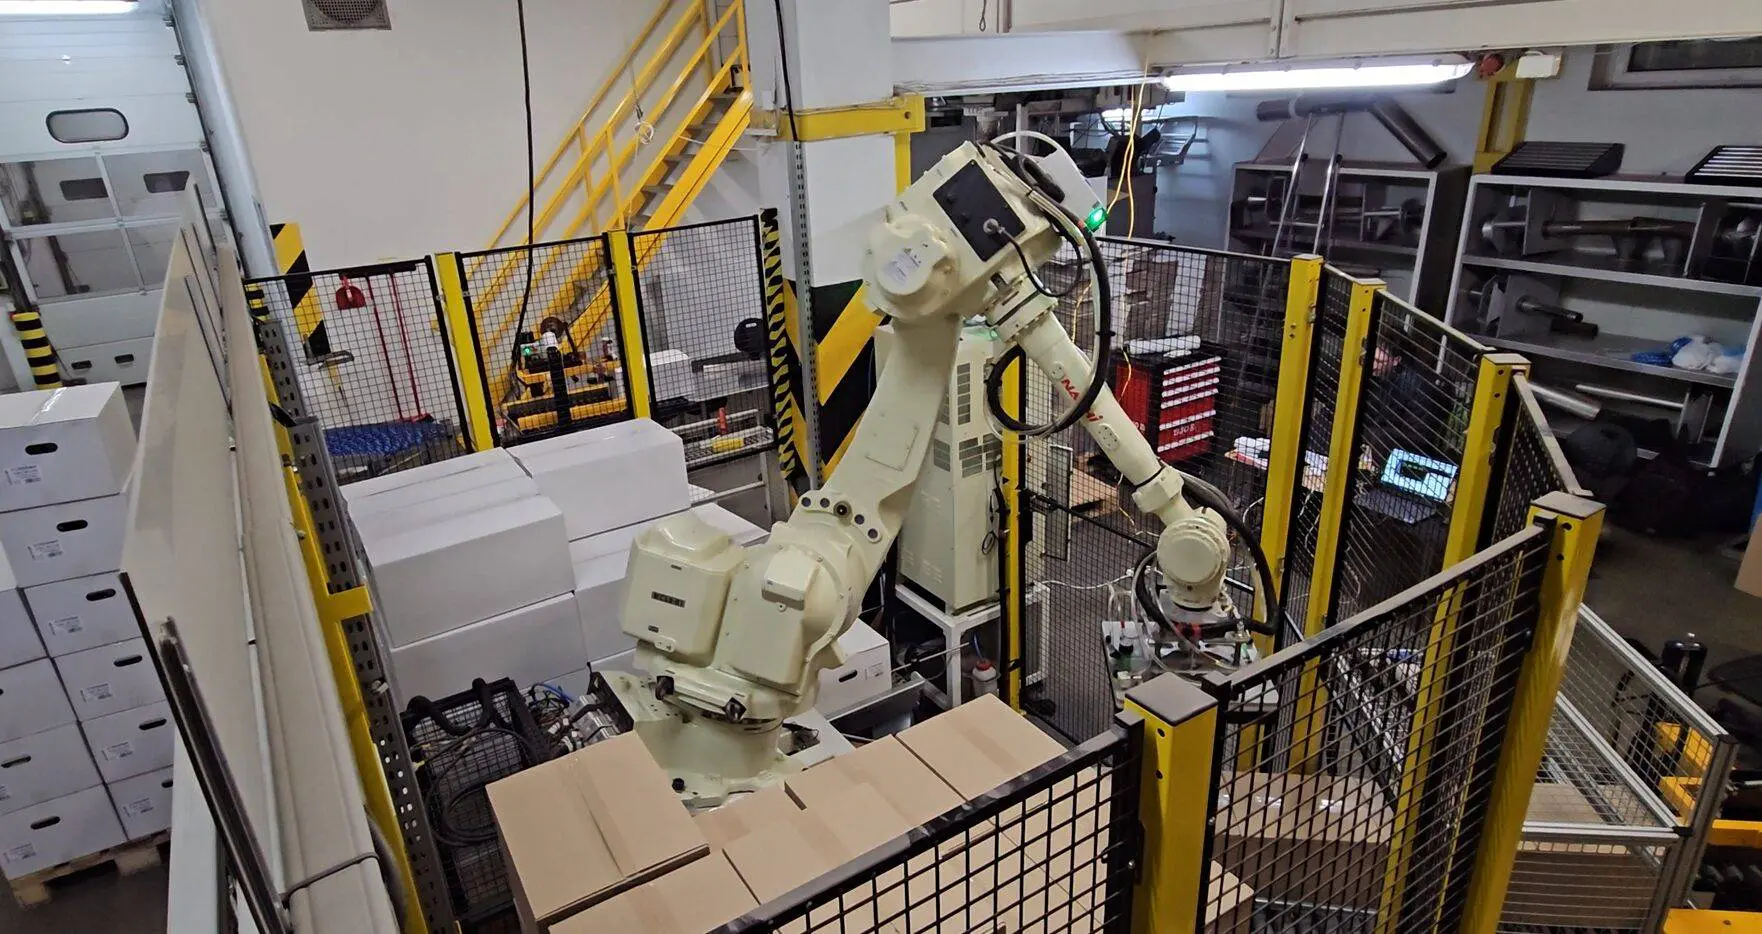
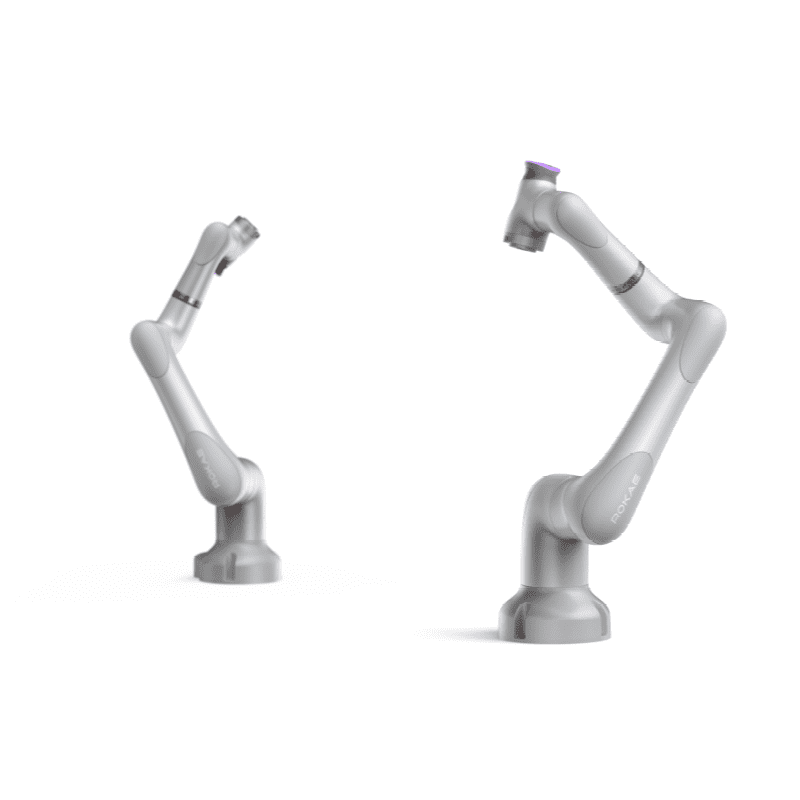
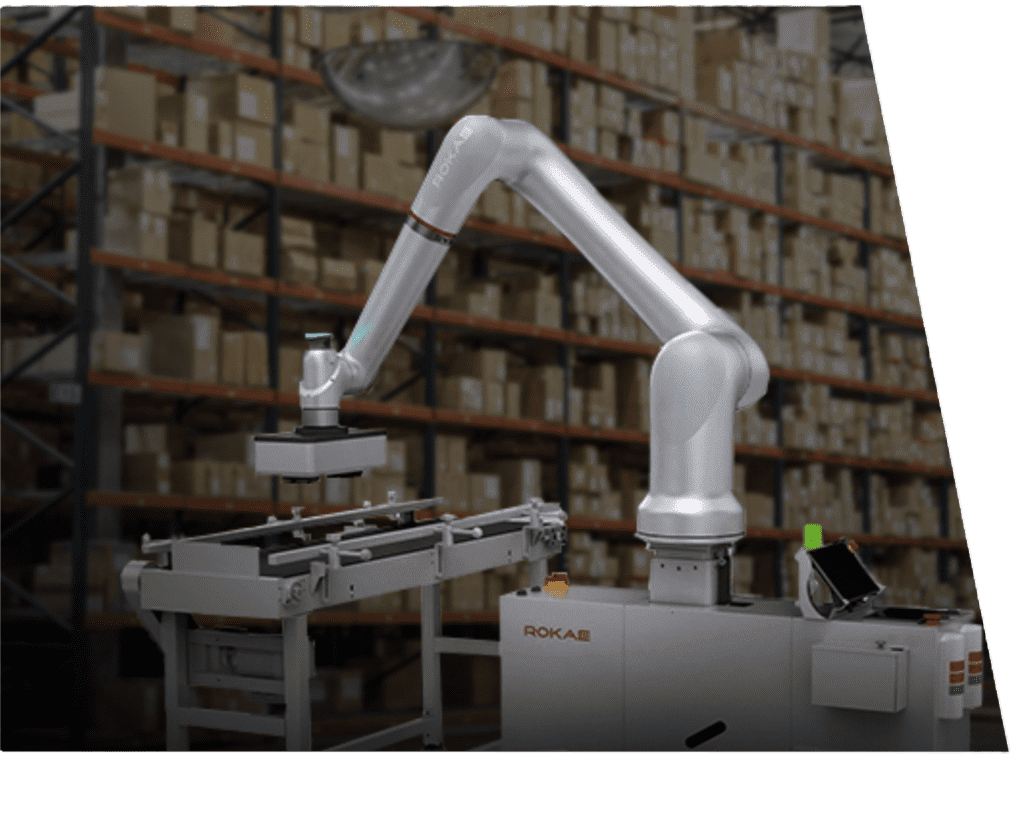
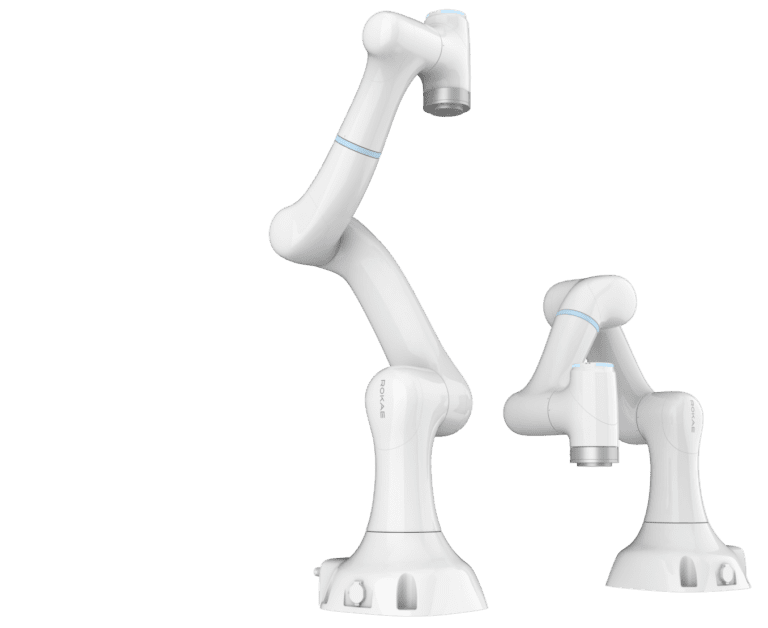
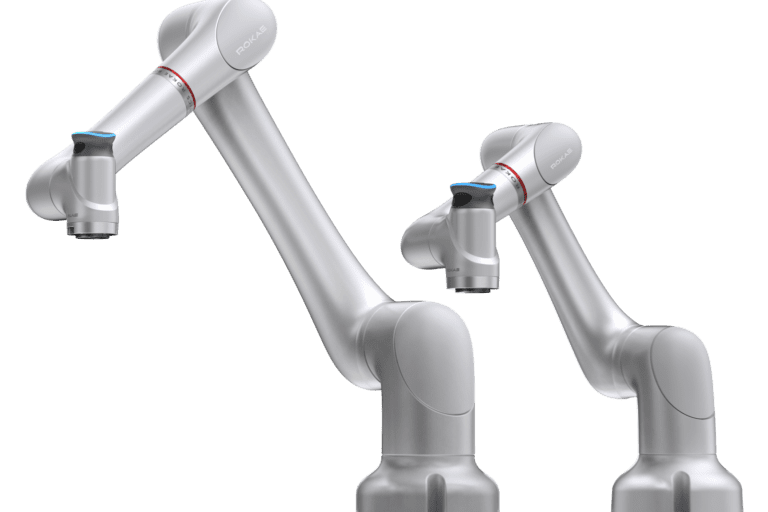

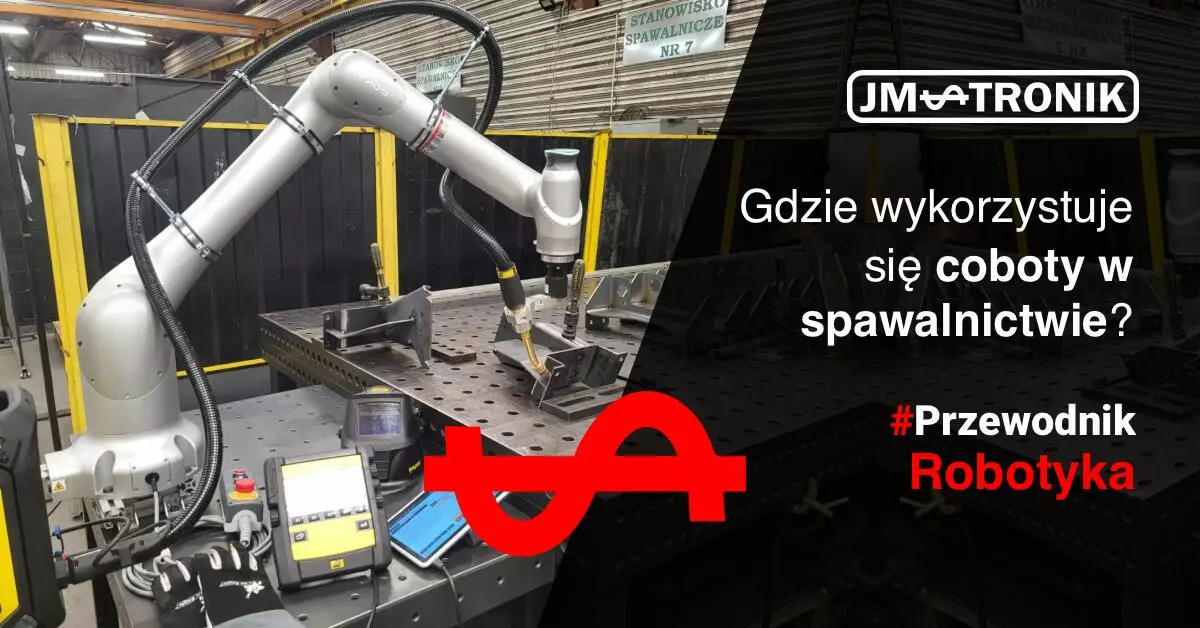
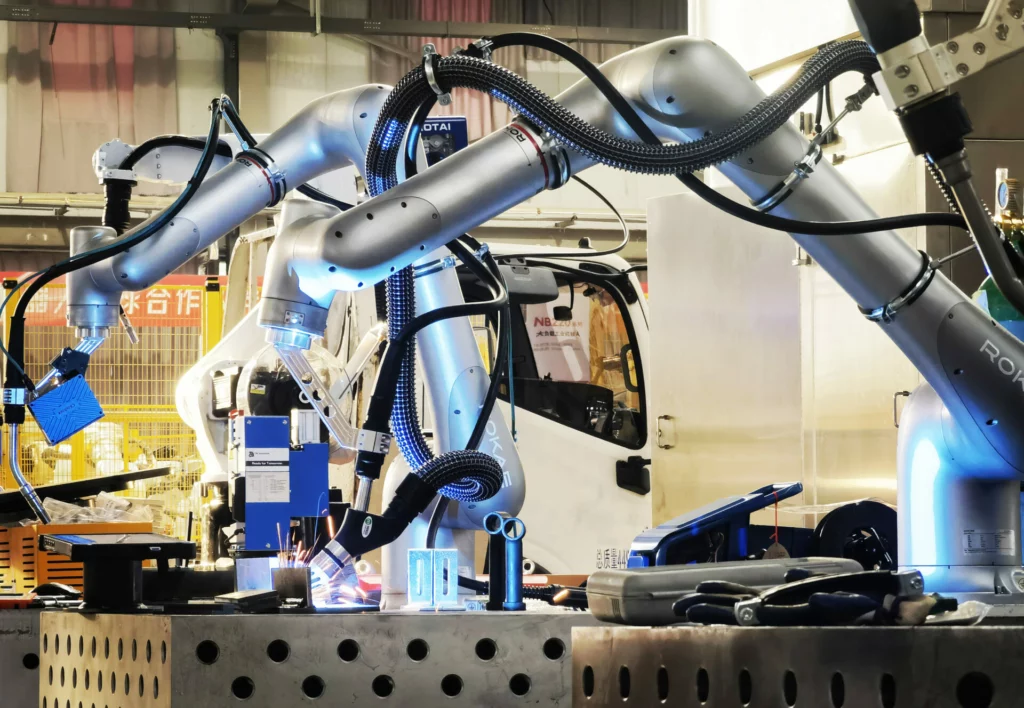
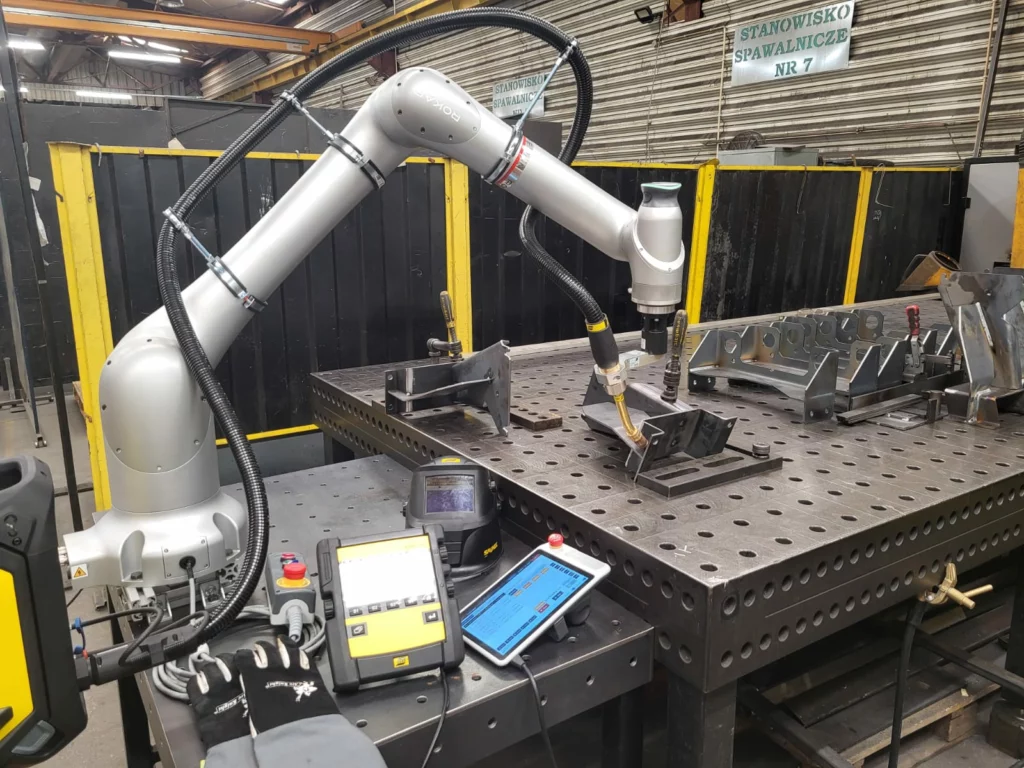
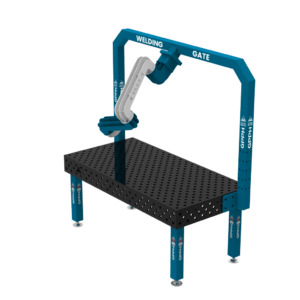
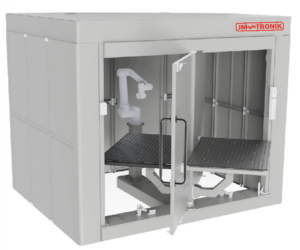

 United States
