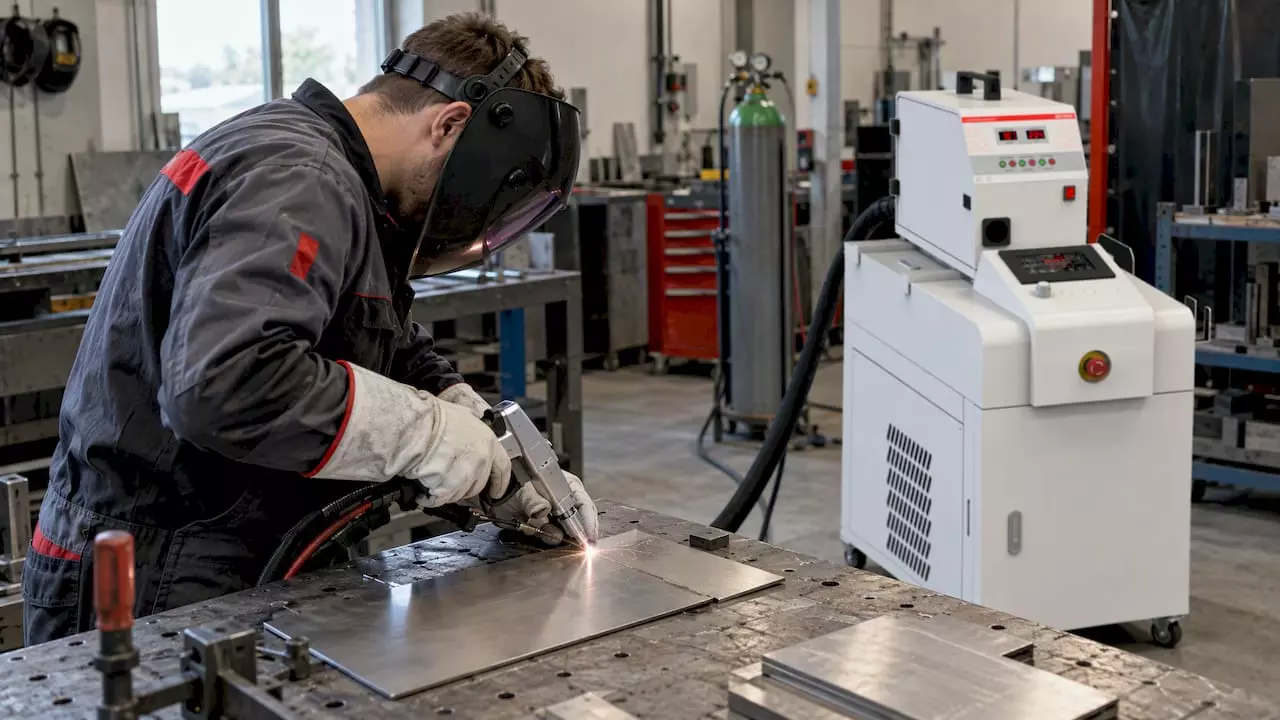
Stal nierdzewna dobrze znosi spawanie laserowe. Wiązka wprowadza mało ciepła, więc spoina jest wąska, detal mniej się odkształca, a przebarwień do usunięcia jest mniej niż po TIG-u czy MIG-u. Jest jeden warunek: laser wybacza znacznie mniej niż łuk. O jakości spoiny decyduje najczęściej to, co dzieje się przed naciśnięciem spustu: jak wycięto krawędź, jaki zostawiono luz, czy detal jest czysty i czym go osłonięto. Poniżej opisujemy cały proces krok po kroku, z liczbami tam, gdzie da się je podać, i z ostrzeżeniem tam, gdzie łatwo o błąd.
TL;DR
- Cienkie blachy nierdzewne łączy się doczołowo na równych krawędziach bez fazowania. Grubsze detale, powyżej 2 do 3 mm, dostają lekki ukos, który można wykonać już podczas cięcia laserowego.
- Luz montażowy pilnuje się w okolicach dziesiątych części milimetra. Szczelina powyżej 0,8 mm zwykle oznacza kłopot z wypełnieniem spoiny albo konieczność użycia drutu.
- Tlenki, oleje, smary i resztki folii ochronnej to główne źródła porowatości. Detal musi być czysty, a krawędź najlepiej cięta w azocie.
- Gaz osłonowy i tempo prowadzenia głowicy decydują o kolorze spoiny. Tęczowe nalotowe barwy świadczą o zbyt słabej osłonie lub nadmiarze ciepła.
- Spawarka laserowa wymaga oceny ryzyka stanowiskowego. Znak CE maszyny nie zwalnia z tego obowiązku pracodawcy.
Spis treści
- Dlaczego laser i stal nierdzewna dobrze się rozumieją
- Laser, TIG czy MIG: co wybrać do nierdzewki
- Przygotowanie krawędzi do spawania laserem
- Czystość detalu: tlenki, smary i folia
- Gaz osłonowy i przebarwienia przy spoinie
- Czy do spawania laserowego potrzebny jest drut
- Parametry: jak dojść do stabilnej spoiny
- Bezpieczeństwo przy spawarce laserowej
- Jak to widzimy w JM-TRONIK
- Spawarki LaserWeld do stali nierdzewnej
- FAQ
- Źródła
Dlaczego laser i stal nierdzewna dobrze się rozumieją
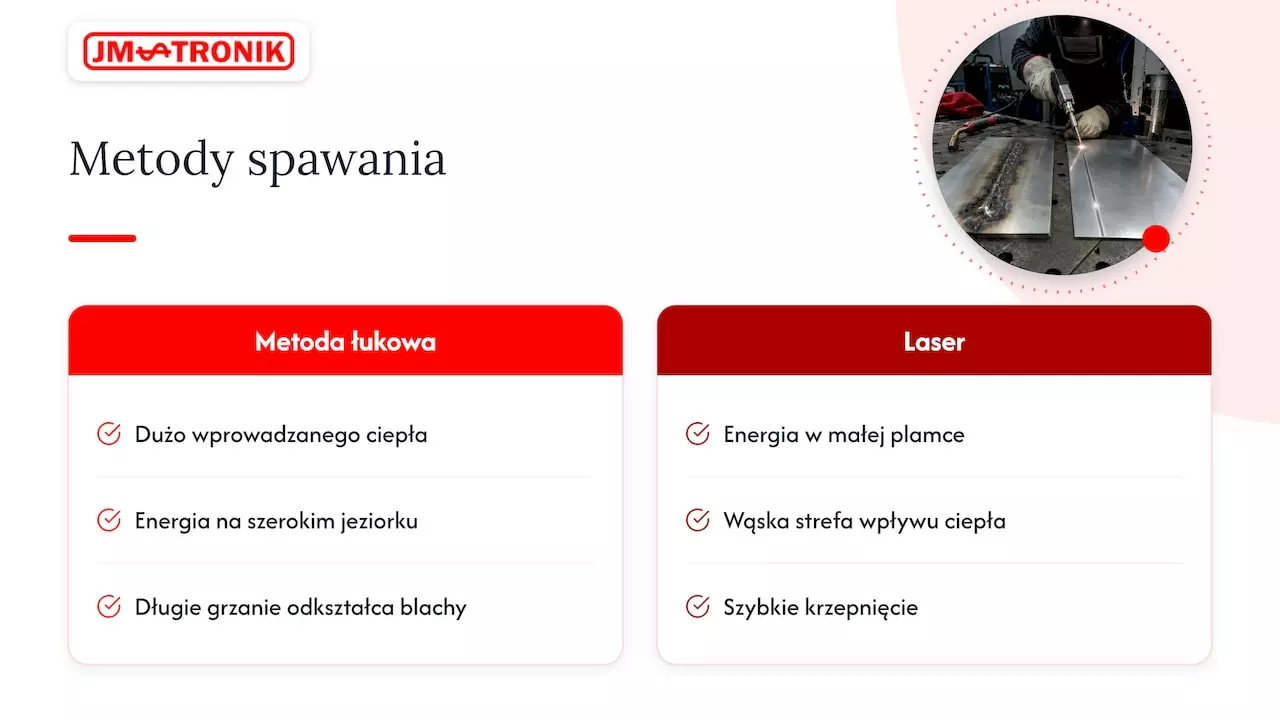
Stal nierdzewna jest wrażliwa na ciepło. Za długie grzanie oznacza odkształcenia cienkich blach, szerokie pasmo przebarwień wokół spoiny i ryzyko pogorszenia odporności korozyjnej w strefie wpływu ciepła. Klasyczne metody łukowe wprowadzają tego ciepła dużo, bo energia rozkłada się na szerokim jeziorku.
Laser skupia energię w bardzo małej plamce. Materiał topi się punktowo, szybko krzepnie, a strefa wpływu ciepła pozostaje wąska. W praktyce warsztatowej daje to trzy korzyści: mniej prostowania po spawaniu, mniej szlifowania i polerowania, a przy widocznych spoinach (balustrady, meble ze stali, obudowy, zbiorniki) estetyczne łączenie prawie bez obróbki wykańczającej. Spajanie cienkościennych elementów z blach nierdzewnych wiązką laserową od lat jest przedmiotem badań polskich spawalników, czego przykładem jest artykuł o wykorzystaniu źródeł laserowych do spajania cienkościennych elementów nierdzewnych w Przeglądzie Spawalnictwa.
Najczęściej spawane laserem gatunki to austenityczne stale chromowo-niklowe, takie jak 1.4301 (AISI 304) i 1.4404 (AISI 316L). Spawają się przewidywalnie i to na nich operatorzy najszybciej uczą się metody. Gatunki ferrytyczne również dają się łączyć, choć ich ziarno łatwiej się rozrasta przy przegrzaniu. Gatunki martenzytyczne i duplex wymagają już technologii dobranej indywidualnie i próbnych spoin, zanim trafią do produkcji.
Laser, TIG czy MIG: co wybrać do nierdzewki
Każda z tych metod ma swoje miejsce w zakładzie. Poniższe porównanie dotyczy typowej produkcji z blach i profili nierdzewnych o niewielkiej i średniej grubości.
| Kryterium | Spawanie laserowe | TIG | MIG/MAG |
|---|---|---|---|
| Ilość wprowadzanego ciepła | mała, wąska strefa wpływu ciepła | średnia | duża |
| Odkształcenia cienkich blach | minimalne | umiarkowane | wyraźne |
| Przebarwienia wokół spoiny | wąskie, łatwe do usunięcia | szersze | najszersze, plus odpryski |
| Tempo spawania | wysokie | niskie | wysokie |
| Tolerancja na luz i złe pasowanie | niska | średnia | wysoka |
| Wymagania co do czystości detalu | bardzo wysokie | wysokie | umiarkowane |
| Próg wejścia dla operatora | niski przy dobrym szkoleniu | wysoki, potrzeba lat praktyki | średni |
| Koszt inwestycji | najwyższy | niski | niski do średniego |
Wniosek dla produkcji seryjnej jest prosty: laser wygrywa tempem, estetyką i ograniczeniem obróbki po spawaniu, ale tylko wtedy, gdy zakład potrafi powtarzalnie dostarczyć dobrze dopasowane, czyste detale. Tam, gdzie szczeliny są duże i zmienne, a części idą prosto z nożyc gilotynowych bez kontroli, łuk dalej bywa bezpieczniejszym wyborem.
Przygotowanie krawędzi do spawania laserem
Zadaniem przygotowania brzegów, w każdej metodzie, jest zapewnienie wymaganego przetopu i ułatwienie spawania. W spawaniu laserowym ten etap ma jeszcze większą wagę, bo plamka wiązki jest mała i nie „zbierze” krzywej krawędzi tak jak szeroki łuk.
Cienkie blachy: równa krawędź bez ukosu
Przy złączach doczołowych cienkich elementów zaleca się idealnie równe krawędzie bez fazowania, a przy grubszych detalach, powyżej 2 do 3 mm, lekki ukos, który można wykonać w jednej operacji podczas cięcia laserowego, bez osobnej obróbki mechanicznej. Dla blach rzędu 1 mm najlepszą krawędzią jest po prostu dobra krawędź po cięciu laserem: prosta, prostopadła, bez nadtopień i zadziorów.
Na nożycach gilotynowych łatwo o lekkie zawinięcie krawędzi i zadzior. Przy TIG-u spawacz to skoryguje, przy laserze taki zadzior tworzy miejscową szczelinę i podcięcie. Jeśli tniesz mechanicznie, krawędź trzeba wyrównać i stępić zadzior, zanim detal trafi na stół spawalniczy.
Grubsze detale: ukos wycięty od razu
Powyżej kilku milimetrów wiązka ręcznej spawarki zaczyna mieć trudność z pełnym przetopem na prostej krawędzi. Wtedy stosuje się lekki ukos, a często także drut dodatkowy. Największa oszczędność pojawia się, gdy ukos powstaje na wycinarce w tym samym przebiegu co kontur detalu: odpada szlifowanie, a każda kolejna część ma identyczną geometrię.
To, czy krawędź po cięciu w ogóle trzeba wykańczać, zależy od funkcji detalu, wymagań estetycznych i dalszych procesów, takich jak gięcie, spawanie czy malowanie. Do spawania laserowego warto przyjąć zasadę: gratujemy tylko tam, gdzie zadzior wpływa na pasowanie, a nie „na wszelki wypadek”.
Luz montażowy i tolerancje
To najważniejsza liczba w całym procesie. Typowa tolerancja cięcia CNC według ISO 9013 mieści się w granicach od ±0,1 mm do ±0,5 mm, a zalecany luz montażowy to 0,3 do 0,8 mm. Przy powtarzalnej produkcji seryjnej celuje się zwykle węziej: luz w przedziale 0,2 do 0,5 mm, a przekroczenie 0,8 mm często prowadzi do problemów z wypełnieniem spoiny.
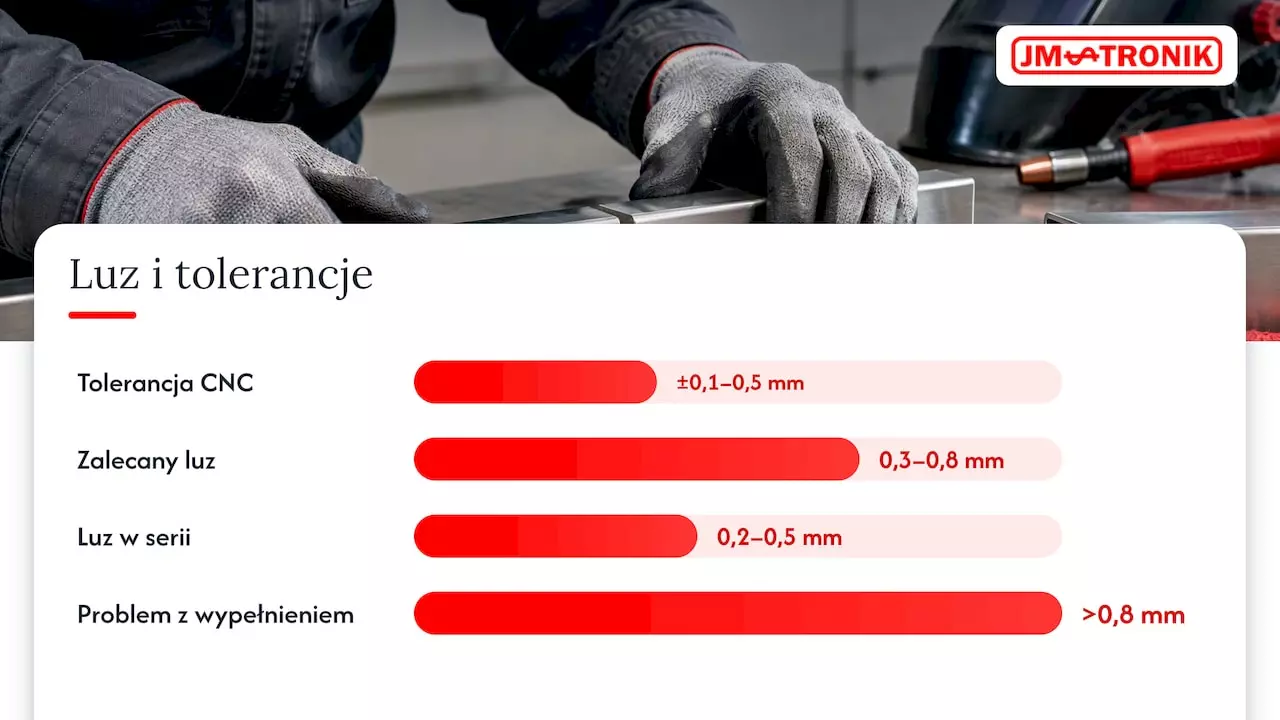
W praktyce oznacza to, że tolerancje trzeba liczyć łącznie: odchyłka cięcia, odchyłka gięcia i dokładność przyrządu sumują się w szczelinę, którą widzi wiązka. Jeśli pierwszy raz układasz taki łańcuch wymiarowy, pomocny będzie praktyczny przewodnik po tolerancjach w obróbce, który dobrze tłumaczy, jak zapisywać i kontrolować odchyłki części współpracujących.
Kilka zasad, które sprawdzają się na hali:
- Przyrząd spawalniczy lub dociski są obowiązkowe przy seriach. Ręczne przytrzymywanie detalu daje szczelinę zmienną wzdłuż spoiny.
- Sczepiaj gęsto i krótko, laserem, z tej samej strony, z której będziesz spawać. Rzadkie sczepy przy cienkiej blasze pozwalają krawędziom rozejść się pod wpływem ciepła.
- Przy złączach zakładkowych dociskaj blachy do siebie na całej długości. Szczelina między warstwami działa jak izolator i zaburza przetop.
- Mierz luz szczelinomierzem na pierwszych sztukach z serii, a nie dopiero przy reklamacji.
Co zapisać na rysunku wykonawczym
Największy zysk z lasera pojawia się wtedy, gdy o spawaniu myśli się już przy projekcie CAD. Rysunek powinien jasno definiować tolerancję krawędzi, minimalny luz montażowy i wymagany kąt ukosowania, zamiast zostawiać ich interpretację operatorowi. Dopisek o gotowości krawędzi do spawania pozwala pominąć szlifowanie, pod warunkiem że cięcie odbywa się w azocie, który nie zostawia warstwy tlenkowej.
Czystość detalu: tlenki, smary i folia
Zakłady, które przechodzą z TIG-u na laser, często traktują nową maszynę jako prosty zamiennik i nie zmieniają sposobu przygotowania detali. To błąd. Nawet śladowe ilości olejów i smarów w procesie laserowym powodują niestabilność procesu i porowatość spoiny, wyraźniej odczuwalne niż przy metodach łukowych. Konieczne jest też usunięcie tlenków i zgorzeliny ze strefy łączenia.
Sprawdzona kolejność przygotowania detalu ze stali nierdzewnej:
- Cięcie w azocie. Krawędź jest jasna, bez tlenków, gotowa do spawania bez szlifowania. Krawędź po cięciu w tlenie wymaga usunięcia warstwy tlenkowej przed spawaniem.
- Zdjęcie folii ochronnej w pasie kilku centymetrów od linii spoiny. Klej z folii odparowuje pod wiązką i daje pory oraz kopcenie.
- Odtłuszczenie strefy spoiny czystym środkiem, który nie zostawia filmu, i czystą ściereczką, nie tą samą, którą wyciera się stół.
- Narzędzia tylko do nierdzewki. Szczotka czy ściernica używana wcześniej na stali czarnej przenosi cząstki żelaza, które potem rdzewieją na powierzchni.
- Spawanie bez zwłoki. Odtłuszczony detal odłożony na kilka dni zbiera kurz i odciski palców.
Główne wyzwanie przy wdrożeniu lasera to nie sama maszyna, ale zmiana nawyków zakładu: od rygorystycznej czystości po precyzyjne pasowanie. Tam, gdzie detale przychodzą z warstwą tlenków lub zanieczyszczeń, rozwiązaniem bywa czyszczenie laserowe przed spawaniem, bez chemii i bez ścierniwa.
Gaz osłonowy i przebarwienia przy spoinie
Rozgrzana nierdzewka łączy się z tlenem z powietrza. Efektem są nalotowe barwy: od słomkowej, przez niebieską, po szarą. Im ciemniejszy kolor, tym grubsza warstwa tlenków i tym większe ryzyko, że odporność korozyjna w tym miejscu spadnie.
Przy spawaniu laserowym stosuje się zwykle argon albo azot. Kilka praktycznych obserwacji:
- Kierunek i wydatek gazu muszą chronić jeziorko i świeżo zakrzepłą spoinę. Zbyt mały wydatek nie osłoni, zbyt duży wprowadzi turbulencje i zassie powietrze.
- Tempo prowadzenia głowicy wpływa na kolor tak samo jak gaz. Zbyt wolny ruch to nadmiar ciepła i szerokie pasmo przebarwień.
- Osłona grani jest potrzebna, gdy liczy się odporność korozyjna od strony wewnętrznej, na przykład w rurach i zbiornikach na media.
- Wymagania odbiorcy decydują o dalszej obróbce. Spoiny w strefie kontaktu z żywnością czy chemią zwykle wymagają usunięcia przebarwień i przywrócenia warstwy pasywnej, zgodnie ze specyfikacją klienta.
Dobra wiadomość jest taka, że wąska strefa wpływu ciepła lasera daje przebarwienia wąskie i jasne. Często wystarczy krótkie czyszczenie, a nie mozolne polerowanie całego pasa wokół spoiny.
Czy do spawania laserowego potrzebny jest drut
Nie zawsze. Przy cienkich blachach z dobrym pasowaniem spawa się bez materiału dodatkowego, przetapiając same krawędzie. To najszybszy i najczystszy wariant.
Drut przydaje się w trzech sytuacjach: gdy szczelina zbliża się do górnej granicy tolerancji, gdy potrzebny jest nadlew lub spoina pachwinowa o określonym wymiarze oraz przy grubszych detalach z ukosem. Gatunek drutu dobiera się do materiału rodzimego, tak jak w innych metodach. Ręczne spawarki z podajnikiem drutu dają tu dużą elastyczność, ale drut nie zastępuje dobrego pasowania: maskuje błąd, a nie go usuwa.
Parametry: jak dojść do stabilnej spoiny
Nie ma jednej tabeli parametrów, która zadziała na każdej maszynie. Moc, prędkość, położenie ogniska, częstotliwość i amplituda oscylacji (wobblingu) oraz wydatek gazu zależą od źródła lasera, głowicy, grubości, rodzaju złącza i pozycji spawania. Rozsądna droga wygląda tak:
- Zacznij od programów zalecanych przez producenta maszyny dla danej grubości i gatunku.
- Spawaj próbki z tego samego materiału, w tym samym przyrządzie, z tym samym luzem co produkcja.
- Przetnij próbki i sprawdź przetop na zgładzie, a nie tylko wygląd lica.
- Zmieniaj jeden parametr naraz i zapisuj wynik.
- Zatwierdzone ustawienia zapisz w maszynie jako program dla konkretnego detalu.
W branżach, gdzie odbiorca wymaga udokumentowanej technologii, sam ładny wygląd spoiny nie wystarczy. Potrzebne są badania i uznanie technologii spawania, dlatego warto planować ten etap razem z zakupem maszyny.
Pamiętaj też o elementach eksploatacyjnych głowicy. Okienko ochronne chroni optykę przed odpryskami i oparami. Zabrudzone okienko pochłania część energii, a spoina traci przetop bez zmiany jakichkolwiek ustawień. Jeśli chcesz zrozumieć, dlaczego czystość i jakość optyki ma takie znaczenie, zajrzyj do technicznego omówienia roli szkła w laserach.
Bezpieczeństwo przy spawarce laserowej
Spawarki laserowe do metali to urządzenia dużej mocy, a promieniowanie odbite od błyszczącej nierdzewki jest realnym zagrożeniem dla oczu i skóry, także osób postronnych. Pracodawca w Polsce musi przeprowadzić ocenę ryzyka zawodowego związanego ze sztucznym promieniowaniem optycznym. Zasady takiej oceny opisuje poradnik CIOP-PIB o ocenie ryzyka przy sztucznym promieniowaniu optycznym.
Certyfikat CE maszyny nie zwalnia z oceny stanowiskowej. Przy szybkich wdrożeniach najczęściej pomija się trzy rzeczy: odbicia od detalu i otoczenia, wydzielenie strefy pracy oraz blokady bezpieczeństwa. Operator potrzebuje okularów lub przyłbicy do spawania laserowego dobranej do długości fali i mocy lasera, a strefa pracy powinna być osłonięta ekranami lub kabiną. Gdy nie masz pewności, czy stanowisko spełnia wymagania, oceń je ze specjalistą BHP, zanim pierwszy raz uruchomisz laser w hali.
Jak to widzimy w JM-TRONIK
Od ponad 45 lat pracujemy z zakładami produkcyjnymi i w spawaniu laserowym widzimy ten sam schemat. Firma kupuje spawarkę, pierwsze spoiny na próbkach wyglądają świetnie, a potem w produkcji pojawiają się pory, niepełne przetopy i przebarwienia. Prawie nigdy winna nie jest maszyna. Winny jest łańcuch przed nią: krawędź po gilotynie, luz „na oko”, detal w folii i oleju.
Dlatego wdrożenie zaczynamy od procesu, a nie od pulpitu. Patrzymy, jak detal jest cięty, gięty i pasowany, jakie tolerancje da się utrzymać w seriach i gdzie warto przeprojektować złącze. Dobieramy technologię spawania, uczymy operatorów i, gdy klient tego potrzebuje, prowadzimy certyfikację spoin i technologii. Sami projektujemy i produkujemy nasze rozwiązania, więc dopasowanie stanowiska do detalu klienta to dla nas codzienność, a nie wyjątek.
Nasza rada dla producentów balustrad, bram, ogrodzeń, mebli i artykułów ze stali nierdzewnej: zanim policzysz, ile spoin dziennie zrobi laser, policz, ile minut tracisz dziś na szlifowanie i prostowanie. To tam zwykle leży największa oszczędność, a laser odda ją tylko wtedy, gdy krawędź i pasowanie będą przygotowane jak należy.
— Jan
Spawarki LaserWeld do stali nierdzewnej
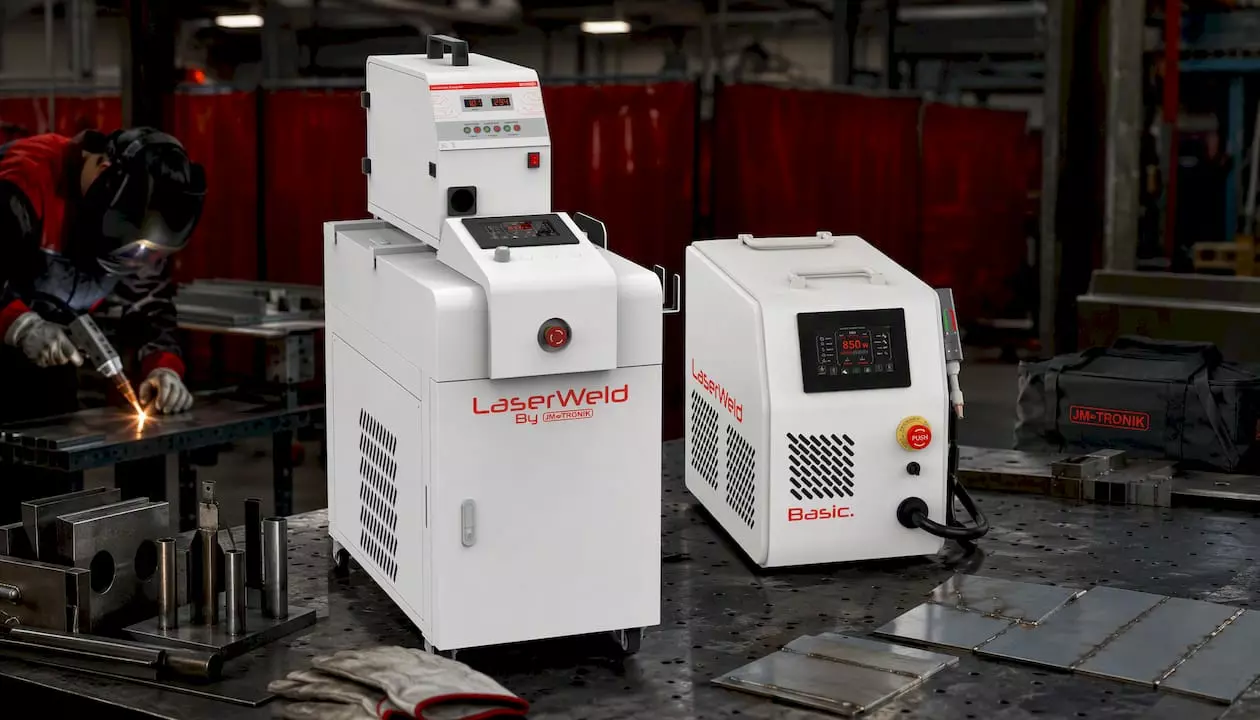
Jeśli spawasz nierdzewkę seryjnie i chcesz skrócić obróbkę po spawaniu, sprawdź naszą linię spawarek laserowych LaserWeld. Do wyboru jest ręczna spawarka laserowa LaserWeld, podstawowy model LaserWeld Basic oraz LaserWeld Pro w wersji 3w1. Konfigurację możesz przygotować w konfiguratorze LaserWeld PRO. Zapewniamy instalację maszyny, szkolenie operatorów, certyfikację spoin i technologii spawania oraz serwis i części zamienne.
Gdy krawędzie mają wychodzić gotowe do spawania, przyda się wycinarka LaserCut, a przy detalach z tlenkami lub zanieczyszczeniami oczyszczarka LaserClean z doborem parametrów czyszczenia. Przy dużych seriach rozważ automatyzację i robotyzację spawania, także na stanowiskach z cobotami ROKAE xMate. Więcej o samej metodzie znajdziesz w naszej bazie wiedzy o spawaniu laserowym.
FAQ
Jakie są wady spawania laserowego?
Największe to wysokie wymagania co do pasowania i czystości detali oraz wyższy koszt inwestycji niż przy spawarce TIG czy MIG. Laser słabo radzi sobie z dużymi i zmiennymi szczelinami, a stanowisko wymaga oceny ryzyka i ochrony przed promieniowaniem. W zamian zakład zyskuje tempo, mniejsze odkształcenia i znacznie mniej obróbki po spawaniu.
Ile kosztuje spawanie laserem?
Koszt zależy od grubości materiału, długości i rodzaju spoin, wielkości serii i wymagań dotyczących wykończenia. Przy własnej maszynie na koszt spoiny składają się energia, gaz, części eksploatacyjne i czas pracy operatora, a oszczędność pochodzi głównie z ograniczenia szlifowania i prostowania. Cenę maszyny najlepiej ustalić po przygotowaniu konfiguracji pod konkretne detale.
Czym najlepiej spawać stal nierdzewną?
Przy cienkich blachach, widocznych spoinach i produkcji seryjnej laser daje najlepszy stosunek jakości do czasu pracy. TIG pozostaje dobrym wyborem przy pojedynczych sztukach i trudnym pasowaniu, a MIG przy grubszych konstrukcjach, gdzie wygląd spoiny ma mniejsze znaczenie. Wybór warto oprzeć na próbach na własnych detalach.
Czy do spawania laserowego potrzebny jest drut?
Nie zawsze. Cienkie blachy o dobrym pasowaniu spawa się bez materiału dodatkowego, przetapiając krawędzie. Drut stosuje się przy większych szczelinach, spoinach pachwinowych o określonym wymiarze i grubszych detalach z ukosem.
Źródła
- Przegląd Spawalnictwa: wykorzystanie źródeł laserowych do spajania cienkościennych elementów z blach nierdzewnych
- Spawalnicy.pl: sposoby przygotowania elementów do spawania
- JT Stal Serwis: cięcie z ukosowaniem, krawędź gotowa pod spawanie
- Wykończenie krawędzi po cięciu laserem: kiedy gratować, kiedy fazować
- Jak opisać detal przed cięciem laserowym, by krawędź nadawała się do spawania
- BudExpert: spawanie po cięciu laserowym, krawędzie i tlenki
- CIOP-PIB: sztuczne promieniowanie optyczne, zasady oceny ryzyka zawodowego
- What Is Tolerance in Machining: A Practical Guide
- The role of glass in lasers: a 2026 technical guide


 United States
