OEE w spawalni to wskaźnik, który mówi, ile realnego czasu produkcyjnego zamienia się w dobre wyroby na stanowisku spawalniczym. Liczymy go według wzoru OEE = Dostępność × Wydajność × Jakość. Wynik poniżej 60% zwykle oznacza spore straty na przezbrojeniach, mikro przestojach albo brakach, a każdy punkt procentowy odzyskany w tym wskaźniku przekłada się na więcej dobrych spoin bez dodatkowych zmianowych godzin pracy.
Krótko mówiąc:
- W zmianie ośmiogodzinnej po odjęciu 90 minut przestojów dostępność wynosi 81,3%, wydajność 84,6%, jakość 94,5%, a OEE około 65%; największą stratę tworzy tu dostępność.
- Ręczne karty łatwo pomijają krótkie postoje, natomiast automatyczny pomiar spawarek MIG/MAG różnił się od ręcznego o około 4,5%, dlatego lepiej ujawnia rzeczywiste straty.
- Przez dwa tygodnie zbieraj dane bez zmian procesu, a następnie przetestuj usprawnienie na jednym gnieździe, by oddzielić jego efekt od naturalnych wahań produkcji.
- Automatyzacja i spawanie laserowe mogą obniżyć koszt jednostkowy o około 20–40%, lecz wymagają właściwego przygotowania detalu; oceniaj wdrożenie przez dostępność, wydajność i jakość.
Spis treści
- Skąd się wzięło OEE i czemu służy w spawalnictwie
- Dostępność, wydajność i jakość: jak liczyć każdy składnik
- Jak zbierać dane: pomiar ręczny kontra automatyczny
- Przykład obliczenia OEE dla zlecenia spawalniczego
- Konkretny plan: jak podnosić OEE na stanowisku spawalniczym
- Automatyzacja i spawanie laserowe: wpływ na wynik OEE
- Kultura pracy i typowe pułapki interpretacji OEE
- Jak nasze rozwiązania wspierają wyższe OEE w spawalni
- Perspektywa: co realnie przyspiesza poprawę OEE w spawalni
- Zacznij od audytu stanowiska spawalniczego
- Najczęściej zadawane pytania
- Źródła
Skąd się wzięło OEE i czemu służy w spawalnictwie
Wskaźnik OEE (Overall Equipment Effectiveness) wprowadził Seiichi Nakajima jako element koncepcji TPM, czyli utrzymania maszyn w ruchu przez samych operatorów, a nie wyłącznie dział utrzymania. Chodziło o jedną liczbę, która łączy trzy odrębne rodzaje strat: czas, tempo i jakość, i nie pozwala schować słabego wyniku jednego parametru za dobrym wynikiem drugiego.
Dziś sposób definiowania i opisywania takich wskaźników porządkuje norma ISO 22400-2, która standaryzuje KPI dla zarządzania operacjami produkcyjnymi, w tym elementy składowe miar związanych z OEE. Dzięki temu dane z różnych gniazd spawalniczych, zmian i zakładów można ze sobą porównywać na tych samych zasadach.
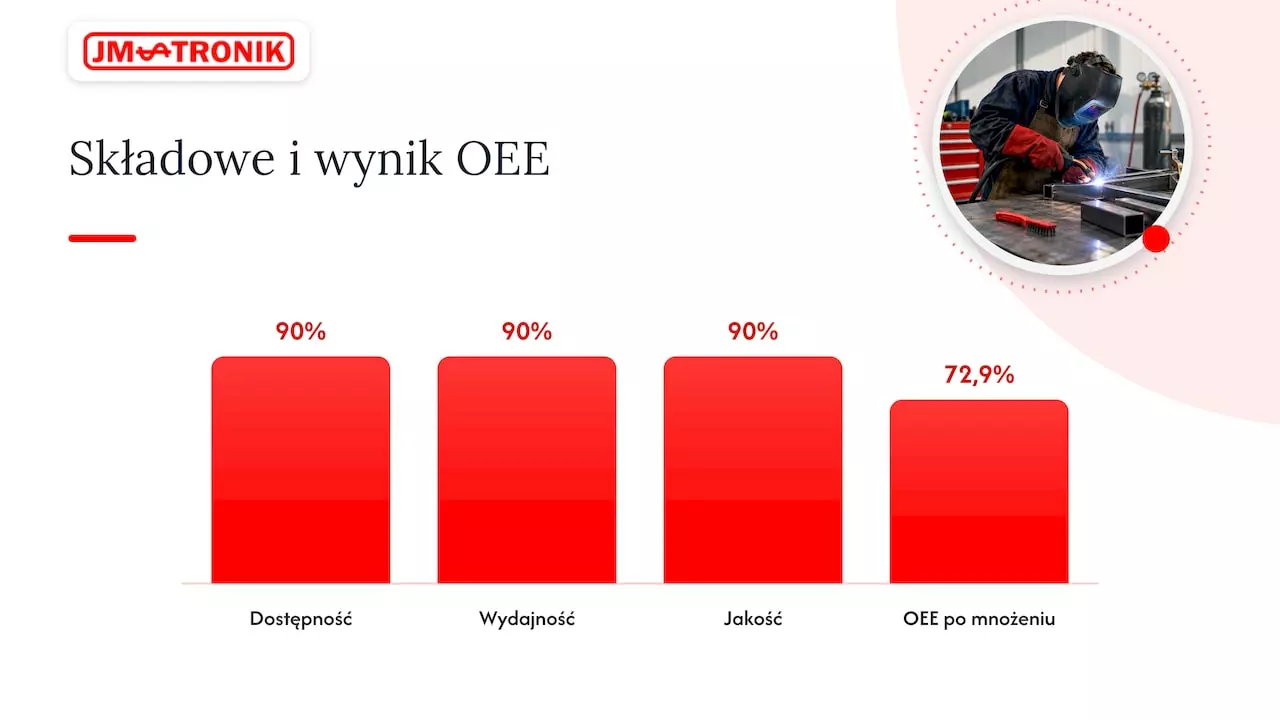
Kluczowa cecha OEE to mnożenie, nie dodawanie składowych. Oznacza to, że słaby wynik jednego elementu psuje cały wskaźnik, nawet gdy pozostałe dwa wyglądają dobrze: dostępność 90%, wydajność 90% i jakość 90% dają łącznie tylko 72,9%, a nie 90%.
Spawalnie mają swoją specyfikę, która utrudnia pomiar:
- czas rzeczywistego łuku (arc-on) bywa krótki względem całej zmiany, bo spawacz dużo czasu spędza na przygotowaniu, pozycjonowaniu i czyszczeniu detalu
- prace pomocnicze, takie jak szlifowanie, mocowanie czy wymiana drutu, trudno jednoznacznie przypisać do przestoju albo do czasu operacyjnego
- jakość spoiny często ujawnia się z opóźnieniem, po badaniach nieniszczących lub kontroli wizualnej, co komplikuje bieżące raportowanie braków
Dostępność, wydajność i jakość: jak liczyć każdy składnik
Każdy ze trzech elementów OEE opisuje inny rodzaj straty i wymaga innych danych wejściowych.
Dostępność to udział czasu, w którym stanowisko faktycznie pracowało, w czasie, w którym powinno pracować. Liczymy ją jako czas pracy netto podzielony przez czas planowany. Typowe straty dostępności w spawalni to awarie podajnika drutu czy uchwytu, przezbrojenia przy zmianie detalu oraz mikroprzestoje, czyli krótkie, często niezgłaszane zatrzymania poniżej kilku minut.
Wydajność porównuje rzeczywisty czas cyklu z czasem nominalnym, określonym w dokumentacji procesu. Spada, gdy spawacz pracuje wolniej niż zakładano z powodu złej ergonomii stanowiska, niewygodnego dostępu do detalu albo słabego przygotowania materiału przed spawaniem.
Jakość to udział dobrych sztuk w całej wyprodukowanej partii. W spawaniu liczą się tu braki wymagające pocięcia złącza, poprawki po wadach spoiny i odkształcenia termiczne, które psują geometrię detalu. Parametry procesu, takie jak prąd, napięcie i prędkość podawania drutu, mają bezpośredni wpływ na ten wynik: zbyt szybkie spawanie bez odpowiedniego przygotowania zwykle pogarsza jakość szybciej, niż poprawia tempo.
Krok po kroku, dla jednej zmiany liczymy:
- czas planowany minus przestoje nieplanowane daje czas pracy netto, z którego wynika dostępność
- liczbę wyprodukowanych sztuk mnożymy przez nominalny czas cyklu i dzielimy przez czas pracy netto, co daje wydajność
- liczbę sztuk dobrych dzielimy przez liczbę sztuk wyprodukowanych, co daje jakość
- trzy wyniki mnożymy przez siebie, otrzymując OEE dla tej zmiany
Porada profesjonalisty: zanim zaczniesz poprawiać OEE, przez dwa tygodnie tylko zbieraj dane bez ingerencji w proces: fałszywy start na błędnych liczbach kosztuje więcej czasu, niż zyskujesz na pierwszych poprawkach.
Jak zbierać dane: pomiar ręczny kontra automatyczny
Żeby wyliczyć OEE wiarygodnie, potrzebujemy czterech grup danych z każdego stanowiska: czasu planowanego i przestojów z przyczyną, rzeczywistego czasu cyklu na sztukę, liczby sztuk wyprodukowanych oraz liczby sztuk odrzuconych z kodem wady.
W praktyce dane te zbiera się dwoma sposobami:
- raportowanie ręczne, czyli karty produkcyjne wypełniane przez operatora na koniec zmiany, proste do wdrożenia, ale podatne na zaokrąglenia i pominięcie krótkich mikroprzestojów
- czujniki, systemy IoT i integracja z MES, które rejestrują stan maszyny i czas łuku automatycznie, bez udziału operatora
Różnica między tymi metodami jest mierzalna. Systemy automatycznego pomiaru OEE oparte na IoT dla spawarek MIG/MAG wykazują średnie odchylenie około 4,5% względem pomiarów ręcznych i lepiej wychwytują okresy nieoperacyjne, które w raportach papierowych często po prostu nie istnieją.
Integracja z systemem CMMS lub MES daje dodatkową korzyść: pozwala korelować epizody mikroprzestojów z konkretną przyczyną techniczną, na przykład zużyciem dyszy czy wadliwym podawaniem drutu. Dzięki temu utrzymanie ruchu przechodzi z modelu reaktywnego, gdzie naprawiamy po awarii, do modelu predykcyjnego, gdzie wymieniamy część zanim zawiedzie.
Przykład obliczenia OEE dla zlecenia spawalniczego
Załóżmy gniazdo spawalnicze pracujące na zmianie 8-godzinnej, czyli 480 minut czasu planowanego.
- Przestoje (przezbrojenie, awaria podajnika, przerwy) wynoszą 90 minut, więc czas pracy netto to 390 minut, a dostępność to 390/480, czyli 81,3%.
- Nominalny czas cyklu na sztukę to 3 minuty, a w ciągu 390 minut wyprodukowano 110 sztuk. Czas teoretycznie potrzebny to 330 minut (110 × 3), więc wydajność to 330/390, czyli 84,6%.
- Z 110 sztuk 6 odrzucono z powodu wad spoiny, więc dobrych jest 104, a jakość to 104/110, czyli 94,5%.
- OEE = 81,3% × 84,6% × 94,5%, co daje wynik około 65%.
Wynik 65% jest zbliżony do przeciętnego poziomu w wielu zakładach, ale składowe pokazują, gdzie szukać poprawy: to dostępność ciągnie wynik najbardziej w dół, więc pierwszym krokiem powinno być ograniczenie przezbrojeń i mikroprzestojów, nie przyspieszanie cyklu spawania.
Konkretny plan: jak podnosić OEE na stanowisku spawalniczym
Poprawa OEE w spawalni rzadko wymaga jednego wielkiego projektu. Zwykle to seria mniejszych zmian, które razem dają skumulowany efekt.
Dla dostępności i skrócenia przezbrojeń pomaga standaryzacja przygotowania detali: jednolite mocowania, wcześniej przygotowane zestawy elementów i checklisty przed startem zmiany ograniczają czas szukania i regulacji. Autonomiczna konserwacja, czyli codzienne, krótkie czynności operatora (czyszczenie dyszy, kontrola drutu, sprawdzenie uchwytu), zmniejsza liczbę awarii, ale warto ją rozliczać jako zaplanowaną inwestycję czasu, a nie jako przestój obniżający wynik zmiany, inaczej operatorzy zaczną ją omijać.
Dla wydajności liczy się ergonomia: wysokość stołu, dostęp do detalu z dwóch stron i oświetlenie strefy spawania skracają czas pozycjonowania bez zmiany samych parametrów procesu.
Dla jakości kluczowe są procedury kontroli i szkolenia:
- jasne instrukcje parametrów spawania dla każdego typu złącza, zamiast ustawień “na oko”
- okresowa certyfikacja spoin i technologii spawania, która potwierdza powtarzalność jakości niezależnie od operatora
- szkolenia operatorów i programistów robotów, powtarzane po każdej istotnej zmianie technologii lub detalu
Porada profesjonalisty: zacznij od jednego gniazda pilotażowego, nie od całej spawalni naraz: łatwiej wtedy odróżnić efekt zmiany organizacyjnej od naturalnej zmienności produkcji.
Automatyzacja i spawanie laserowe: wpływ na wynik OEE
Robotyzacja i spawanie laserowe działają na OEE inaczej niż zmiany organizacyjne, bo redukują zmienność, która jest głównym wrogiem każdego z trzech składników.
Robot spawalniczy powtarza tę samą trajektorię i te same parametry niezależnie od zmiany czy poziomu zmęczenia operatora, co bezpośrednio podnosi jakość i ogranicza poprawki. Spawanie laserowe dodatkowo skraca czas cyklu i ogranicza odkształcenia termiczne, bo wprowadza mniej ciepła w materiał niż klasyczne metody łukowe.
- mniejsza liczba poprawek i mniej odpadu materiałowego dzięki powtarzalności parametrów
- krótsze przezbrojenia przy pracy w trybach ciągłych i z programami zapisanymi dla konkretnego detalu
- mniej przestojów związanych z czynnikiem ludzkim, takich jak przerwy na odpoczynek przy pracach monotonnych
Przejście na spawanie laserowe i automatyzację może obniżyć koszt jednostkowy o około 20 do 40%, głównie dzięki skróceniu przezbrojeń i większej powtarzalności jakości, choć warunkiem jest odpowiednie przygotowanie detalu i dobór parametrów do konkretnego materiału.
Zwrot z takiej inwestycji warto śledzić przez te same trzy składowe OEE przed i po wdrożeniu, a nie tylko przez liczbę wyprodukowanych sztuk: wzrost wydajności bez wzrostu jakości często oznacza, że problem tylko się przesunął w czasie.
Kultura pracy i typowe pułapki interpretacji OEE
Samo wdrożenie wskaźnika nie wystarczy, jeśli organizacja nie zmieni sposobu myślenia o danych.
- konflikt między produkcją a utrzymaniem ruchu (SUR) często prowadzi do niedokładnego raportowania przestojów, bo każda strona chce wypaść lepiej we własnych statystykach, co rozwiązuje jasne przypisanie odpowiedzialności, na przykład przez menedżera całego strumienia wartości
- operatorzy rzadko zgłaszają mikroprzestoje, bo boją się, że krótkie zatrzymanie zostanie odebrane jako ich błąd, a nie jako sygnał do poprawy procesu
- OEE warto traktować jako wskaźnik zdrowia procesu, nie wyścigu o szybkość: przyspieszanie cyklu spawania bez poprawy przygotowania detalu zwykle pogarsza jakość i w efekcie obniża cały wynik
Wdrożenia TPM w spawalniach, takie jak opisane w studium przypadku spawalni Volkswagen Poznań, pokazują, że systematyczne śledzenie OEE i automatyczne raportowanie przyczyn postojów realnie poprawia dostępność linii w dłuższym okresie, nie tylko w pierwszych tygodniach po wdrożeniu.
Jak nasze rozwiązania wspierają wyższe OEE w spawalni
Projektujemy i produkujemy maszyny spawalnicze oraz zrobotyzowane stanowiska, które adresują wszystkie trzy składowe OEE jednocześnie, nie tylko tempo produkcji.
- mobilny odciąg spawalniczy BoxAir BXW Duo ogranicza przestoje związane z czyszczeniem powietrza na stanowisku i wspiera zgodność z wymogami BHP, co przekłada się na stabilniejszą dostępność
- cela spawalnicza z cobotem CR łączy powtarzalność robota z elastycznością przezbrojeń, co podnosi jednocześnie wydajność i jakość spoiny
- CoboWeld, cobot do spawania, ogranicza zmienność parametrów między detalami i skraca czas wdrożenia nowego programu spawania
Każde z tych rozwiązań wspieramy od projektu przez instalację po serwis i szkolenia operatorów, żeby wzrost OEE utrzymał się po zakończeniu wdrożenia, a nie tylko w pierwszym miesiącu.
Perspektywa: co realnie przyspiesza poprawę OEE w spawalni
Z doświadczenia wdrożeń automatyzacji spawania widać jedną powtarzającą się prawidłowość: największy i najszybszy skok OEE przynosi nie przyspieszenie cyklu, a eliminacja mikroprzestojów i standaryzacja przygotowania detalu. Firmy, które najpierw inwestują w powtarzalność procesu, a dopiero potem w szybkość, osiągają trwalszy wynik. Pułapką jest traktowanie OEE jako liczby do podciągnięcia na pokaz, a nie jako mapy realnych strat: wskaźnik liczony bez zaufania operatorów do systemu raportowania zawsze będzie fałszywie wysoki.
— Jan
Zacznij od audytu stanowiska spawalniczego
Wiemy, że żadna poprawa OEE nie zaczyna się od zakupu maszyny, tylko od zrozumienia, która ze trzech składowych, dostępność, wydajność czy jakość, realnie ogranicza wynik na konkretnym stanowisku. Dlatego nasz zespół zaczyna współpracę od analizy procesu spawania, zanim zaproponujemy konkretne rozwiązanie.
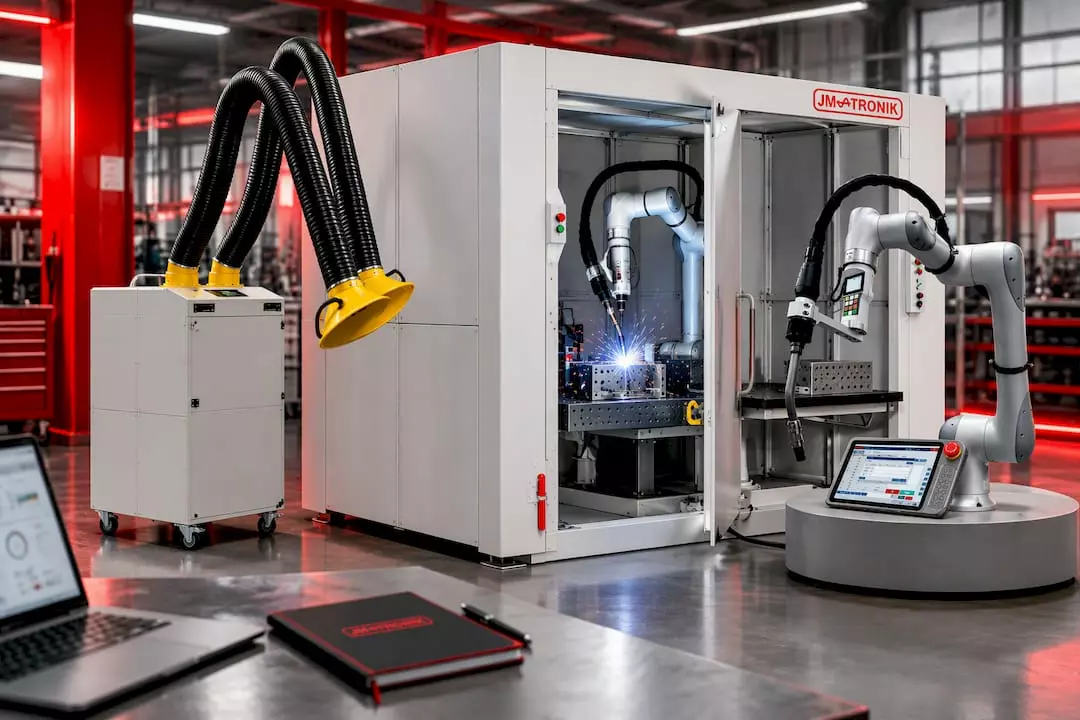
Jeśli straty wynikają z przestojów i warunków pracy, mobilny odciąg spawalniczy BoxAir BXW Duo porządkuje stanowisko bez trwałej instalacji w hali. Jeśli problemem jest zmienność jakości między operatorami, cela spawalnicza z cobotem CR i CoboWeld dają powtarzalność, którą trudno osiągnąć ręcznie przy dużych seriach.
- projektujemy i wdrażamy rozwiązania od spawania laserowego po robotyzację gniazda
- zapewniamy serwis, części zamienne i szkolenia operatorów oraz programistów po instalacji
- dopasowujemy konfigurację stanowiska do konkretnego detalu i technologii
Umów się na rozmowę o audycie swojego stanowiska spawalniczego i sprawdź, które rozwiązanie realnie podniesie Twój wynik OEE: odwiedź stronę automatyzacji i robotyzacji spawania JM-TRONIK, żeby zobaczyć pełen zakres oferty.
Najczęściej zadawane pytania
Jak liczy się OEE w spawalni krok po kroku?
OEE liczymy, mnożąc trzy wskaźniki: dostępność (czas pracy netto podzielony przez czas planowany), wydajność (czas teoretyczny podzielony przez czas rzeczywisty) i jakość (sztuki dobre podzielone przez wszystkie wyprodukowane). Wynik końcowy to iloczyn tych trzech wartości, zawsze niższy niż najsłabszy z nich.
Co to jest OEE i co właściwie mierzy?
OEE, czyli Overall Equipment Effectiveness, to wskaźnik mówiący, jaki procent zaplanowanego czasu produkcji zamienia się w dobre wyroby przy pełnej prędkości procesu. Łączy w jednej liczbie straty czasu, tempa i jakości, więc wysoki wynik w jednym obszarze nie maskuje problemów w pozostałych.
Jaki jest wzór na wskaźnik OEE?
Wzór brzmi: OEE = Dostępność × Wydajność × Jakość, gdzie każdy składnik wyrażamy jako wartość procentową lub ułamek między 0 i 1. Wiele zakładów produkcyjnych notuje średnie OEE na poziomie około 60%, podczas gdy poziom uznawany za referencyjny sięga około 85%.
Jak obliczyć wydajność produkcji na stanowisku spawalniczym?
Wydajność obliczamy, dzieląc teoretyczny czas potrzebny na wyprodukowanie danej liczby sztuk (liczba sztuk razy nominalny czas cyklu) przez rzeczywisty czas pracy netto. Niska wydajność zwykle wskazuje na problemy z ergonomią stanowiska, przygotowaniem detalu lub ustawieniami procesu, nie tylko na tempo pracy operatora.
Czy pomiar automatyczny OEE jest bardziej wiarygodny niż ręczny?
Systemy automatyczne oparte na czujnikach i IoT dają zazwyczaj dokładniejszy obraz, bo wychwytują mikroprzestoje, które w raportach ręcznych często są pomijane lub zaokrąglane. Badania nad spawarkami MIG/MAG wskazują na odchylenie około 4,5% między pomiarem automatycznym a ręcznym, co w praktyce oznacza wyraźnie lepszą identyfikację przyczyn strat.
Źródła
- Ile można zaoszczędzić na produkcji dzięki przejściu na spawanie laserowe
- The Development of an Overall Equipment Effectiveness Computation System on Metal Inert Gas Welding Machine
- ISO 22400-2:2014 – Key performance indicators (KPIs) for manufacturing operations management — Part 2: Definitions and descriptions


 United States
