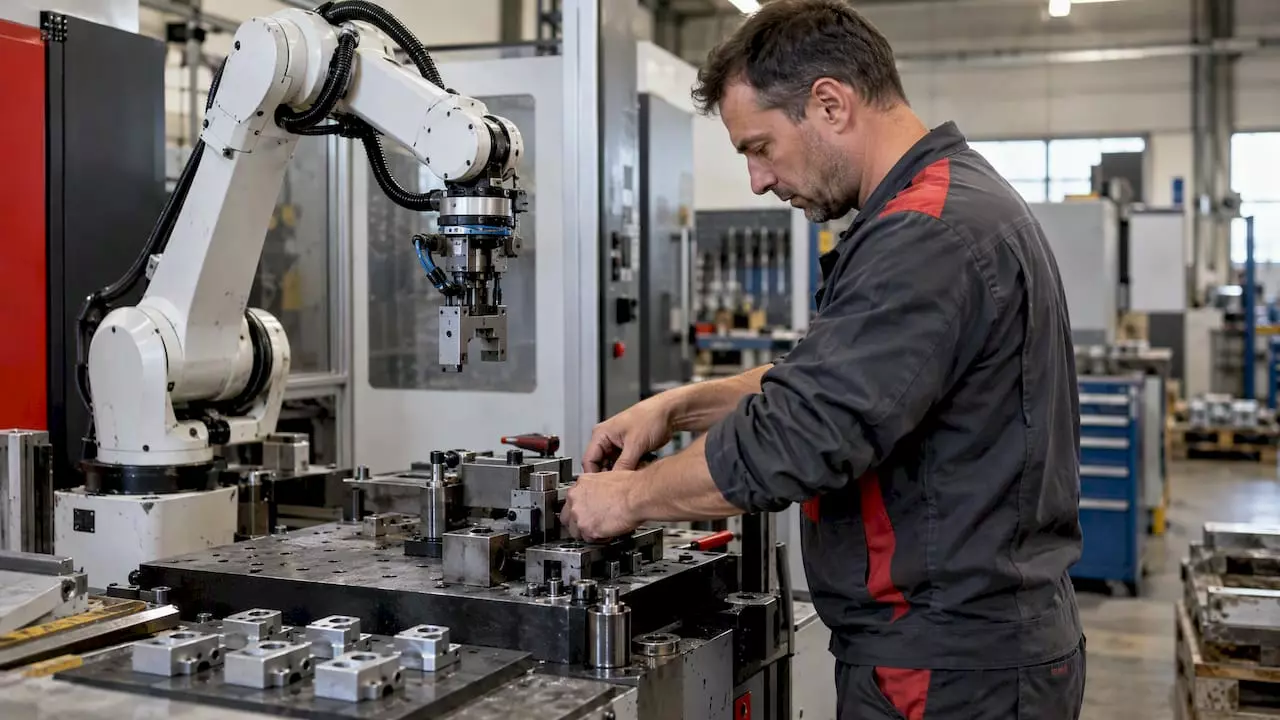
Tak, robotyzacja krótkich serii ma sens, jeśli powtarzalność zamówień jest niska, przezbrojenia zdarzają się kilka razy dziennie i możecie wdrożyć cobota z automatyczną wymianą narzędzi. Najskuteczniejsze są dziś coboty połączone z szybkozłączami i modułowym mocowaniem, które skracają czas przezbrojenia z minut do sekund. Decyzję warto jednak oprzeć na policzonym ROI i sprawdzeniu wymogów bezpieczeństwa dla całego systemu, nie tylko samego robota.
Krótko mówiąc:
- Przy ośmiu przezbrojeniach dziennie po 25 minutach cobot skracający każde do 3 minut odzyskuje 176 minut produkcji, ale zakład musi podstawić własne dane.
- Automatyczna wymiana narzędzi skraca przezbrojenie do kilku sekund, lecz efekt zależy od modułowych mocowań, wspólnych chwytaków dla rodzin produktów i testów na rzeczywistych detalach.
- Jeśli przezbrojeń jest mało, a serie są długie, klasyczna automatyzacja może zwrócić się szybciej; pilotaż na jednym stanowisku sprawdzi założenia przed skalowaniem.
- Przed odbiorem trzeba ocenić zgodność całego stanowiska, nie tylko robota, ustalić odpowiedzialność za oznakowanie CE oraz szkolić operatorów podczas prób u integratora i po instalacji.
Spis treści
- Sygnały i korzyści: kiedy warto rozważyć robotyzację krótkich serii
- Techniczne opcje: coboty, szybkozłącza i systemy mocowania
- Ocena opłacalności i model ROI dla krótkich serii
- Projektowanie stanowiska elastycznego: layout, bezpieczeństwo i testy
- Dowody praktyczne: jak wdrażamy elastyczne stanowiska dla krótkich serii
- Bezpieczeństwo i odpowiedzialność za ocenę zgodności systemu
- Trendy technologiczne wspierające robotyzację krótkich serii
- Szkolenia i kompetencje operatorów przy robotyzacji krótkich serii
- Planowanie zmian w produkcji podczas wdrażania robotyzacji
- Perspektywa autora: praktyczne uwagi przed wdrożeniem
- Jak zacząć: oferta pilotażu i dostępne coboty
- Najczęściej zadawane pytania
- Źródła
Sygnały i korzyści: kiedy warto rozważyć robotyzację krótkich serii
Zanim zainwestujecie w robota, sprawdźcie, czy wasza produkcja wysyła typowe sygnały ostrzegawcze. Najczęściej to kombinacja kilku czynników naraz, nie jeden pojedynczy problem.
- Braki kadrowe przy prostych, powtarzalnych czynnościach, które trudno obsadzić na stałe.
- Przezbrojenia zajmujące więcej czasu niż sam proces produkcyjny.
- Zmienny asortyment, gdzie partia liczy kilkadziesiąt lub kilkaset sztuk, a nie tysiące.
- Wahania jakości wynikające ze zmęczenia operatora przy monotonnych operacjach.
Wpływ robotyzacji na te wskaźniki jest mierzalny. Skrócenie czasu przezbrojenia przekłada się bezpośrednio na wyższe wykorzystanie maszyny w ciągu zmiany, a powtarzalność ruchu robota ogranicza odchylenia jakościowe, które wynikają z czynnika ludzkiego. W pakowaniu i paletyzacji efekt widać szybko: robot przejmuje monotonne układanie czy foliowanie, a operator przesuwa się do zadań wymagających oceny. Podobnie przy obsłudze prasy krawędziowej, gdzie cobot może podawać i odbierać detale, zostawiając człowiekowi nadzór nad ustawieniami i kontrolą jakości pierwszych sztuk.
Kluczowe jest to, że korzyści z robotyzacji krótkich serii nie polegają na maksymalnej prędkości cyklu, lecz na elastyczności: zdolności do szybkiej zmiany zadania bez wielogodzinnego przestawiania linii.
Techniczne opcje: coboty, szybkozłącza i systemy mocowania
Wybór technologii decyduje o tym, czy robotyzacja krótkich serii się zwróci, czy zostanie kosztownym eksperymentem. Trzy elementy muszą współpracować: sam robot, sposób mocowania detalu i system wymiany narzędzi.
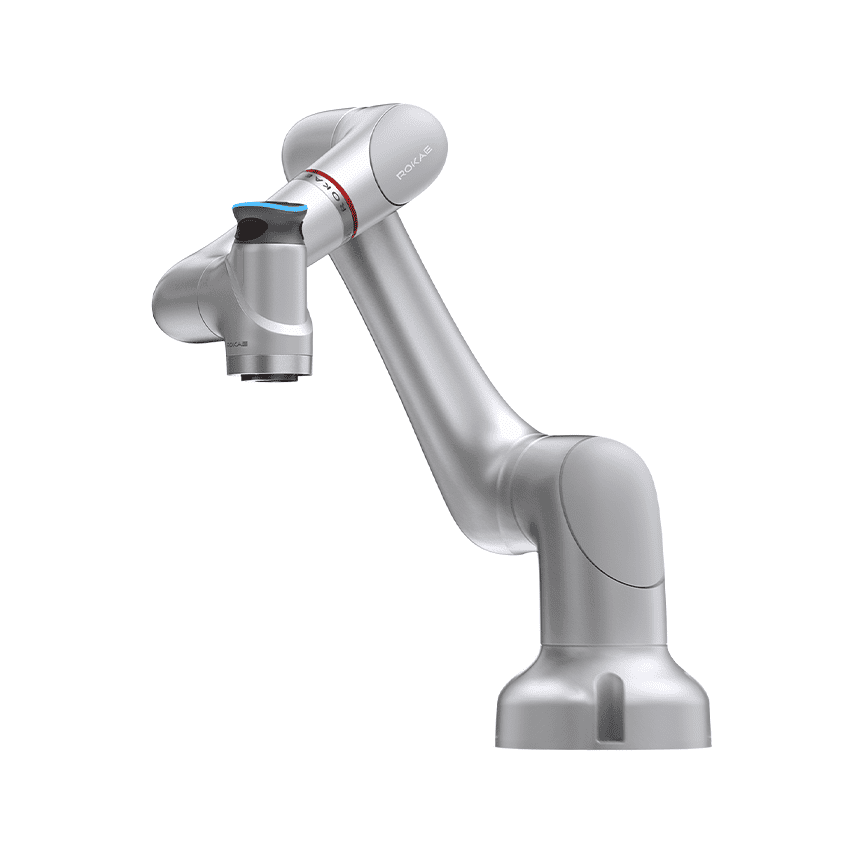
Coboty, czyli roboty współpracujące, sprawdzają się w krótkich seriach dzięki trzem cechom. Programowanie odbywa się często przez prowadzenie ramienia ręką, bez pisania kodu, co pozwala operatorowi samodzielnie zmienić zadanie w kilkanaście minut. Praca blisko ludzi, bez pełnego ogrodzenia w wielu konfiguracjach, skraca czas uruchomienia stanowiska. Mała stopa zabudowy ułatwia przenoszenie cobota między gniazdami produkcyjnymi, gdy zmienia się priorytet zleceń.
Automatyczna wymiana narzędzi i szybkozłącza to element, który najbardziej odróżnia wydajną robotyzację krótkich serii od tradycyjnej automatyzacji. Według materiałów technicznych o robotyzacji procesu pakowania nowoczesne coboty z automatyczną wymianą narzędzi mogą skrócić czas przezbrojenia do kilku sekund, co pozwala organizować produkcję w trybie ciągłym nawet przy częstej zmianie wariantu. Te same materiały wskazują, że trajektoria ruchu robota, nieliniowa w przeciwieństwie do układów kartezjańskich, ogranicza uszkodzenia delikatnych detali przy pakowaniu.
- Zdefiniujcie rodziny produktów, które mogą współdzielić ten sam chwytak lub tylko jego wymienną końcówkę.
- Zaprojektujcie palety wejściowe i wyjściowe jako elementy modułowe, wymienne bez użycia narzędzi.
- Zintegrujcie magazyn narzędzi z panelem HMI, tak aby zmiana programu i chwytaka następowała jednym poleceniem.
- Przetestujcie cały cykl przezbrojenia na realnych detalach, nie na próbkach testowych producenta.
Systemy mocowania modułowego, oparte na szybkozłączach pneumatycznych lub mechanicznych, pozwalają zachować powtarzalność pozycjonowania przy każdej zmianie oprzyrządowania. To właśnie ten element najczęściej jest zaniedbywany przy projektowaniu stanowiska, bo uwaga skupia się na samym robocie.
Porada profesjonalisty: zanim zamówicie robota, zmierzcie realny czas przezbrojenia stanowiska ręcznego stopwatchem przez tydzień, od ostatniej dobrej sztuki do pierwszej dobrej sztuki po zmianie.
Ocena opłacalności i model ROI dla krótkich serii
Decyzję o robotyzacji krótkich serii warto oprzeć na kilku konkretnych wskaźnikach, zmierzonych przed podpisaniem umowy, nie po.
- Czas przezbrojenia: od zatrzymania maszyny do pierwszej dobrej sztuki po zmianie wariantu.
- Wykorzystanie robota w procentach czasu zmiany, licząc realną pracę, nie czas postoju.
- Koszt pracy przypisany do zadania, które ma przejąć robot, w przeliczeniu na zmianę.
- Liczba przezbrojeń dziennie, bo to ona decyduje, czy automatyczna wymiana narzędzi się zwróci.
Prosty model krok po kroku wygląda tak: weźmy przykładowe stanowisko, które przezbraja się ręcznie 8 razy dziennie po 25 minut, czyli 200 minut dziennie strat. Jeśli cobot z szybkozłączem skróci to do 3 minut na przezbrojenie, czyli 24 minut dziennie, odzyskujemy 176 minut, prawie 3 godziny produkcyjne każdego dnia. Przy dwóch zmianach to ponad 5 godzin dziennie, które można przeznaczyć na dodatkowe zlecenia bez zatrudniania nowej osoby. To wyliczenie jest ilustracją metody, nie danymi rynkowymi, każdy zakład musi podstawić własne liczby.
Globalne instalacje robotów przemysłowych rosły w ostatnich latach, co zwiększa dostępność komponentów, integratorów i serwisu w tej branży, obniżając ryzyko wdrożenia dla mniejszych zakładów. według raportu World Robotics 2025, oznacza to, że dostępność komponentów, integratorów i serwisu w tej branży rośnie, co obniża ryzyko wdrożenia dla mniejszych zakładów.
Wynik warto interpretować ostrożnie: jeśli liczba przezbrojeń dziennie jest niska, a serie są długie, klasyczna automatyzacja może się zwrócić szybciej niż cobot. Pilotaż na jednym stanowisku, zanim zainwestujecie w całą linię, pozwala zweryfikować założenia modelu na realnych danych, zamiast na szacunkach z arkusza kalkulacyjnego.
Projektowanie stanowiska elastycznego: layout, bezpieczeństwo i testy
Stanowisko zaprojektowane pod krótkie serie różni się od klasycznej linii dedykowanej jednemu produktowi. Kluczowa jest modułowość na każdym poziomie.
- Zaplanujcie robota jako element centralny, z wymiennymi osprzętami montowanymi na jednym standardzie złącza.
- Zaprojektujcie palety wejściowe i wyjściowe tak, by zmiana rodziny produktów nie wymagała przezbrajania samego stołu.
- Dobierzcie chwytaki i czujniki pod kątem powtarzalności pozycjonowania, nie tylko udźwigu.
- Przeprowadźcie testy FAT w zakładzie integratora i SAT po instalacji u siebie, na realnych detalach z waszej produkcji.
- Zaplanujcie szkolenie operatorów równolegle z testami, nie po zakończeniu wdrożenia.
Przykłady z polskich specyfikacji przetargowych na stanowiska zrobotyzowane do gięcia pokazują, że standardowy zakres takiego projektu obejmuje automatyczną wymianę chwytaków oraz palety wejściowe i wyjściowe, co ogranicza ryzyko długich przestojów przy zmianie detalu. Te same dokumenty wskazują, że zamówienia regularnie obejmują doradztwo wdrożeniowe i szkolenia, nie tylko dostawę sprzętu.
Odpowiedzialność za ocenę zgodności dotyczy całego stanowiska, nie tylko robota jako pojedynczego podzespołu. Zanim podpiszecie protokół odbioru, sprawdźcie z integratorem, kto odpowiada za oznakowanie CE całości i jakie dokumenty macie otrzymać.
Dowody praktyczne: jak wdrażamy elastyczne stanowiska dla krótkich serii
Projektujemy i wdrażamy stanowiska zrobotyzowane, dopasowując konfigurację do konkretnego gniazda produkcyjnego, zamiast proponować gotowy schemat.
- Robotyzacja paletyzacji z użyciem kompaktowego cobota paletyzującego, przydatnego przy częstej zmianie formatu kartonu.
- Automatyzacja i robotyzacja spawania w oparciu o cobota spawalniczego, w tym kompletną celę spawalniczą z cobotem xMate CR.
- Stanowisko do pakowania i miksowania z automatyczną wymianą narzędzi, opisane w ramach robotyzacji pakowania i miksowania.
- Gotowe cele z cobotem, które skracają czas uruchomienia pilotażu w porównaniu do projektu od zera.
Zalecamy rozpoczęcie od audytu procesu i pilotażu na jednym stanowisku, co pozwala zweryfikować model ROI na realnych danych przed decyzją o skalowaniu na kolejne gniazda.
Bezpieczeństwo i odpowiedzialność za ocenę zgodności systemu
Wprowadzenie cobota do hali produkcyjnej nie zwalnia z obowiązków wynikających z przepisów o bezpieczeństwie maszyn. Rozporządzenie UE 2023/1230 podkreśla, że ocena zgodności obejmuje coraz częściej cały zintegrowany system, zwłaszcza gdy w stanowisku pojawiają się elementy sztucznej inteligencji lub komunikacji w sieci przemysłowej. Oznacza to, że sam cobot może mieć certyfikat producenta, a odpowiedzialność za oznakowanie CE całego stanowiska, razem z chwytakiem, osłonami i systemem sterowania, spada na integratora lub finalnego użytkownika.
W praktyce warto rozdzielić dwie kwestie. Pierwsza to zgodność samego robota, potwierdzana przez producenta i zwykle niekwestionowana. Druga to zgodność całej celi produkcyjnej po integracji, którą trzeba ocenić od nowa po każdej istotnej zmianie konfiguracji, w tym po dodaniu nowego chwytaka czy czujnika.
Dokumenty i checklisty dotyczące standardów bezpieczeństwa w automatyzacji przemysłowej, takie jak praktyczny przewodnik po standardach bezpieczeństwa, mogą pomóc w przygotowaniu wewnętrznej procedury kontroli przed uruchomieniem produkcyjnym. Obowiązki prawne i konkretne normy techniczne różnią się zależnie od rynku i rodzaju instalacji, dlatego ostateczną interpretację przepisów i wymaganą dokumentację należy zawsze zweryfikować z lokalnym rzecznikiem do spraw bezpieczeństwa maszyn albo z notyfikowaną jednostką certyfikującą, nie na podstawie ogólnego artykułu.
Trendy technologiczne wspierające robotyzację krótkich serii
Kierunek rozwoju technologii robotycznych w ostatnich latach wyraźnie sprzyja krótkim seriom. Raport IFR o przełamywaniu ograniczeń produkcji wielowariantowej przedstawia przypadki wykorzystania robotów adaptacyjnych i rozwiązań opartych na sztucznej inteligencji do obsługi produkcji typu high-mix, low-volume, czyli dużej liczby wariantów w małych partiach. Dzięki temu inżynieria aplikacji, czyli przygotowanie robota do nowego zadania, trwa krócej, a programowanie wymaga mniej czasu specjalisty.
Uczenie maszynowe zaczyna wspierać rozpoznawanie detali na stanowisku, co pozwala robotowi samodzielnie dopasować chwyt do nieco innego kształtu lub ustawienia elementu, bez konieczności przeprogramowania całej trajektorii od zera. To szczególnie istotne w krótkich seriach, gdzie detale z różnych partii mogą się nieznacznie różnić wymiarami.
Druga zauważalna tendencja to integracja robotów z systemami zarządzania produkcją w czasie rzeczywistym. Stanowisko zgłasza stan przezbrojenia, czas cyklu i liczbę wyprodukowanych sztuk do nadrzędnego systemu, co pozwala planować kolejne zlecenia bez ręcznego raportowania. Dla menedżera produkcji oznacza to lepszą widoczność tego, które stanowiska faktycznie wykorzystują potencjał robotyzacji, a które stoją bezczynnie między zleceniami.
Te trendy nie zastępują podstaw, modułowego mocowania i szybkiej wymiany narzędzi, ale rozszerzają zakres zadań, które cobot może przejąć bez kosztownego przeprogramowania przy każdej zmianie wariantu.
Szkolenia i kompetencje operatorów przy robotyzacji krótkich serii
Technologia cobotowa jest zaprojektowana tak, by operator bez wykształcenia programistycznego mógł samodzielnie zmienić zadanie robota. To jednak nie oznacza, że szkolenie można pominąć.
Minimalny zakres kompetencji obejmuje obsługę panelu HMI, podstawowe prowadzenie ramienia robota przy nauce nowej trajektorii oraz rozpoznawanie typowych błędów, takich jak nieprawidłowe mocowanie detalu czy kolizja z osłoną. Operator powinien też umieć samodzielnie wymienić chwytak i zweryfikować powtarzalność pozycjonowania po przezbrojeniu, zanim ruszy produkcja seryjna.
Osoba odpowiedzialna za utrzymanie stanowiska potrzebuje głębszej wiedzy: diagnozowania błędów sterownika, aktualizacji programów i podstawowej konserwacji mechanicznej. W mniejszych zakładach ta rola często łączy się z funkcją technologa, który jednocześnie projektuje nowe programy dla kolejnych rodzin produktów.
Harmonogram szkoleń warto zaplanować równolegle z testami FAT i SAT, nie jako ostatni etap po uruchomieniu. Operator, który uczestniczy w testach fabrycznych integratora, zna stanowisko znacznie lepiej niż ten, kto widzi je pierwszy raz dopiero po dostawie. Dokumentacja PARP dotycząca cobotów jako narzędzia wspierającego automatyzację w fabrykach wskazuje, że niskie wymagania infrastrukturalne cobotów ułatwiają wdrożenie, ale kompetencje zespołu wciąż decydują o tempie zwrotu z inwestycji.
Planowanie zmian w produkcji podczas wdrażania robotyzacji
Wprowadzenie robota do istniejącego gniazda produkcyjnego to zmiana organizacyjna, nie tylko techniczna. Harmonogram wdrożenia powinien uwzględniać okres równoległej pracy starego i nowego procesu, zanim całkowicie wyłączycie metodę ręczną.
Komunikacja z zespołem na wczesnym etapie ogranicza opór wobec zmiany. Operatorzy, którzy obawiają się utraty pracy, często nieformalnie sabotują wdrożenie, zgłaszając przesadzone problemy techniczne. Warto jasno przedstawić, że rola operatora przesuwa się w stronę nadzoru i obsługi wielu stanowisk, nie zanika.
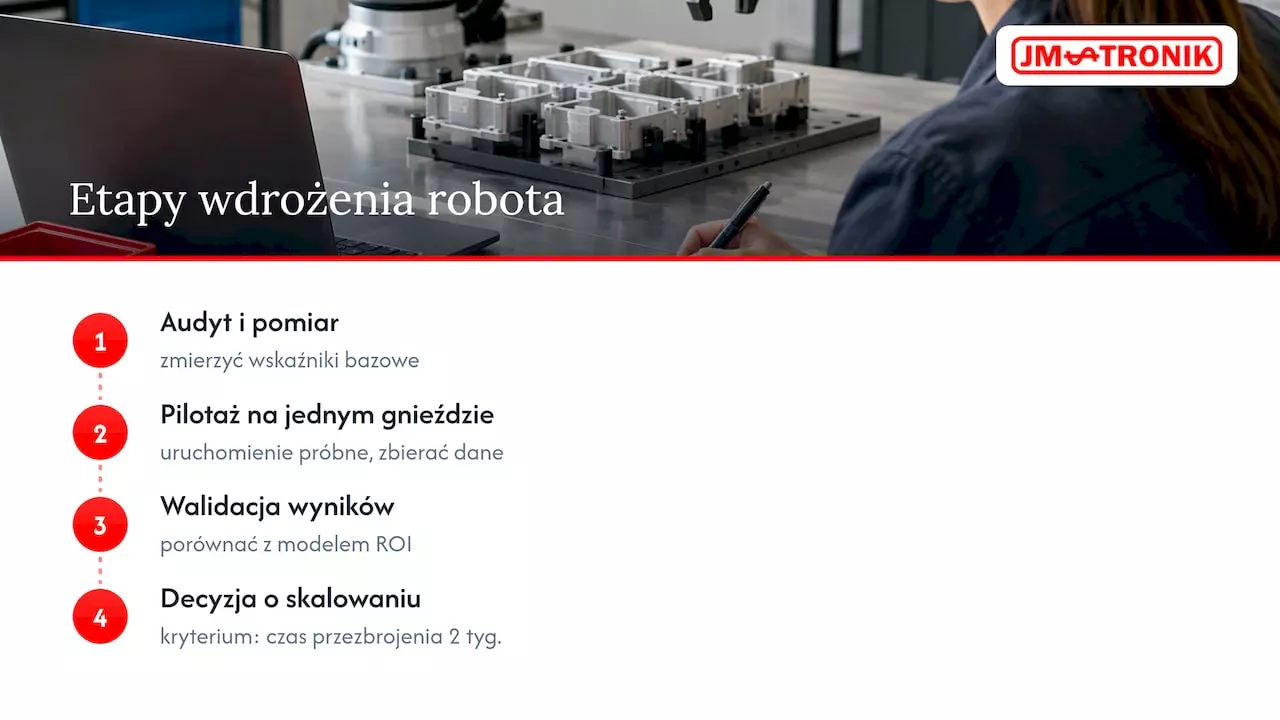
Plan uruchomienia dzieli się naturalnie na etapy: audyt obecnego procesu i pomiar bazowych wskaźników, pilotaż na jednym gnieździe, walidacja wyników względem modelu ROI, a potem decyzja o skalowaniu na kolejne stanowiska. Każdy etap powinien mieć zdefiniowane kryterium przejścia do następnego, na przykład osiągnięcie określonego czasu przezbrojenia przez dwa tygodnie z rzędu.
Zarządzanie zmianą obejmuje też aktualizację procedur jakościowych i instrukcji stanowiskowych. Nowy proces z robotem wymaga nowej dokumentacji, nawet jeśli finalny produkt się nie zmienia, bo zmienia się sposób jego wytworzenia i punkty kontrolne.
Perspektywa autora: praktyczne uwagi przed wdrożeniem
Najczęstszy błąd, jaki widzę, to kupowanie robota przed zmierzeniem realnego czasu przezbrojenia. Druga pułapka to projektowanie stanowiska pod jeden idealny detal, a nie pod całą rodzinę wariantów, które faktycznie przechodzą przez linię. Trzecia to pomijanie szkolenia operatora, bo “cobot jest intuicyjny”, co kończy się niewykorzystanym potencjałem sprzętu.
Pilotaż na jednym stanowisku prawie zawsze wygrywa z pełnym wdrożeniem od razu, bo pozwala poprawić błędy projektowe zanim rozmnożycie je na pięć linii. Przed startem sprawdźcie: czy macie zmierzony czas przezbrojenia, czy wiecie, które rodziny produktów współdzielą oprzyrządowanie, i czy operator był obecny na testach fabrycznych integratora.
— Jan
Jak zacząć: oferta pilotażu i dostępne coboty
Najmniej ryzykowną drogą do robotyzacji krótkich serii jest pilotaż na jednym stanowisku, zanim zaangażujecie budżet w całą linię. Projektujemy taki pilotaż tak, by wynik dał się bezpośrednio przełożyć na decyzję o skalowaniu, bez dodatkowego etapu testowego.
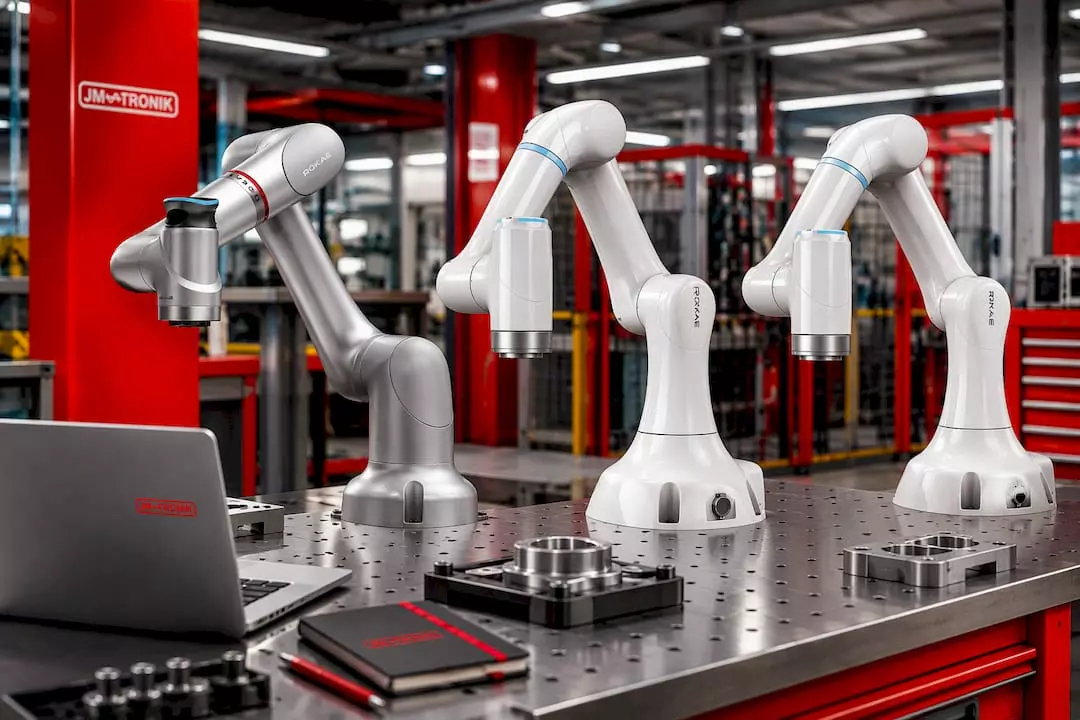
Typowy zakres współpracy obejmuje audyt procesu, dobór konfiguracji i wdrożenie z serwisem oraz szkoleniem operatorów. W katalogu znajdziecie kilka wariantów udźwigu i zasięgu dopasowanych do różnych gniazd produkcyjnych:
- Robot współpracujący Rokae xMate CR7 do zadań wymagających większego udźwigu przy paletyzacji i spawaniu.
- Robot współpracujący Rokae xMate SR3 do kompaktowych stanowisk z ograniczoną przestrzenią montażową.
- Robot współpracujący Rokae xMate SR4 jako wariant pośredni dla zadań montażowych i pakowania.
- Pełny przegląd oferty robotów współpracujących Rokae xMate oraz gotowych konfiguracji.
Zapraszamy do kontaktu w celu zamówienia usługi audytu stanowiska i doboru odpowiedniego rozwiązania.
Najczęściej zadawane pytania
Na czym polega robotyzacja?
Robotyzacja to wprowadzenie robota przemysłowego lub cobota do wykonywania konkretnych zadań fizycznych w procesie produkcyjnym, takich jak spawanie, paletyzacja czy pakowanie. Robot wykonuje zaprogramowaną sekwencję ruchów, często z możliwością szybkiej zmiany programu przy zmianie detalu.
Jakie są przykłady robotów w życiu codziennym?
Poza zakładami produkcyjnymi roboty pracują w logistyce przy sortowaniu paczek, w magazynach przy przemieszczaniu towarów oraz w usługach, na przykład przy czyszczeniu powierzchni. W kontekście przemysłowym najczęściej spotykane są roboty spawalnicze, paletyzujące i pakujące.
Czym się różni automatyzacja od robotyzacji?
Automatyzacja to szerokie pojęcie obejmujące każdy proces wykonywany bez stałej ingerencji człowieka, w tym przenośniki, czujniki czy systemy sterowania. Robotyzacja jest jej podzbiorem: oznacza konkretnie użycie robota, czyli programowalnego urządzenia mechanicznego, do wykonania zadania fizycznego.
Jakie są przykłady robotów przemysłowych?
Typowe przykłady to roboty spawalnicze na liniach karoserii, roboty paletyzujące w magazynach i na końcu linii pakowania oraz coboty współpracujące z operatorem przy montażu czy obsłudze prasy. Modele takie jak Rokae xMate CR7 czy Rokae xMate SR3 reprezentują kategorię cobotów stosowanych właśnie w krótkich seriach.
Czy robotyzacja krótkich serii wymaga odrębnej oceny zgodności CE?
Tak, cały zintegrowany system, nie tylko sam robot, podlega ocenie zgodności zgodnie z Rozporządzeniem UE 2023/1230. Dokładny zakres obowiązków i wymaganą dokumentację należy zweryfikować z integratorem lub lokalną jednostką certyfikującą dla konkretnej konfiguracji stanowiska.
Źródła
- Robotyzacja procesu pakowania dla krótkich serii produkcyjnych
- Global robot demand in factories doubles over 10 years (World Robotics 2025)
- Regulation (EU) 2023/1230


 United States
