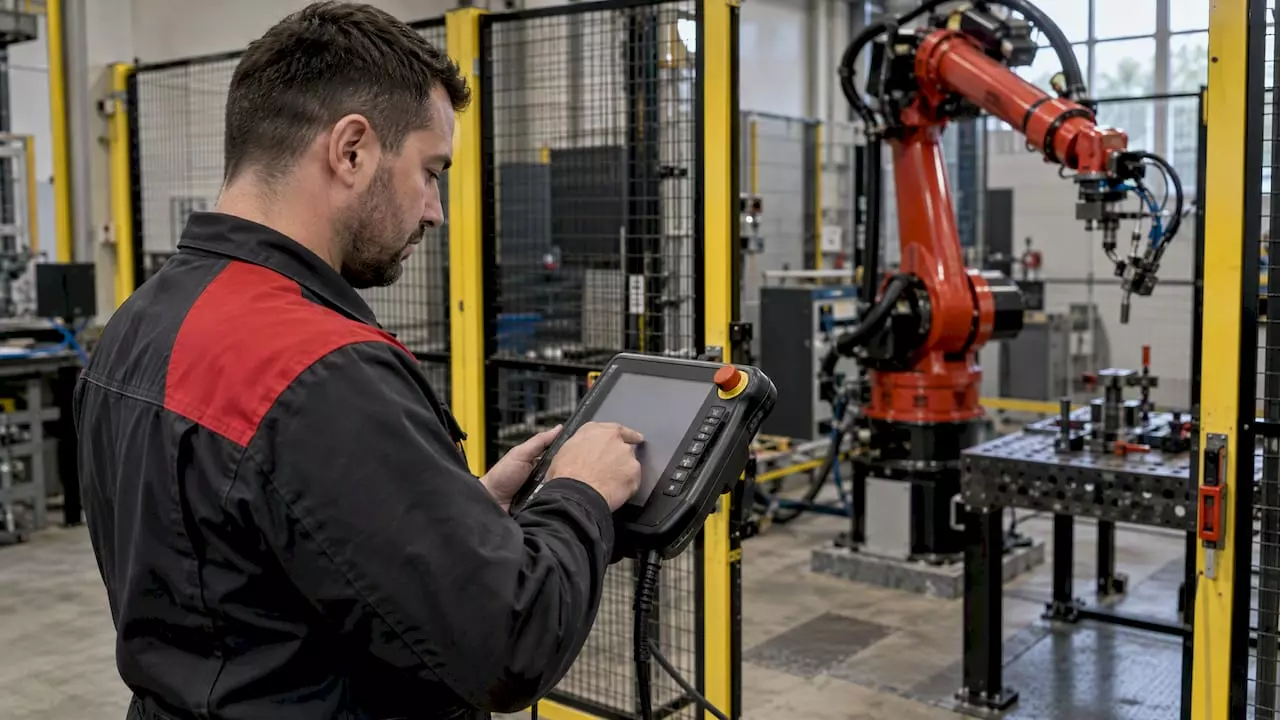
Dobre szkolenie operatora robota obejmuje pięć bloków: bezpieczeństwo pracy w strefie robota, obsługę panelu i trybów pracy, uruchamianie i zatrzymywanie cyklu, przezbrajanie stanowiska pod konkretny detal oraz reagowanie na typowe alarmy. Operator nie musi pisać programów od zera. Musi za to umieć bezpiecznie prowadzić produkcję, poprawić punkt, wymienić narzędzie i wiedzieć, kiedy zadzwonić do programisty lub serwisu. Poniżej rozpisujemy zakres modułów, różnice między robotem przemysłowym a cobotem, osobny program dla operatorów spawarek laserowych i plan, według którego szkolenie da się zorganizować we własnym zakładzie.
TL;DR
- Zakres szkolenia zależy od roli: operator prowadzi produkcję i drobne korekty, programista tworzy i modyfikuje programy, utrzymanie ruchu diagnozuje i konserwuje.
- Szkolenie ogólne z obsługi robota to za mało. Liczy się nauka na Twoim stanowisku, z Twoim detalem, Twoim oprzyrządowaniem i Twoimi przezbrojeniami.
- Pierwszy moduł to zawsze bezpieczeństwo: strefy, zatrzymania awaryjne, tryby pracy, zasady wejścia do celi.
- Operator ręcznej spawarki laserowej potrzebuje osobnego programu: parametry procesu, przygotowanie złącza, ochrona przed promieniowaniem, ocena spoiny.
- Szkolenie zaplanuj jako część wdrożenia maszyny, z próbą praktyczną na koniec i powtórką po pierwszych tygodniach produkcji.
Spis treści
- Operator, programista, utrzymanie ruchu: trzy różne szkolenia
- Co obejmuje szkolenie operatora robota: moduły po kolei
- Robot przemysłowy a cobot: czym różni się szkolenie
- Jak szkolić operatorów spawarki laserowej
- Przepisy: co musi spełnić pracodawca
- Plan szkolenia w zakładzie w sześciu krokach
- Po czym poznać, że szkolenie zadziałało
- Jak szkolimy przy wdrożeniu: nasze doświadczenie
- Stanowisko i szkolenie od jednego dostawcy
- FAQ
- Źródła
Operator, programista, utrzymanie ruchu: trzy różne szkolenia
Najczęstszy błąd przy zamawianiu szkolenia to jedno szkolenie dla wszystkich. Operator, który ma przez osiem godzin podawać detale i pilnować cyklu, potrzebuje czegoś innego niż technolog, który będzie dopisywał nowe programy pod kolejne zlecenia. Zanim ustalisz zakres, przypisz ludzi do ról.
| Rola | Co robi na co dzień | Zakres szkolenia | Czego nie robi |
|---|---|---|---|
| Operator | Uruchamia cykl, ładuje detale, kontroluje jakość, kasuje proste alarmy | BHP przy robocie, panel i tryby pracy, wybór programu, przezbrojenie, korekta punktów w zakresie dopuszczonym przez programistę, codzienna kontrola stanowiska | Nie tworzy nowych programów, nie zmienia ustawień bezpieczeństwa |
| Programista / technolog | Tworzy i optymalizuje programy, dobiera parametry procesu | Wszystko z poziomu operatora plus układy współrzędnych, definicja narzędzia (TCP), struktura programu, wejścia i wyjścia, logika, parametry procesu (np. spawania) | Nie zastępuje serwisu przy usterkach mechanicznych i elektrycznych |
| Utrzymanie ruchu | Konserwacja, diagnostyka, wymiana podzespołów | Harmonogram przeglądów, kopie zapasowe, diagnostyka alarmów, wymiana elementów eksploatacyjnych, kalibracja | Nie zmienia technologii procesu bez technologa |
W małym zakładzie jedna osoba często łączy rolę operatora i programisty. To w porządku, ale wtedy szkolenie trwa dłużej i musi obejmować oba poziomy, a w zespole przyda się druga osoba z uprawnieniami operatora na wypadek urlopu lub choroby.
Co obejmuje szkolenie operatora robota: moduły po kolei
Poniższy program sprawdza się zarówno przy stanowisku spawalniczym, jak i przy paletyzacji, pakowaniu czy obsłudze maszyny CNC. Kolejność ma znaczenie: bez pierwszego modułu nie przechodzi się do pracy przy pracującym robocie.
1. Bezpieczeństwo pracy w strefie robota
- budowa stanowiska: osłony, kurtyny i skanery bezpieczeństwa, maty, zamki drzwi celi;
- rodzaje zatrzymań: przycisk awaryjny, zatrzymanie z kurtyny, otwarcie drzwi, przycisk zezwolenia na panelu;
- tryby pracy (ręczny z ograniczoną prędkością, automatyczny) i zasady przełączania;
- kto i kiedy może wejść do strefy, jak zabezpieczyć stanowisko przed przypadkowym uruchomieniem;
- zagrożenia procesowe: promieniowanie łuku lub lasera, dym spawalniczy, przygniecenie przez spadającą paletę, gorące detale.
Ten moduł warto zakończyć krótkim sprawdzianem praktycznym: operator pokazuje, jak zatrzyma robota w trzech różnych sytuacjach i jak bezpiecznie wznowi pracę.
2. Panel operatorski i podstawy ruchu
Operator uczy się czytać ekran panelu (teach pendant lub HMI stanowiska), wybierać program, sterować robotem ręcznie w różnych układach współrzędnych i przy obniżonej prędkości, a także rozpoznawać stan robota: gotowy, w cyklu, w alarmie. Na cobocie dochodzi prowadzenie ramienia ręką (tryb swobodnego prowadzenia), które bardzo przyspiesza naukę.
3. Prowadzenie produkcji
- uruchomienie stanowiska na początku zmiany i jego wyłączenie na końcu;
- start cyklu, pauza, zatrzymanie i bezpieczny powrót do pozycji bazowej;
- wymiana palet, kartonów, worków lub detali bez przerywania pracy tam, gdzie stanowisko na to pozwala;
- kontrola pierwszej i kolejnych sztuk, zapis wyników.
4. Przezbrojenie i korekty
Tu szkolenia ogólne zawodzą najczęściej. Operator musi umieć wymienić chwytak lub przyrząd, wybrać program pod nowy detal lub nowy wzór paletyzacji i skorygować punkt, gdy detal przyszedł z nieco inną tolerancją. Zakres dopuszczalnych korekt ustala programista i warto go zapisać wprost w instrukcji stanowiska: co operator poprawia sam, a z czym czeka na technologa.
5. Alarmy, drobne usterki i codzienna kontrola
- lista najczęstszych komunikatów i reakcja na każdy z nich;
- co sprawdzić przed wezwaniem serwisu (sprężone powietrze, czujniki, położenie detalu, osłony);
- codzienna kontrola wizualna: przewody, chwytak, dysza, końcówki, czystość osłon optycznych;
- przekazanie zmiany: co zapisać i komu zgłosić.
Robot przemysłowy a cobot: czym różni się szkolenie
Coboty projektuje się do pracy bliżej człowieka, a ich programowanie bywa prostsze, dlatego część firm zakłada, że szkolenie można skrócić do jednego popołudnia. To tylko połowa prawdy. Interfejs rzeczywiście uczy się szybciej, a prowadzenie ramienia ręką pozwala operatorowi po kilku godzinach ustawić nowy punkt. Zakres bezpieczeństwa jest jednak inny, a nie mniejszy.
Przy cobocie operator musi rozumieć, że bezpieczeństwo zależy od całej aplikacji, a nie tylko od samego ramienia. Ostra krawędź blachy w chwytaku, palnik spawalniczy czy ciężki karton na wysokości twarzy zmieniają ocenę ryzyka. Szkolenie powinno więc pokazać skonfigurowane ograniczenia siły i prędkości, strefy pracy i to, czego operatorowi zmieniać nie wolno.
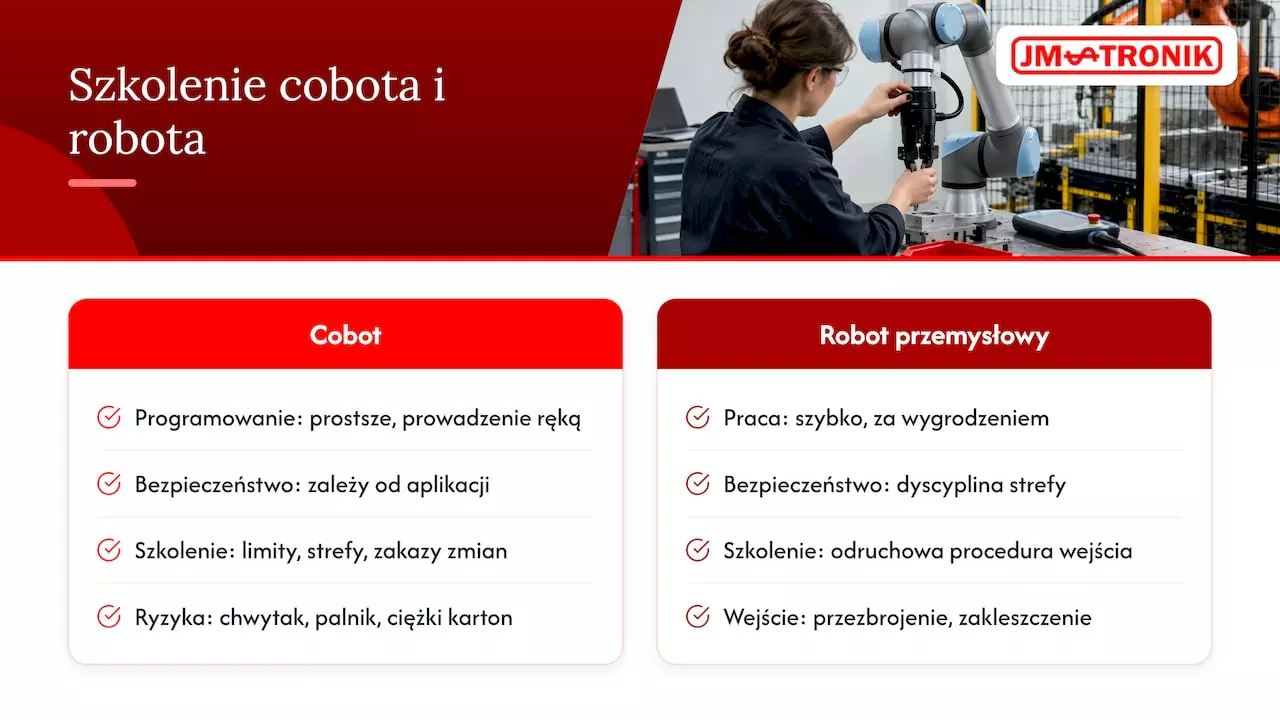
Przy dużym robocie przemysłowym nacisk przesuwa się na dyscyplinę strefy: robot pracuje szybko i za wygrodzeniem, a większość wypadków zdarza się przy wejściu do celi w trakcie przezbrojenia lub usuwania zakleszczenia. Tu ćwiczy się procedurę wejścia do strefy aż do odruchu.
Jeśli dopiero wybierasz stanowisko, zobacz, jak wyglądają gotowe cele z cobotem do spawania, paletyzacji czy obsługi maszyn. Kompletna cela z gotową dokumentacją i instrukcją stanowiska znacznie upraszcza późniejsze szkolenie.
Jak szkolić operatorów spawarki laserowej
Ręczna spawarka laserowa to inny świat niż spawanie metodą MIG/MAG czy TIG. Spawacz z doświadczeniem szybko opanowuje uchwyt, ale musi przestawić nawyki: laser wymaga dokładniejszego przygotowania złącza, a spoina powstaje znacznie szybciej. Program szkolenia warto podzielić na cztery bloki.
Bezpieczeństwo przy pracy z laserem
Promieniowanie lasera dużej mocy jest groźne dla oczu i skóry także po odbiciu od błyszczącej powierzchni detalu. Szkolenie obejmuje wyznaczenie strefy pracy laserowej, okulary ochronne dobrane do długości fali urządzenia, odzież ochronną, wyciąg dymów oraz blokady bezpieczeństwa maszyny, np. czujnik kontaktu dyszy z materiałem. Konkretne wymagania dla danego modelu podaje producent w instrukcji. To od niej zaczyna się szkolenie, a nie od ogólnych zasad.
Parametry procesu
Operator uczy się, jak moc, prędkość prowadzenia, gaz osłonowy i położenie ogniska wpływają na przetop i wygląd spoiny. Do tego dochodzą tryby pracy (ciągły, punktowy, z oscylacją wiązki) oraz różnice między stalą czarną, nierdzewną i aluminium. Najlepiej pracować na zapisanych zestawach parametrów dla detali produkowanych w zakładzie, a nie na przypadkowych blaszkach.
Przygotowanie złącza i spoiny próbne
Szczelina, czystość krawędzi i ustalenie detalu decydują o wyniku bardziej niż przy spawaniu łukowym. Operator wykonuje serię spoin próbnych na materiale i grubościach z własnej produkcji, np. na profilach do balustrad, ram mebli stalowych czy elementów bram, i uczy się oceniać je wizualnie. Część próbek warto przeciąć, żeby zobaczyć przetop.
Kwalifikacje i dokumentacja
Jeśli spoiny podlegają wymaganiom klienta lub normy, szkolenie praktyczne to dopiero początek. W Polsce szkolenia spawaczy i operatorów urządzeń spawalniczych często prowadzi się według wytycznych W-CS-41-2024 Centrum Spawalnictwa Łukasiewicz – GIT, a kwalifikowanie technologii spawania i osób to osobny etap z próbami i badaniami. Ustal z działem jakości, czy Twoje wyroby tego wymagają, zanim przypiszesz operatorowi samodzielną pracę na zleceniach klienta.
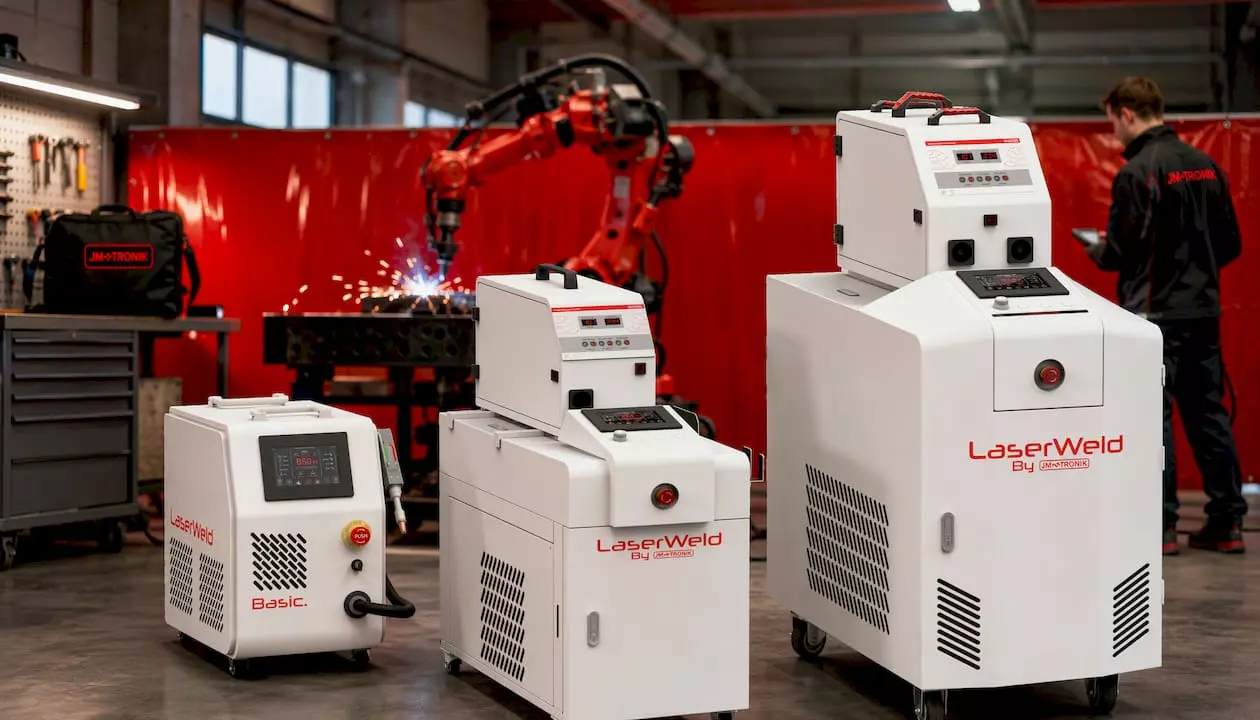
Jeżeli rozważasz ręczne spawanie laserem, porównaj warianty, od podstawowej spawarki laserowej LaserWeld Basic po wersję 3w1 LaserWeld Pro, która łączy spawanie z cięciem i czyszczeniem. Zakres szkolenia rośnie razem z liczbą funkcji maszyny.
Przepisy: co musi spełnić pracodawca
W Polsce nie ma jednego państwowego egzaminu na „operatora robota”. Obowiązki wynikają z ogólnych przepisów BHP i z dokumentacji maszyny.
- Szkolenia BHP. Pracownik przechodzi szkolenie wstępne (ogólne i stanowiskowe) oraz szkolenia okresowe. Częstotliwość szkoleń okresowych określa rozporządzenie w sprawie szkolenia w dziedzinie BHP, a dla prac szczególnie niebezpiecznych jest ona krótsza. Aktualny harmonogram dla Twoich stanowisk ustala służba BHP i to ją pytaj w razie wątpliwości.
- Instruktaż stanowiskowy przy robocie. Powinien opierać się na instrukcji stanowiska i ocenie ryzyka całej aplikacji, a nie tylko na instrukcji samego robota.
- Uprawnienia UDT. Zaświadczenia kwalifikacyjne UDT dotyczą obsługi i konserwacji urządzeń objętych dozorem technicznym. Jeżeli przy stanowisku pracuje np. wózek jezdniowy podnośnikowy wożący palety, jego operator potrzebuje osobnych uprawnień, niezależnie od szkolenia z robota. Czy któreś z Twoich urządzeń podlega dozorowi, sprawdź na liście UDT lub u inspektora.
- Spawanie. Wymagania wobec spawaczy i technologii wynikają z norm i wymagań odbiorców wyrobu, o czym piszemy wyżej.
Warto też wpisać szkolenie do umowy na zakup maszyny. Firmy realizujące projekty z dofinansowaniem robią to od dawna: przykładowo w zapytaniu ofertowym na dostawę zrobotyzowanego stanowiska do gięcia z doradztwem wdrożeniowym i szkoleniem szkolenie z obsługi jest częścią zamówienia, a nie dodatkiem kupowanym później.
Plan szkolenia w zakładzie w sześciu krokach
- Opisz stanowisko i role. Kto będzie operatorem na każdej zmianie, kto programistą, kto z utrzymania ruchu. Zaplanuj co najmniej dwóch operatorów na stanowisko.
- Zbierz detale i zlecenia. Przygotuj rzeczywiste części, palety, kartony lub worki, na których stanowisko będzie pracować. Szkolenie na detalu z produkcji jest warte więcej niż godzina teorii.
- Zbuduj wizję pracy przed praktyką. Pokaż operatorom film lub symulację cyklu, układ celi i instrukcję stanowiska, zanim staną przy robocie. Ludzie, którzy wiedzą, czego się spodziewać, zadają instruktorowi lepsze pytania.
- Szkolenie na uruchomionym stanowisku. Najpierw tryb ręczny i obniżona prędkość, potem cykl automatyczny, na końcu przezbrojenia i symulowane alarmy.
- Sprawdzian praktyczny. Operator samodzielnie uruchamia zmianę, przezbraja stanowisko, reaguje na dwa wywołane alarmy i zatrzymuje robota awaryjnie. Wynik zapisz w aktach szkolenia.
- Powtórka po kilku tygodniach. Po pierwszym okresie produkcji wychodzą pytania, których nikt nie zadał na szkoleniu. Krótka sesja z instruktorem i aktualizacja instrukcji stanowiska zamykają wdrożenie.
Po czym poznać, że szkolenie zadziałało
Zaświadczenie o ukończeniu kursu nie mówi, czy stanowisko pracuje wydajnie. Lepiej obserwować kilka prostych wskaźników przez pierwsze tygodnie:
- liczba i czas przestojów z winy obsługi (zakleszczenia, źle wybrany program, pomylone przezbrojenie);
- czas przezbrojenia w porównaniu z czasem pokazanym przez instruktora;
- odsetek braków na pierwszej sztuce po zmianie zlecenia;
- liczba wezwań programisty lub serwisu do spraw, które operator powinien rozwiązać sam.
Najłatwiej zbierać te dane, gdy operator zgłasza przestoje i ich przyczyny w systemie, a nie na kartce. System MES do rejestrowania produkcji i przestojów przez operatorów pozwala zobaczyć, czy problemy dotyczą jednej zmiany, jednego detalu czy jednej osoby, i na tej podstawie zaplanować dodatkowe szkolenie. Po stronie utrzymania ruchu przydaje się z kolei planowanie konserwacji prewencyjnej w układzie Gantta: codzienne czynności operatora i okresowe przeglądy robota trafiają do jednego harmonogramu i nic nie wypada między zmianami.
Przy stanowiskach, gdzie zmienia się dużo programów, np. przy spawaniu krótkich serii, przyda się też uporządkowane oprogramowanie do robotów. Programista przygotowuje i testuje programy, a operator wybiera gotowy program zamiast poprawiać punkty na hali.
Jak szkolimy przy wdrożeniu: nasze doświadczenie
Od ponad 45 lat projektujemy i budujemy maszyny dla przemysłu i wiemy jedno: nawet doświadczony operator na nowym stanowisku zrobotyzowanym przez pierwsze dni czuje się niepewnie. Dlatego nie traktujemy szkolenia jako osobnego punktu na fakturze, tylko jako część wdrożenia, tak samo ważną jak instalacja maszyny.
Nasze stanowiska projektujemy i produkujemy we własnych strukturach, więc szkolenie prowadzą ludzie, którzy znają maszynę od środka. Pozwala nam to uczyć nie ogólnej obsługi robota, ale konkretnej konfiguracji: Twojego detalu, Twojego przyrządu, Twoich przezbrojeń. Szkolimy osobno operatorów i programistów, bo te role potrzebują innej wiedzy. Przy spawarkach laserowych LaserWeld łączymy szkolenie z doborem parametrów, a gdy wyrób tego wymaga, pomagamy w certyfikacji spoin i technologii spawania.
Po uruchomieniu nie zostawiamy zespołu samego. Serwis 24/7, części zamienne i programowanie robotów są po naszej stronie, więc operator wie, do kogo dzwonić, gdy pojawi się pytanie, którego nie było na szkoleniu. Z naszej praktyki wynika, że to właśnie pierwsze tygodnie produkcji decydują, czy zespół polubi robota, czy będzie go omijał.
— Jan
Stanowisko i szkolenie od jednego dostawcy
Jeśli planujesz robotyzację spawania, paletyzacji lub pakowania, możemy dostarczyć całość: projekt stanowiska, maszynę, instalację, szkolenie operatorów i programistów oraz serwis. Zobacz nasze rozwiązania w zakresie automatyzacji i robotyzacji spawania, na przykład kompletny robot spawalniczy, albo stanowiska do paletyzacji worków i robotyzacji pakowania. Do pracy obok ludzi proponujemy roboty współpracujące ROKAE xMate. Napisz do nas przez stronę JM-TRONIK, a omówimy Twój detal i zakres szkolenia dla Twojego zespołu.
FAQ
Ile trwa szkolenie operatora robota?
Zależy od stanowiska i roli. Operator prostej celi paletyzacyjnej lub cobota opanowuje podstawy szybciej niż programista, który musi nauczyć się układów współrzędnych, logiki i parametrów procesu. Rozsądnie jest zaplanować szkolenie na uruchomionym stanowisku, sprawdzian praktyczny i powtórkę po kilku tygodniach produkcji, zamiast jednego długiego bloku teorii.
Czy operator robota potrzebuje uprawnień UDT?
Samo szkolenie z obsługi robota nie kończy się zaświadczeniem UDT. Uprawnienia UDT dotyczą urządzeń objętych dozorem technicznym, np. wózków jezdniowych podnośnikowych, więc są potrzebne, jeśli operator obsługuje również takie urządzenie. Obowiązkowe są natomiast szkolenia BHP i instruktaż stanowiskowy.
Czy spawacz MIG/MAG od razu poradzi sobie ze spawarką laserową?
Doświadczenie spawalnicze bardzo pomaga, ale nie zastępuje szkolenia. Laser wymaga dokładniejszego przygotowania złącza, innego doboru parametrów i ścisłych zasad ochrony przed promieniowaniem. Najlepiej, gdy spawacz przejdzie szkolenie na materiałach i grubościach z własnej produkcji.
Czy operator może sam poprawiać program robota?
Tylko w zakresie, który ustalił programista, zwykle chodzi o korektę wybranych punktów lub przesunięcie bazy. Tworzenie nowych programów i zmiana ustawień bezpieczeństwa należą do programisty lub integratora. Ten podział warto zapisać w instrukcji stanowiska.
Źródła
- Wytyczne W-CS-41-2024, Centrum Spawalnictwa Łukasiewicz – GIT
- Urząd Dozoru Technicznego: kwalifikacje osób
- Zapytanie ofertowe: dostawa i szkolenie z obsługi zrobotyzowanego stanowiska do gięcia, Baza Konkurencyjności
- Bold Factory: oprogramowanie MES dla zakładów produkcyjnych
- Manutentya: planowanie konserwacji prewencyjnej


 United States
