Dobór robota spawalniczego zaczyna się od procesu, nie od katalogu robotów: stal konstrukcyjną i wysoki wolumen obsłuży dobrze skonfigurowany MIG, nierdzewkę i aluminium o wysokich wymaganiach estetycznych TIG, a cienkie i precyzyjne blachy laser. Zanim podpiszesz zamówienie, zweryfikuj trzy parametry: zasięg ramienia, udźwig na końcówce narzędzia i powtarzalność. Następny krok to analiza konkretnego detalu i próbne spawanie na realnym materiale, nie na danych katalogowych.
Krótko mówiąc:
- Wybór robota spawalniczego powinien opierać się na analizie procesu, rodzaju materiału i wymagań jakościowych, a nie na katalogach urządzeń.
- Kluczowe parametry to zasięg ramienia, udźwig przy pełnym wysięgu i powtarzalność, które decydują o możliwościach i precyzji robota.
- Sprzęt i systemy osprzętu muszą być zintegrowane cyfrowo, a bezpieczeństwo zapewniają odgrodzenia i odpowiednie systemy odciągu spalin.
- Niewłaściwe przygotowanie detalu i pomijanie kosztów serwisu to najczęstsze przyczyny niepowodzeń wdrożeń robotów spawalniczych.
- Sprawdzenie parametrów weryfikacyjnych i test próbny na rzeczywistym materiale minimalizują ryzyko błędów i zwiększają szanse na poprawną automatyzację.
Spis treści
- Analiza procesu i wybór technologii spawalniczej
- Kluczowe parametry robota: jak je interpretować
- Osprzęt i integracja stanowiska spawalniczego
- Przygotowanie detalu i oprzyrządowanie
- Bezpieczeństwo, serwis i całkowity koszt wdrożenia
- Jak Jm-tronik wspiera dobór i wdrożenie robota
- Perspektywa autora: pułapki, których większość firm nie widzi na starcie
- Sprawdź, które stanowisko odpowiada Twojemu procesowi
- Źródła
- Najczęściej zadawane pytania
Analiza procesu i wybór technologii spawalniczej
Zanim zaczniesz porównywać modele robotów, odpowiedz sobie na jedno pytanie: czy Twój detal w ogóle nadaje się do robotyzacji? Nie każda produkcja się kwalifikuje. Detal musi mieć powtarzalną geometrię, sensowną wielkość serii i fizyczny dostęp do spoiny dla palnika lub głowicy laserowej. Jeśli każda partia różni się tolerancjami o kilka milimetrów, robot będzie gubił spoinę szybciej niż doświadczony spawacz ręczny.
Wybór metody spawania zależy głównie od materiału i oczekiwanej jakości połączenia:
- MIG/MAG sprawdza się przy stali konstrukcyjnej, konstrukcjach stalowych i produkcji wielkoseryjnej, gdzie liczy się wydajność i niski koszt na metr spoiny.
- TIG wygrywa tam, gdzie estetyka spoiny ma znaczenie, oraz przy nierdzewce i aluminium, choć kosztem wolniejszego cyklu.
- Spawanie laserowe rośnie w zastosowaniach precyzyjnych, cienkich blach i detali, gdzie odkształcenia termiczne muszą być minimalne, a fizyka wiązki laserowej pozwala na wąską, skoncentrowaną strefę wtopienia.
Decyzja o inwestycji w laser opłaca się zwykle wtedy, gdy liczysz koszt na sztukę w tysiącach detali rocznie, a nie w setkach. W 2026 roku spawanie laserowe przestaje być technologią niszową i w konkretnych scenariuszach produkcyjnych zaczyna wygrywać kosztowo z klasycznym MIG, głównie dzięki krótszemu czasowi cyklu i mniejszej ilości poprawek. Przy podejmowaniu tej decyzji geometria detalu i realny zasięg pracy robota liczą się bardziej niż marka czy moc źródła, co potwierdzają praktyczne wskazówki dotyczące projektowania stanowisk zrobotyzowanych.
Kluczowe parametry robota: jak je interpretować
Karta katalogowa robota mówi więcej, niż się wydaje na pierwszy rzut oka, ale trzeba umieć ją czytać. Producenci podają liczby w warunkach idealnych, a Twoja hala rzadko jest warunkiem idealnym.
- Zasięg ramienia liczysz nie od podstawy robota, a od punktu mocowania do najdalszego punktu spoiny na detalu, uwzględniając obrót wokół całego obrabianego elementu, nie tylko z jednej strony.
- Udźwig na końcówce narzędzia (TCP) różni się od udźwigu nominalnego robota. Palnik spawalniczy z wężykami i kablami waży realnie, i ta masa odlicza się od dostępnego udźwigu.
- Pozycjonery zmieniają układ sił. Obracając detal, zdejmujesz z robota część pracy nad dostępem, ale dodajesz kolejną oś do zsynchronizowania w programie.
- Powtarzalność podawana w milimetrach (typowo 0,02 do 0,05 mm dla robotów przemysłowych) decyduje o tym, czy spoina wypada w tym samym miejscu przy setnej i tysięcznej sztuce.
- Moment bezwładności narzędzia wpływa na prędkość TCP w narożnikach trajektorii. Ciężki uchwyt spawalniczy z dodatkowym systemem śledzenia spoiny zwalnia robota w miejscach, gdzie oczekujesz największej precyzji.
Zasięg, udźwig i powtarzalność to trzy filary, które dziesięć praktycznych wskazówek dotyczących wyboru robota do spawania stawia na pierwszym miejscu listy kontrolnej, przed marką i ceną.
Porada profesjonalisty: Zawsze proś dostawcę o dane udźwigu przy pełnym wysięgu ramienia, nie przy wysięgu skróconym o połowę — różnica bywa spora i decyduje, czy robot udźwignie Twój palnik z pełnym wyposażeniem.
Osprzęt i integracja stanowiska spawalniczego
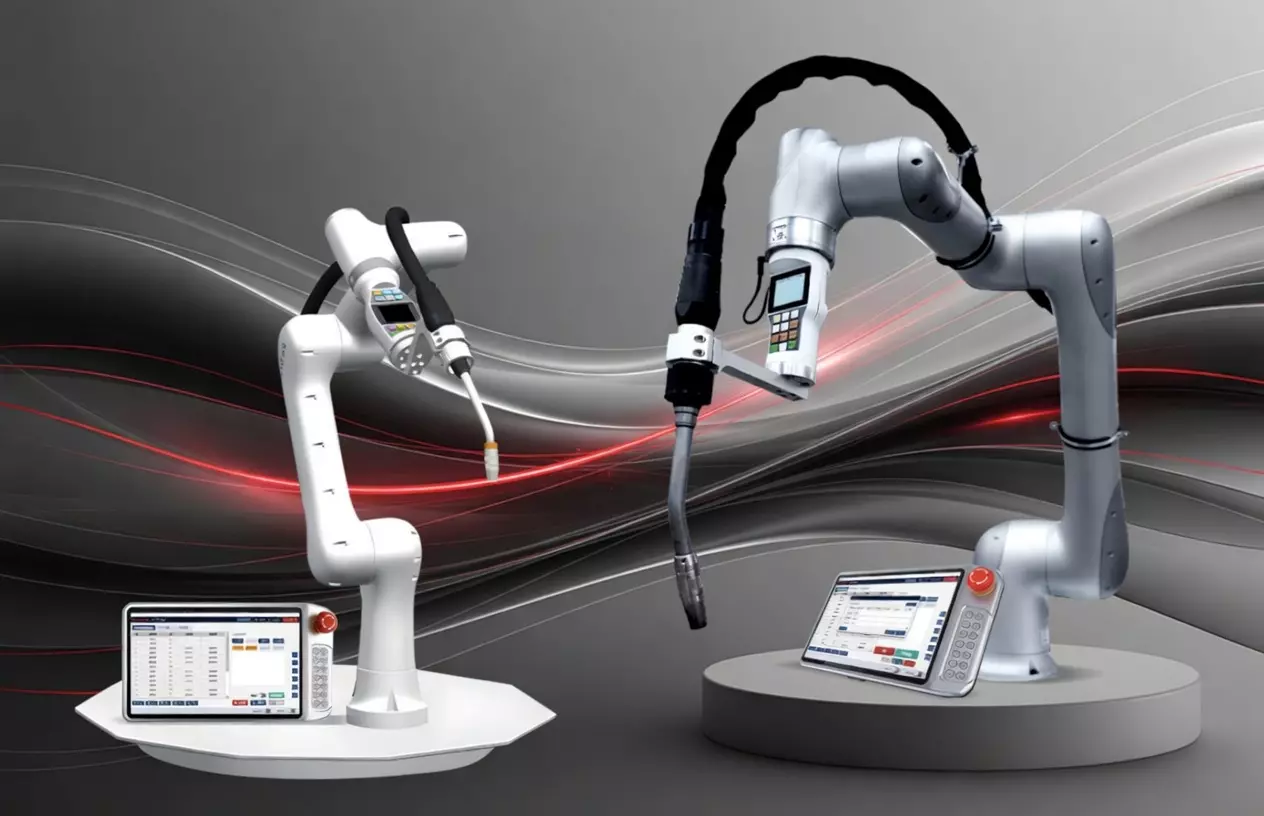
Reszta to źródło spawalnicze, palnik, prowadzenie przewodów i sensoryka, a błąd w doborze jednego z tych elementów potrafi zepsuć cały proces, nawet gdy robot jest wybrany prawidłowo.
Źródło spawalnicze musi być zsynchronizowane cyfrowo z kontrolerem robota, inaczej regulacja parametrów łuku w trakcie ruchu robota będzie spóźniona lub niedokładna. Do kompletu stanowiska zalicza się:
- pozycjonery i stoły obrotowe umożliwiające dostęp do wielu stron detalu bez przezbrajania robota,
- osłony przeciwodpryskowe i system odciągu spalin spawalniczych, który ma realny wpływ na bezpieczeństwo i jakość procesu,
- zarządzanie przewodami i wężykami, żeby nie ograniczały ruchu w skrajnych pozycjach ramienia.
Śledzenie spoiny warto wdrożyć, gdy tolerancje detalu są niestabilne lub gdy pasowanie elementów przed spawaniem odbiega od idealnego. Touch-sensing sprawdza pozycję przed startem, arc-tracking koryguje trajektorię w trakcie spawania na podstawie sygnału łuku, a system wizyjny lub profilometr laserowy daje najwyższą precyzję przy zmiennej geometrii, kosztem wyższej ceny wejścia.
Przygotowanie detalu i oprzyrządowanie
Robot nie naprawi źle przygotowanego detalu. To najczęstszy powód nieudanych wdrożeń, gdy firmy koncentrują cały budżet na robocie, a oprzyrządowanie traktują jako dodatek.
- Projektuj przyrząd mocujący pod powtarzalność, nie pod wygodę operatora, czyli detal musi siadać w jednej, jednoznacznej pozycji za każdym razem.
- Wprowadź kontrolę wejściową: czystość powierzchni, tolerancje krawędzi po cięciu i przygotowanie rowka spoiny, zanim detal trafi na stanowisko.
- Przy krótkich seriach i częstej zmianie produktu stawiaj na mocowania modularne z szybkim przezbrojeniem, żeby czas przestawienia nie zjadał zysku z automatyzacji.
Bezpieczeństwo, serwis i całkowity koszt wdrożenia
Strefa pracy robota musi być fizycznie odgrodzona kurtynami świetlnymi lub ogrodzeniem z blokadą drzwi, a odciąg spalin projektowany indywidualnie pod geometrię stanowiska, nie dobierany “na oko” z katalogu.
Realny koszt wdrożenia rzadko kończy się na cenie robota. Liczy się w niego:
- sprzęt: robot, źródło spawalnicze, pozycjonery, oprzyrządowanie,
- integracja i programowanie stanowiska,
- części eksploatacyjne: dysze, prowadniki drutu, elementy palnika,
- szkolenia operatorów i programistów,
- serwis pogwarancyjny i dostępność części zamiennych.
Porada profesjonalisty: Zapytaj dostawcę wprost o czas reakcji serwisu i dostępność części zamiennych w Polsce, nie tylko o cenę urządzenia. Przestój produkcyjny liczony w dniach kosztuje zwykle więcej niż różnica cenowa między ofertami.
Jak Jm-tronik wspiera dobór i wdrożenie robota
Firma specjalizuje się w projektowaniu i wdrażaniu stanowisk zrobotyzowanych obejmujących analizę procesu oraz serwis, co umożliwia weryfikację parametrów technicznych na wczesnym etapie projektu. Konfigurator CoboWeld pomaga zweryfikować, czy zasięg i udźwig wybranego cobota faktycznie pokrywają geometrię Twojego detalu, zanim złożysz zamówienie.
W ofercie znajdziesz:
- CoboWeld jako zintegrowane stanowisko cobotyczne do spawania, gotowe pod produkcję małoseryjną i średnioseryjną,
- cobota Rokae xMate CR18 do zastosowań wymagających większego udźwigu i zasięgu, na przykład przy większych konstrukcjach stalowych,
- lżejszego cobota Rokae xMate CR12, który dobrze wchodzi w mniejsze detale i pierwsze wdrożenia automatyzacji bez dużego ryzyka inwestycyjnego.
Zakres usług obejmuje projekt stanowiska, automatyzację i robotyzację spawania, instalację, a także szkolenia operatorów i programistów po wdrożeniu.
Perspektywa autora: pułapki, których większość firm nie widzi na starcie
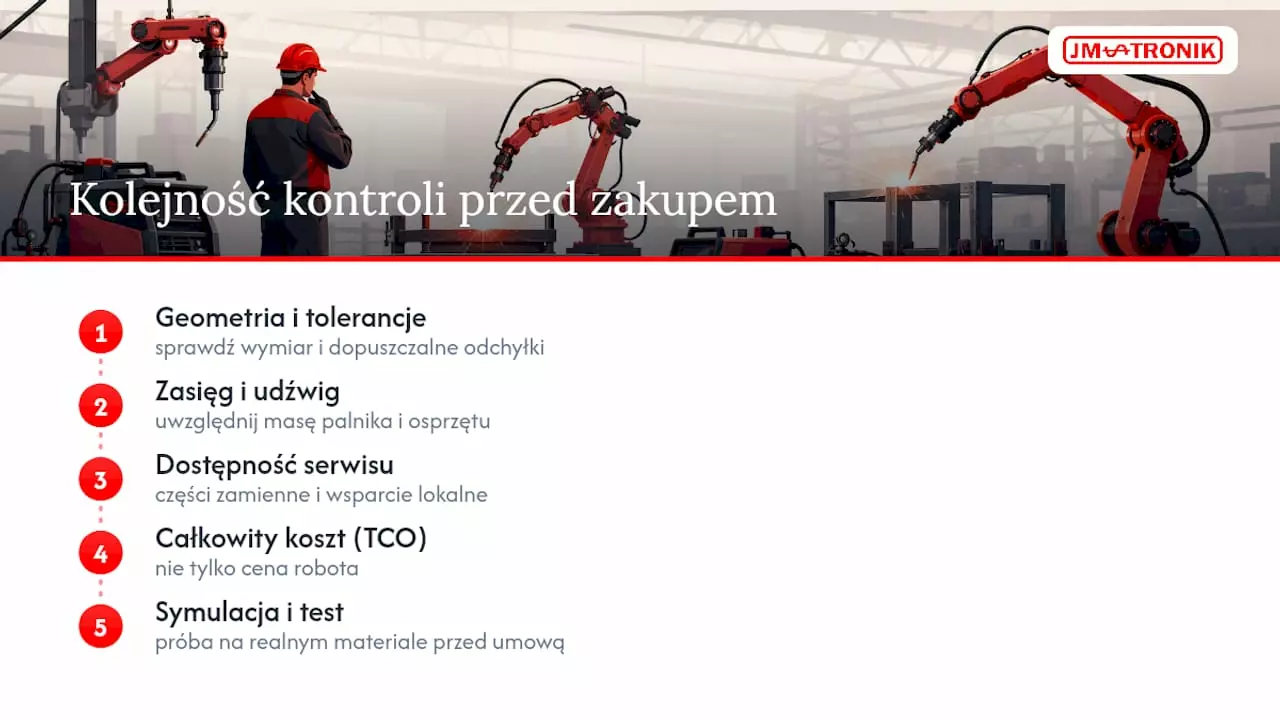
Pięć błędów wraca w prawie każdym nieudanym wdrożeniu: kupowanie robota przed analizą detalu, ignorowanie masy palnika przy liczeniu udźwigu, oprzyrządowanie zaprojektowane po fakcie, pominięcie kosztów serwisu w kalkulacji TCO i wiara, że symulacja offline zastąpi próbę na realnym materiale.
Przed zamówieniem stanowiska sprawdź w tej kolejności: geometrię i tolerancje detalu, wymagany zasięg i udźwig z uwzględnieniem osprzętu, dostępność serwisu i części, a na końcu koszt całkowity, nie tylko cenę robota. Symulacja trajektorii i test próbny przed podpisaniem umowy kosztują niewiele w porównaniu z przestawianiem gotowego stanowiska, które nie spawa tak, jak zakładał projekt.
Sprawdź, które stanowisko odpowiada Twojemu procesowi
Jm-tronik projektuje stanowiska zrobotyzowane od zera, dopasowane do konkretnego detalu, nie sprzedaje gotowego katalogu robotów w oderwaniu od procesu. To różnica, która decyduje, czy stanowisko spawa poprawnie od pierwszego dnia, czy wymaga miesięcy poprawek.
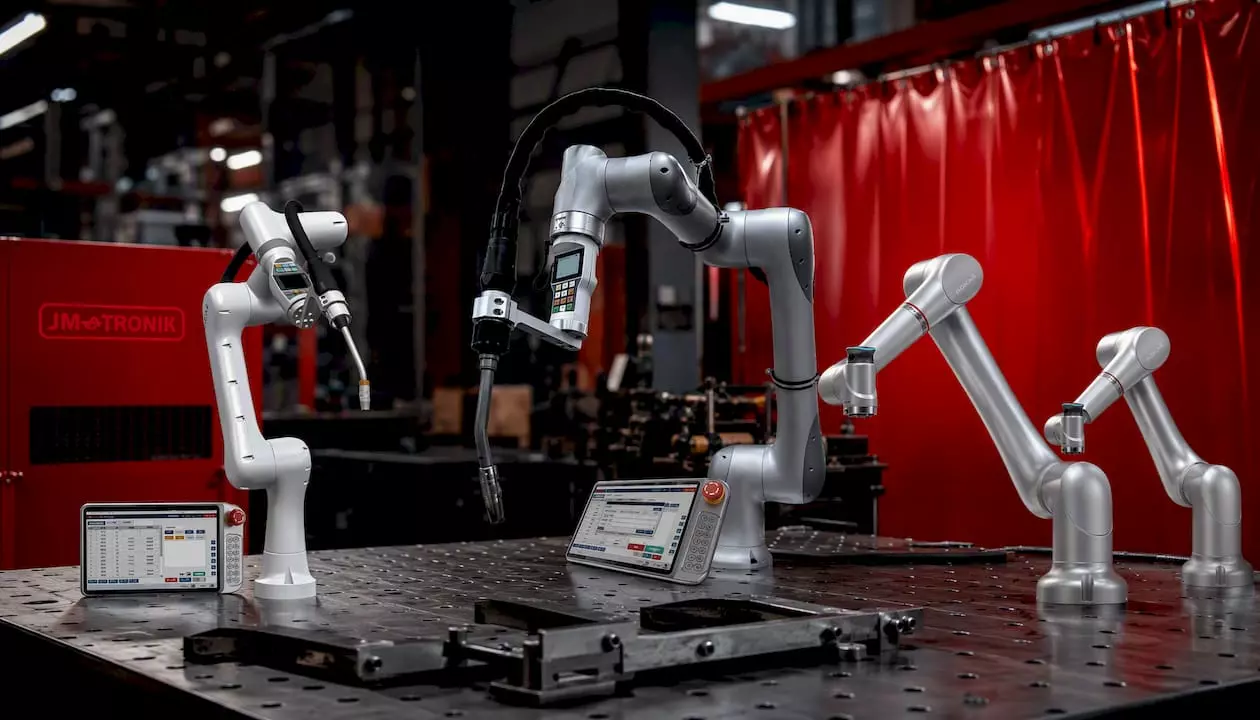
Dla mniejszych detali i pierwszego wejścia w automatyzację dobrze sprawdza się CoboWeld, przy większych konstrukcjach warto rozważyć Rokae xMate CR18, a przy ograniczonym budżecie na start dobrym punktem wejścia jest Rokae xMate CR12. Jeśli Twój proces wymaga precyzji cienkich blach, sprawdź ofertę spawarek laserowych LaserWeld wraz z instalacją i certyfikacją spoin. Skontaktuj się z Jm-tronik, żeby zweryfikować parametry w konfiguratorze CoboWeld i umówić próbne spawanie na Twoim materiale, zanim padnie decyzja o zakupie.
Źródła
Najczęściej zadawane pytania
Jak dobrać ampery do spawania?
Natężenie prądu zależy od grubości materiału, rodzaju metody (MIG, TIG) i średnicy drutu lub elektrody. W robotyzacji parametry te programuje się w kontrolerze i weryfikuje próbnym spawaniem na tym samym materiale, co produkcja.
Czy obsługa robota spawalniczego jest trudna?
Podstawowa obsługa i uruchamianie zaprogramowanych zadań są dziś stosunkowo proste, zwłaszcza przy nowoczesnych cobotach z prostym interfejsem. Programowanie nowych trajektorii i parametrów spawania wymaga jednak przeszkolenia, które Jm-tronik zapewnia w ramach wdrożenia.
Ile kosztuje kurs na robota spawalniczego?
Ceny szkoleń operatorskich i programistycznych zależą od zakresu, producenta robota i liczby dni szkolenia. Aktualne koszty szkoleń dostępne są bezpośrednio u dostawcy i mogą się różnić w zależności od modelu sprzętu oraz poziomu zaawansowania kursu.
Jakie są normy spawalnicze?
Kluczowe normy obejmują między innymi wymagania dotyczące kwalifikacji technologii spawania i kwalifikacji personelu, zgodnie z odpowiednimi normami dotyczącymi wymagań jakości w spawalnictwie. Certyfikację spoin i technologii spawania w ramach wdrożenia zapewnia Jm-tronik.
Jaka jest różnica między cobotem a klasycznym robotem przemysłowym w spawaniu?
Cobot pracuje zwykle bez pełnego ogrodzenia strefy roboczej i łatwiej się przeprogramowuje przy krótkich seriach, natomiast klasyczny robot przemysłowy oferuje wyższe prędkości i większe udźwigi przy dużych wolumenach. Wybór zależy od wielkości serii, wymaganego zasięgu i udźwigu opisanych w tabeli parametrów wcześniej w tym artykule.


 United States
