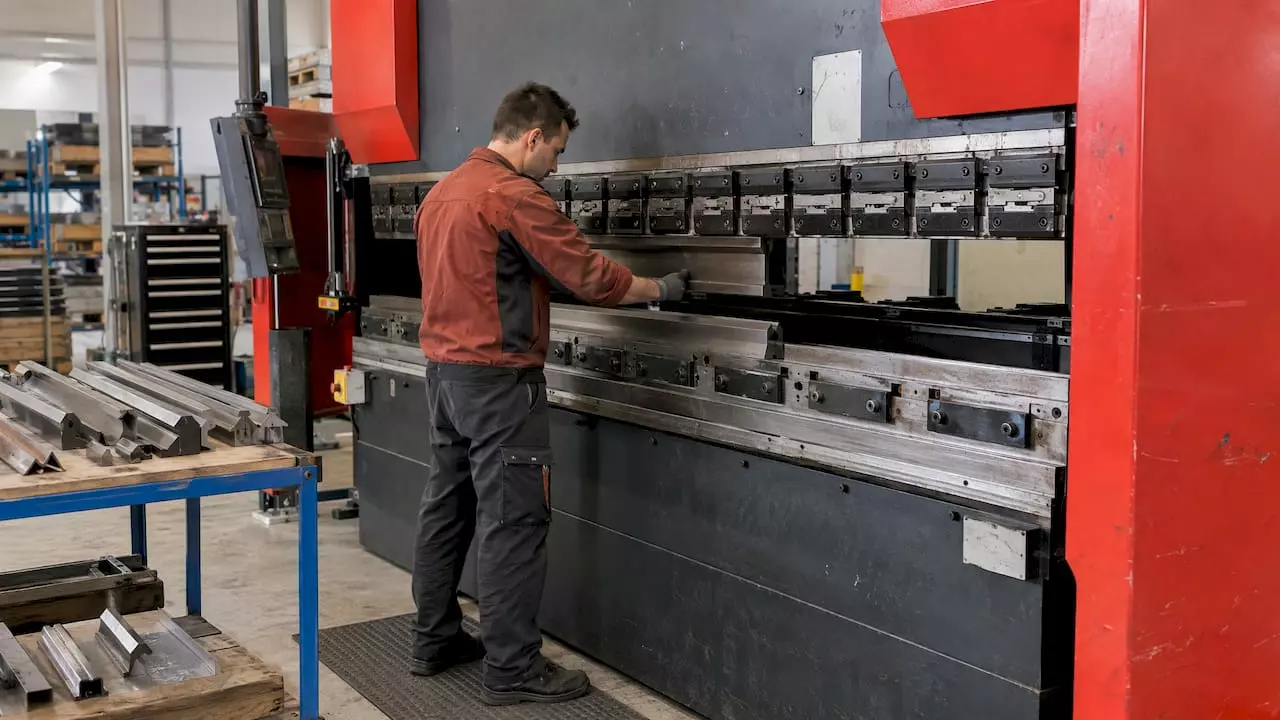
SMED na prasie krawędziowej robi się w trzech krokach. Najpierw oddzielasz to, co da się zrobić tylko przy zatrzymanej maszynie (wymiana stempli i matryc, korekta ugięcia, próbne gięcie), od tego, co można przygotować, zanim prasa skończy poprzednie zlecenie. Potem jak najwięcej czynności przenosisz poza postój. Na koniec usprawniasz i standaryzujesz to, co zostało. Sama organizacja pracy daje zwykle pierwsze, największe oszczędności. Kolejne minuty siedzą już w mocowaniu narzędzi, w ustawianiu zderzaka tylnego, w ręcznym podawaniu detali i w dostrajaniu pierwszej sztuki. Tam potrzebna jest technika: modernizacja prasy, lepsze sterowanie albo cobot przy krawędziarce. W tym poradniku przechodzimy przez każdy krok i pokazujemy, gdzie zakład produkujący bramy, balustrady, meble stalowe czy komponenty metalowe traci najwięcej czasu.
Krótko mówiąc
- Przezbrojenie to nie tylko wymiana narzędzi. Liczy się cały czas od ostatniej dobrej sztuki jednego zlecenia do pierwszej dobrej sztuki następnego, razem z pomiarem i korektami.
- Zacznij od nagrania i pomiaru. Bez rozpisania każdej czynności z czasem nie wiesz, co jest wewnętrzne, a co tylko udaje wewnętrzne.
- Cel metody to przezbrojenie poniżej 10 minut. Na krawędziarce przy wielu narzędziach w jednym ustawieniu trudno go osiągnąć bez zmian technicznych, ale każda odzyskana minuta to produkcja.
- Organizacja daje start, technika daje stały efekt. Szybkie mocowanie, sterowanie z pamięcią ustawień i automatyzacja podawania detali usuwają czynności, których nie da się już przenieść poza postój.
- Standard się starzeje. Bez pomiaru i przeglądów czas przezbrojeń wraca do starych wartości.
Spis treści
- Co na prasie krawędziowej liczy się jako przezbrojenie
- Dlaczego długie przezbrojenie kosztuje więcej, niż widać
- SMED na prasie krawędziowej krok po kroku
- Pierwsza dobra sztuka: szybkość bez utraty dokładności
- Kiedy organizacja nie wystarczy: rozwiązania techniczne
- Jak mierzyć efekt i nie stracić go po pół roku
- Krawędziarka gotowa na małe partie z JM-TRONIK
- Nasze spojrzenie na SMED przy krawędziarkach
- Najczęstsze pytania
- Źródła
Co na prasie krawędziowej liczy się jako przezbrojenie
Przezbrojenie to przygotowanie maszyny do kolejnego zadania produkcyjnego. Według materiałów Lean Academy Politechniki Rzeszowskiej obejmuje ono cztery fazy: przygotowanie (pobranie dokumentacji i narzędzi), realizację (montaż i ustawianie narzędzi), dostrajanie precyzyjne (wykonanie pierwszej sztuki i jej pomiar) oraz czynności po zakończeniu, takie jak konserwacja. Łączny czas tych czynności to czas przygotowawczo-zakończeniowy, w skrócie tpz.
Na krawędziarce te fazy wyglądają bardzo konkretnie:
| Faza | Co dzieje się przy prasie krawędziowej |
|---|---|
| Przygotowanie | Rysunek, program CNC, kompletowanie stempli i matryc, materiał pod pierwsze zlecenie |
| Realizacja | Demontaż i montaż narzędzi, ustawienie zderzaka tylnego, korekta ugięcia belki (crowning), ustawienie siły nacisku |
| Dostrajanie | Próbne gięcie, pomiar kąta i wymiaru, korekty w programie, ponowne gięcie |
| Zakończenie | Odłożenie narzędzi na miejsce, czyszczenie, dokumentacja |
W praktyce największą niespodzianką bywa dostrajanie. Wymiana narzędzi trwa przewidywalnie, a seria poprawek kąta na nowym arkuszu potrafi zjeść tyle samo czasu, co cała reszta. Dlatego mierząc przezbrojenie, liczymy je do pierwszej dobrej sztuki, a nie do zamknięcia osłon.
Dlaczego długie przezbrojenie kosztuje więcej, niż widać
Przestój maszyny to tylko pierwsza strata. Ten sam materiał Politechniki Rzeszowskiej wskazuje, że długi czas przezbrojenia zwiększa zapasy w toku, wydłuża cykl produkcyjny i obniża jakość. Mechanizm jest prosty: skoro przezbrojenie trwa długo, planista łączy zlecenia w duże partie, żeby rzadziej przezbrajać. Detale czekają na regałach, a zamówienie klienta na jedną nietypową bramę czeka na swoją kolej.
W zakładach, które gną elementy ogrodzeń, balustrad czy mebli stalowych, partie są coraz mniejsze, a wariantów coraz więcej. Każdy nowy profil to inne ustawienie. Przy kilkunastu przezbrojeniach na zmianę różnica między 40 a 15 minutami na jedno przezbrojenie to kilka godzin pracy prasy dziennie.
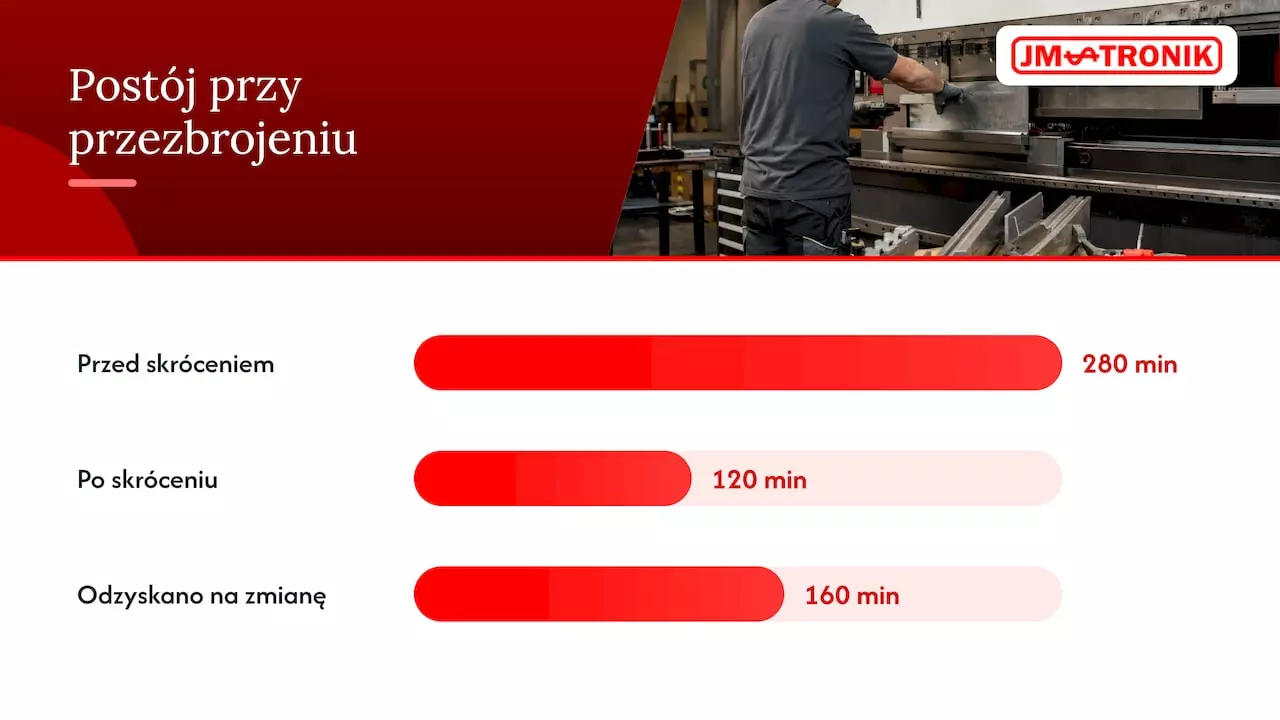
Policzmy to na przykładzie (liczby przyjęte do rachunku, nie dane z konkretnego zakładu): prasa ma 8 przezbrojeń na zmianę po 35 minut, czyli 280 minut postoju. Po skróceniu do 15 minut postój spada do 120 minut. Zakład odzyskuje 160 minut na zmianę, przy dwóch zmianach ponad 5 godzin dziennie. To czas, który można przeznaczyć na nowe zlecenia albo na mniejsze partie bez dokładania maszyn.
SMED na prasie krawędziowej krok po kroku
Metoda SMED (Single Minute Exchange of Die, czyli wymiana narzędzi w czasie liczonym jednocyfrową liczbą minut) to zestaw technik stosowanych w trzech krokach, których celem jest przezbrojenie w czasie poniżej 10 minut. Poprzedza je krok zerowy: rzetelny obraz tego, jak przezbrojenie wygląda dziś.
Krok 0: nagraj i zmierz obecne przezbrojenie
Najprostszym miernikiem jest czas trwania poszczególnych czynności, co potwierdza artykuł naukowy Politechniki Gdańskiej o modelowaniu przezbrojeń. Ustaw kamerę tak, żeby widziała operatora, prasę i drogę do szafy z narzędziami. Nagraj kilka przezbrojeń, najlepiej różnych operatorów i różnych typów zleceń.
Potem obejrzyjcie nagranie razem z operatorem i rozpiszcie każdą czynność z czasem: „szukanie matrycy 60°: 4 min”, „przejście po suwmiarkę: 1 min”, „trzecie próbne gięcie: 3 min”. Typowe błędy na tym etapie:
- mierzenie tylko samej wymiany narzędzi, bez próbnego gięcia i korekt,
- nagrywanie jednego, wzorowego przezbrojenia zamiast zwykłej pracy,
- robienie analizy bez operatora, który zna powody każdego ruchu.
Krok 1: oddziel czynności wewnętrzne od zewnętrznych
Czynności wewnętrzne to te, które da się wykonać tylko przy zatrzymanej prasie. Zewnętrzne można zrobić, gdy maszyna jeszcze gnie poprzednie zlecenie. Przestój na jedno przezbrojenie jest sumą wszystkich czynności wewnętrznych, więc to one są celem.
Na krawędziarce podział zwykle wygląda tak:
| Czynności wewnętrzne (prasa stoi) | Czynności zewnętrzne (prasa pracuje) |
|---|---|
| Demontaż i montaż stempli i matryc | Kompletowanie narzędzi na wózku według listy |
| Ustawienie zderzaka tylnego | Przygotowanie i sprawdzenie programu CNC |
| Korekta ugięcia belki | Przygotowanie materiału i przyrządów |
| Próbne gięcie i pomiar | Sprawdzenie stanu narzędzi, czyszczenie |
| Odłożenie poprzednich narzędzi | Przygotowanie przyrządów pomiarowych i dokumentacji |
Już sam ten podział zwykle ujawnia, że część „wewnętrznych” czynności jest wewnętrzna tylko z przyzwyczajenia: operator idzie po narzędzia dopiero po zatrzymaniu prasy, bo tak robił zawsze.
Krok 2: przenieś jak najwięcej czynności poza postój
To etap, który daje szybkie efekty bez inwestycji. Przykłady z krawędziarki:
- Wózek z kompletem narzędzi przygotowany przed końcem poprzedniego zlecenia, z narzędziami ułożonymi w kolejności montażu.
- Program wczytany i sprawdzony wcześniej, łącznie z kolejnością gięć i pozycjami zderzaka.
- Pierwszy arkusz pod ręką, już odcięty i oznaczony.
- Stałe miejsca dla narzędzi w szafie przy prasie, oznaczone tak, żeby nie trzeba było ich szukać.
W tym kroku warto też przyjrzeć się kolejności zleceń. Jeśli dwa zlecenia używają tych samych matryc, ustawienie ich jedno po drugim usuwa całe przezbrojenie. Prosta matryca przezbrojeń, czyli tabela pokazująca, ile trwa przejście z jednego zestawu narzędzi na inny, pomaga planiście układać kolejkę.
Krok 3: usprawnij i ustandaryzuj to, co zostało
Czynności, które muszą zostać wewnętrzne, trzeba przyspieszyć. Według opracowania Politechniki Gdańskiej trzeci etap SMED to właśnie usprawnienie i standaryzacja. Na prasie krawędziowej oznacza to:
- Jeden standard mocowania. Narzędzia o tej samej wysokości roboczej i jednolitym systemie mocowania skracają montaż i ograniczają korekty.
- Mniej śrub, mniej kluczy. Każda śruba do odkręcenia ręcznie to wewnętrzne sekundy pomnożone przez liczbę segmentów narzędzia.
- Zapisane parametry. Wartości ugięcia belki, siły i pozycji zderzaka dla powtarzalnych detali zapisane w sterowaniu, a nie w zeszycie operatora.
- Instrukcja na jednej kartce. Kolejność czynności przezbrojenia ze zdjęciami, przy prasie, tak żeby każdy operator robił to tak samo.
To także moment, w którym większość zakładów dochodzi do granicy samej organizacji. Pozostałe minuty siedzą w budowie maszyny i sposobie jej obsługi.
Pierwsza dobra sztuka: szybkość bez utraty dokładności
Skracanie przezbrojenia kosztem jakości nie ma sensu: kilka minut oszczędności znika przy pierwszej reklamacji partii balustrad z kątem poza tolerancją. Na krawędziarce precyzja zależy od ustawienia kąta gięcia, powtarzalności zderzaka i kompensacji ugięcia belki. Każda z tych rzeczy może być ustawiana ręcznie, metodą prób, albo odczytana ze sprawdzonego ustawienia.
Co skraca dostrajanie, nie pogarszając wyniku:
- Detal wzorcowy dla każdego powtarzalnego zlecenia, z zapisanym programem, który już raz dał dobrą sztukę.
- Pomiar w jednym miejscu i jednym przyrządem, zawsze tym samym kątomierzem lub szablonem.
- Materiał z tej samej partii do próbnego gięcia co do produkcji, bo różnice w blasze dają różne kąty przy tym samym programie.
- Jasne kryterium akceptacji pierwszej sztuki, żeby operator nie korygował ustawień, które są już w tolerancji.
Bezpieczeństwo zostaje bez zmian: kurtyny świetlne, osłony i tryby pracy prasy pozostają aktywne podczas próbnych gięć, a pośpiech przy przezbrojeniu nie jest powodem do ich obchodzenia. Jeśli zabezpieczenia utrudniają szybkie ustawianie, to sygnał, że stanowisko wymaga przeglądu technicznego, a nie skrótów.
Kiedy organizacja nie wystarczy: rozwiązania techniczne
Zespoły po pierwszych warsztatach SMED zwykle widzą wyraźną poprawę, a potem efekt się zatrzymuje. To naturalne. Kolejne minuty wymagają zmian w samej maszynie i w tym, jak detal trafia pod stempel.
Szybkie mocowanie narzędzi. Mocowanie klinowe lub hydrauliczne zamiast śrubowego i jednoznaczne interfejsy narzędzi skracają samą wymianę i ograniczają ryzyko złego osadzenia. Na starszej prasie często da się to zrobić bez wymiany całej maszyny, w ramach modernizacji i retrofitu maszyn.
Sterowanie, które pamięta ustawienia. Jeśli pozycje zderzaka, ugięcie belki i parametry gięcia dla każdego detalu są zapisane w sterowaniu, ustawienie sprowadza się do wybrania programu i sprawdzenia pierwszej sztuki. Przy starszych krawędziarkach rozwiązaniem bywa nowy układ, a to zadanie dla zespołu, który zajmuje się projektowaniem układów sterowania maszyn.
Automatyzacja obsługi prasy. Przy małych partiach i wielu wariantach operator spędza dużą część zmiany na podawaniu i odkładaniu detali. Cobot przy krawędziarce przejmuje tę pracę, a operator może w tym czasie przygotować kolejne przezbrojenie, czyli zamienić czynności wewnętrzne na zewnętrzne. Przy stanowisku zrobotyzowanym SMED obejmuje też robota: chwytak dla kolejnego detalu i program robota przygotowuje się tak samo jak wózek z narzędziami, zanim prasa skończy poprzednie zlecenie.
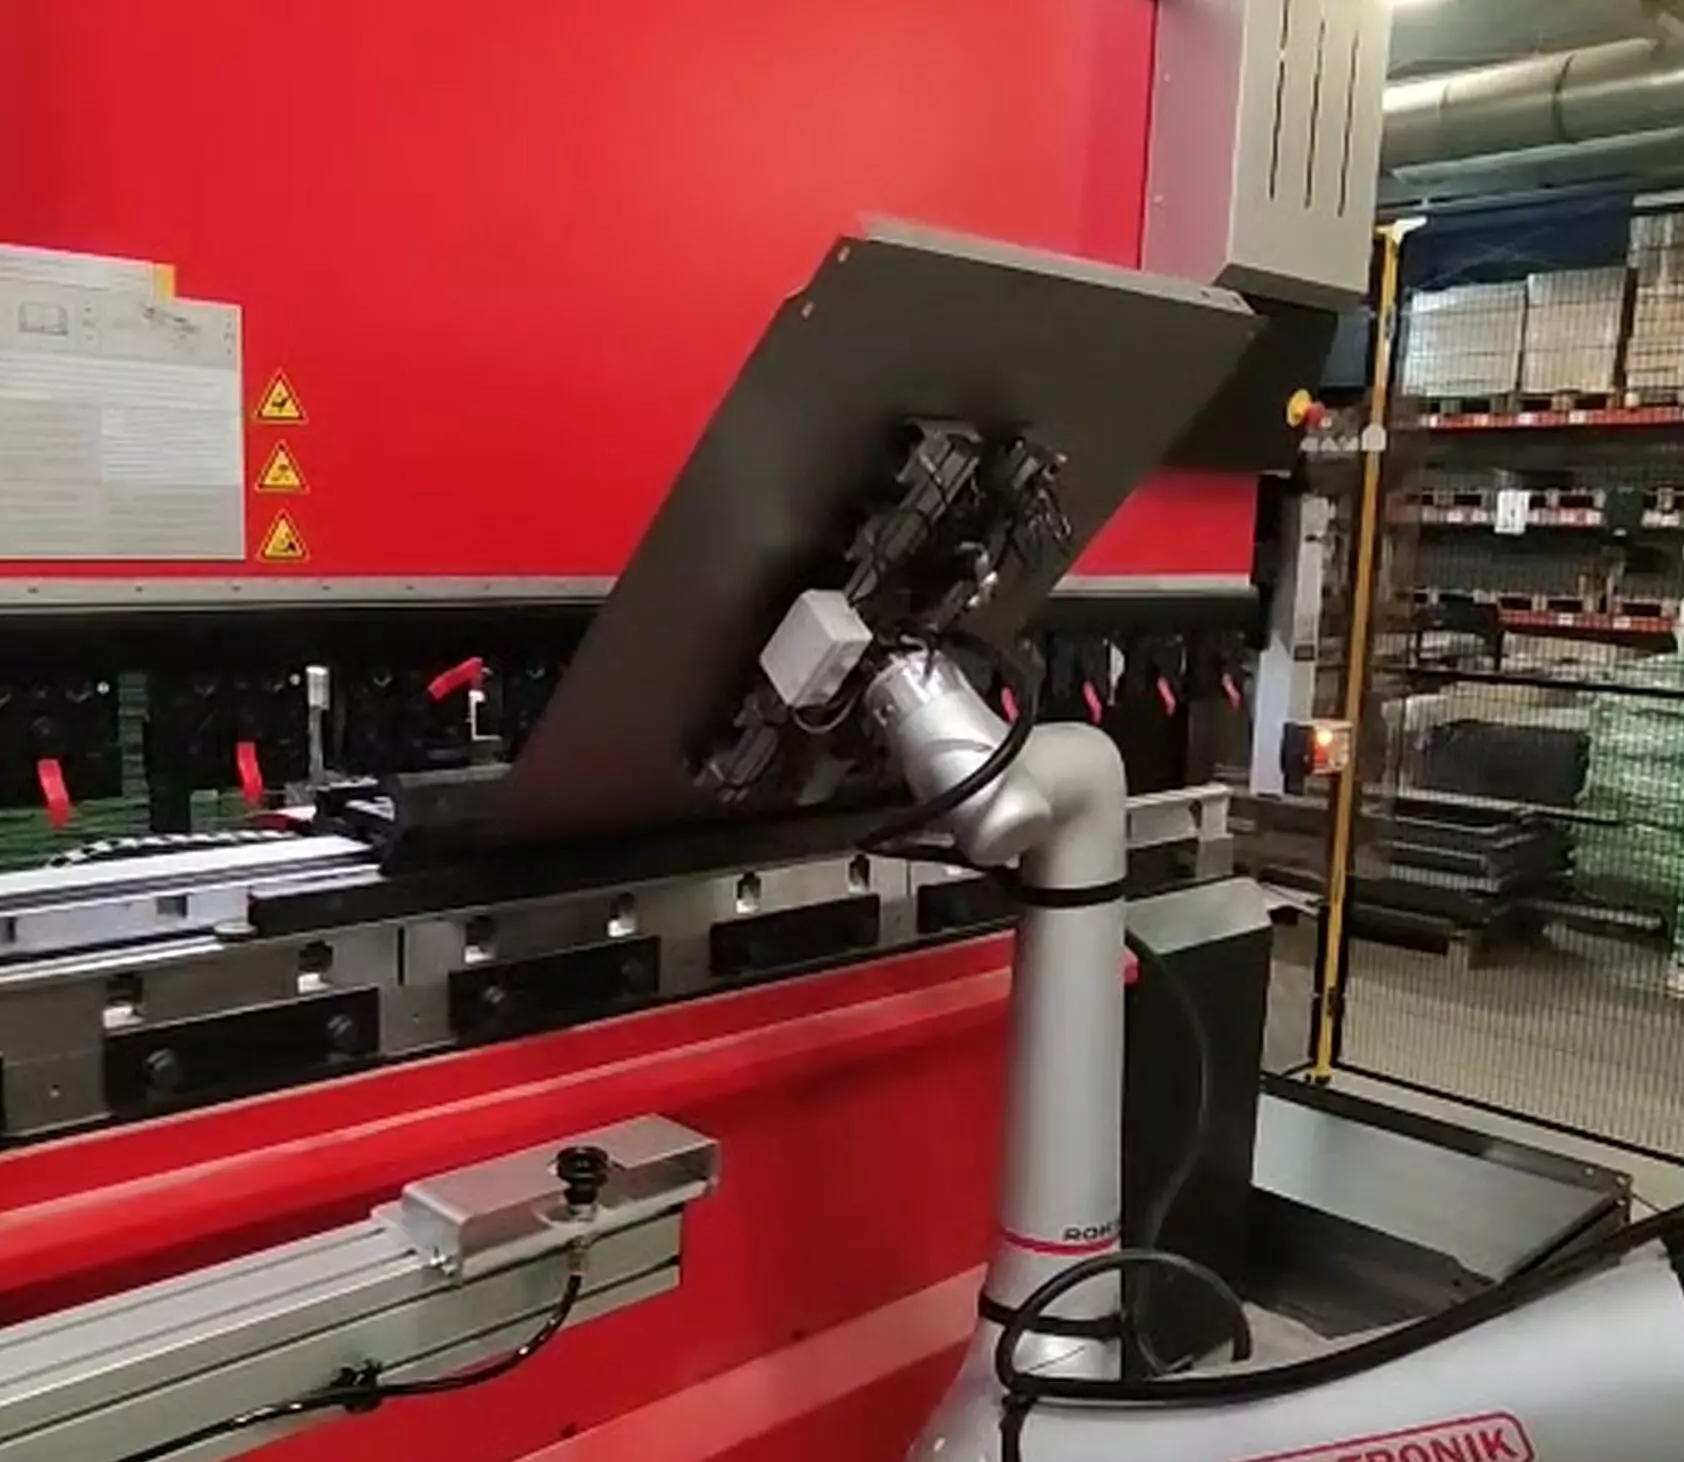
Cyfrowy zapis przezbrojeń. Rzeczywiste czasy przezbrojeń zbierane automatycznie zamiast w arkuszu pokazują, który typ zmiany i która zmiana robocza odstaje od standardu.
Jak mierzyć efekt i nie stracić go po pół roku
Wskaźniki, które warto śledzić dla każdej krawędziarki:
- średni czas przezbrojenia do pierwszej dobrej sztuki,
- liczba przezbrojeń na zmianę i ich udział w czasie pracy prasy,
- liczba próbnych gięć na przezbrojenie,
- rozrzut czasów między operatorami.
Ostatni wskaźnik jest szczególnie ważny: duży rozrzut oznacza, że standard istnieje na papierze, a nie przy prasie.
Badacze z Politechniki Gdańskiej zwracają uwagę, że standardy przezbrojeń przestają pasować wraz ze zmianami technologii, spadkiem jakości półproduktów i zużyciem maszyn. Dlatego trzeba ciągle szukać nowych sposobów skracania przezbrojeń, w tym modyfikacji technicznych stanowiska. Na krawędziarce zużycie widać szybko: luzy w zderzaku tylnym czy nierówne zużycie narzędzi oznaczają więcej próbnych gięć, nawet jeśli operator robi wszystko według instrukcji. Regularny przegląd w ramach utrzymania ruchu i bezpieczeństwa maszyn chroni czas przezbrojenia tak samo jak dobra instrukcja.
Temat jest dobrze opisany także w polskich badaniach. Przykładem jest praca inżynierska z Akademii Górniczo-Hutniczej poświęcona ocenie redukcji czasu przezbrojeń po wdrożeniu SMED na wybranych stanowiskach produkcyjnych.
Krawędziarka gotowa na małe partie z JM-TRONIK
Jeśli Twoje przezbrojenia utknęły na poziomie, którego warsztaty już nie poprawią, kolejny krok jest techniczny. Projektujemy i produkujemy zrobotyzowane stanowiska z cobotami, w tym do gięcia, i wdrażamy je od projektu po serwis i części zamienne. Dla zakładów z prasą krawędziową przygotowaliśmy CoboBend, cobota do prasy krawędziowej.
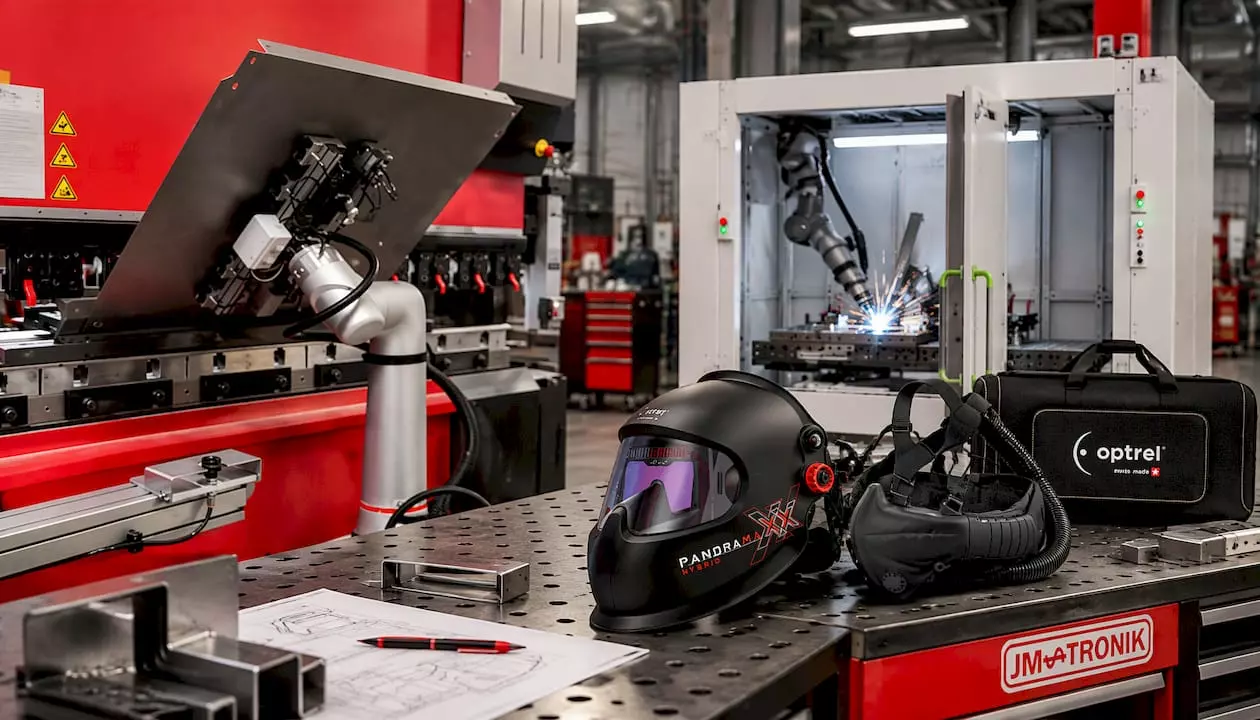
Do stanowiska dokładamy to, czego potrzebuje dobre przezbrojenie: programowanie robotów, szkolenia operatorów i programistów oraz usługi inżynieryjne. Jeśli prasa wymaga wcześniej modernizacji, zajmujemy się też retrofitem maszyn i projektowaniem układów sterowania.
Nasze spojrzenie na SMED przy krawędziarkach
Od ponad 45 lat projektujemy i budujemy rozwiązania automatyzacji dla przemysłu i widzimy, że SMED na prasie krawędziowej zaczyna się od kamery i stopera, a kończy na konstrukcji stanowiska. Warsztaty porządkują pracę, ale nie zmienią tego, że detal trzeba podać, wygiąć i odłożyć, a narzędzie zamocować.
Dlatego patrzymy na przezbrojenie jako na cechę całego stanowiska. Prasa, sterowanie, narzędzia i cobot muszą być zaprojektowane tak, żeby jak najwięcej przygotowań dało się zrobić, gdy maszyna jeszcze pracuje. Projektowanie, produkcję i rozwój rozwiązań prowadzimy we własnych strukturach, więc możemy dopasować stanowisko do tego, co realnie gniesz: do bram, balustrad, mebli stalowych czy komponentów.
Najlepszy wynik daje połączenie: zespół, który zna metodę SMED, i stanowisko zbudowane tak, żeby ją wspierało. Do tego wsparcie po wdrożeniu, czyli serwis 24/7 i części zamienne, bo czas przezbrojenia trzyma się tylko na sprawnej maszynie.
Jan
Najczęstsze pytania
Ile powinno trwać przezbrojenie prasy krawędziowej?
Celem metody SMED jest przezbrojenie poniżej 10 minut. Realny wynik zależy od liczby narzędzi w jednym ustawieniu, systemu mocowania i sterowania prasy. Najpierw zmierz swój obecny czas do pierwszej dobrej sztuki, a potem wyznacz cel dla każdego typu przezbrojenia osobno.
Czy SMED wymaga zakupu nowej prasy?
Nie na początku. Rozdzielenie czynności wewnętrznych i zewnętrznych oraz przygotowanie narzędzi przed postojem nie wymaga inwestycji. Gdy te rezerwy się wyczerpią, kolejne minuty daje modernizacja istniejącej prasy, nowe sterowanie albo cobot obsługujący krawędziarkę.
Co najczęściej wydłuża przezbrojenie krawędziarki?
Zwykle szukanie narzędzi, ręczne ustawianie zderzaka tylnego i seria próbnych gięć przed pierwszą dobrą sztuką. Nagranie kilku przezbrojeń szybko pokazuje, która z tych strat jest największa w Twoim zakładzie.
Czy cobot przy prasie krawędziowej opłaca się przy małych partiach?
Właśnie przy małych partiach i wielu wariantach przezbrojenia są najczęstsze, a każda minuta pracy operatora przy prasie się liczy. Cobot przejmuje podawanie i odkładanie detali, a operator w tym czasie przygotowuje kolejne zlecenie. Opłacalność dla Twojej produkcji najlepiej policzyć na podstawie rzeczywistych czasów i liczby przezbrojeń.


 United States
