Tak, automatyzacja produkcji bram przynosi wymierne korzyści, gdy zakład ma powtarzalne procesy spawalnicze, cięcia czy montażu lub zmaga się z problemami jakościowymi i emisjami dymów. Pierwszym krokiem nie jest zakup robota, lecz audyt technologiczny i mapa drogowa, które wskażą realne wąskie gardła. Katalog rozwiązań takich jak cele zrobotyzowane, coboty czy modułowe stanowiska pokazuje, jak wygląda kompletna odpowiedź na te potrzeby.
Krótko mówiąc:
- Automatyzacja produkcji bram wymaga najpierw dokładnego audytu procesów, aby zidentyfikować najbardziej opłacalne stanowiska do robotyzacji.
- Przy wyborze technologii istotne jest dopasowanie parametrów, takich jak moc spawania, grubość materiału czy system obsługi cięcia laserowego lub plazmowego.
- Zgodność z normami bezpieczeństwa oraz ograniczenie kontaktu pracowników z dymami spawalniczymi to kluczowe elementy projektowania stanowiska zrobotyzowanego.
- Ulga podatkowa na robotyzację i dotacje od PARP umożliwiają częściowe odzyskanie kosztów inwestycji i przyspieszają zwrot z automatyzacji.
- Etapowe wdrożenie od audytu, przez pilotaż, aż po skalowanie, zapobiega niedopasowaniu rozwiązania do zmiennej produkcji i minimalizuje ryzyko kosztownych poprawek.
Spis treści
- Jakie parametry techniczne musisz uwzględnić w specyfikacji
- Bezpieczeństwo i zgodność z normami przy robotyzacji spawania
- Finansowanie inwestycji: ulga na robotyzację i dotacje
- Jak przejść od audytu do pełnego wdrożenia
- Jak JM-TRONIK wspiera producentów bram w automatyzacji
- Dlaczego audyt, a nie katalog produktów, decyduje o sukcesie
- Skonfiguruj stanowisko zrobotyzowane razem z JM-TRONIK
- Dokumenty i przepisy, które warto mieć pod ręką
- Źródła
- Najczęściej zadawane pytania
Jakie parametry techniczne musisz uwzględnić w specyfikacji
Zanim wybierzesz dostawcę, musisz zdefiniować wymagania dla czterech kluczowych procesów: spawania, cięcia, montażu i paletyzacji. Każdy z nich ma inne kryteria doboru sprzętu i inną logikę integracji z resztą linii.
Przy spawaniu bram i ogrodzeń dobrze sprawdza się robot z prądem pulsującym w trybie MIG/MAG lub spawanie laserowe, które ogranicza odkształcenia termiczne na długich profilach. Stanowisko musi mieć skuteczną ekstrakcję spalin przy samym punkcie spawania i mocowania dopasowane do geometrii bramy, tak by detal nie wymagał wielokrotnego przekładania.
W cięciu wybór między laserem a plazmą zależy od grubości materiału i wymaganej precyzji krawędzi: laser daje czystszy reżim i mniejszą strefę wpływu ciepła, plazma bywa tańsza przy grubszych profilach. System załadunku i pozycjonowania blach powinien być zintegrowany z oprogramowaniem cięcia, żeby minimalizować czas przezbrojenia między seriami.
Montaż wymaga stanowisk modułowych z czujnikami obecności detalu i jasno określonym taktowaniem procesu, uwzględniającym ergonomię operatora przy pracach ręcznych, które zostają po robotyzacji.
Przy paletyzacji kluczowe kryteria to:
- prędkość cyklu i masa detalu, które decydują między cobotem a klasycznym paletyzerem,
- dostępna przestrzeń wokół stanowiska i możliwość pracy bez pełnego ogrodzenia,
- integracja z systemem pakowania i etykietowania,
- elastyczność przezbrojenia przy zmianie typu bramy.
Porada profesjonalisty: projektując fixtury spawalnicze, minimalizuj liczbę przełożeń detalu, prostsze mocowania i dłuższa ścieżka robocza często skracają czas przezbrojenia bardziej niż dodatkowa automatyka.
Bezpieczeństwo i zgodność z normami przy robotyzacji spawania
Projekt zrobotyzowanego stanowiska musi uwzględniać wymagania rozporządzenia 2023/1230/UE dotyczącego maszyn oraz nowe normy ISO 10218-1:2025 i ISO 10218-2:2025, które określają zasady konstrukcji robotów i integracji systemów zrobotyzowanych. Zgodność z tymi dokumentami wpływa na wybór osłon, stref bezpieczeństwa i sposobu programowania robota od pierwszego dnia projektu, nie na etapie odbioru.
Automatyzacja spawania ma też bezpośredni wpływ na ekspozycję pracowników na dymy spawalnicze. Ograniczenie kontaktu operatora z procesem spawania i skuteczna izolacja stanowiska zmniejszają narażenie na te zanieczyszczenia, na co wskazują wytyczne EU-OSHA dla inspektorów pracy.
Automatyzacja spawania ogranicza bezpośredni kontakt operatora z dymami spawalniczymi, a EU-OSHA opisuje konkretne środki kontroli, które warto wdrożyć razem z robotyzacją, nie zamiast niej.
Przed uruchomieniem stanowiska konieczne są:
- ocena ryzyka obejmująca strefy pracy robota i dostęp operatora,
- jasne instrukcje obsługi i procedury zatrzymania awaryjnego,
- szkolenia programistów i operatorów przed przekazaniem stanowiska do produkcji.
Finansowanie inwestycji: ulga na robotyzację i dotacje
Koszt zakupu i wdrożenia stanowiska zrobotyzowanego można częściowo odzyskać przez ulgę podatkową i programy wsparcia, zanim jeszcze inwestycja zacznie się spłacać z bieżącej produkcji.
- Ulga na robotyzację obowiązuje w latach 2022-2026 i pozwala na dodatkowe odliczenie 50% kosztów kwalifikowanych, co w praktyce umożliwia rozliczenie do 150% wydatków na robotyzację, jak opisuje Podatki.
- Dotacje i audyty technologiczne finansowane przez PARP oraz programy FERS obejmują wsparcie na audyt, zakup maszyn i szkolenia kadr, zgodnie z opisem programów PARP dla automatyzacji i robotyzacji w MŚP.
- Kalkulacja ROI powinna uwzględniać oszczędności na robociźnie, koszty dodatkowej wentylacji i BHP oraz wzrost jakości spoin, który zmniejsza liczbę reklamacji i poprawek.
Uproszczony schemat kalkulacji wygląda tak:
| Element kalkulacji | Co uwzględnia |
|---|---|
| Koszt inwestycji | Zakup stanowiska, instalacja, szkolenia |
| Ulga na robotyzację | Dodatkowe 50% odliczenia kosztów kwalifikowanych |
| Oszczędności roczne | Robocizna, mniej poprawek, niższe koszty BHP |
| Okres zwrotu | Koszt inwestycji po odliczeniu ulgi podzielony przez oszczędności roczne |
Interpretacje podatkowe dotyczące sposobu rozliczania kosztów robotyzacji bywają przedmiotem sporów przed sądami administracyjnymi, warto więc skonsultować rozliczenie z doradcą podatkowym przed złożeniem wniosku.
Jak przejść od audytu do pełnego wdrożenia
Wdrożenie automatyzacji w produkcji bram ma sens jako proces etapowy, nie jednorazowy zakup maszyny.
- Audyt technologiczny. Zmapuj procesy spawania, cięcia, montażu i paletyzacji, wskaż wąskie gardła i policz rzeczywisty czas cyklu w każdym z nich.
- Wybór procesu do pilotażu. Zacznij od stanowiska o największej powtarzalności, na przykład spawania standardowego modelu bramy, i zdefiniuj KPI: czas cyklu, liczbę poprawek, przestoje.
- Integracja z systemami sterowania. Sprawdź, jak nowe stanowisko połączy się z istniejącym MES lub ERP oraz z systemem wentylacji i ochrony środowiska pracy.
- Testy FAT i SAT. Przeprowadź odbiór fabryczny (FAT) u dostawcy i odbiór na miejscu (SAT) po instalacji, zanim stanowisko przejmie produkcję seryjną.
- Szkolenia i umowa serwisowa. Przeszkol operatorów i programistów, ustal zakres serwisu i czas reakcji na awarię.
- Skalowanie. Po potwierdzeniu KPI w pilotażu rozszerz automatyzację na kolejne procesy, korzystając z modułowych stanowisk, które można przekonfigurować, na przykład CoboSystem.
Porada profesjonalisty: zanim podpiszesz umowę na całą linię, wynegocjuj etap pilotażowy z jasno zapisanymi KPI, to najczęściej jedyny sposób, by uniknąć kosztownych poprawek na produkcji seryjnej.
Jak JM-TRONIK wspiera producentów bram w automatyzacji
Firma specjalizuje się w projektowaniu i produkcji rozwiązań automatyzacji procesów przemysłowych, integrując technologię spawalniczą z robotyzacją, od projektu po serwis.
W katalogu firmy znajdują się:
- linie produktów LaserWeld, LaserCut i CoboSystem, obejmujące spawanie i cięcie laserowe oraz modułowe stanowiska z cobotem,
- coboty Rokae xMate CR12 i Rokae xMate CR20, różniące się udźwigiem i zasięgiem ramienia,
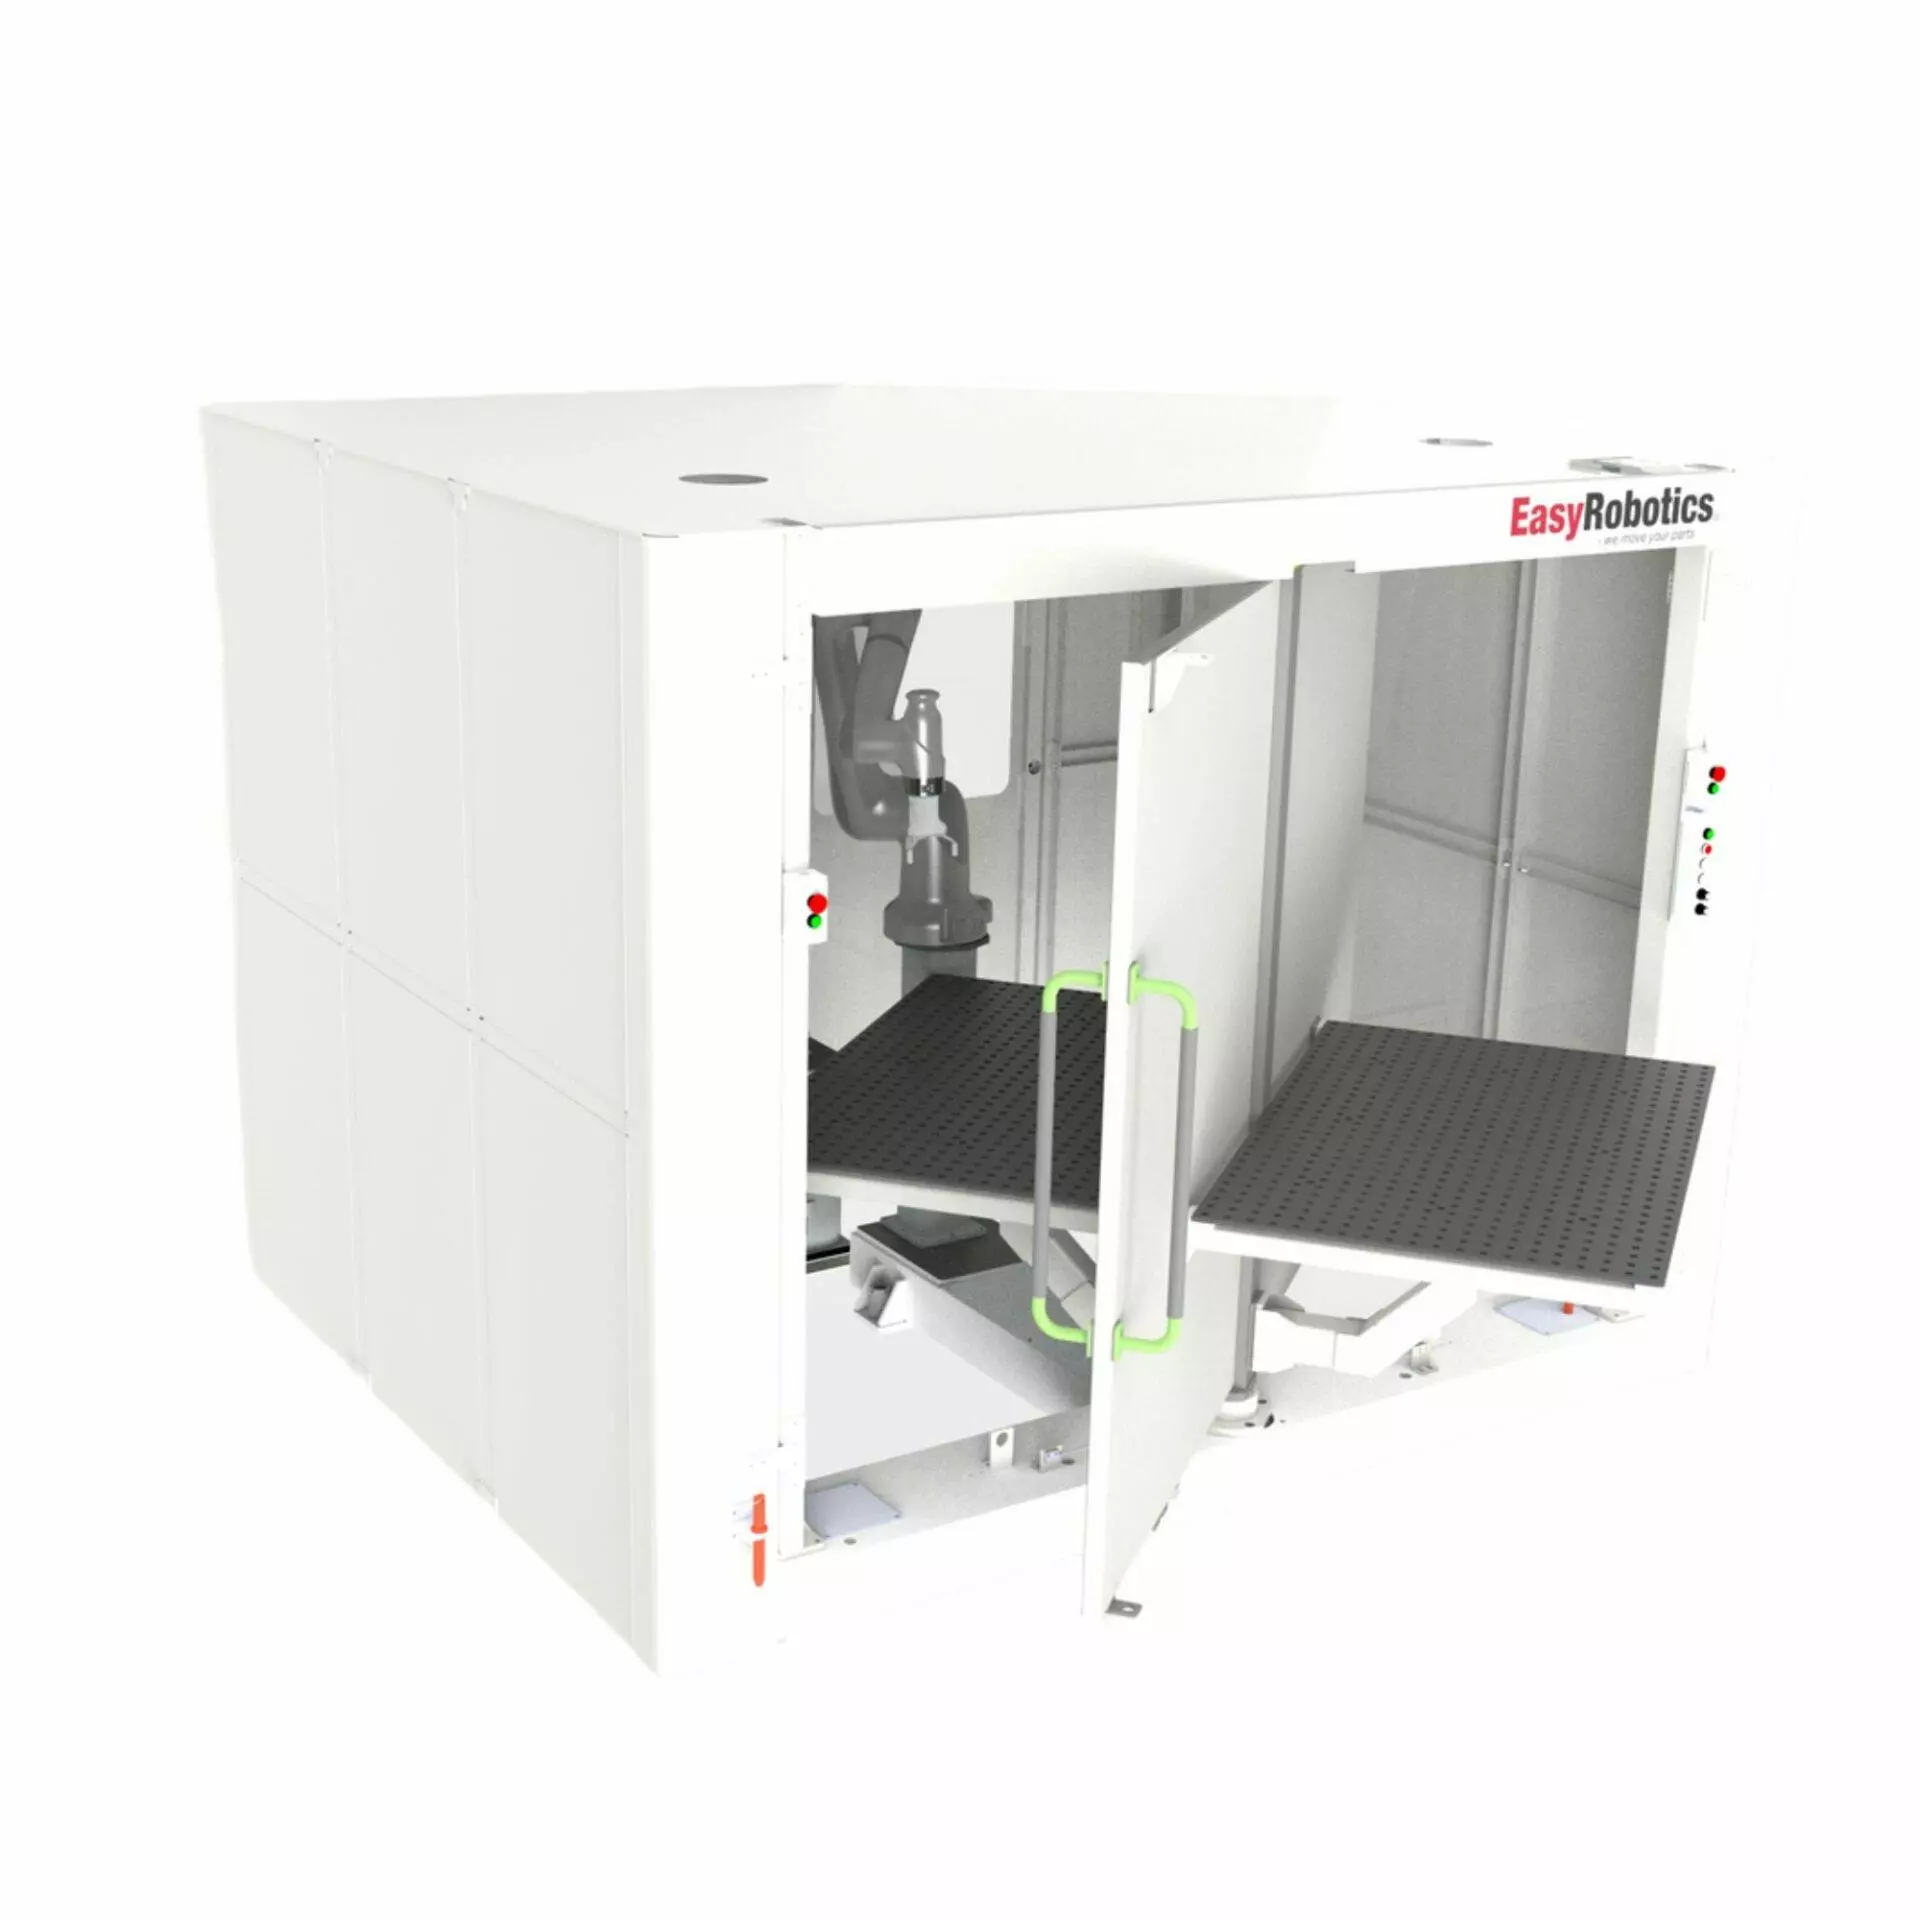
- cela spawalnicza z cobotem CR, gotowe stanowisko do zrobotyzowanego spawania.
Zakres współpracy obejmuje audyt procesu, projekt stanowiska, instalację, szkolenia operatorów i programistów oraz serwis robotów przemysłowych po uruchomieniu produkcji. Taki model pozwala producentowi bram przejść przez cały proces wdrożenia z jednym partnerem technicznym, zamiast łączyć kilku dostawców na etapie projektu, integracji i serwisu.
Dlaczego audyt, a nie katalog produktów, decyduje o sukcesie
Największym błędem w automatyzacji produkcji bram nie jest wybór złego robota, lecz pominięcie audytu i wdrożenie automatyzacji tam, gdzie proces sam w sobie jest źle zaprojektowany. Robot przyspieszy spawanie źle zaprojektowanej fixtury, ale nie naprawi problemu, który wynika z niej samej.
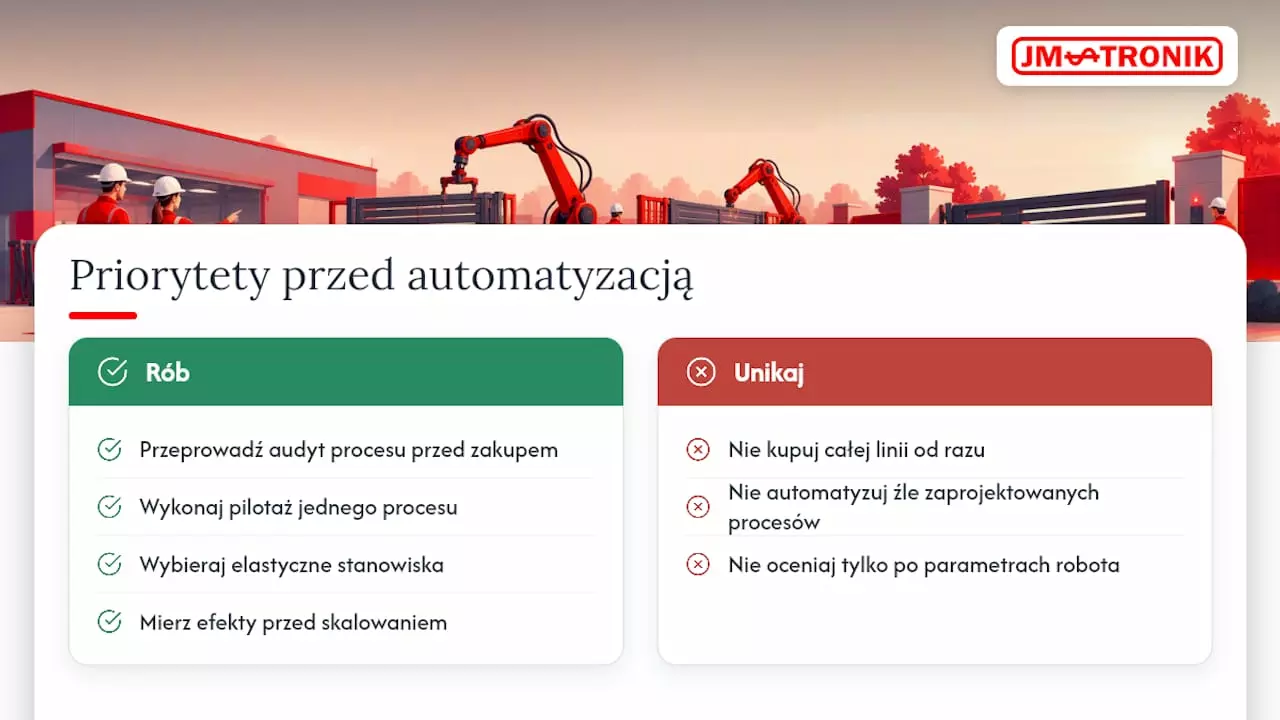
Konwencjonalna narracja o automatyzacji skupia się na osiągach robota: prędkości, udźwigu, zasięgu. To dane ważne, ale wtórne wobec pytania, czy proces, który chcesz zautomatyzować, ma sens w obecnej formie. Elastyczne stanowiska, które radzą sobie z produkcją o dużej różnorodności i małych seriach, częściej wygrywają z dużymi, jednofunkcyjnymi liniami, bo rzeczywistość produkcji bram rzadko wygląda jak jeden powtarzalny model.
Priorytetem dla producenta bram powinien być pilotaż na jednym, dobrze zmierzonym procesie, zanim zapadnie decyzja o skalowaniu. Firmy, które przeskakują ten etap i kupują od razu całą linię, częściej odkrywają niedopasowanie do rzeczywistego miksu produktów już po instalacji, kiedy zmiana specyfikacji jest znacznie droższa.
— Jan
Skonfiguruj stanowisko zrobotyzowane razem z JM-TRONIK
Zamiast szukać osobno dostawcy robota, integratora i firmy szkoleniowej, możesz zrealizować cały projekt automatyzacji produkcji bram z jednym partnerem, od audytu po serwis.
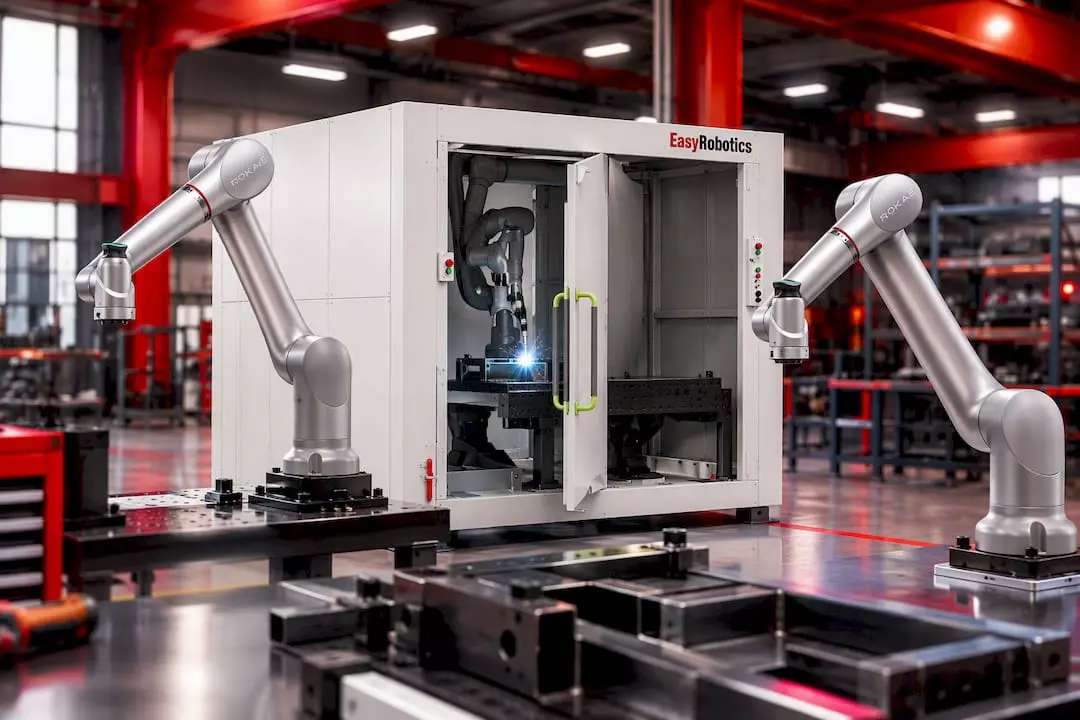
JM-TRONIK oferuje gotowe stanowiska, takie jak cela spawalnicza z cobotem CR czy coboty Rokae xMate CR12 i CR20, a także usługi robotyzacji paletyzacji i automatyzacji spawania. Oferta wdrożeniowa obejmuje audyt procesu, projekt stanowiska, instalację, szkolenia operatorów oraz serwis po uruchomieniu.
Napisz do JM-TRONIK i zapytaj o audyt technologiczny dla swojej linii produkcyjnej bram.
Dokumenty i przepisy, które warto mieć pod ręką
Zanim podejmiesz decyzję o zakresie inwestycji, sprawdź te źródła:
- Podatki, opis mechaniki odliczenia i okresu obowiązywania,
- normy ISO 10218, wymagania dla robotów i systemów zrobotyzowanych,
- wytyczne EU-OSHA o dymach spawalniczych, środki kontroli narażenia,
- programy PARP dla automatyzacji MŚP, dotacje na audyt i inwestycje.
Źródła
- Podatki
- ISO standards — ISO 10218
- Guidance for national labour inspectors — EU‑OSHA
- Automatyzacja i robotyzacja w MŚP — PARP
Najczęściej zadawane pytania
Od czego zacząć automatyzację produkcji bram?
Zacznij od audytu technologicznego, który wskaże, który proces, spawanie, cięcie czy paletyzacja, ma największy potencjał oszczędności. Dopiero po audycie warto planować pilotaż na jednym stanowisku, zamiast kupować całą linię od razu.
Czy automatyzacja spawania bram wymaga specjalnej wentylacji?
Tak, izolacja procesu i skuteczna ekstrakcja spalin w punkcie spawania ograniczają narażenie operatora na dymy spawalnicze, zgodnie z wytycznymi EU-OSHA. Automatyzacja sama w sobie zmniejsza kontakt człowieka z procesem, ale wentylacja pozostaje wymagana.
Jak długo trwa wdrożenie zrobotyzowanego stanowiska spawalniczego?
Czas zależy od zakresu projektu, obejmuje audyt, projekt, produkcję stanowiska, instalację oraz testy FAT i SAT przed przekazaniem do produkcji seryjnej. Etapowe podejście, od pilotażu do skalowania, pozwala uruchomić pierwszy proces szybciej niż wdrażanie całej linii jednocześnie.
Czy mały producent bram może skorzystać z ulgi na robotyzację?
Tak, ulga na robotyzację obowiązuje w latach 2022-2026 i pozwala na dodatkowe odliczenie 50% kosztów kwalifikowanych niezależnie od wielkości firmy, o ile spełnia warunki ustawowe. Warto sprawdzić z doradcą podatkowym, jakie koszty kwalifikują się do odliczenia w konkretnym projekcie.
Czym różni się cobot od klasycznego paletyzera przy pakowaniu bram?
Cobot lepiej sprawdza się przy małych i średnich seriach oraz gdy operator musi współpracować z robotem przy tym samym stanowisku. Klasyczny paletyzer ma przewagę przy bardzo dużych seriach i wysokiej prędkości cyklu, gdzie elastyczność ma mniejsze znaczenie niż przepustowość.


 United States
