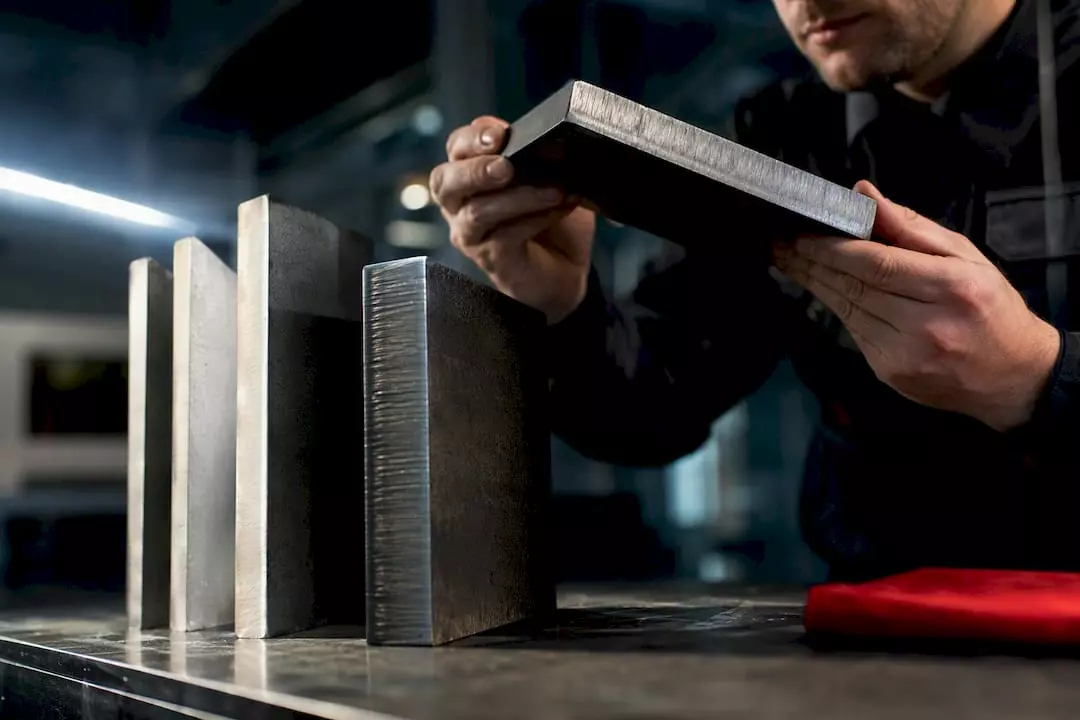
Jakość krawędzi po laserze zależy przede wszystkim od poprawnego zestawu mocy, prędkości i ustawienia ogniska w połączeniu z odpowiednim gazem pomocniczym. Norma PN‑EN ISO 9013 daje konkretne kryteria oceny: chropowatość Rz5, prostopadłość u i odchylenie ∆a. Najczęstsze wady, czyli żużel, nadpalenie i nierówne prążkowanie, wynikają zwykle z jednego z tych trzech czynników i da się je zdiagnozować w kilka minut przy stanowisku.
Krótko mówiąc:
- Kluczowym parametrem jest współczesne ustawienie mocy, prędkości i ogniska, które musi tworzyć rozsądny zakres bez wad jak żużel czy nadpalenie.
- Materiał i grubość blachy wpływają na optymalne parametry, przy czym są różnice między stalą węglową, nierdzewną i aluminium, szczególnie w szybkości i ciśnieniu gazu.
- Regularne kontrole optyki, dyszy i ciśnienia gazu pozwalają zachować powtarzalność jakości krawędzi, a zaniedbanie tego często powoduje spadek jakości mimo poprawnych ustawień.
- Norma PN‑EN ISO 9013 umożliwia mierzenie chropowatości, prostopadłości i odchyłek, które definiują jakość krawędzi, szczególnie ważne przy detalach wymagających dalszej obróbki.
- Warto rozważyć wykończenie krawędzi fazowaniem lub szlifowaniem, szczególnie dla elementów malowanych lub użytkowanych ręcznie, aby zapobiec uszkodzeniom powłoki i zranieniom.
Spis treści
- Kluczowe parametry procesu: moc lasera, prędkość, ognisko
- Wpływ materiału i grubości blachy na jakość krawędzi
- Optyka, stan głowicy i ustawienie ogniska: praktyczne wskazówki
- Gaz pomocniczy, dysza i parametry przepływu
- Typ lasera i tryb wiązki: co ma praktyczne znaczenie
- Typowe wady krawędzi i konkretne kroki naprawcze
- Normy i metryki jakościowe: PN‑EN ISO 9013 i PN‑EN 1090 w praktyce odbioru
- Wykończenie krawędzi: kiedy zostawić surowo, kiedy gratować lub fazować
- Doświadczenie producenta i materiały pomocnicze
- Perspektywa autora: priorytety inżyniera przy decyzji o jakości krawędzi
- Testy parametrów i wdrożenie z JM‑TRONIK
- Źródła
- Najczęściej zadawane pytania
Kluczowe parametry procesu: moc lasera, prędkość, ognisko
Każda kombinacja mocy, prędkości i pozycji ogniska daje inny wynik na krawędzi, a te trzy zmienne trzeba traktować jako jeden układ, nie osobne ustawienia. Zbyt niska prędkość względem mocy powoduje nadpalenie górnej krawędzi i przypalone naroża. Zbyt wysoka prędkość względem mocy prowadzi do niedostatecznego przetopu i grubej warstwy żużla na dolnej krawędzi. Między tymi dwoma skrajnościami leży wąski, ale realny zakres, w którym krawędź wychodzi gładka i bez nawisów.
Rozpoznanie, w którym z tych trzech obszarów jesteś, nie wymaga mikroskopu. Wystarczy obejrzeć próbkę pod kątem:
- nadpalenie: ciemne, poszarpane naroża na górnej powierzchni blachy,
- zakres optymalny: jednolity, matowy prążek bez odprysków po obu stronach szczeliny,
- żużel: twarda, przylegająca warstwa na dolnej krawędzi, którą trzeba odłupywać dłutkiem.
Znalezienie tego okna parametrów wymaga krótkiej serii testowej. Ustaw macierz kilku kombinacji mocy i prędkości dla danej grubości, wykonaj cięcia próbne na odcinku 50–100 mm, a potem zmierz chropowatość profilometrem i oceń wizualnie dolną krawędź. Taka seria testowa pozwala szybko wyznaczyć zakres bez wad, który potem można zamrozić w sterowniku maszyny.
Porada profesjonalisty: Zamiast szukać jednego „idealnego” ustawienia, wyznacz dolną i górną granicę akceptowalnego zakresu mocy przy stałej prędkości. Dzięki temu operator ma margines bezpieczeństwa, gdy materiał lub temperatura hali się wahają.
Wpływ materiału i grubości blachy na jakość krawędzi
Stal węglowa, stal nierdzewna i aluminium zachowują się przy cięciu laserowym zupełnie inaczej, mimo że fizyka procesu jest ta sama. Stal węglowa z tlenem jako gazem pomocniczym daje najszybsze cięcie, ale krawędź jest utleniona i wymaga dalszej obróbki, jeśli detal ma być malowany bez piaskowania. Stal nierdzewna cięta azotem zachowuje jasną, nieutlenioną powierzchnię, ale wymaga wyższego ciśnienia gazu i wolniejszej prędkości niż przy tlenie. Aluminium, ze względu na wysoką przewodność cieplną i refleksyjność, potrzebuje wyższej mocy chwilowej i precyzyjnego ogniska, inaczej krawędź wychodzi nierówna.
Znaczenie ma też sam skład stali. Gatunki określane jako „laser grade”, z kontrolowaną zawartością krzemu i innych pierwiastków stopowych, pozwalają ciąć szybciej przy tej samej jakości krawędzi niż blachy o niekontrolowanym składzie chemicznym. To różnica, którą warto sprawdzić już na etapie zamawiania materiału, a nie dopiero na produkcji.
Grubość blachy dyktuje dalsze decyzje:
- do 3 mm: priorytetem jest prędkość, ognisko może być ustawione blisko powierzchni,
- 3–10 mm: kluczowa staje się stabilność strugi gazu i chłodzenie głowicy,
- powyżej 10–12 mm: warto rozważyć, czy laser fiber wysokiej moc wciąż jest opłacalny, czy lepiej sprawdzi się cięcie plazmowe lub mechaniczne.
Optyka, stan głowicy i ustawienie ogniska: praktyczne wskazówki
Zabrudzona lub uszkodzona optyka rzadko daje efekt „wszystko albo nic” — zwykle objawia się powolnym pogorszeniem jakości, które łatwo przegapić. Trzy sygnały ostrzegawcze to: równomierny spadek mocy na wyjściu wiązki, wzrost chropowatości na całej długości cięcia oraz niestabilne, „drgające” cięcie przy stałych parametrach.
- Sprawdzaj soczewkę ochronną i soczewkę skupiającą przed każdą zmianą, a nie tylko po alarmie maszyny.
- Czyść osłony i dysze zgodnie z harmonogramem producenta, bo nawet niewidoczny film oleju rozprasza wiązkę.
- Wymieniaj szkło ochronne regularnie, ponieważ mikropęknięcia od odprysków metalu obniżają transmisję mocy skrycie i stopniowo.
- Kalibruj współosiowość dyszy i wiązki po każdej wymianie optyki, bo przesunięcie o dziesiąte części milimetra już psuje symetrię krawędzi.
Jako punkt wyjściowy dla ustawienia ogniska sprawdza się pozycja około 1 mm pod powierzchnią blachy, dla materiałów średniej grubości. Walidacja jest prosta: wykonaj cięcie próbne, przekrój je i sprawdź, czy przewężenie strugi wypada w połowie grubości materiału. Zaniedbanie tych kontroli to jedna z najczęstszych przyczyn niewyjaśnionych spadków jakości na produkcji seryjnej.
Gaz pomocniczy, dysza i parametry przepływu
Wybór gazu decyduje o charakterze krawędzi bardziej niż jakikolwiek inny pojedynczy parametr. Tlen przyspiesza cięcie stali węglowej dzięki egzotermicznej reakcji, ale zostawia utlenioną, ciemniejszą krawędź. Azot lub argon nie utleniają materiału i dają jasną, czystą powierzchnię, kosztem wyższego zużycia gazu i często wolniejszego cięcia przy tej samej mocy.
Rozmiar dyszy wpływa na to, jak skutecznie struga gazu wypycha stopiony materiał ze szczeliny:
- mała dysza: wyższa prędkość strugi, lepsza przy cięciu precyzyjnym i tonkich blachach,
- większa dysza: stabilniejszy przepływ na grubszych przekrojach, ale wolniejsze usuwanie żużla przy niskim ciśnieniu.
Ciśnienie gazu i współosiowość dyszy względem wiązki muszą być powtarzalne z cięcia na cięcie, inaczej ta sama receptura parametrów da różne wyniki na dwóch zmianach produkcyjnych.
Porada profesjonalisty: Zapisuj ciśnienie gazu i typ dyszy razem z parametrami mocy i prędkości w jednym rekordzie. Rozłączenie tych danych to najczęstsza przyczyna, dla której „sprawdzone” parametry nagle przestają działać po wymianie dyszy.
Typ lasera i tryb wiązki: co ma praktyczne znaczenie
Laser CO2 wciąż dobrze radzi sobie z grubszymi blachami nierdzewnymi i pewnymi materiałami niemetalowymi, ale w większości zastosowań przemysłowych ustąpił miejsca laserom fiber ze względu na wyższą efektywność energetyczną i mniejsze koszty eksploatacji. Fiber daje też zwykle mniejszą średnicę wiązki, co przy tej samej mocy przekłada się na węższą szczelinę i mniejszy obszar wpływu ciepła.
Tryb wiązki ma znaczenie, które łatwo przegapić przy porównywaniu samych specyfikacji mocy:
- TEM00 (tryb podstawowy): najgładsza możliwa krawędź, bo energia jest skoncentrowana w jednym, symetrycznym punkcie,
- wyższe tryby wiązki: szerszy obszar oddziaływania, przydatny przy niektórych operacjach spawania, ale rzadziej optymalny dla precyzyjnego cięcia.
Jeśli maszyna regularnie wymaga dodatkowej obróbki mechanicznej po cięciu, warto sprawdzić, czy przyczyną nie jest właśnie degradacja trybu wiązki wraz z wiekiem źródła laserowego, a nie błąd parametrów procesu.
Typowe wady krawędzi i konkretne kroki naprawcze
Każda wada krawędzi ma zwykle jedną dominującą przyczynę, którą można zidentyfikować bez rozbierania maszyny.
- Żużel na dolnej krawędzi — zbyt niska moc lub zbyt wysoka prędkość względem grubości; zwiększ moc o 5 —10% albo zmniejsz prędkość i sprawdź ciśnienie gazu.
- Nawis (przylegający wyrzut materiału) — najczęściej złe ustawienie ogniska lub zużyta dysza; zweryfikuj pozycję ogniska i wymień dyszę.
- Prążkowanie krawędzi — niestabilna prędkość posuwu lub wahania ciśnienia gazu; sprawdź mechanikę osi i regulator gazu.
- Odchylenie od prostopadłości (∆a poza tolerancją) — źle wycentrowana wiązka względem dyszy albo zużyta optyka; wykonaj kalibrację współosiowości.
Szybka checklista przed każdą zmianą partii materiału: kontrola optyki, sprawdzenie dyszy, weryfikacja ciśnienia gazu, jedno cięcie próbne z pomiarem chropowatości. Gdy mimo poprawnych parametrów krawędź wciąż nie spełnia wymagań rysunku, np. dla powierzchni lakierowanych lub styków spawanych, sięgnij po gratowanie, fazowanie lub szlifowanie mechaniczne, zamiast dalej „dokręcać” parametry cięcia.
Porada profesjonalisty: Prowadź osobny rejestr wad z fotografią i przypisanymi parametrami. Po kilku miesiącach taki rejestr staje się lepszym źródłem diagnozy niż jakakolwiek instrukcja producenta maszyny.
Normy i metryki jakościowe: PN‑EN ISO 9013 i PN‑EN 1090 w praktyce odbioru
Norma PN‑EN ISO 9013 definiuje trzy mierzalne wskaźniki jakości krawędzi ciętej termicznie: chropowatość Rz5, prostopadłość u oraz dopuszczalne odchylenie ∆a, które rośnie razem z grubością materiału. Dla blachy o grubości od 6 do 10 mm typowa tolerancja ∆a wynosi 0,6 mm, co w praktyce oznacza, że kontrola wymiaru krawędzi musi uwzględniać tę wartość jako punkt odniesienia, nie jako błąd pomiaru.
Wybór klasy jakości zależy od dalszego przeznaczenia detalu:
- klasa 1 (wyższa dokładność): elementy pod dalszą obróbkę mechaniczną, styki spawane wymagające dokładnego przylegania,
- klasa 2: detale, które nie wymagają precyzyjnego dopasowania geometrycznego po cięciu.
Dla konstrukcji stalowych powiązanie z klasami wykonania EXC w normie PN‑EN 1090 dodatkowo precyzuje, jakiej jakości krawędzi wymaga dany element konstrukcyjny w zależności od klasy odpowiedzialności budowli.
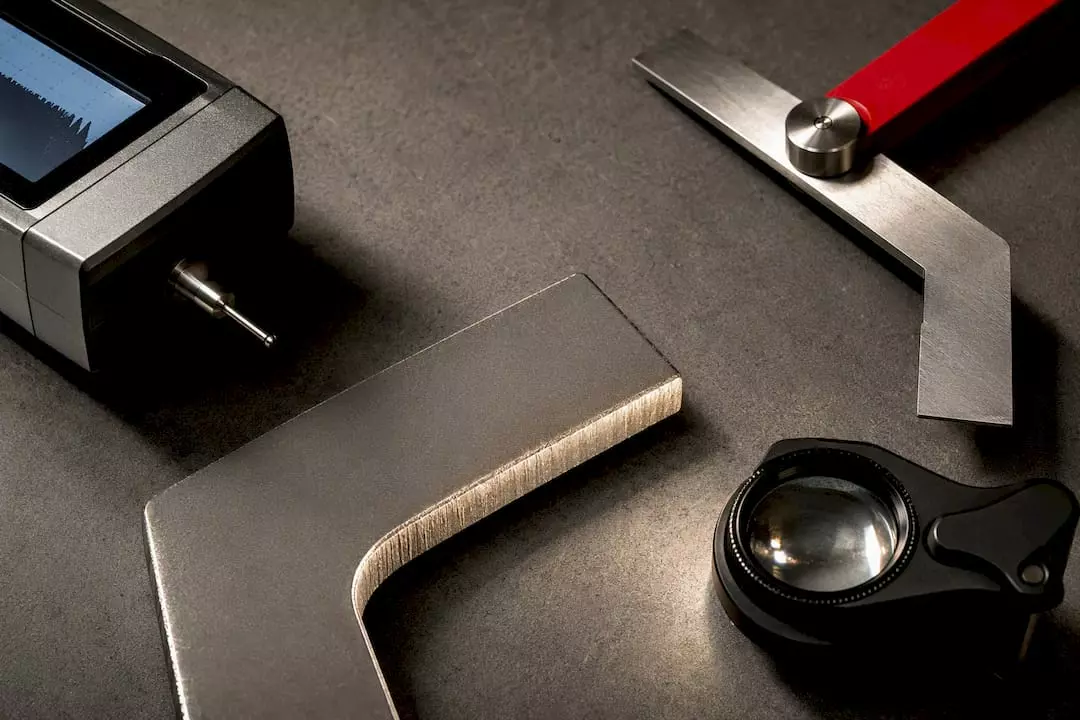
Podstawowy zestaw pomiarowy do odbioru obejmuje profilometr do chropowatości, przymiar kątowy lub czujnik do pomiaru prostopadłości oraz lupę lub mikroskop przenośny do oceny mikropęknięć i nawisów.
Wykończenie krawędzi: kiedy zostawić surowo, kiedy gratować lub fazować
Krawędź surowa po laserze bywa w pełni wystarczająca, gdy detal trafia do dalszej obróbki mechanicznej albo pracuje wewnątrz konstrukcji, poza zasięgiem dotyku i wzroku użytkownika. Problem zaczyna się przy elementach malowanych proszkowo lub eksploatowanych ręcznie, gdzie ostra krawędź powoduje przerzedzenie powłoki lakierniczej i ryzyko zranienia.
W takich przypadkach łagodne fazowanie lub zaokrąglenie rozwiązuje problem bez dużego kosztu dodatkowego. Typowe wartości warsztatowe to fazowanie C0,2–C0,5 lub zaokrąglenie R0,5, w zależności od grubości blachy i grubości docelowej powłoki.
Prosta karta wykończenia do rysunku technicznego powinna zawierać: grubość materiału, funkcję detalu (malowany, konstrukcyjny, wewnętrzny), wymaganą klasę jakości według PN‑EN ISO 9013 i konkretną wartość fazy lub zaokrąglenia.
Doświadczenie producenta i materiały pomocnicze
Firma projektuje i wdraża maszyny do cięcia i spawania laserowego, łącząc technologię laserową z robotyzacją stanowisk produkcyjnych. Oferta obejmuje spawarki laserowe z serii LaserWeld oraz robota do kontroli jakości CoboInspect, który mierzy powtarzalność krawędzi w cyklu produkcyjnym, a nie tylko na próbkach wyrywkowych. Klienci mogą zamówić testy parametrów na własnym materiale przed podjęciem decyzji o zakupie maszyny, co skraca czas wdrożenia i ogranicza ryzyko błędnego doboru sprzętu.
Perspektywa autora: priorytety inżyniera przy decyzji o jakości krawędzi
Maksymalna jakość krawędzi ma sens tam, gdzie kosztuje mniej niż alternatywna obróbka mechaniczna. Tam, gdzie detal i tak trafi pod frezarkę, pogoń za idealnym Rz5 to strata czasu maszyny. Każdą zmianę parametrów warto dokumentować od razu, z datą i przyczyną, bo pamięć operatora zawodzi szybciej niż optyka głowicy.
— Jan
Testy parametrów i wdrożenie z JM‑TRONIK
Zanim zamówisz maszynę na podstawie samej karty katalogowej, sprawdź, jak realnie zachowuje się na Twoim materiale. Jm-tronik oferuje testy parametrów na próbkach klienta przed zakupem, co eliminuje ryzyko kupienia maszyny niedopasowanej do konkretnej grubości i gatunku blachy. W ofercie znajdziesz ręczną spawarkę laserową LaserWeld do prac serwisowych i naprawczych, kompaktową mini spawarkę laserową LaserWeld mini dla mniejszych stanowisk oraz kobota CoboInspect do automatycznej kontroli jakości krawędzi w cyklu produkcyjnym.
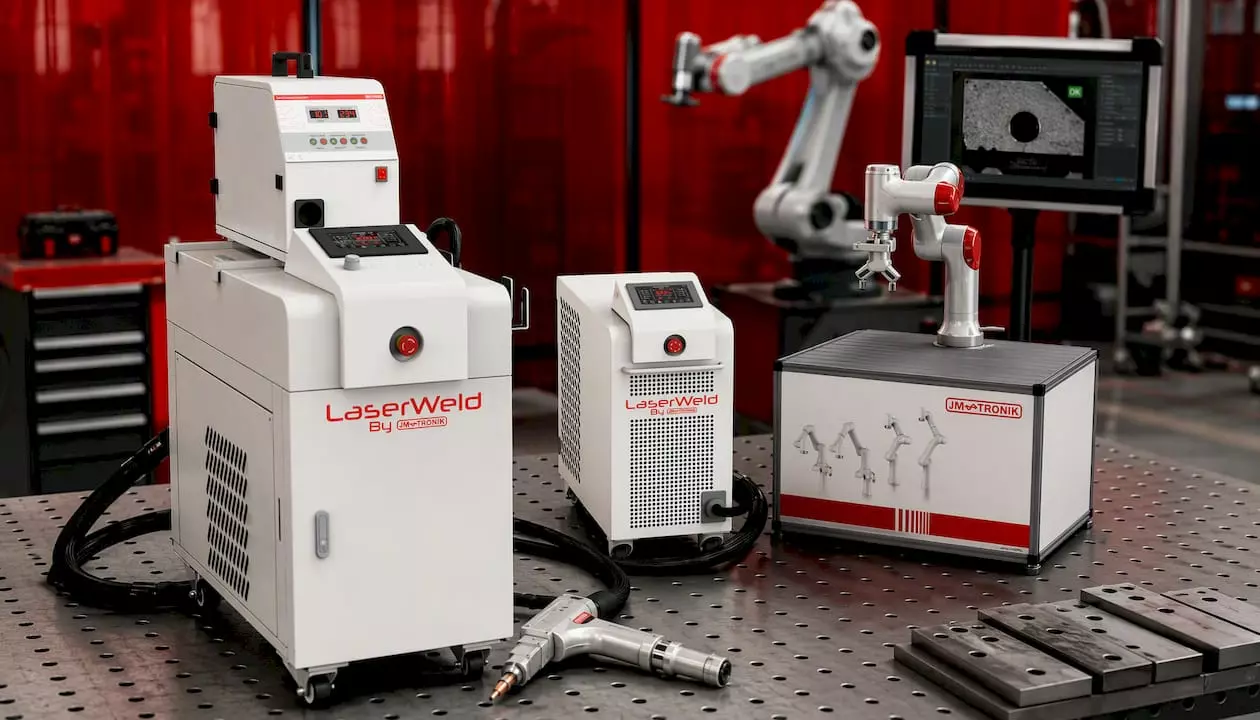
Dodatkowo dostępna jest gama wycinarek laserowych LaserCut do cięcia blach i rur, wraz z serwisem i szkoleniami operatorskimi po stronie Jm-tronik. Firmy produkcyjne rozważające automatyzację procesu sprzedaży maszyn i pozyskiwania klientów mogą też skorzystać z wiedzy SzopaLabs o kwalifikacji kontaktów przy budowaniu własnego lejka wdrożeniowego. Skontaktuj się z Jm-tronik i zamów wycenę wraz z testem parametrów na próbce Twojego materiału.
Źródła
Norma PN‑EN ISO 9013 to podstawa oceny chropowatości i prostopadłości krawędzi. Przewodnik Artizono opisuje strefy jakości w funkcji mocy i prędkości. Materiał o wpływie krzemu na jakość cięcia wyjaśnia rolę gatunku stali, a artykuł o wykończeniu krawędzi podaje konkretne wartości fazowania.
- Dlaprodukcji
- Kompletny przewodnik po standardach jakości cięcia laserowego | Artizono
- Wykończenie krawędzi po cięciu laserem – Kaczocha
Najczęściej zadawane pytania
Do jakiej grubości blachy tnie laser fiber?
Przemysłowe lasery fiber tną stal węglową do znacznej grubości, a stal nierdzewną i aluminium do umiarkowanych grubości, przy czym jakość krawędzi pogarsza się wraz z grubością bez odpowiedniego wzrostu mocy.
Czy proces cięcia laserowego jest bezpieczny w hali produkcyjnej?
Tak, o ile maszyna ma zamkniętą osłonę wiązki, prawidłową wentylację dymów procesowych i przeszkoloną obsługę zgodną z instrukcją producenta; ryzyko dotyczy głównie promieniowania rozproszonego i oparów metalu.
Jaka jest typowa dokładność wymiarowa cięcia laserowego?
Przy poprawnie skalibrowanej maszynie dokładność wymiarowa wynosi zwykle w granicach dziesiątych części milimetra, a prostopadłość krawędzi ocenia się według parametru u zdefiniowanego w normie PN‑EN ISO 9013.
Jakie parametry lasera mają największy wpływ na jakość krawędzi?
Moc, prędkość posuwu i ustawienie ogniska tworzą jeden układ decydujący o jakości, a gaz pomocniczy i stan optyki determinują, czy ten układ da powtarzalny wynik na produkcji seryjnej.
Kiedy warto zastosować automatyczną kontrolę jakości krawędzi?
Przy produkcji seryjnej, gdzie ręczna kontrola wyrywkowa nie wykrywa stopniowej degradacji optyki, rozwiązania takie jak kobot CoboInspect pozwalają mierzyć każdą partię bez wydłużania cyklu produkcyjnego.


 United States
