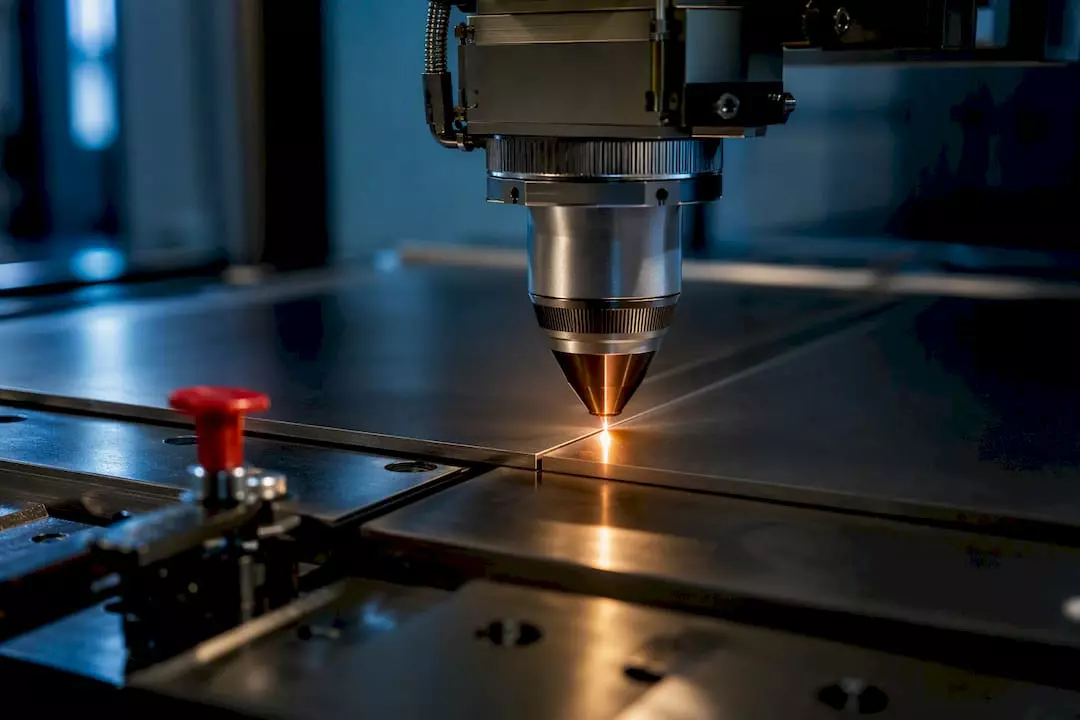
Spawanie laserowe cienkich blach sprawdza się wtedy, gdy priorytetem jest minimalna strefa wpływu ciepła, mała szerokość spoiny i wysoka powtarzalność procesu. Metoda ta radzi sobie dobrze ze stalą nierdzewną, stalą ocynkowaną i aluminium, o ile operator dobrze przygotuje powierzchnię i skontroluje parametry. Bez precyzyjnego mocowania i odpowiedniej mocy wiązki łatwo o przepalenia, więc technika wymaga dyscypliny procesowej, jakiej nie potrzebuje klasyczne spawanie łukowe.
Krótko mówiąc:
- Spawanie laserowe ma niewielką strefę wpływu ciepła, co minimalizuje odkształcenia cienkich blach o grubości od 0,5 do 1,5 mm, pod warunkiem odpowiedniego przygotowania powierzchni.
- Kluczowe parametry to moc lasera od 800 do 1500 W i prędkość około 2 m/min, przy czym ustawienia muszą być dostosowane do rodzaju materiału i geometrii złącza.
- Przy aluminium konieczne jest usunięcie warstwy tlenku, a przy stalach ocynkowanych należy unikać nadmiernego odparowania cynku, które pogarsza jakość spoiny.
- Dobre mocowanie, odpowiedni dobór sczepów i użycie podkładek miedzianych pomagają ograniczyć odkształcenia i poprawić jakość spoiny, zwłaszcza przy cienkich blachach.
- Automatyzacja spawania laserowego z robotami zapewnia powtarzalność parametrów, szybszy cykl produkcyjny i stałą jakość seryjnych złączy.
Spis treści
- Spawanie laserowe a TIG i MIG: czym różnią się te metody
- Jak zachowują się różne materiały podczas spawania laserowego
- Dobór parametrów: moc, prędkość i tryb pulsacyjny
- Mocowanie i sczepianie: jak ograniczyć odkształcenia
- Kontrola jakości spoin: inspekcja i testy
- Automatyzacja procesu spawania laserowego w produkcji seryjnej
- Priorytety inżyniera przed wdrożeniem spawania laserowego
- Modele LaserWeld i wsparcie wdrożeniowe od Jm-tronik
- Źródła
- Najczęściej zadawane pytania
Spawanie laserowe a TIG i MIG: czym różnią się te metody
Wiązka lasera skupia energię w bardzo małym punkcie, co pozwala na spawanie w trybie ciągłym albo impulsowym, z precyzyjną kontrolą ilości wprowadzanego ciepła. W praktyce oznacza to spoinę wąską, o głębokiej penetracji, powstającą przy dużo mniejszym nagrzaniu materiału wokół złącza niż w metodach łukowych.
Laser wygrywa z TIG i MIG w kilku konkretnych sytuacjach:
- Strefa wpływu ciepła jest minimalna, więc blacha 0,5–1,5 mm nie odkształca się tak jak przy łuku elektrycznym.
- Proces jest powtarzalny i łatwy do zautomatyzowania, co ma znaczenie przy seriach liczonych w tysiącach elementów.
- Prędkość spawania jest wyższa, co realnie skraca czas cyklu na linii produkcyjnej.
TIG i MIG wciąż mają sens tam, gdzie geometria złącza jest bardzo skomplikowana, dostęp do stanowiska laserowego jest ograniczony albo budżet nie pozwala na inwestycję w nową maszynę. Spawanie łukowe pozostaje użyteczne w specyficznych warunkach produkcyjnych i laser go nie zastępuje we wszystkich zastosowaniach, zwłaszcza przy pracach jednostkowych czy naprawczych.
Jak zachowują się różne materiały podczas spawania laserowego
Każdy materiał wymaga innego podejścia do przygotowania i parametrów, a błąd na tym etapie kosztuje więcej czasu niż samo spawanie.
Aluminium pokrywa się warstwą tlenku, która topi się w innej temperaturze niż metal bazowy. Trzeba ją usunąć mechanicznie lub chemicznie bezpośrednio przed spawaniem, bo aluminium szybko utlenia się ponownie po kontakcie z powietrzem.
Stal ocynkowana parzy podczas spawania, bo cynk odparowuje przy temperaturze znacznie niższej niż topienie stali. Pary cynku mogą powodować pory w spoinie i pogarszać jej wygląd, a badania nad złączami doczołowymi blach ocynkowanych o grubości 0,8 mm potwierdzają, że moc wiązki i prędkość spawania decydują o jakości złącza i jego odporności na korozję.
Stal nierdzewna wymaga precyzyjnej kontroli wprowadzanego ciepła, bo nadmiar energii prowadzi do przebarwień termicznych i utraty odporności na korozję w strefie spoiny.
Przed spawaniem każdego z tych materiałów należy:
- Odtłuścić powierzchnię rozpuszczalnikiem lub środkiem przemysłowym, usuwając oleje pokonserwacyjne.
- Usunąć powłoki ochronne (cynk, lakier, folie) z pasa szerokości kilku milimetrów wzdłuż linii spoiny.
- Oczyścić krawędzie mechanicznie, jeśli po wycinaniu pozostały zadziory lub nalot.
Laser jest bardzo wrażliwy na zanieczyszczenia. Nawet drobne zabrudzenia powierzchni destabilizują proces i widać to natychmiast w nierównej szerokości spoiny.
Dobór parametrów: moc, prędkość i tryb pulsacyjny
Dobór parametrów to gra na dwóch zmiennych: mocy lasera i prędkości spawania. Zbyt duża moc przy niskiej prędkości przepala blachę, zbyt niska moc przy dużej prędkości daje spoinę bez pełnej penetracji.
Dla stali nierdzewnej 304 o grubości 1–1,5 mm typowe parametry procesu to moc lasera 800–1500 W przy prędkości spawania około 2 m/min.
Te wartości to punkt wyjścia, nie gotowa recepta. Rzeczywiste ustawienia zależą od typu głowicy, ogniskowej optyki, gazu osłonowego i stanu powierzchni konkretnej partii materiału. Elementy uznaje się za cienkościenne praktycznie w zakresie 0,5–3 mm, a im bliżej dolnej granicy tego zakresu, tym mniejszy margines błędu w doborze mocy.
Kilka zasad, które sprawdzają się w praktyce warsztatowej:
- Zaczynaj od niższej mocy i zwiększaj ją stopniowo na próbce odpadowej, obserwując kształt spoiny.
- Przy elementach poniżej 1 mm rozważ tryb pulsacyjny lub spawanie punktowe (SPOT) zamiast ciągłej wiązki.
- Krótkie, przerywane spoiny ograniczają kumulację ciepła lepiej niż jedna długa, nieprzerwana linia.
- Skoryguj ognisko wiązki: rozogniskowanie zwiększa szerokość spoiny, a mocne ogniskowanie zwiększa głębokość penetracji przy tej samej mocy.
Tryb pulsacyjny ma znaczenie praktyczne większe, niż się wydaje na papierze. Impuls o krótkim czasie trwania i przerwie między impulsami daje materiałowi moment na odprowadzenie ciepła, zanim dotrze kolejna dawka energii. To właśnie ta pauza, nie sama moc, decyduje najczęściej o tym, czy blacha 0,8 mm zostanie z ładną spoiną czy z dziurą.
Badania nad złączami ocynkowanymi potwierdzają, że nawet niewielkie korekty mocy i prędkości wyraźnie zmieniają kształt i odporność korozyjną złącza. Dlatego dokumentowanie każdej zmiany parametru na próbce testowej jest tak samo ważne jak sama spoina finalna.
Porada profesjonalisty: Nie zmieniaj dwóch parametrów naraz podczas prób. Zmień najpierw moc, ustal punkt odniesienia, potem osobno testuj prędkość. Inaczej nie będziesz wiedzieć, co faktycznie poprawiło albo popsuło spoinę.
Mocowanie i sczepianie: jak ograniczyć odkształcenia
Dobre mocowanie decyduje o jakości spoiny bardziej, niż większość początkujących operatorów przypuszcza. Cienka blacha odkształca się nie tylko od ciepła spawania, ale też od naprężeń wewnętrznych powstałych podczas wycinania i transportu materiału.
- Oczyść i wyrównaj krawędzie przed montażem, usuwając zadziory i nierówności powstałe przy cięciu.
- Rozłóż sczepy równomiernie wzdłuż linii złącza, zamiast sczepiać jeden koniec i przesuwać się liniowo do drugiego.
- Zastosuj spawanie na przeskok (skipping), czyli wykonywanie krótkich odcinków spoiny w rozproszonych miejscach, a nie jedną ciągłą linią od początku do końca.
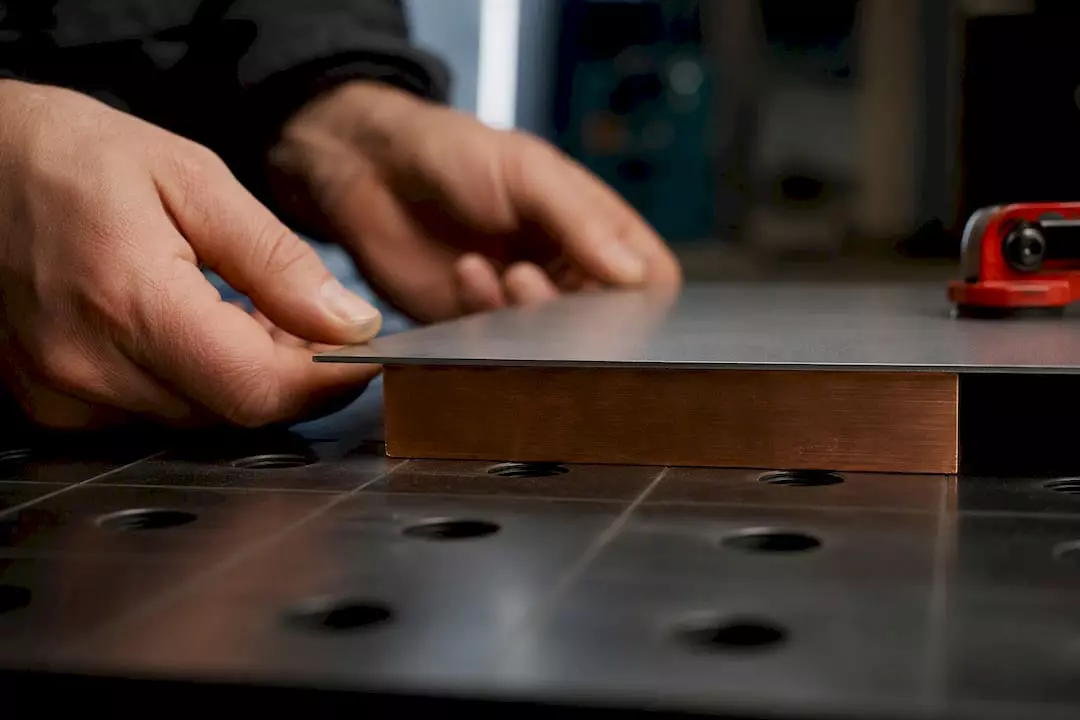
- Użyj podkładek miedzianych pod spoinę lub wzdłuż jej linii, gdy element jest szczególnie podatny na odkształcenia.
- Zapewnij solidny docisk mechaniczny lub próżniowy, który nie pozwoli blasze unieść się podczas nagrzewania.
Podkładki miedziane działają na dwóch poziomach naraz: odprowadzają ciepło jak radiator i jednocześnie stabilizują geometrię detalu podczas procesu. Miedź znacząco poprawia rozpraszanie ciepła w miejscu spawania, co realnie zmniejsza ryzyko przepalenia przy blachach poniżej 1 mm.
Porada profesjonalisty: Jeśli nie masz dedykowanych podkładek miedzianych, zwykły profil miedziany z magazynu złomu też się sprawdzi, o ile ma płaską powierzchność stykową z blachą. Liczy się kontakt, nie kształt.
Przygotowanie do gięcia i cięcia detali warto też traktować jako część tego samego procesu, bo dokładność krawędzi po cięciu laserowym wpływa na to, jak łatwo złącze da się dopasować bez szczelin.
Kontrola jakości spoin: inspekcja i testy
Kontrola jakości w spawaniu laserowym cienkich blach zaczyna się od oceny wizualnej, ale na tym się nie kończy. Spoina, która wygląda dobrze z zewnątrz, może mieć pory albo niepełną penetrację niewidoczną bez badań nieinwazyjnych.
Standardowa procedura kontroli obejmuje kilka etapów, dobieranych zależnie od wymagań danej branży:
- Inspekcja wizualna ocenia szerokość, regularność i kolor spoiny, wykrywając przepalenia, podtopienia i przebarwienia termiczne.
- Badania penetracyjne (barwne) wychwytują nieszczelności i mikropęknięcia niewidoczne dla oka na powierzchni.
- Badania ultrasonograficzne (UT) sprawdzają wewnętrzną strukturę spoiny i wykrywają pory lub brak przewaru bez konieczności przekroju.
- Testy korozyjne są kluczowe przy blachach ocynkowanych, gdzie odparowanie cynku w strefie spoiny może osłabić ochronę antykorozyjną złącza.
Kryteria akceptacji zwykle definiuje norma zakładowa albo specyfikacja klienta, ale w praktyce ocenia się szerokość spoiny, głębokość penetracji, brak porów powierzchniowych i brak podtopień przekraczających określony procent grubości materiału.
Gdy inspekcja wykaże wadę, korekta zależy od jej rodzaju. Odkształcenie geometryczne często wymaga prostowania mechanicznego albo dodania sczepów stabilizujących przed ponownym spawaniem. Niepełna penetracja oznacza zwykle zbyt niską moc względem prędkości i wymusza korektę parametrów, a nie samą poprawkę punktową. Testy korozyjne blach ocynkowanych, które wypadną niekorzystnie, najczęściej wskazują na zbyt duże odparowanie cynku i konieczność zmniejszenia mocy lub zwiększenia prędkości spawania w tej strefie.
Automatyzacja procesu spawania laserowego w produkcji seryjnej
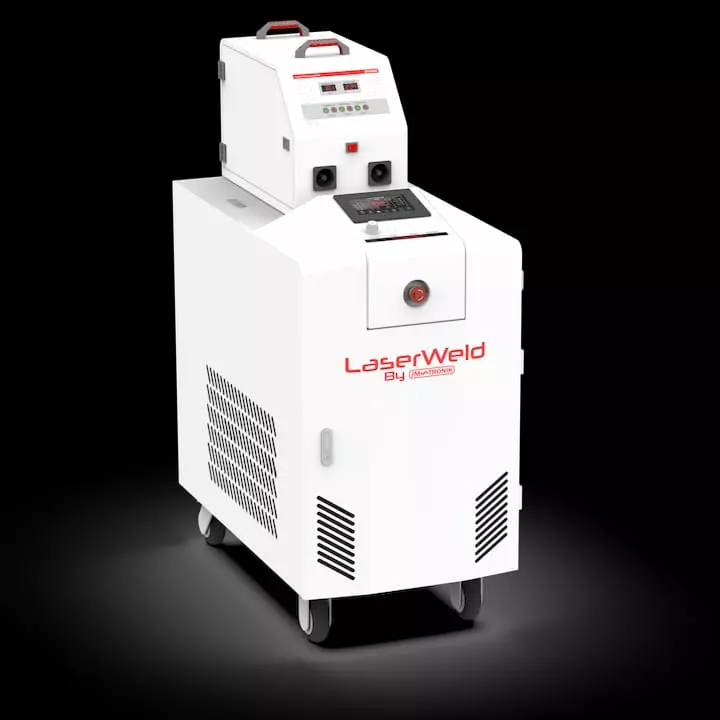
Ręczne spawanie laserowe działa dobrze przy prototypach i naprawach, ale przy produkcji seryjnej powtarzalność zależy od czegoś więcej niż wyczucia operatora. Integracja procesu spawalniczego z robotyzacją eliminuje wahania parametrów między kolejnymi elementami tej samej partii.
Na rynku dostępne są maszyny do spawania laserowego zintegrowane z systemami zrobotyzowanymi, wykorzystywane w automatyzacji procesów przemysłowych. Takie podejście łączy technologię spawalniczą z robotyzacją w jednym stanowisku produkcyjnym, co przekłada się na kilka konkretnych korzyści dla zakładów przetwarzających cienkie blachy:
- Parametry mocy i prędkości ustawione raz na próbce klienta powtarzają się identycznie na każdym kolejnym elemencie serii.
- Monitoring procesu w czasie rzeczywistym pozwala wychwycić odchylenie parametrów zanim powstanie seria wadliwych spoin.
- Zrobotyzowane stanowiska do spawania, paletyzacji i pakowania ograniczają liczbę operacji manualnych w łańcuchu produkcyjnym.
Wdrożenie takiego rozwiązania zwykle zaczyna się od walidacji parametrów na materiale konkretnego klienta, bo grubość, powłoka i geometria detalu różnią się między zakładami nawet przy tym samym typie stali. Po walidacji następuje szkolenie operatorów i wsparcie serwisowe, które ma znaczenie zwłaszcza w pierwszych miesiącach pracy nowej linii.
Priorytety inżyniera przed wdrożeniem spawania laserowego
Przed decyzją o zmianie technologii sprawdź trzy rzeczy: rzeczywistą grubość i tolerancje materiału, wynik próbnego spawu na odpadzie produkcyjnym, a nie na płycie testowej z magazynu, oraz strategię mocowania dopasowaną do geometrii konkretnego detalu. Przejście z metod łukowych na laser ma sens, gdy odkształcenia lub czas cyklu są dziś realnym problemem, nie gdy laser jest modny. Zaplanuj testy z integratorem zanim złożysz zamówienie na maszynę.
— Jan
Modele LaserWeld i wsparcie wdrożeniowe od Jm-tronik
Niektórzy dostawcy oferują maszynę, walidację parametrów i szkolenie operatorów jako jeden proces, zamiast trzech oddzielnych zamówień.
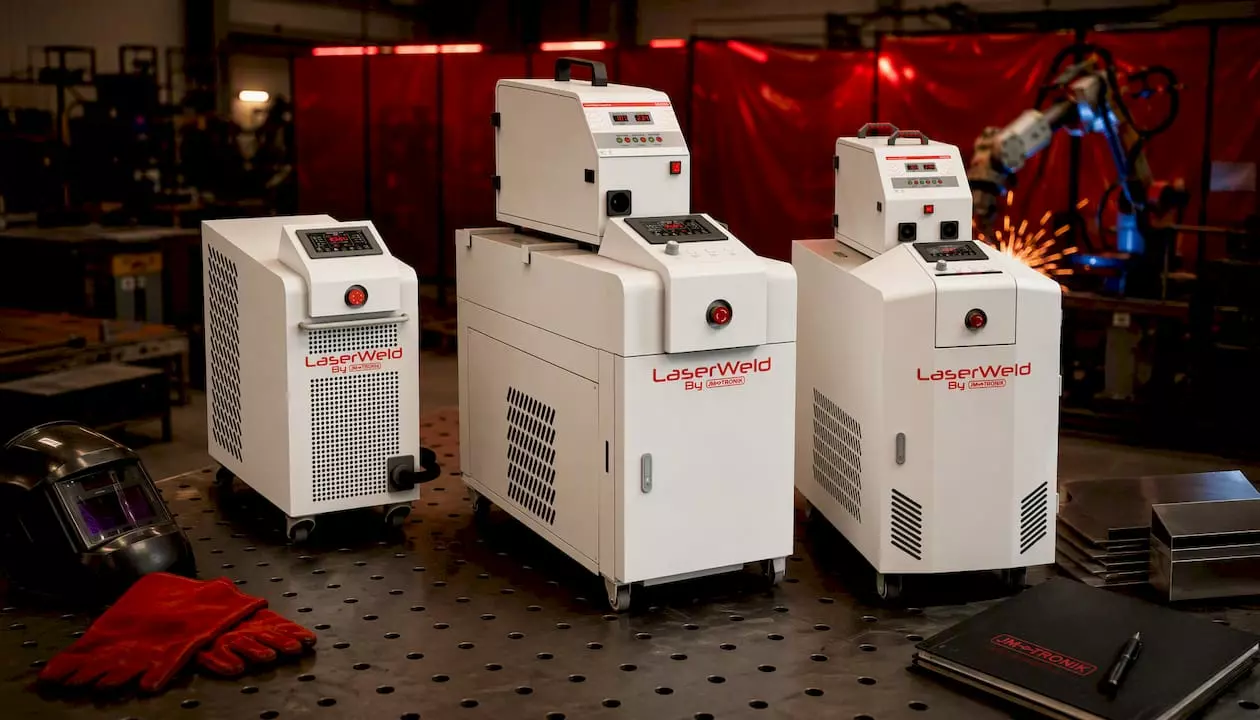
Katalog obejmuje trzy rozwiązania dopasowane do różnej skali produkcji. Mini spawarka laserowa LaserWeld mini sprawdza się przy prototypach i drobnej produkcji, gdzie liczy się elastyczność stanowiska bez dużej inwestycji wstępnej. Ręczna spawarka laserowa LaserWeld daje operatorowi swobodę pracy przy nietypowych geometriach i naprawach, gdzie automatyzacja pełna nie ma sensu ekonomicznego. Spawarka laserowa 3w1 LaserWeld Pro to stanowisko dla produkcji seryjnej, integrujące spawanie z dodatkowymi funkcjami procesowymi w jednym cyklu.
Każde wdrożenie zaczyna się od próby na materiale klienta, a przegląd całej gamy modeli LaserWeld pomaga wybrać wariant zgodny z grubością i rodzajem blachy w Twoim zakładzie. Skontaktuj się z działem technicznym Jm-tronik, żeby zaplanować test próbki i ustalić parametry pod konkretny asortyment produkcyjny.
Źródła
- Laserowe spawanie stali – przewodnik po spawaniu laserowym ręcznym – Magazyn Gospodarka
- Spawanie laserowe – zalety, wady, wyzwania i dobór dostawcy | MM Magazyn Przemysłowy
- Spawanie laserowe złączy doczołowych cienkich blach stalowych ocynkowanych. – Biuletyn Instytutu Spawalnictwa
- Spawanie cienkościennych elementów – parametry i błędy
- Spawanie laserowe cienkich blach – Salon Premium
Najczęściej zadawane pytania
Czym najlepiej spawać cienkie blachy?
Dla blach poniżej 2 mm laser daje najmniejszą strefę wpływu ciepła i najmniejsze odkształcenia spośród powszechnie stosowanych metod, o ile powierzchnia jest dobrze przygotowana. TIG pozostaje dobrą alternatywą przy pracach jednostkowych i bardzo skomplikowanych geometriach złącza.
Jaki laser do cięcia blachy 1 mm?
Do cięcia blachy o grubości 1 mm stosuje się zwykle wycinarki laserowe światłowodowe o mocy rzędu kilkuset watów do kilku kilowatów, dobierane zależnie od materiału i wymaganej prędkości cięcia. Dobór konkretnej maszyny, jak LaserCut od Jm-tronik, zależy od skali produkcji i rodzaju obrabianych profili.
Jakie są wady spawania laserowego?
Największe ograniczenia to wysoki koszt wejścia w technologię, wysoka wrażliwość na zanieczyszczenia i nieprecyzyjne przygotowanie powierzchni oraz konieczność bardzo dokładnego mocowania detalu przed spawaniem. Proces wymaga też przeszkolonego operatora, który rozumie zależność między mocą, prędkością i kształtem spoiny.
Jakim prądem spawać blachę 1 mm?
Przy spawaniu metodami łukowymi blachy 1 mm typowy prąd dla TIG zależy od materiału i pozycji spawania. W spawaniu laserowym parametrem decydującym nie jest prąd, a moc wiązki, zwykle w zakresie kilkuset watów dla tak cienkiego materiału.


 United States
