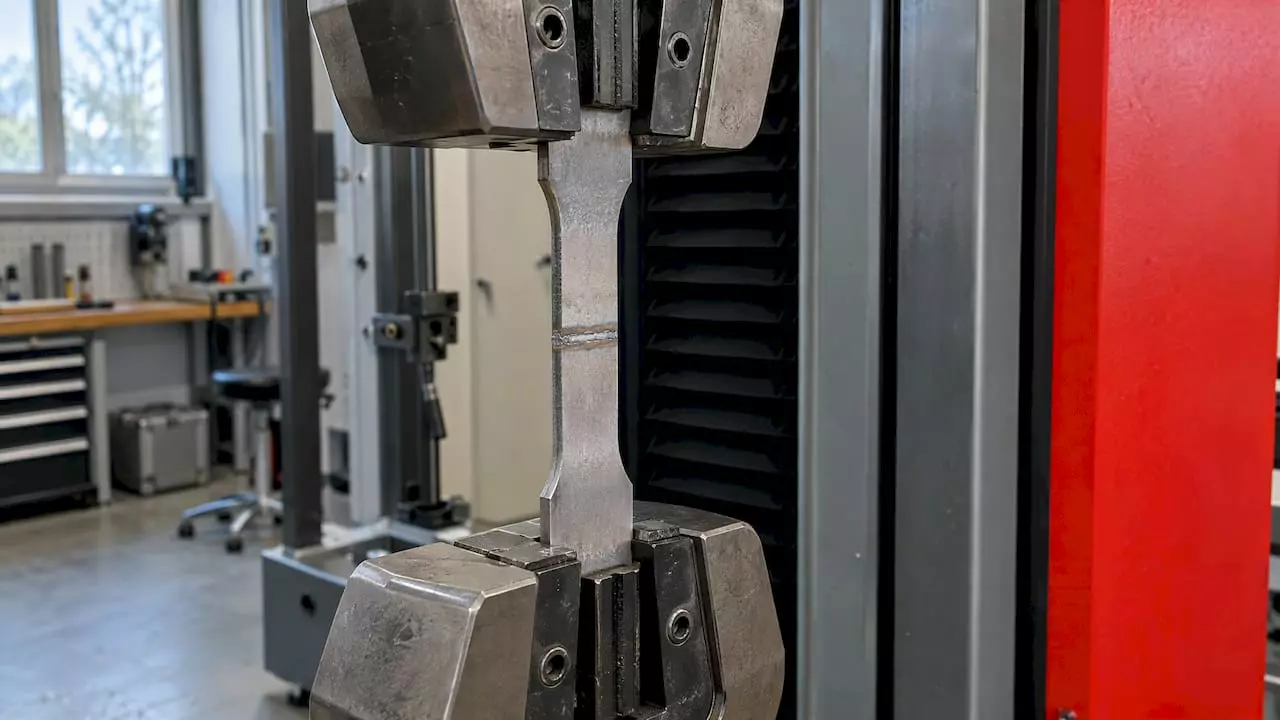
Dobrze wykonana spoina laserowa jest co najmniej tak samo wytrzymała jak materiał rodzimy, a często mocniejsza. W próbach rozciągania zrywa się wtedy blacha obok złącza, a nie sama spoina. Badania polskich i zagranicznych ośrodków potwierdzają to dla stali wysokowytrzymałych, stali karoseryjnych i połączeń różnoimiennych. Warunek jest jeden: parametry procesu muszą pasować do materiału, grubości i przygotowania krawędzi. Poniżej znajdziesz konkretne liczby z badań, przykład obliczenia nośności 1 cm spoiny, listę czynników, od których zależy wynik, i sposoby sprawdzania jakości złączy w produkcji.
Krótko mówiąc
- Przy dobrze dobranej energii liniowej spoina laserowa osiąga wytrzymałość materiału rodzimego, także w stalach o Rm rzędu 1200 MPa, gdzie spawanie łukowe ma z tym duży problem.
- Jednej uniwersalnej wartości dla „1 cm spoiny” nie ma. Nośność wynika z przekroju złącza, gatunku materiału i jakości wykonania. Policzysz ją sam według wzoru z przykładu poniżej.
- Najważniejsze parametry to energia liniowa (moc i prędkość), szczelina między blachami, czystość i jakość krawędzi oraz osłona gazowa.
- Wąska strefa wpływu ciepła to główna przewaga lasera nad metodami łukowymi. To właśnie dzięki niej złącze zachowuje własności materiału.
- Jakość spoin sprawdza się normowo: kontrolą wizualną, próbą rozciągania, pomiarem twardości i kwalifikowaniem technologii spawania wiązką laserową.
Spis treści
- Czy spoina laserowa może być mocniejsza od materiału?
- Ile utrzyma 1 cm spoiny laserowej?
- Od czego zależy wytrzymałość spoiny laserowej?
- Co osłabia spoinę laserową i jak temu zapobiec
- Jak sprawdzić wytrzymałość i jakość spoin laserowych
- Spoiny laserowe w codziennej produkcji z metalu
- Nasze spojrzenie na wytrzymałość spoin laserowych
- Spawanie laserowe z JM-TRONIK
- Najczęstsze pytania
- Źródła
Czy spoina laserowa może być mocniejsza od materiału?
Tak. Najlepiej widać to w badaniach, w których próbki zrywano na maszynie wytrzymałościowej i porównywano wynik z wytrzymałością blachy bazowej.
W pracy opublikowanej w Przeglądzie Spawalnictwa badano spawanie laserowe stali DOCOL 1200M o wytrzymałości Rm = 1200 MPa i grubości 1,8 mm. Przy energii liniowej 25 J/mm złącza miały wytrzymałość równą wytrzymałości materiału rodzimego. Autorzy podkreślają, że przy spawaniu łukowym tak wytrzymałej stali taki wynik jest bardzo trudny do osiągnięcia.
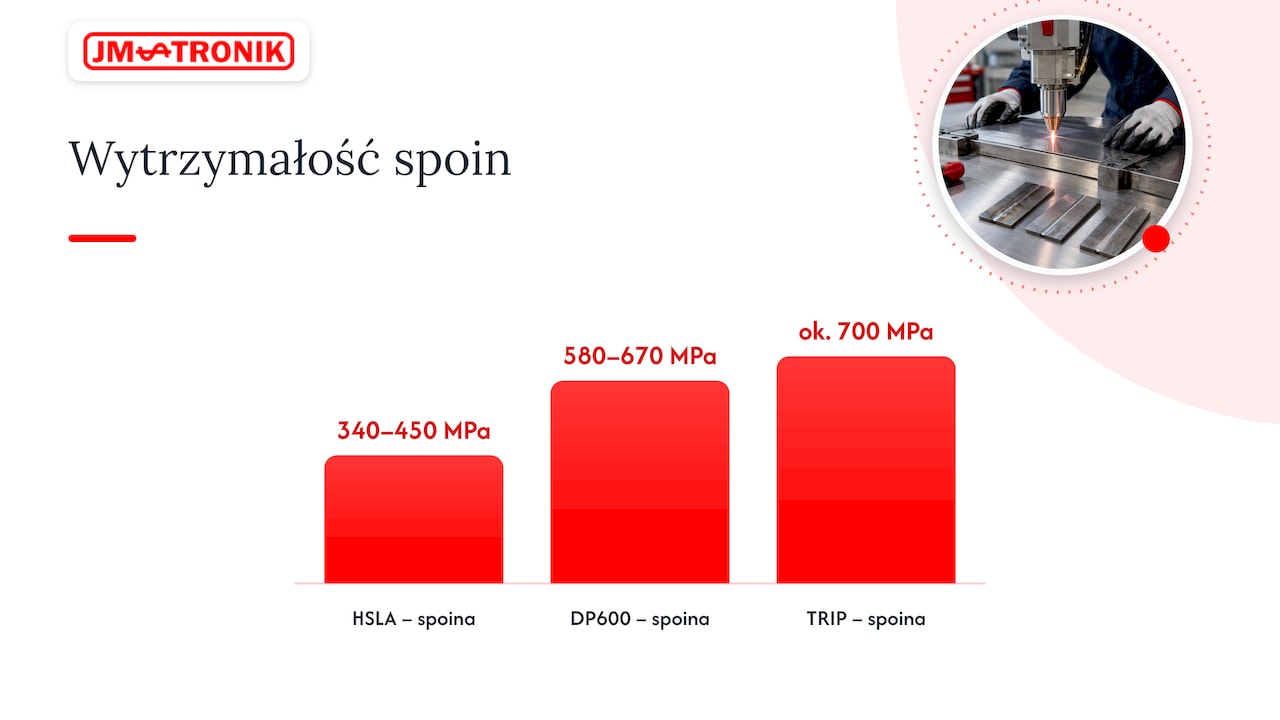
Podobne wnioski przyniosło badanie cienkich blach karoseryjnych o grubości 0,78–0,81 mm, spawanych laserem dyskowym o mocy 2 kW. Wytrzymałość na rozciąganie spoin wyniosła 340–450 MPa dla stali HSLA, 580–670 MPa dla DP600 i około 700 MPa dla stali TRIP. We wszystkich trzech przypadkach była wyższa od wytrzymałości stali bazowych.
Zespół z Politechniki Świętokrzyskiej porównał spoiny laserowe i konwencjonalne stali S960QC. Złącza laserowe miały wyższe własności rozciągania i wytrzymałość na zginanie we wszystkich obszarach. W spoinach konwencjonalnych słabym punktem okazała się strefa wpływu ciepła, w której własności spadały poniżej poziomu materiału bazowego.
Ciekawy przypadek to połączenie stali niskowęglowej ze stalą nierdzewną austenityczną. W badaniu złączy różnoimiennych próbki pękały przez przewężenie blachy ze stali węglowej, daleko od spoiny. Spoina i strefa wpływu ciepła miały wytrzymałość wyższą od słabszego materiału, odpowiednio 1,09 i 1,33 raza.
| Materiał i grubość | Wynik badania | Gdzie nastąpiło zniszczenie lub co porównano |
|---|---|---|
| DOCOL 1200M, 1,8 mm | wytrzymałość złącza równa materiałowi rodzimemu przy 25 J/mm | złącze laserowe kontra wymagania materiału |
| HSLA, DP600, TRIP, 0,78–0,81 mm | 340–450 MPa, 580–670 MPa, ok. 700 MPa | spoina mocniejsza od stali bazowej |
| S960QC | wyższe własności niż przy spoinie konwencjonalnej | słaba strefa wpływu ciepła tylko w złączu łukowym |
| stal węglowa + nierdzewna | wytrzymałość spoiny 1,09, strefy wpływu ciepła 1,33 raza wyższa | pęknięcie w blasze, daleko od spoiny |
Ile utrzyma 1 cm spoiny laserowej?
To jedno z najczęstszych pytań i nie da się na nie odpowiedzieć jedną liczbą. Nośność spoiny zależy od jej przekroju i od materiału. Ten sam centymetr spoiny w blasze 0,8 mm i w blasze 4 mm to zupełnie inne złącza.
Dla złącza doczołowego z pełnym przetopem możesz przyjąć prosty szacunek: siła zrywająca ≈ grubość blachy × długość spoiny × wytrzymałość na rozciąganie materiału.
Przykład obliczeniowy. Blacha DOCOL 1200M o grubości 1,8 mm, spoina doczołowa z pełnym przetopem, wytrzymałość złącza równa materiałowi (jak w cytowanym badaniu):
- Przekrój 1 cm spoiny: 1,8 mm × 10 mm = 18 mm².
- Wytrzymałość: 1200 MPa, czyli 1200 N na każdy milimetr kwadratowy.
- Siła zrywająca: 18 mm² × 1200 N/mm² = 21 600 N, czyli około 21,6 kN. To mniej więcej ciężar 2,2 tony.
Dla blachy ze zwykłej stali konstrukcyjnej o Rm około 400 MPa i tej samej grubości wynik spadnie do około 7,2 kN na centymetr. Jak widać, gatunek materiału zmienia wynik kilkukrotnie.
To szacunek siły niszczącej, a nie dopuszczalne obciążenie robocze. Jeśli projektujesz element nośny, na przykład balustradę, bramę przesuwną albo konstrukcję stalowego regału, obciążenia dopuszczalne wyznacza konstruktor z uprawnieniami. Uwzględnia przy tym współczynniki bezpieczeństwa, obciążenia zmęczeniowe i wymagania norm projektowych. Przy złączach zakładkowych, spoinach pachwinowych i niepełnym przetopie liczy się przekrój rzeczywiście przetopiony, a nie grubość blachy.
W złączach zakładkowych cienkich blach sposób zniszczenia też nie jest stały. Badacze z University of Michigan wykazali, że tryb pękania spoin laserowych w próbkach na ścinanie zależy od grubości blachy, plastyczności materiału bazowego i wytrzymałości strefy wpływu ciepła. Powyżej krytycznej grubości złącze przestaje się plastycznie uginać i zaczyna pękać od inicjacji pęknięcia.
Od czego zależy wytrzymałość spoiny laserowej?
Energia liniowa: moc i prędkość spawania
Energia liniowa to ilość energii wprowadzona na milimetr spoiny. W cytowanym badaniu stali DOCOL 1200M wzrost energii liniowej z 25 do 55 J/mm poprawiał plastyczność złącza, ale obniżał jego wytrzymałość poniżej poziomu materiału rodzimego. Dla stali wysokowytrzymałych zasada brzmi więc: tyle energii, ile potrzeba do pełnego przetopu, i nic więcej.
To samo dotyczy aluminium. W badaniu stopu AA7075-T6 spawanego laserem światłowodowym dużej mocy niższy wkład ciepła dał wyższą wytrzymałość na rozciąganie niż wysoki. Autorzy wskazują, że kluczowe są mała strefa topnienia o drobnej strukturze, ograniczona utrata pierwiastków stopowych i mniejsza segregacja. Jak dobrać moc źródła do materiału i grubości, opisujemy w poradniku o wyborze mocy i źródła lasera.
Materiał i jego struktura
Laser nagrzewa i chłodzi metal bardzo szybko, co w stalach sprzyja powstawaniu twardych struktur. W złączach stali S355J2G3 twardość spoiny wynosiła 470–510 HV1, wyraźnie więcej niż w materiale rodzimym. W stalach żarowytrzymałych 13CrMo4-5 i 16Mo3 spoiny laserowe miały strukturę głównie martenzytyczną i bainityczną, z wysoką twardością i wysokimi własnościami wytrzymałościowymi w poszczególnych strefach złącza.
W stalach ulepszanych cieplnie trzeba zwrócić uwagę na strefę zmiękczenia. W badaniu stali o granicy plastyczności 1300 MPa twardość materiału rodzimego wynosiła około 430 HV1, co odpowiada Rm około 1405 MPa. W strefie zmiękczenia spadała do około 320 HV1, czyli Rm około 1006 MPa. Ta strefa miała jednak tylko 0,6–0,8 mm szerokości, a strefa nagrzana powyżej Ac1 nie przekraczała 0,3 mm. Tak wąski obszar jest podparty przez mocniejszy materiał z obu stron, dlatego ma dużo mniejszy wpływ na całe złącze niż szeroka strefa wpływu ciepła po spawaniu łukowym.
Szczelina i przygotowanie krawędzi
Wiązka lasera ma średnicę ułamka milimetra, więc dokładność zestawienia elementów ma duże znaczenie. W rozprawie doktorskiej z Wojskowej Akademii Technicznej przyjęto, że szerokość szczeliny nie powinna przekraczać 5% grubości blach. Zbyt szeroka szczelina prowadzi do porowatości i podtopień. Dla blachy 2 mm oznacza to szczelinę do 0,1 mm.
Ta sama praca zwraca uwagę na jakość krawędzi. Przy cięciu mechanicznym zużycie narzędzi i rosnąca grubość materiału zmieniają chropowatość oraz kąt powierzchni cięcia, co pogarsza powtarzalność szczelin. Dlatego w produkcji seryjnej spawanie laserowe dobrze łączy się z wycinaniem laserowym: krawędź jest równa i powtarzalna od pierwszej do ostatniej sztuki.
Gaz osłonowy i czystość powierzchni
Olej, rdza, zgorzelina i resztki powłok w obszarze spoiny to źródło gazów, które zostają w jeziorku jako pory. Osłona gazowa chroni spoinę przed utlenianiem i wpływa na kształt przetopu. Jaki gaz dobrać do stali czarnej, nierdzewnej i aluminium, wyjaśniamy w artykule o gazie osłonowym w spawaniu laserowym.
Co osłabia spoinę laserową i jak temu zapobiec
Większość problemów z wytrzymałością wynika z ustawień i przygotowania, a nie z samej technologii. Oto najczęstsze niezgodności i sposoby ich uniknięcia.
| Niezgodność | Typowa przyczyna | Jak zapobiegać |
|---|---|---|
| Porowatość | zbyt szeroka szczelina, zanieczyszczona powierzchnia, niestabilny kanał parowy | szczelina do ok. 5% grubości, czyszczenie krawędzi, dobór gazu i prędkości |
| Podtopienia lica | zbyt szeroka szczelina, za duża energia | dokładne zestawienie, korekta mocy i prędkości |
| Brak pełnego przetopu | za mała moc lub za duża prędkość | próby technologiczne i zgład makro przed produkcją |
| Karby lica i grani | nierówna geometria spoiny | stabilne prowadzenie wiązki, ustalone parametry |
| Nieszczelności w blachach ocynkowanych | pary cynku między blachami | kontrolowana szczelina między blachami |
| Strefa zmiękczenia w stalach ulepszanych | nadmiar ciepła | możliwie niska energia liniowa |
Karby mają szczególne znaczenie przy obciążeniach zmiennych. W rozprawie doktorskiej z Politechniki Gdańskiej wykazano, że źródłem koncentracji naprężeń w spoinach laserowych są głównie karby geometryczne lica i grani. Autor opracował też zależność między twardością stref złącza a trwałością zmęczeniową, którą można wykorzystać do korygowania obliczeń.
Przy blachach ocynkowanych pomaga kontrolowana szczelina. W badaniu stali wysokowytrzymałych z powłoką cynkową szczelina 0,1 mm między blachami pozwoliła uzyskać spoiny gazoszczelne. Jeśli złącze ma być szczelne, na przykład w zbiorniku albo obudowie, warto dodać do kontroli jakości próbę szczelności.
Jak sprawdzić wytrzymałość i jakość spoin laserowych
W zakładzie produkcyjnym jakość spoin ocenia się według norm, a nie na oko. Najczęściej stosowane narzędzia to:
- Badania wizualne według PN-EN ISO 17637. Wychwytują podtopienia, nadlewy, pęknięcia powierzchniowe i nierówną geometrię.
- Próba rozciągania próbek poprzecznych według PN-EN ISO 4136. Pokazuje wytrzymałość złącza i miejsce zerwania. Zerwanie w materiale rodzimym, poza spoiną, to najlepszy możliwy wynik.
- Pomiar twardości i mikrotwardości według PN-EN ISO 9015-2. Pokazuje utwardzenie spoiny i ewentualną strefę zmiękczenia. Takie właśnie badania wykonano dla złączy laserowych stali S355J2G3 w cytowanej pracy z Przeglądu Spawalnictwa.
- Zgład makroskopowy. Pokazuje głębokość przetopu, kształt spoiny i pory wewnętrzne.
- Ocena poziomu jakości według PN-EN ISO 13919-1:2020-04. Ta norma dotyczy złączy spawanych wiązką elektronów i laserem w stali, niklu, tytanie i ich stopach. Określa poziomy jakości według rodzaju i wielkości niezgodności.
- Kwalifikowanie technologii spawania według PN-EN ISO 15614-11, czyli badanie technologii dla spawania wiązką elektronów i laserem. Na tej podstawie powstaje uznana instrukcja technologiczna (WPS), według której pracuje produkcja.
Wyniki trzeba czytać w całości. Wysoka twardość spoiny nie gwarantuje odporności na pękanie, a dobra wytrzymałość na rozciąganie nie mówi nic o zmęczeniu. W badaniu stali żarowytrzymałych odporność na pękanie stref złącza była nieco niższa niż materiału bazowego, ale nie zaobserwowano kruchego pękania. W jednej ze spoin odporność na pękanie metalu spoiny przewyższyła materiał bazowy. Różnice między wariantami wynikały z energii liniowej: przy 540 kJ/m wartość KJC w spoinie spadła do 140 MPa·m^1/2, a przy 405 kJ/m przekroczyła 200 MPa·m^1/2. To kolejny dowód, że w laserze o wyniku decydują parametry.
Spoiny laserowe w codziennej produkcji z metalu
W zakładach produkujących bramy, balustrady, ogrodzenia, meble stalowe i drobne artykuły z blachy wytrzymałość to tylko część wymagań. Liczy się też wygląd spoiny i ilość pracy po spawaniu.
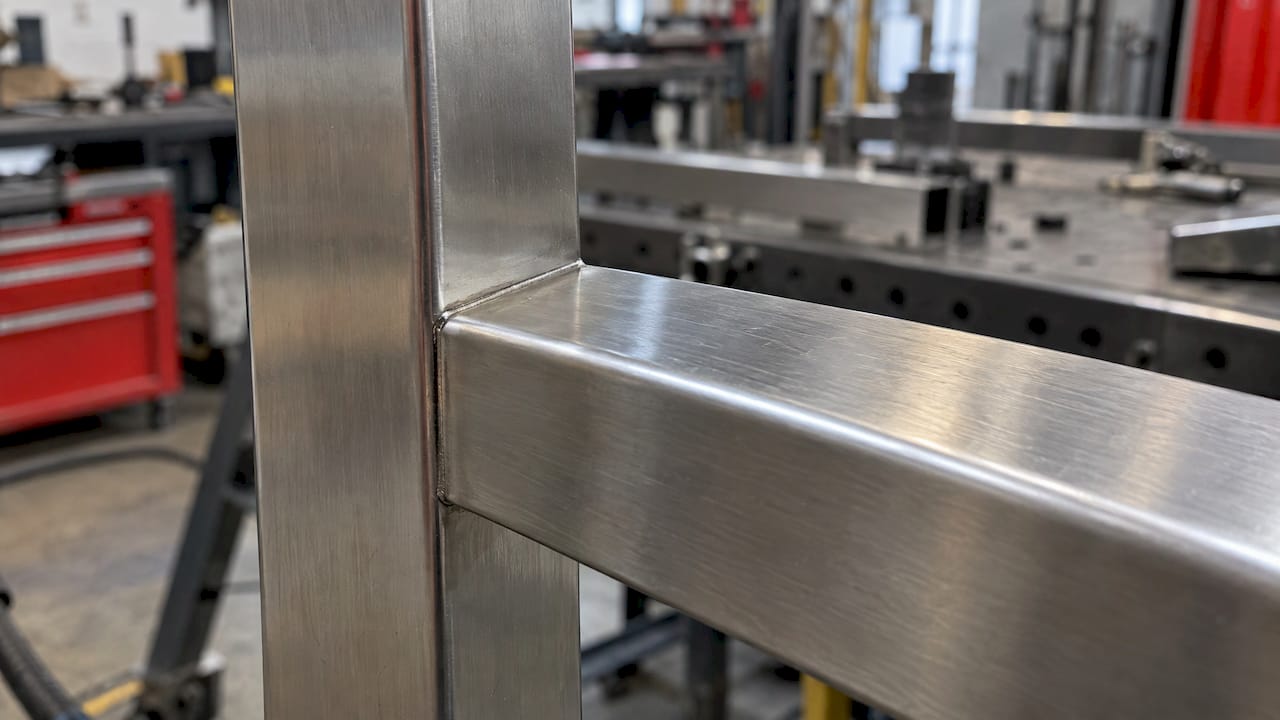
Mała ilość ciepła wprowadzana przez laser oznacza mniejsze odkształcenia cienkich profili i blach. Spoina jest wąska i równa, więc szlifowanie i prostowanie zajmują mniej czasu. W stali nierdzewnej łatwiej zachować estetyczny wygląd połączenia przy poręczach i elementach widocznych. Przy elementach nośnych, takich jak słupki balustrad czy zawiasy bram, warto wykonać próby niszczące na próbkach z tego samego materiału i z tymi samymi parametrami, które pójdą do produkcji. Wtedy nośność złącza jest znana, a nie zakładana.
Jeśli chcesz najpierw zrozumieć zjawiska fizyczne, które stoją za tymi efektami, zajrzyj do naszego artykułu o tym, jak działa spawanie laserowe, oraz do przeglądu spawania laserowego metali.
Nasze spojrzenie na wytrzymałość spoin laserowych
Od ponad 45 lat projektujemy i budujemy maszyny dla przemysłu. Z rozmów z klientami wiemy, że pytanie o wytrzymałość spoiny laserowej prawie zawsze oznacza pytanie o powtarzalność: czy sto pierwsza brama będzie spawana tak samo jak pierwsza próbka na stole.
Naszym zdaniem odpowiedź leży w połączeniu trzech rzeczy: dobrze dobranego źródła lasera, ustalonych i zapisanych parametrów oraz przeszkolonego operatora. Dlatego przy wdrożeniu spawarki LaserWeld nie kończymy pracy na dostawie. Instalujemy maszynę, dobieramy parametry do materiałów klienta i szkolimy operatorów.
Wytrzymałość warto potwierdzić na papierze. Oferujemy certyfikację spoin i technologii spawania, dzięki której klient dostaje udokumentowaną technologię dla swoich wyrobów, a nie tylko deklarację, że spoina jest mocna.
Projektujemy i produkujemy we własnych strukturach. Gdy produkcja rośnie, to samo stanowisko może przejść w zrobotyzowane spawanie z cobotem. Robot prowadzi wiązkę zawsze tak samo, co jest najprostszą drogą do jednakowej jakości spoin w dużych seriach.
Jan
Spawanie laserowe z JM-TRONIK
Jeśli przygotowujesz inwestycję w spawanie laserowe, zacznij od rozmowy o swoich detalach: materiałach, grubościach i wymaganiach jakościowych. Nasze spawarki laserowe LaserWeld dostarczamy z instalacją maszyny, a na życzenie z certyfikacją spoin i technologii spawania dla Twoich wyrobów.
Do pracy ręcznej proponujemy ręczną spawarkę LaserWeld, a jeśli w jednej maszynie chcesz mieć spawanie, cięcie i czyszczenie, sprawdź model LaserWeld Pro 3w1. Zapewniamy szkolenia operatorów, serwis 24/7 i części zamienne.
Najczęstsze pytania
Czy spoina laserowa jest mocniejsza niż spoina MIG/MAG albo TIG?
W badaniach stali wysokowytrzymałych spoiny laserowe miały wyższe własności rozciągania i zginania niż spoiny konwencjonalne. Główną przyczyną jest wąska strefa wpływu ciepła, która po spawaniu łukowym często staje się najsłabszym miejscem złącza. Warunkiem jest poprawnie dobrana technologia dla danego materiału.
Ile kilogramów utrzyma 1 cm spoiny laserowej?
Zależy to od grubości i gatunku materiału. Dla blachy 1,8 mm o Rm 1200 MPa i pełnego przetopu siła niszcząca wynosi około 21,6 kN na centymetr, a dla zwykłej stali konstrukcyjnej tej samej grubości około 7,2 kN. Obciążenie dopuszczalne w konstrukcji wyznacza konstruktor ze współczynnikami bezpieczeństwa.
Co najczęściej osłabia spoinę laserową?
Najczęściej zbyt szeroka szczelina, zanieczyszczona powierzchnia i niedopasowana energia liniowa. Prowadzą one do porowatości, podtopień lub niepełnego przetopu. Dokładne zestawienie elementów, czyste krawędzie i parametry potwierdzone próbami eliminują większość tych problemów.
Jak udokumentować wytrzymałość spoin dla klienta lub audytora?
Podstawą jest kwalifikowanie technologii spawania według PN-EN ISO 15614-11 i ocena poziomu jakości według PN-EN ISO 13919-1. Obejmuje to badania wizualne, próby rozciągania, pomiary twardości i zgłady. My w ramach usługi certyfikacji spoin i technologii spawania przeprowadzamy klienta przez ten proces.
Źródła
Próby spawania laserowego stali DOCOL 1200M, Przegląd Spawalnictwa
Properties Evaluation of the Welded Joints Made by Disk Laser, PMC
Verification of strength of the welded joints, Biblioteka Nauki
On Combined Tensile-Shear Performance of Laser-Welded Joints, MDPI
Failure mode of laser welds in lap-shear specimens, University of Michigan
High-Power Fiber Laser Welding of AA7075-T6, MDPI Materials
Badanie własności złączy ze stali S355J2G3 spawanej laserem, Przegląd Spawalnictwa
Strength and Fracture Toughness of TIG- and Laser-Welded Joints, PMC
Ocena możliwości spawania laserowego stali o Re 1300 MPa, Przegląd Spawalnictwa
Badanie stalowych połączeń spawanych laserowo, rozprawa doktorska WAT
Zastosowanie naprężeń lokalnych do oceny trwałości złączy, Politechnika Gdańska
On Welding of High-Strength Steels Using Laser Beam Welding, MDPI
PN-EN ISO 13919-1:2020-04, PKN
PN-EN ISO 15614-11:2005, PKN


 United States
