Wdrożenie robota w zakładzie produkcyjnym ma siedem etapów: wyznaczenie celu i audyt procesu, zebranie danych i specyfikacji wymagań, koncepcja stanowiska razem z oceną ryzyka, projekt i budowa z testem odbiorczym u dostawcy (FAT), montaż i test u klienta (SAT) z rozruchem, szkolenie i przekazanie, a na końcu pomiar efektów i optymalizacja. Kolejność jest stała niezależnie od tego, czy robotyzujesz spawanie bram, paletyzację worków, czy pakowanie kartonów. Zmienia się tylko to, co trzeba sprawdzić na każdym etapie. Poniżej opisujemy każdy krok: co się w nim dzieje, jakie dokumenty powstają i gdzie projekty najczęściej się wykolejają.
Krótko mówiąc
- Najwięcej problemów bierze się z błędnego zrozumienia procesu, dlatego najważniejsze są pierwsze dwa etapy: audyt i dokładna specyfikacja wymagań.
- Bezpieczeństwo planuje się od pierwszego szkicu stanowiska, a nie po montażu. Ocena ryzyka to obowiązek pracodawcy, nie dobra praktyka.
- Stanowisko testuje się dwa razy: u integratora (FAT) i u Ciebie w hali (SAT). Dopiero potem przychodzi rozruch produkcyjny.
- Szkolenie operatorów i techników kończy wdrożenie. Bez niego nie przejmiesz odpowiedzialności za eksploatację.
- Opłacalność ocenia się po okresie stabilizacji, porównując wskaźniki z danymi zebranymi przed startem projektu.
Spis treści
- Etapy wdrożenia robota w jednej tabeli
- Etap 1: cel projektu i audyt procesu
- Etap 2: dane wejściowe i specyfikacja wymagań
- Etap 3: koncepcja stanowiska i ocena ryzyka
- Etap 4: projekt wykonawczy, budowa i test FAT
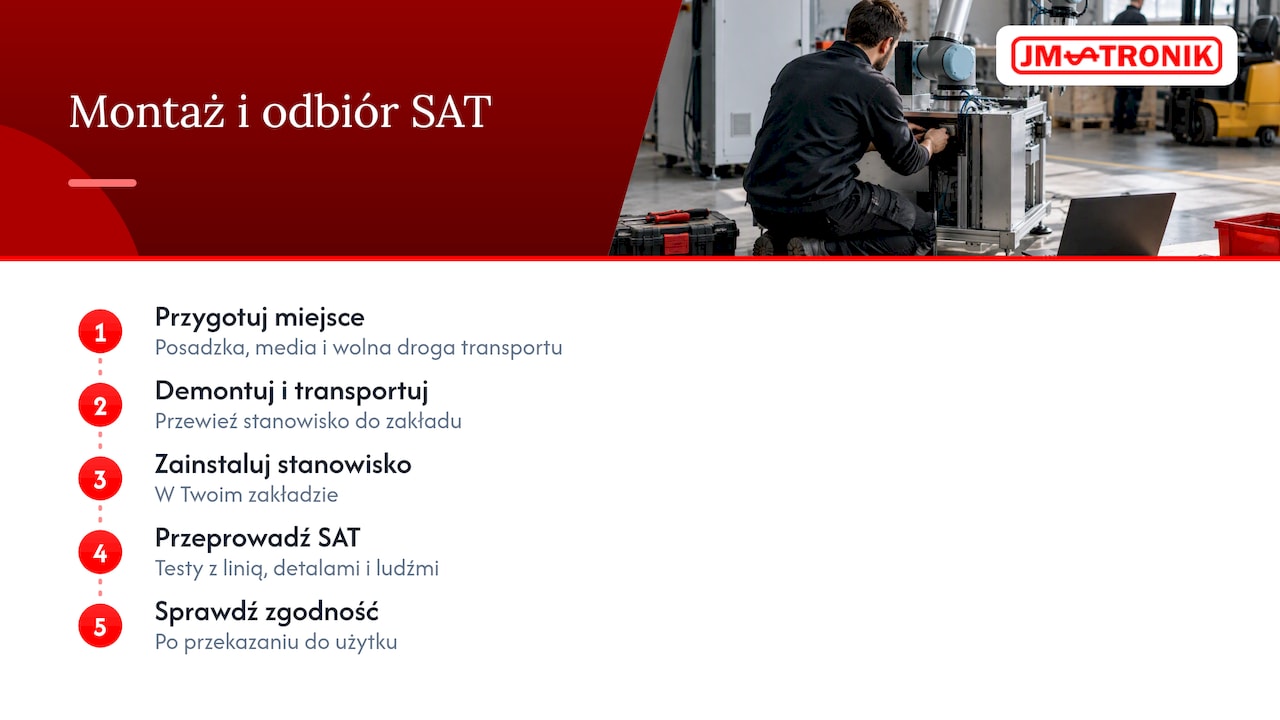
- Etap 5: montaż, test SAT i rozruch u klienta
- Etap 6: szkolenie zespołu i przekazanie stanowiska
- Etap 7: pomiar efektów i optymalizacja
- Etapy wdrożenia przy spawaniu, paletyzacji i pakowaniu
- Jak patrzymy na wdrożenia w JM-TRONIK
- Wdrożenie z jednym partnerem, od projektu po serwis
- Najczęstsze pytania
- Źródła
Etapy wdrożenia robota w jednej tabeli
| Etap | Co się dzieje | Co masz na końcu |
|---|---|---|
| 1. Cel i audyt procesu | Wybór procesu, pomiar stanu obecnego, określenie celu biznesowego | Uzasadnienie projektu i dane bazowe |
| 2. Specyfikacja wymagań | Detale, warianty, czasy cyklu, media, miejsce, interfejsy z linią | Specyfikacja wymagań, podstawa ofert |
| 3. Koncepcja i ocena ryzyka | Układ stanowiska, dobór robota i chwytaka lub osprzętu, strefy bezpieczeństwa | Zatwierdzona koncepcja, wstępna ocena ryzyka |
| 4. Projekt, budowa, FAT | Projekt mechaniczny i elektryczny, program, testy u dostawcy | Protokół FAT, lista poprawek |
| 5. Montaż, SAT, rozruch | Instalacja w hali, integracja z linią, testy na Twoich detalach | Protokół SAT, dokumentacja, stanowisko w produkcji |
| 6. Szkolenie i przekazanie | Szkolenie operatorów, programistów i utrzymania ruchu | Przeszkolony zespół, instrukcje |
| 7. Pomiar i optymalizacja | Stabilizacja, porównanie KPI z danymi bazowymi, poprawki | Ocena biznesowa wdrożenia |
Taki układ potwierdza praktyka polskich projektów finansowanych ze środków publicznych. W opisanym przez PARP przypadku firmy DOMI-MET najpierw był audyt technologiczny i diagnoza dojrzałości cyfrowej, potem mapa drogowa, a dopiero na końcu inwestycje w automatyzację, robotyzację i integrację IT/OT.
Etap 1: cel projektu i audyt procesu
Zanim pojawi się pytanie „jaki robot”, odpowiedz na pytanie „po co”. Typowe cele w zakładach metalowych to: podniesienie wydajności przy braku spawaczy, powtarzalna jakość spoin, odciążenie ludzi od ciężkiej i monotonnej pracy przy paletyzacji albo zwiększenie mocy produkcyjnych bez kolejnej zmiany.
To ostatnie bywa najmocniejszym argumentem. Projekt firmy JOCZ, opisany w bazie dobrych praktyk PARP, ruszył, gdy maszyny manualne i częściowo numeryczne wyczerpały moce produkcyjne. Podstawą była mapa drogowa transformacji, czyli plan oparty na rzetelnej diagnozie.
Podczas audytu sprawdź, czy proces:
- jest powtarzalny i ma stabilną, udokumentowaną technologię,
- dotyczy detali o przewidywalnej geometrii i tolerancjach,
- ma wystarczający wolumen, żeby stanowisko pracowało przez większość zmiany,
- nie jest uzależniony od decyzji „na oko”, których nie da się opisać regułą.
W tym samym czasie zapisz stan bazowy: czas cyklu, liczbę sztuk na zmianę, odsetek braków, przestoje, czas przezbrojeń i koszt jednostkowy. Bez tych liczb nie ocenisz później, czy wdrożenie się opłaciło.
Etap 2: dane wejściowe i specyfikacja wymagań
To etap, który decyduje o powodzeniu całego projektu. Instytucja IET w swoim przewodniku podkreśla, że wiele nieudanych wdrożeń wynika z błędnego zrozumienia procesu, dlatego wymagania trzeba zebrać szczegółowo już na początku projektowania.
Co powinno trafić do specyfikacji:
- Detale i warianty. Rysunki, modele 3D, materiał, grubości, masy, liczba odmian i częstotliwość ich zmiany.
- Wydajność. Wymagany czas cyklu, liczba zmian, planowana wielkość produkcji za rok czy dwa, a nie tylko dziś.
- Jakość. Kryteria akceptacji: wymagania dla spoin, tolerancje, wygląd wyrobu, stabilność palety.
- Otoczenie. Miejsce w hali, wysokość, posadzka, dostęp wózków, zasilanie, sprężone powietrze, wentylacja i odciąg.
- Interfejsy. Skąd detal przychodzi i dokąd odchodzi, sygnały z linii, komunikacja z systemami zakładu.
- Ludzie. Kto będzie obsługiwał stanowisko, kto je przezbroi, kto zajmie się utrzymaniem ruchu.
Im dokładniejsza specyfikacja, tym bardziej porównywalne oferty dostaniesz i tym mniej sporów będzie przy odbiorze. Do testów warto od razu odłożyć partię prawdziwych detali, także tych „najgorszych” z produkcji.
Etap 3: koncepcja stanowiska i ocena ryzyka
Na podstawie specyfikacji integrator przygotowuje koncepcję: układ stanowiska, dobór robota lub cobota, chwytaka, uchwytów albo osprzętu spawalniczego, sposób podawania i odbioru detali oraz koncepcję zabezpieczeń. Często powstaje też symulacja, która potwierdza zasięgi i czas cyklu.
Bezpieczeństwo nie jest dodatkiem do koncepcji, tylko jej częścią. PARP, omawiając nowe przepisy, wyjaśnia, że wymagania bezpieczeństwa trzeba uwzględniać już w planowaniu i projektowaniu, a dokumentacja maszyny ma obejmować między innymi procedury testowania, regulacji, konserwacji i użytkowania.
Po stronie zakładu obowiązki są jasne. Pracodawca musi przeprowadzić ocenę ryzyka zawodowego, czyli zidentyfikować zagrożenia i zaplanować działania, które je wyeliminują lub ograniczą. Przy stanowisku zrobotyzowanym oznacza to przede wszystkim analizę stref ruchu robota, miejsc załadunku, dostępu serwisowego oraz zagrożeń procesowych, na przykład promieniowania laserowego, dymów spawalniczych czy spadającego ładunku przy paletyzacji. Jeśli nie masz w zespole osoby z doświadczeniem w maszynach, zaangażuj specjalistę BHP i integratora. U nas zajmuje się tym osobny zespół: ocena ryzyka maszyn i stanowisk obejmuje zarówno nowe, jak i modernizowane stanowiska.
Warto też patrzeć w przód. Rozporządzenie UE 2023/1230 w sprawie maszyn wprowadza zmiany dotyczące maszyn autonomicznych i sterowanych zdalnie, w tym robotów, i będzie stosowane od 20 stycznia 2027 r. Stanowisko projektowane dziś będzie pracowało już w nowym otoczeniu prawnym, więc zapytaj dostawcę, jak uwzględnia te wymagania w dokumentacji.
Etap 4: projekt wykonawczy, budowa i test FAT
Po akceptacji koncepcji powstaje projekt wykonawczy: mechanika, elektryka, sterowanie, układ bezpieczeństwa i program robota. Potem budowa i uruchomienie stanowiska u integratora.
Kluczowy moment tego etapu to FAT (Factory Acceptance Test), czyli odbiór fabryczny u dostawcy. Przewodnik IET opisuje typową sekwencję testów: FAT u integratora, montaż, SAT u klienta i rozruch. Na FAT sprawdzasz, czy stanowisko spełnia specyfikację, zanim opuści halę dostawcy, bo tam poprawki są najtańsze i najszybsze.
Jak dobrze przygotować się do FAT:
- przyjedź z przedstawicielem produkcji, jakości i utrzymania ruchu,
- przywieź prawdziwe detale, również te z granicy tolerancji,
- sprawdź czas cyklu na pełnej serii, a nie na kilku sztukach,
- przetestuj przezbrojenie na inny wariant i reakcję na typowe błędy,
- zweryfikuj działanie wszystkich zabezpieczeń,
- spisz listę poprawek z terminami i osobą odpowiedzialną.
Etap 5: montaż, test SAT i rozruch u klienta
Po FAT stanowisko jest demontowane, transportowane i instalowane w Twoim zakładzie. Przygotuj miejsce wcześniej: wyrównaną posadzkę, doprowadzone media i wolną drogę transportu. Opóźnienia na tym etapie rzadko wynikają z robota, częściej z braku przyłącza albo zajętego miejsca w hali.
SAT (Site Acceptance Test) powtarza najważniejsze próby z FAT, ale w realnych warunkach: z Twoją linią, Twoimi detalami i Twoimi ludźmi. Sprawdza się integrację z maszynami przed i za stanowiskiem, przepływ materiału i komunikację sygnałów.
Po przekazaniu do eksploatacji przychodzi jeszcze jeden obowiązek. Urząd Dozoru Technicznego wskazuje, że pracodawca powinien sprawdzić zgodność sprzętu roboczego z wymaganiami minimalnymi po przekazaniu go do użytku, a analogiczną ocenę trzeba przeprowadzić po istotnej modernizacji lub przeniesieniu w inne miejsce. Pamiętaj o tym, jeśli za rok zechcesz przestawić stanowisko na inną linię.
Etap 6: szkolenie zespołu i przekazanie stanowiska
Szkolenie to nie formalność na koniec. Według IET szkolenie operatorów i techników jest niezbędne przed przejęciem przez zakład pełnej odpowiedzialności za eksploatację stanowiska.
Dobry zakres szkolenia widać w polskich zamówieniach. Zapytanie ofertowe opublikowane w Bazie Konkurencyjności przez firmę Mączka Group obejmowało nie tylko dostawę stanowiska, ale też konfigurację, przezbrajanie, optymalizację pracy, serwisowanie, wymianę części eksploatacyjnych i rozwiązywanie typowych błędów. To dobra lista kontrolna dla każdego zakładu.
Podziel szkolenie na trzy grupy:
- Operatorzy: uruchamianie, zatrzymanie, wznowienie po błędzie, wymiana detali, codzienne kontrole.
- Technolodzy i programiści: korekty programów, nowe warianty, parametry procesu.
- Utrzymanie ruchu: przeglądy, części eksploatacyjne, diagnostyka usterek.
Etap 7: pomiar efektów i optymalizacja
Stanowisko odebrane technicznie nie jest jeszcze sukcesem biznesowym. Production Manager zwraca uwagę, że stanowisko może działać poprawnie, a mimo to nie osiągać zakładanej opłacalności, dlatego po uruchomieniu potrzebny jest okres stabilizacji i pomiaru.
Jeszcze przed startem projektu ustal KPI, właściciela pomiaru, źródło danych i termin oceny. Wskaźniki, które warto śledzić:
- czas cyklu i liczba sztuk na zmianę,
- OEE i dostępność stanowiska,
- odsetek braków,
- liczba interwencji operatora i przestoje,
- czas przezbrojeń,
- koszt jednostkowy,
- MTBF i MTTR, czyli średni czas między awariami i średni czas naprawy.
Porównaj je z danymi bazowymi z etapu 1. Jeśli wynik odbiega od planu, szukaj rzeczywistego wąskiego gardła. Często nie jest nim robot, tylko podawanie detali, dostępność palet albo czas oczekiwania na operatora.
Etapy wdrożenia przy spawaniu, paletyzacji i pakowaniu
Schemat jest ten sam, ale akcenty rozkładają się inaczej w zależności od procesu.
Robotyzacja spawania
Najwięcej pracy wymaga etap 2 i 4. Robot spawa powtarzalnie tylko wtedy, gdy detal trafia w to samo miejsce, dlatego jakość cięcia, gięcia i przygotowania krawędzi oraz konstrukcja przyrządów mają ogromne znaczenie. Przy bramach, balustradach czy meblach stalowych dochodzi duża liczba wariantów, więc trzeba zaplanować szybkie przezbrojenie i łatwe programowanie. W wielu małych i średnich zakładach dobrze sprawdza się cobot spawalniczy, a przy dużych seriach klasyczny robot spawalniczy. Na etapie FAT spawa się próbki i sprawdza je według kryteriów jakości ze specyfikacji, a gdy klient tego potrzebuje, w grę wchodzi kwalifikacja technologii spawania.
Robotyzacja paletyzacji kartonów i worków
Tu kluczowe są dane o opakowaniach i palecie: wymiary i masa kartonów lub worków, wzory układania, wysokość palety, sposób dostarczania pustych palet i odbioru pełnych. Worki zachowują się inaczej niż kartony, więc chwytak i wzór paletowy trzeba sprawdzić na prawdziwym produkcie, nie na próbkach katalogowych. W ocenie ryzyka szczególną uwagę zwraca się na strefę wymiany palet, gdzie ludzie i wózki wchodzą w obszar pracy. Przykładowe rozwiązania to cobot paletyzujący i stanowiska do paletyzacji worków.
Robotyzacja pakowania i case packer
Przy pakowaniu specyfikacja musi objąć cały przepływ: formowanie kartonu, sposób podawania produktu, układ w opakowaniu, zamykanie i etykietowanie, a także liczbę formatów i częstotliwość ich zmiany. Na FAT i SAT testuje się każdy format oraz reakcję stanowiska na produkt źle ułożony na przenośniku. Jeśli pakujesz wiele asortymentów, sprawdź czas przezbrojenia równie dokładnie jak czas cyklu. Więcej o tym, jak może wyglądać taka linia, znajdziesz na stronie o maszynach pakujących typu case packer.
Jak patrzymy na wdrożenia w JM-TRONIK
Przez ponad 45 lat pracy z przemysłem nauczyliśmy się jednego: robot jest tylko tak dobry, jak przygotowanie projektu, w którym pracuje. Dlatego zanim zaproponujemy konkretną maszynę, chcemy zobaczyć proces, detale i ludzi, którzy będą z nim pracować.
Projektujemy, produkujemy i rozwijamy nasze stanowiska we własnych strukturach. Dla klienta oznacza to, że koncepcja, budowa, program i serwis są w jednych rękach. Nie ma przerzucania odpowiedzialności między dostawcą robota, konstruktorem przyrządów i programistą, gdy coś trzeba poprawić na FAT albo po rozruchu.
Uważamy też, że wdrożenie nie kończy się podpisem pod protokołem SAT. Szkolimy operatorów i programistów, zapewniamy serwis 24/7 i części zamienne, a stanowiska dopasowujemy do realnych potrzeb zakładu, także małego, który dopiero zaczyna robotyzację. Najlepszy projekt to taki, który po roku pracuje lepiej niż w dniu odbioru.
Jan
Wdrożenie z jednym partnerem, od projektu po serwis
Jeśli planujesz robotyzację spawania, paletyzacji, pakowania albo obsługi maszyn, możemy poprowadzić cały proces opisany powyżej: od analizy i koncepcji, przez budowę i programowanie robotów, instalację i szkolenia, aż po serwis. Oferujemy również gotowe cele z cobotem, które skracają drogę od decyzji do produkcji.
Zobacz pełny zakres naszych rozwiązań na stronie automatyzacja i robotyzacja produkcji albo porozmawiaj z nami o swoim procesie. Przygotuj rysunki detali i podstawowe dane o produkcji, a pierwsza rozmowa od razu będzie konkretna.
Najczęstsze pytania
Ile trwa wdrożenie robota przemysłowego?
Czas zależy od procesu, liczby wariantów i stopnia integracji z linią. Gotowa cela z cobotem uruchamiana jest znacznie szybciej niż stanowisko projektowane od zera z własnymi przyrządami i integracją z kilkoma maszynami. Najwięcej czasu oszczędzasz na etapie 2: kompletna specyfikacja i próbki detali przyspieszają projekt i ograniczają poprawki po FAT.
Kto odpowiada za ocenę ryzyka stanowiska zrobotyzowanego?
Producent lub integrator odpowiada za spełnienie wymagań bezpieczeństwa maszyny i jej dokumentację. Pracodawca odpowiada za ocenę ryzyka zawodowego na stanowisku pracy i za sprawdzenie zgodności sprzętu z wymaganiami minimalnymi po przekazaniu do eksploatacji. W praktyce obie strony pracują nad tym razem od etapu koncepcji.
Czym różni się FAT od SAT?
FAT to test odbiorczy u dostawcy, przed wysyłką stanowiska, na którym sprawdzasz zgodność ze specyfikacją i zgłaszasz poprawki. SAT to test w Twoim zakładzie, już po montażu, w realnych warunkach: z Twoją linią, mediami i operatorami. Pozytywny SAT otwiera drogę do rozruchu produkcyjnego.
Czy mały zakład może zacząć od jednego cobota?
Tak, i często to najrozsądniejszy pierwszy krok. Jedno stanowisko przy powtarzalnym procesie, na przykład spawaniu lub paletyzacji, pozwala zespołowi nauczyć się pracy z robotem i zebrać dane do kolejnych decyzji. Etapy wdrożenia są te same, tylko krótsze.
Jak sprawdzić, czy robot się opłacił?
Porównaj wskaźniki po okresie stabilizacji z danymi bazowymi zebranymi przed projektem: czas cyklu, sztuki na zmianę, OEE, braki, przestoje i koszt jednostkowy. Ustal z góry, kto mierzy, skąd bierze dane i kiedy następuje ocena. Bez danych bazowych ocena opłacalności zamienia się w opinię.
Źródła
PARP: Transformacja przedsiębiorstwa DOMI-MET w kierunku Przemysłu 4.0
PARP: Inwestycja w robotykę przemysłową i automatyzację, firma JOCZ
IET: Guide to Implementing Industrial Robots
PARP: Nowe rozporządzenie maszynowe, najważniejsze zmiany dla przedsiębiorców
Gov.pl: Informacje dla pracodawcy, prawa i obowiązki BHP
UDT: Wymagania nowego rozporządzenia maszynowego, Inspektor 2/2025
UDT: Inspektor 2/2023, wymagania dyrektyw
Baza Konkurencyjności: zapytanie ofertowe Mączka Group
Production Manager: Czy robotyzacja się opłaca? Metody kalkulacji ROI


 United States
