Tak, spawanie laserowe blach ocynkowanych jest wykonalne i daje spoiny o dobrej jakości, jeśli zapewnisz kontrolowaną szczelinę w złączu, zastosujesz trzystopniowy przebieg z wstępnym odparowaniem cynku i wprowadzisz monitoring procesu w czasie rzeczywistym. Konieczny jest też skuteczny odciąg oparów cynku i ochrona dróg oddechowych operatora. Poniżej znajdziesz mechanikę problemu, konkretne parametry i gotowe rozwiązania wdrożeniowe.
Krótko mówiąc:
- W spawaniu laserowym blach ocynkowanych kluczowe jest odpowiednie przygotowanie powierzchni i geometria złącza, aby uniknąć porowatości i rozprysków związanych z parowaniem cynku.
- Regulacja parametrów procesu, takich jak moc lasera, prędkość oraz pozycja ogniska, znacząco wpływa na redukcję porowatości i poprawę jakości spoin.
- Metody ograniczania porowatości obejmują trzystopniowe spawanie, spiralne prowadzenie wiązki oraz kontrolowaną szczelinę, z różnymi kompromisami między czasem a kosztem wdrożenia.
- Monitoring w czasie rzeczywistym i automatyczna kontrola parametrów mogą zapobiec powstawaniu defektów, zapewniając powtarzalność i wysoką jakość spoin.
- Dobór odpowiedniego stanowiska i maszyny, od ręcznego do zautomatyzowanego, zależy od wielkości produkcji, przy czym rozwiązania z robotami i monitorowaniem minimalizują błędy i poprawiają wydajność.
Spis treści
- Dlaczego powłoka cynku powoduje porowatość i rozpryski
- Przygotowanie materiału i geometria złącza
- Parametry procesu i ich wpływ na porowatość
- Trzystopniowe spawanie kontra spiralne prowadzenie wiązki
- Monitorowanie procesu i automatyzacja w praktyce
- Ochrona zdrowia i kontrola emisji przy spawaniu ocynku
- Co naprawdę decyduje o jakości spoiny na ocynku
- Spawarki LaserWeld i stanowiska automatyzacji od JM-TRONIK
- Źródła
- Najczęściej zadawane pytania
Dlaczego powłoka cynku powoduje porowatość i rozpryski
Cynk wrze w temperaturze około 907°C, czyli setki stopni niżej niż temperatura topnienia stali. Kiedy wiązka lasera tworzy keyhole, warstwa cynku pod powierzchnią zaczyna parować, zanim stal zdąży w pełni się przetopić. Para cynku szuka drogi ujścia i, jeśli nie znajdzie kanału odpowiedniej wielkości, zostaje uwięziona w jeziorku spawalniczym.
Efektem jest porowatość wewnętrzna, gdy pęcherzyki gazu zastygają w spoinie, oraz porowatość zewnętrzna i rozpryski, gdy para wydostaje się gwałtownie na powierzchnię i wyrzuca ciekły metal. Skala problemu zależy od tak zwanego parametru k, czyli relacji między polem powierzchni odparowanego cynku a polem samego jeziorka. Im wyższy k, tym większe ryzyko defektów, a badania SMU pokazują, że regulacja mocy i prędkości pozwala ten parametr obniżyć.
Mechaniczne usunięcie cynku z powierzchni styku znacząco stabilizuje keyhole i eliminuje intensywne spattering.
SMU (RCAM)
Przygotowanie materiału i geometria złącza
Zanim włączysz laser, przygotuj powierzchnię i sam styk blach. Dobra geometria złącza rozstrzyga o połowie sukcesu, jeszcze przed doborem parametrów wiązki.
- Oczyść pas o szerokości 2,5 do 10 centymetrów wzdłuż linii spoiny, usuwając powłokę cynkową mechanicznie, zgodnie z praktyką opisaną w poradniku Spawam.
- Ustaw „reserved gap”, czyli kontrolowaną szczelinę między blachami w złączu zakładkowym, na poziomie 0,2 do 0,25 milimetra, co potwierdzają analizy mechanizmu porowatości w publikacji IOP.
- Zweryfikuj tolerancje montażowe przed każdą serią, bo szczelina powyżej 0,3 milimetra degraduje penetrację i prowadzi do niedostatecznego wypełnienia spoiny.
- W produkcji seryjnej wprowadź kontrolę wymiarową szczeliny na stanowisku, najlepiej zautomatyzowaną, żeby wychwycić odchylenia zanim trafią do spawu.
Zbyt mała szczelina zamyka kanał ucieczki pary cynku i odtwarza problem porowatości, który reserved gap miał rozwiązać. Zbyt duża natomiast osłabia mechaniczne połączenie blach.
Porada profesjonalisty: sprawdzaj szczelinę czujnikiem laserowym na linii, nie suwmiarką po fakcie, bo odchylenie 0,05 milimetra już zmienia wynik.
Parametry procesu i ich wpływ na porowatość
Moc lasera, prędkość spawania, pozycja ogniska i gaz osłonowy działają razem, nie osobno. Zmiana jednego parametru bez korekty innych często przenosi problem, a nie usuwa go.
- Zwiększenie mocy względem prędkości obniża parametr k i zmniejsza porowatość, ale zbyt niska prędkość przy wysokiej mocy grozi zapadaniem się jeziorka, co opisują testy SMU.
- Pozycja ogniska ustawiona nieco poniżej powierzchni blachy zwykle daje głębszy przetop i szerszy kanał na wydostanie się pary cynku.
- Gaz osłonowy, azot lub argon, stabilizuje jeziorko i ogranicza utlenianie, przy czym azot bywa wybierany tam, gdzie liczy się koszt operacyjny.
- Tryb spiralny lub oscylacyjny wiązki sprawdza się lepiej niż prosty ruch liniowy, gdy geometria złącza nie pozwala na wygodny „reserved gap”.},{
Badania IOP pokazują, że spiralne prowadzenie wiązki obniżyło porowatość z około 20% do poniżej 1% w złączach zakładkowych blach ocynkowanych. To jeden z najsilniejszych efektów opisanych w literaturze dotyczącej tego procesu.
Trzystopniowe spawanie kontra spiralne prowadzenie wiązki
Dwie techniki dominują w praktyce ograniczania porowatości, każda z innym kompromisem między czasem cyklu a jakością spoiny.
Trzystopniowe spawanie dzieli proces na wstępne odparowanie cynku, podgrzanie wstępne i główny przetop. Badanie MDPI na blachach samochodowych wykazało wzrost wytrzymałości ścinającej o około 37% i redukcję wykrywalnego cynku w spoinie, przy czym cały proces można wykonać jednym źródłem lasera, zmieniając tylko parametry w kolejnych fazach.
Spiralne prowadzenie wiązki, zwane też remote spiral welding, zależy od pitch, czyli odstępu między kolejnymi zawojami spirali, oraz od prędkości keyhole. Przy pitch około 0,3 milimetra i prędkości keyhole w zakresie 7 do 9 metrów na minutę badania IOP odnotowały znaczący wzrost wytrzymałości ścinającej złącza oraz praktycznie całkowitą eliminację porów.
| Technika | Mechanizm | Efekt na porowatość | Koszt wdrożenia |
|---|---|---|---|
| Trzystopniowe spawanie | Odparowanie, preheat, przetop w jednym źródle | Redukcja wad, +37% wytrzymałości ścinającej | Wymaga programowania sekwencji, bez dodatkowego sprzętu |
| Spiralne prowadzenie wiązki (zero-gap remote) | Mały pitch, wysoka prędkość keyhole | Spadek porowatości z ~20% do <1% | Wymaga głowicy skanującej i precyzyjnego sterowania |
| Kontrolowana szczelina (reserved gap) | Kanał ucieczki pary o szerokości 0,2 do 0,25 mm | Ogranicza akumulację pary, stabilizuje jeziorko | Wymaga precyzyjnego mocowania i kontroli wymiarowej |
Zero-gap remote spiral welding skraca czas przezbrojenia, bo nie wymaga fizycznej szczeliny, ale żąda droższej głowicy skanującej. Reserved gap jest prostszy mechanicznie, lecz zależy od powtarzalności montażu.
Monitorowanie procesu i automatyzacja w praktyce
Stabilny keyhole nie jest stanem trwałym, dlatego monitoring w czasie rzeczywistym decyduje o powtarzalności jakości w produkcji seryjnej. Kamery szybkoklatkowe CCD śledzą kształt jeziorka i moment wyrzutu pary, a spektroskopia plazmy wychwytuje zmiany intensywności światła, które zwiastują niestabilność jeszcze przed pojawieniem się widocznego rozprysku, jak pokazują testy SMU.
- Sygnał z kamery lub spektrometru trafia do pętli adaptacyjnej, która koryguje moc lub prędkość jeszcze w trakcie spawania danego odcinka.
- Taka korekta ogranicza spattering i blowholes bez zatrzymywania linii produkcyjnej.
- Integracja monitoringu z robotem spawalniczym pozwala powtarzać skorygowane parametry na kolejnych elementach tej samej partii.
JM-TRONIK łączy spawarki laserowe z serii LaserWeld z robotyzacją procesu spawania, co daje możliwość wdrożenia takich pętli sterowania na konkretnym stanowisku produkcyjnym, wraz z wdrożeniem i wsparciem technicznym.
Porada profesjonalisty: jeśli planujesz predykcyjne utrzymanie stanowiska, artykuł o integracji CMMS z IoT opisuje, jak dane z czujników przekładają się na konkretne zlecenia serwisowe.
Ochrona zdrowia i kontrola emisji przy spawaniu ocynku
Opary tlenku cynku powstające przy spawaniu blach ocynkowanych mogą wywołać gorączkę metaliczną, z gorączką, dreszczami i metalicznym posmakiem jako typowymi objawami. Ryzyko rośnie w pomieszczeniach o słabej wentylacji, niezależnie od tego, jak dobrze dobrano parametry lasera.
- Zainstaluj odciąg miejscowy bezpośrednio nad stanowiskiem spawania, jak najbliżej źródła emisji.
- Wybierz maski z filtrami przeznaczonymi do oparów metali, nie tylko do pyłów mechanicznych.
- Monitoruj jakość powietrza w hali czujnikami stężenia cząstek, żeby wykryć przekroczenia zanim staną się problemem zdrowotnym, na co wskazują zalecenia branżowe dotyczące BHP przy spawaniu laserowym.
- Ustal procedurę awaryjną na wypadek nagłego wzrostu koncentracji oparów, z natychmiastowym przerwaniem pracy i wentylacją pomieszczenia.
Co naprawdę decyduje o jakości spoiny na ocynku
Powszechne przekonanie, że lasery „nie wymagają przygotowania powierzchni” w przeciwieństwie do metod łukowych, jest w dużej mierze mitem marketingowym. Nawet przy najlepiej dobranych parametrach reserved gap czy trzystopniowa sekwencja nie zastąpią czystej powierzchni w strefie spoiny, na co zwracają uwagę praktyczne poradniki dotyczące spawania stali ocynkowanej.
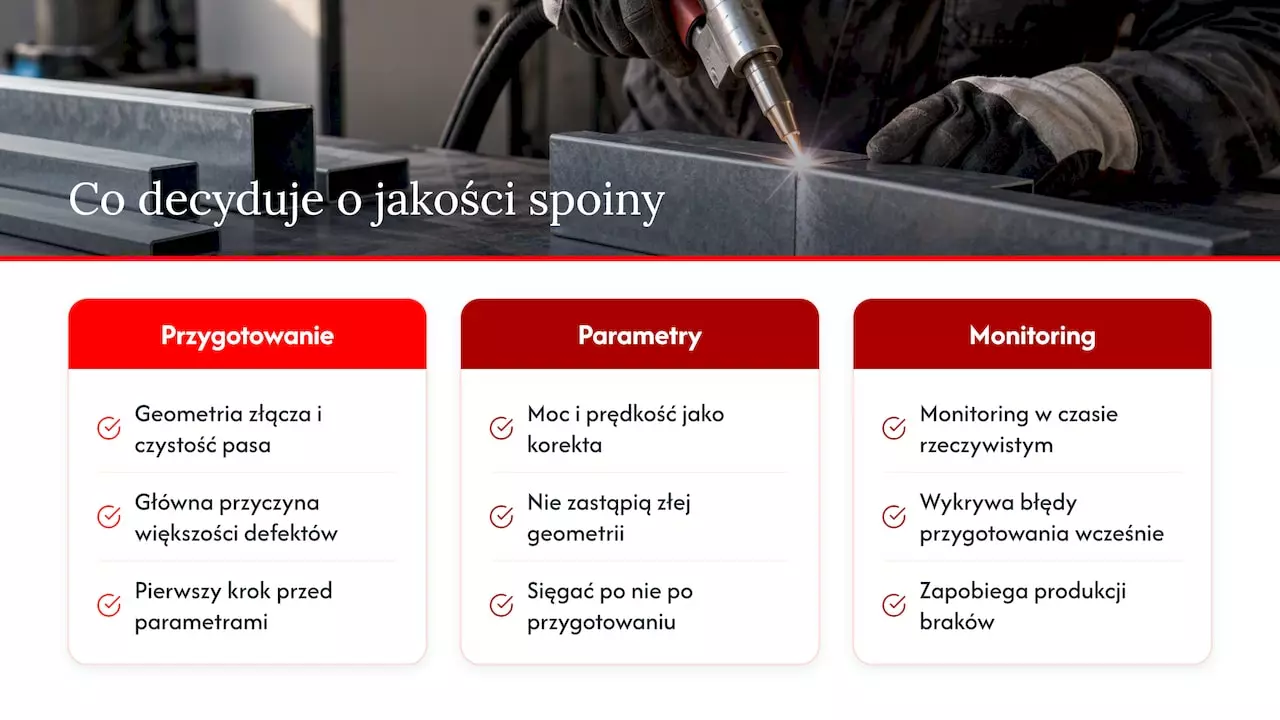
Największym błędem, jaki widzę w podejściu do tego procesu, jest traktowanie parametrów lasera jako jedynej zmiennej do optymalizacji. Geometria złącza i przygotowanie powierzchni odpowiadają za większość defektów, a moc i prędkość tylko korygują to, co geometria już ustaliła. Inżynier, który zacznie od kontroli szczeliny i czystości pasa, a potem dopiero sięgnie po tryb spiralny czy trzystopniowy przebieg, unika najwięcej powtórek i przezbrojeń.
Monitoring w czasie rzeczywistym nie jest luksusem dla dużych linii. To narzędzie, które pozwala wykryć błąd przygotowania złącza zanim wyprodukujesz całą partię braków.
Spawarki LaserWeld i stanowiska automatyzacji od JM-TRONIK
Dobór maszyny do spawania ocynku zależy od skali produkcji i stopnia automatyzacji, jaki już masz w hali. JM-TRONIK oferuje trzy modele z serii LaserWeld, dopasowane do różnych etapów wdrożenia.
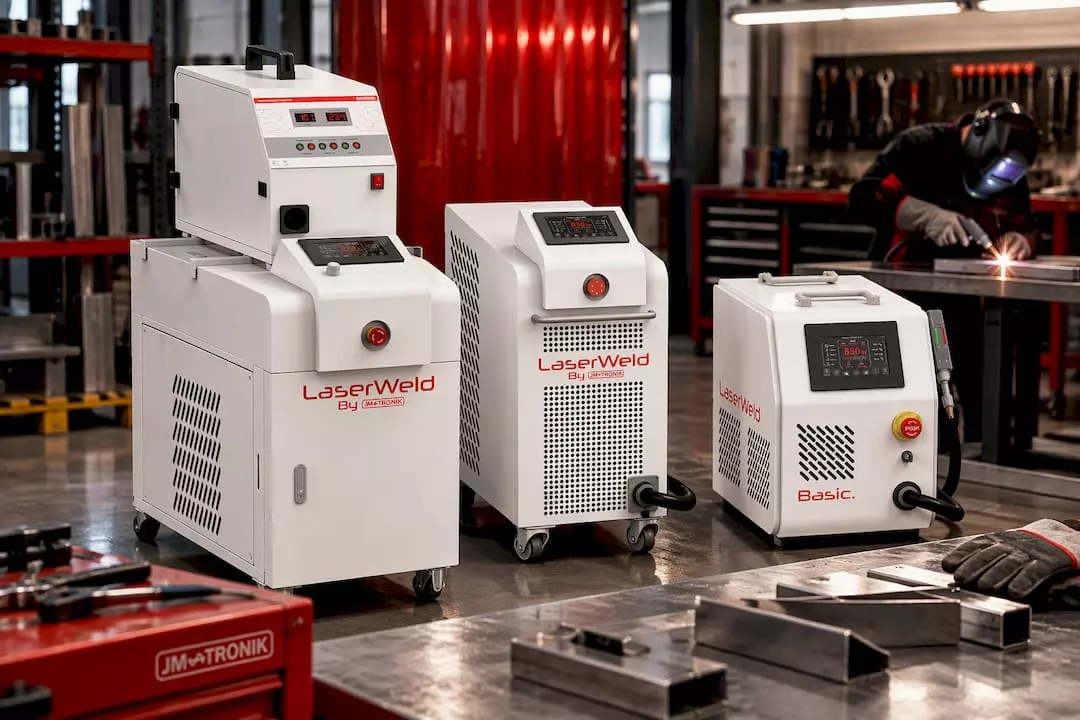
- Ręczna spawarka laserowa LaserWeld sprawdza się przy pracach warsztatowych i naprawczych, gdzie operator sam prowadzi wiązkę wzdłuż spoiny.
- Mini spawarka laserowa LaserWeld mini pasuje do mniejszych zakładów i stanowisk o ograniczonej przestrzeni, gdzie liczy się kompaktowość bez utraty precyzji.
- Podstawowa spawarka laserowa LaserWeld Basic to punkt startowy dla firm wchodzących w spawanie laserowe po raz pierwszy.
Integracja każdego z tych modeli z robotyzacją i monitoringiem procesu, opisana na stronie spawarek laserowych LaserWeld, ogranicza liczbę braków wynikających z niestabilnego keyhole i pozwala powtarzać skorygowane parametry na kolejnych elementach serii. Klient jest prowadzony od projektu stanowiska po wdrożenie i serwis, co jest istotne zwłaszcza przy pierwszym kontakcie z tą technologią. Skontaktuj się, aby umówić konsultację i sprawdzić, który model LaserWeld odpowiada Twojej produkcji.
Źródła
- Weld zone porosity elimination process of galvanized steel zero-gap lap joints in remote laser spiral welding – IOPscience
- Applied Sciences study on three-step laser stitch welding – MDPI
- Spawanie ocynku – charakterystyka, metody | Spawam
Najczęściej zadawane pytania
Jakie są wady spawania laserowego ocynku?
Główną wadą jest ryzyko porowatości i rozprysków spowodowanych parowaniem cynku, jeśli szczelina złącza lub parametry procesu są źle dobrane. Metoda wymaga też precyzyjnego przygotowania powierzchni i monitoringu, co zwiększa złożoność wdrożenia względem prostszego spawania łukowego.
Czym najlepiej spawać ocynk?
Spawanie laserowe z kontrolowaną szczeliną w złączu, trzystopniowym przebiegiem lub spiralnym prowadzeniem wiązki daje najlepsze rezultaty przy blachach ocynkowanych, zgodnie z badaniami IOP i MDPI. Wybór między technikami zależy od geometrii złącza i skali produkcji.
Czy do spawania laserowego ocynku potrzebny jest drut?
Wiele aplikacji spawania laserowego blach ocynkowanych obywa się bez drutu, wykorzystując sam przetop materiału macierzystego w konfiguracji zakładkowej. Drut dodatkowy bywa stosowany, gdy trzeba uzupełnić objętość spoiny lub skorygować skład metalurgiczny złącza.
Ile kosztuje metr spawania laserowego ocynku?
Koszt zależy od modelu maszyny, grubości blachy i stopnia automatyzacji stanowiska, dlatego nie da się podać jednej uniwersalnej wartości za metr. Ceny konkretnych spawarek LaserWeld dostępne są na życzenie po kontakcie z JM-TRONIK.


 United States
