


Czy Twoja firma jest gotowa na automatyzację paletyzacji?
…
Tak, spawanie laserowe blach ocynkowanych jest wykonalne i daje spoiny o dobrej jakości, jeśli zapewnisz kontrolowaną szczelinę w złączu, zastosujesz trzystopniowy przebieg z wstępnym odparowaniem cynku i wprowadzisz monitoring procesu w czasie rzeczywistym. Konieczny jest też skuteczny odciąg oparów cynku i ochrona dróg oddechowych operatora. Poniżej znajdziesz mechanikę problemu, konkretne parametry i gotowe rozwiązania wdrożeniowe.
Krótko mówiąc:
- W spawaniu laserowym blach ocynkowanych kluczowe jest odpowiednie przygotowanie powierzchni i geometria złącza, aby uniknąć porowatości i rozprysków związanych z parowaniem cynku.
- Regulacja parametrów procesu, takich jak moc lasera, prędkość oraz pozycja ogniska, znacząco wpływa na redukcję porowatości i poprawę jakości spoin.
- Metody ograniczania porowatości obejmują trzystopniowe spawanie, spiralne prowadzenie wiązki oraz kontrolowaną szczelinę, z różnymi kompromisami między czasem a kosztem wdrożenia.
- Monitoring w czasie rzeczywistym i automatyczna kontrola parametrów mogą zapobiec powstawaniu defektów, zapewniając powtarzalność i wysoką jakość spoin.
- Dobór odpowiedniego stanowiska i maszyny, od ręcznego do zautomatyzowanego, zależy od wielkości produkcji, przy czym rozwiązania z robotami i monitorowaniem minimalizują błędy i poprawiają wydajność.
Cynk wrze w temperaturze około 907°C, czyli setki stopni niżej niż temperatura topnienia stali. Kiedy wiązka lasera tworzy keyhole, warstwa cynku pod powierzchnią zaczyna parować, zanim stal zdąży w pełni się przetopić. Para cynku szuka drogi ujścia i, jeśli nie znajdzie kanału odpowiedniej wielkości, zostaje uwięziona w jeziorku spawalniczym.
Efektem jest porowatość wewnętrzna, gdy pęcherzyki gazu zastygają w spoinie, oraz porowatość zewnętrzna i rozpryski, gdy para wydostaje się gwałtownie na powierzchnię i wyrzuca ciekły metal. Skala problemu zależy od tak zwanego parametru k, czyli relacji między polem powierzchni odparowanego cynku a polem samego jeziorka. Im wyższy k, tym większe ryzyko defektów, a badania SMU pokazują, że regulacja mocy i prędkości pozwala ten parametr obniżyć.
Mechaniczne usunięcie cynku z powierzchni styku znacząco stabilizuje keyhole i eliminuje intensywne spattering.
SMU (RCAM)
Zanim włączysz laser, przygotuj powierzchnię i sam styk blach. Dobra geometria złącza rozstrzyga o połowie sukcesu, jeszcze przed doborem parametrów wiązki.
Zbyt mała szczelina zamyka kanał ucieczki pary cynku i odtwarza problem porowatości, który reserved gap miał rozwiązać. Zbyt duża natomiast osłabia mechaniczne połączenie blach.
Porada profesjonalisty: sprawdzaj szczelinę czujnikiem laserowym na linii, nie suwmiarką po fakcie, bo odchylenie 0,05 milimetra już zmienia wynik.
Moc lasera, prędkość spawania, pozycja ogniska i gaz osłonowy działają razem, nie osobno. Zmiana jednego parametru bez korekty innych często przenosi problem, a nie usuwa go.
Badania IOP pokazują, że spiralne prowadzenie wiązki obniżyło porowatość z około 20% do poniżej 1% w złączach zakładkowych blach ocynkowanych. To jeden z najsilniejszych efektów opisanych w literaturze dotyczącej tego procesu.
Dwie techniki dominują w praktyce ograniczania porowatości, każda z innym kompromisem między czasem cyklu a jakością spoiny.
Trzystopniowe spawanie dzieli proces na wstępne odparowanie cynku, podgrzanie wstępne i główny przetop. Badanie MDPI na blachach samochodowych wykazało wzrost wytrzymałości ścinającej o około 37% i redukcję wykrywalnego cynku w spoinie, przy czym cały proces można wykonać jednym źródłem lasera, zmieniając tylko parametry w kolejnych fazach.
Spiralne prowadzenie wiązki, zwane też remote spiral welding, zależy od pitch, czyli odstępu między kolejnymi zawojami spirali, oraz od prędkości keyhole. Przy pitch około 0,3 milimetra i prędkości keyhole w zakresie 7 do 9 metrów na minutę badania IOP odnotowały znaczący wzrost wytrzymałości ścinającej złącza oraz praktycznie całkowitą eliminację porów.
| Technika | Mechanizm | Efekt na porowatość | Koszt wdrożenia |
|---|---|---|---|
| Trzystopniowe spawanie | Odparowanie, preheat, przetop w jednym źródle | Redukcja wad, +37% wytrzymałości ścinającej | Wymaga programowania sekwencji, bez dodatkowego sprzętu |
| Spiralne prowadzenie wiązki (zero-gap remote) | Mały pitch, wysoka prędkość keyhole | Spadek porowatości z ~20% do <1% | Wymaga głowicy skanującej i precyzyjnego sterowania |
| Kontrolowana szczelina (reserved gap) | Kanał ucieczki pary o szerokości 0,2 do 0,25 mm | Ogranicza akumulację pary, stabilizuje jeziorko | Wymaga precyzyjnego mocowania i kontroli wymiarowej |
Zero-gap remote spiral welding skraca czas przezbrojenia, bo nie wymaga fizycznej szczeliny, ale żąda droższej głowicy skanującej. Reserved gap jest prostszy mechanicznie, lecz zależy od powtarzalności montażu.
Stabilny keyhole nie jest stanem trwałym, dlatego monitoring w czasie rzeczywistym decyduje o powtarzalności jakości w produkcji seryjnej. Kamery szybkoklatkowe CCD śledzą kształt jeziorka i moment wyrzutu pary, a spektroskopia plazmy wychwytuje zmiany intensywności światła, które zwiastują niestabilność jeszcze przed pojawieniem się widocznego rozprysku, jak pokazują testy SMU.
JM-TRONIK łączy spawarki laserowe z serii LaserWeld z robotyzacją procesu spawania, co daje możliwość wdrożenia takich pętli sterowania na konkretnym stanowisku produkcyjnym, wraz z wdrożeniem i wsparciem technicznym.
Porada profesjonalisty: jeśli planujesz predykcyjne utrzymanie stanowiska, artykuł o integracji CMMS z IoT opisuje, jak dane z czujników przekładają się na konkretne zlecenia serwisowe.
Opary tlenku cynku powstające przy spawaniu blach ocynkowanych mogą wywołać gorączkę metaliczną, z gorączką, dreszczami i metalicznym posmakiem jako typowymi objawami. Ryzyko rośnie w pomieszczeniach o słabej wentylacji, niezależnie od tego, jak dobrze dobrano parametry lasera.
Powszechne przekonanie, że lasery „nie wymagają przygotowania powierzchni” w przeciwieństwie do metod łukowych, jest w dużej mierze mitem marketingowym. Nawet przy najlepiej dobranych parametrach reserved gap czy trzystopniowa sekwencja nie zastąpią czystej powierzchni w strefie spoiny, na co zwracają uwagę praktyczne poradniki dotyczące spawania stali ocynkowanej.
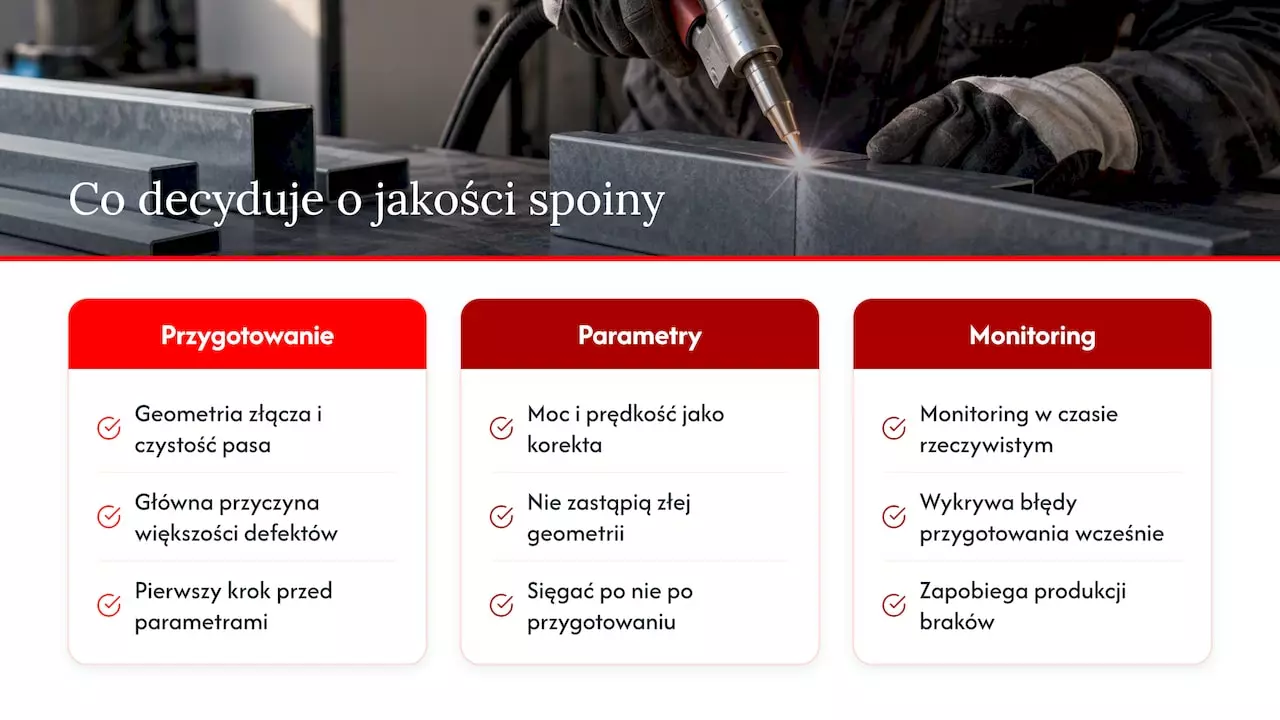
Największym błędem, jaki widzę w podejściu do tego procesu, jest traktowanie parametrów lasera jako jedynej zmiennej do optymalizacji. Geometria złącza i przygotowanie powierzchni odpowiadają za większość defektów, a moc i prędkość tylko korygują to, co geometria już ustaliła. Inżynier, który zacznie od kontroli szczeliny i czystości pasa, a potem dopiero sięgnie po tryb spiralny czy trzystopniowy przebieg, unika najwięcej powtórek i przezbrojeń.
Monitoring w czasie rzeczywistym nie jest luksusem dla dużych linii. To narzędzie, które pozwala wykryć błąd przygotowania złącza zanim wyprodukujesz całą partię braków.
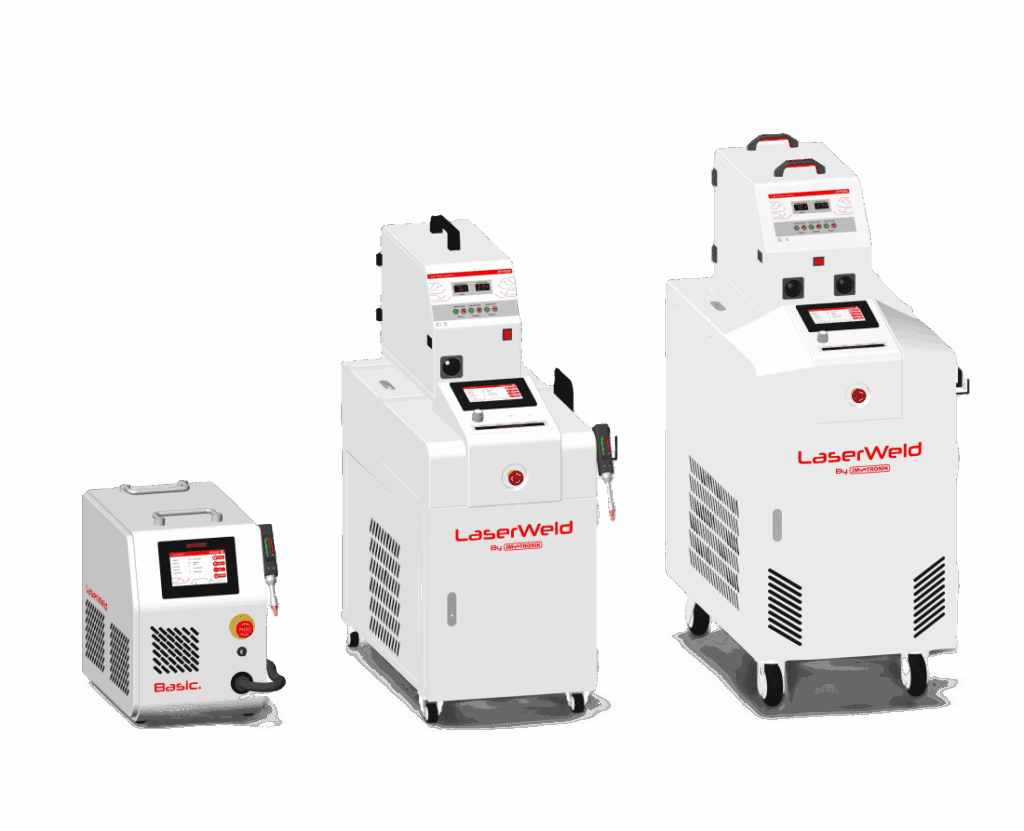
Dobór maszyny do spawania ocynku zależy od skali produkcji i stopnia automatyzacji, jaki już masz w hali. JM-TRONIK oferuje trzy modele z serii LaserWeld, dopasowane do różnych etapów wdrożenia.
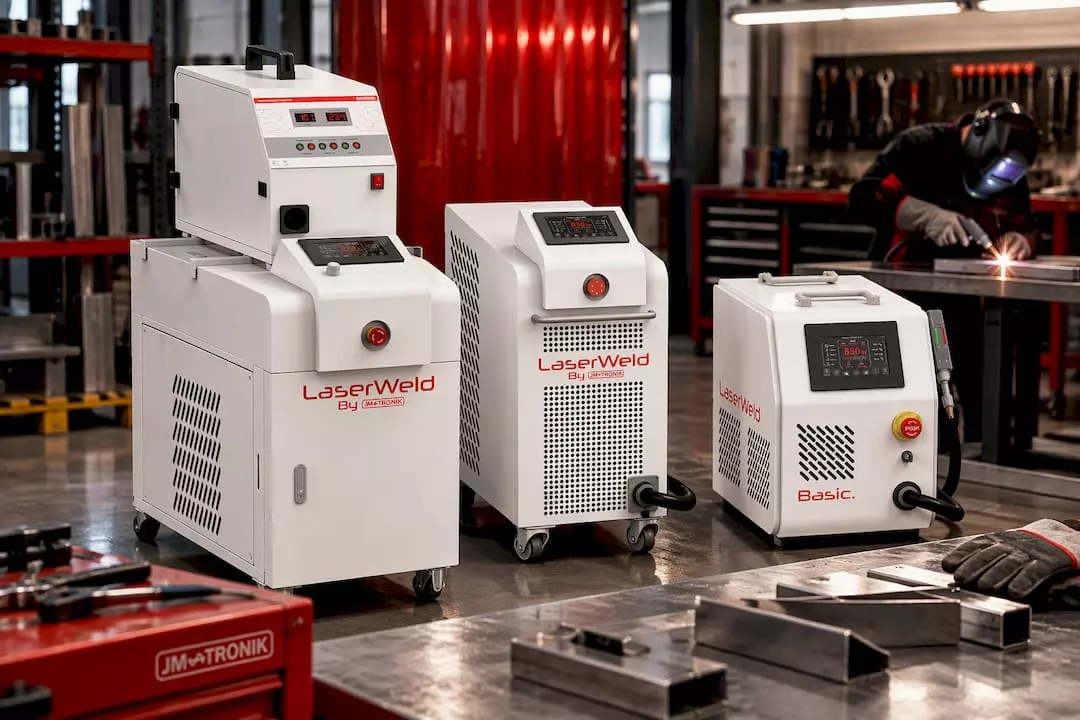
Integracja każdego z tych modeli z robotyzacją i monitoringiem procesu, opisana na stronie spawarek laserowych LaserWeld, ogranicza liczbę braków wynikających z niestabilnego keyhole i pozwala powtarzać skorygowane parametry na kolejnych elementach serii. Klient jest prowadzony od projektu stanowiska po wdrożenie i serwis, co jest istotne zwłaszcza przy pierwszym kontakcie z tą technologią. Skontaktuj się, aby umówić konsultację i sprawdzić, który model LaserWeld odpowiada Twojej produkcji.
Główną wadą jest ryzyko porowatości i rozprysków spowodowanych parowaniem cynku, jeśli szczelina złącza lub parametry procesu są źle dobrane. Metoda wymaga też precyzyjnego przygotowania powierzchni i monitoringu, co zwiększa złożoność wdrożenia względem prostszego spawania łukowego.
Spawanie laserowe z kontrolowaną szczeliną w złączu, trzystopniowym przebiegiem lub spiralnym prowadzeniem wiązki daje najlepsze rezultaty przy blachach ocynkowanych, zgodnie z badaniami IOP i MDPI. Wybór między technikami zależy od geometrii złącza i skali produkcji.
Wiele aplikacji spawania laserowego blach ocynkowanych obywa się bez drutu, wykorzystując sam przetop materiału macierzystego w konfiguracji zakładkowej. Drut dodatkowy bywa stosowany, gdy trzeba uzupełnić objętość spoiny lub skorygować skład metalurgiczny złącza.
Koszt zależy od modelu maszyny, grubości blachy i stopnia automatyzacji stanowiska, dlatego nie da się podać jednej uniwersalnej wartości za metr. Ceny konkretnych spawarek LaserWeld dostępne są na życzenie po kontakcie z JM-TRONIK.
Spawanie laserowe cienkich blach sprawdza się wtedy, gdy priorytetem jest minimalna strefa wpływu ciepła, mała szerokość spoiny i wysoka powtarzalność procesu. Metoda ta radzi sobie dobrze ze stalą nierdzewną, stalą ocynkowaną i aluminium, o ile operator dobrze przygotuje powierzchnię i skontroluje parametry. Bez precyzyjnego mocowania i odpowiedniej mocy wiązki łatwo o przepalenia, więc technika wymaga dyscypliny procesowej, jakiej nie potrzebuje klasyczne spawanie łukowe.
Krótko mówiąc:
- Spawanie laserowe ma niewielką strefę wpływu ciepła, co minimalizuje odkształcenia cienkich blach o grubości od 0,5 do 1,5 mm, pod warunkiem odpowiedniego przygotowania powierzchni.
- Kluczowe parametry to moc lasera od 800 do 1500 W i prędkość około 2 m/min, przy czym ustawienia muszą być dostosowane do rodzaju materiału i geometrii złącza.
- Przy aluminium konieczne jest usunięcie warstwy tlenku, a przy stalach ocynkowanych należy unikać nadmiernego odparowania cynku, które pogarsza jakość spoiny.
- Dobre mocowanie, odpowiedni dobór sczepów i użycie podkładek miedzianych pomagają ograniczyć odkształcenia i poprawić jakość spoiny, zwłaszcza przy cienkich blachach.
- Automatyzacja spawania laserowego z robotami zapewnia powtarzalność parametrów, szybszy cykl produkcyjny i stałą jakość seryjnych złączy.
Wiązka lasera skupia energię w bardzo małym punkcie, co pozwala na spawanie w trybie ciągłym albo impulsowym, z precyzyjną kontrolą ilości wprowadzanego ciepła. W praktyce oznacza to spoinę wąską, o głębokiej penetracji, powstającą przy dużo mniejszym nagrzaniu materiału wokół złącza niż w metodach łukowych.
Laser wygrywa z TIG i MIG w kilku konkretnych sytuacjach:
TIG i MIG wciąż mają sens tam, gdzie geometria złącza jest bardzo skomplikowana, dostęp do stanowiska laserowego jest ograniczony albo budżet nie pozwala na inwestycję w nową maszynę. Spawanie łukowe pozostaje użyteczne w specyficznych warunkach produkcyjnych i laser go nie zastępuje we wszystkich zastosowaniach, zwłaszcza przy pracach jednostkowych czy naprawczych.
Każdy materiał wymaga innego podejścia do przygotowania i parametrów, a błąd na tym etapie kosztuje więcej czasu niż samo spawanie.
Aluminium pokrywa się warstwą tlenku, która topi się w innej temperaturze niż metal bazowy. Trzeba ją usunąć mechanicznie lub chemicznie bezpośrednio przed spawaniem, bo aluminium szybko utlenia się ponownie po kontakcie z powietrzem.
Stal ocynkowana parzy podczas spawania, bo cynk odparowuje przy temperaturze znacznie niższej niż topienie stali. Pary cynku mogą powodować pory w spoinie i pogarszać jej wygląd, a badania nad złączami doczołowymi blach ocynkowanych o grubości 0,8 mm potwierdzają, że moc wiązki i prędkość spawania decydują o jakości złącza i jego odporności na korozję.
Stal nierdzewna wymaga precyzyjnej kontroli wprowadzanego ciepła, bo nadmiar energii prowadzi do przebarwień termicznych i utraty odporności na korozję w strefie spoiny.
Przed spawaniem każdego z tych materiałów należy:
Laser jest bardzo wrażliwy na zanieczyszczenia. Nawet drobne zabrudzenia powierzchni destabilizują proces i widać to natychmiast w nierównej szerokości spoiny.
Dobór parametrów to gra na dwóch zmiennych: mocy lasera i prędkości spawania. Zbyt duża moc przy niskiej prędkości przepala blachę, zbyt niska moc przy dużej prędkości daje spoinę bez pełnej penetracji.
Dla stali nierdzewnej 304 o grubości 1–1,5 mm typowe parametry procesu to moc lasera 800–1500 W przy prędkości spawania około 2 m/min.
Te wartości to punkt wyjścia, nie gotowa recepta. Rzeczywiste ustawienia zależą od typu głowicy, ogniskowej optyki, gazu osłonowego i stanu powierzchni konkretnej partii materiału. Elementy uznaje się za cienkościenne praktycznie w zakresie 0,5–3 mm, a im bliżej dolnej granicy tego zakresu, tym mniejszy margines błędu w doborze mocy.
Kilka zasad, które sprawdzają się w praktyce warsztatowej:
Tryb pulsacyjny ma znaczenie praktyczne większe, niż się wydaje na papierze. Impuls o krótkim czasie trwania i przerwie między impulsami daje materiałowi moment na odprowadzenie ciepła, zanim dotrze kolejna dawka energii. To właśnie ta pauza, nie sama moc, decyduje najczęściej o tym, czy blacha 0,8 mm zostanie z ładną spoiną czy z dziurą.
Badania nad złączami ocynkowanymi potwierdzają, że nawet niewielkie korekty mocy i prędkości wyraźnie zmieniają kształt i odporność korozyjną złącza. Dlatego dokumentowanie każdej zmiany parametru na próbce testowej jest tak samo ważne jak sama spoina finalna.
Porada profesjonalisty: Nie zmieniaj dwóch parametrów naraz podczas prób. Zmień najpierw moc, ustal punkt odniesienia, potem osobno testuj prędkość. Inaczej nie będziesz wiedzieć, co faktycznie poprawiło albo popsuło spoinę.
Dobre mocowanie decyduje o jakości spoiny bardziej, niż większość początkujących operatorów przypuszcza. Cienka blacha odkształca się nie tylko od ciepła spawania, ale też od naprężeń wewnętrznych powstałych podczas wycinania i transportu materiału.
Podkładki miedziane działają na dwóch poziomach naraz: odprowadzają ciepło jak radiator i jednocześnie stabilizują geometrię detalu podczas procesu. Miedź znacząco poprawia rozpraszanie ciepła w miejscu spawania, co realnie zmniejsza ryzyko przepalenia przy blachach poniżej 1 mm.
Porada profesjonalisty: Jeśli nie masz dedykowanych podkładek miedzianych, zwykły profil miedziany z magazynu złomu też się sprawdzi, o ile ma płaską powierzchność stykową z blachą. Liczy się kontakt, nie kształt.
Przygotowanie do gięcia i cięcia detali warto też traktować jako część tego samego procesu, bo dokładność krawędzi po cięciu laserowym wpływa na to, jak łatwo złącze da się dopasować bez szczelin.
Kontrola jakości w spawaniu laserowym cienkich blach zaczyna się od oceny wizualnej, ale na tym się nie kończy. Spoina, która wygląda dobrze z zewnątrz, może mieć pory albo niepełną penetrację niewidoczną bez badań nieinwazyjnych.
Standardowa procedura kontroli obejmuje kilka etapów, dobieranych zależnie od wymagań danej branży:
Kryteria akceptacji zwykle definiuje norma zakładowa albo specyfikacja klienta, ale w praktyce ocenia się szerokość spoiny, głębokość penetracji, brak porów powierzchniowych i brak podtopień przekraczających określony procent grubości materiału.
Gdy inspekcja wykaże wadę, korekta zależy od jej rodzaju. Odkształcenie geometryczne często wymaga prostowania mechanicznego albo dodania sczepów stabilizujących przed ponownym spawaniem. Niepełna penetracja oznacza zwykle zbyt niską moc względem prędkości i wymusza korektę parametrów, a nie samą poprawkę punktową. Testy korozyjne blach ocynkowanych, które wypadną niekorzystnie, najczęściej wskazują na zbyt duże odparowanie cynku i konieczność zmniejszenia mocy lub zwiększenia prędkości spawania w tej strefie.
Ręczne spawanie laserowe działa dobrze przy prototypach i naprawach, ale przy produkcji seryjnej powtarzalność zależy od czegoś więcej niż wyczucia operatora. Integracja procesu spawalniczego z robotyzacją eliminuje wahania parametrów między kolejnymi elementami tej samej partii.
Na rynku dostępne są maszyny do spawania laserowego zintegrowane z systemami zrobotyzowanymi, wykorzystywane w automatyzacji procesów przemysłowych. Takie podejście łączy technologię spawalniczą z robotyzacją w jednym stanowisku produkcyjnym, co przekłada się na kilka konkretnych korzyści dla zakładów przetwarzających cienkie blachy:
Wdrożenie takiego rozwiązania zwykle zaczyna się od walidacji parametrów na materiale konkretnego klienta, bo grubość, powłoka i geometria detalu różnią się między zakładami nawet przy tym samym typie stali. Po walidacji następuje szkolenie operatorów i wsparcie serwisowe, które ma znaczenie zwłaszcza w pierwszych miesiącach pracy nowej linii.
Przed decyzją o zmianie technologii sprawdź trzy rzeczy: rzeczywistą grubość i tolerancje materiału, wynik próbnego spawu na odpadzie produkcyjnym, a nie na płycie testowej z magazynu, oraz strategię mocowania dopasowaną do geometrii konkretnego detalu. Przejście z metod łukowych na laser ma sens, gdy odkształcenia lub czas cyklu są dziś realnym problemem, nie gdy laser jest modny. Zaplanuj testy z integratorem zanim złożysz zamówienie na maszynę.
Niektórzy dostawcy oferują maszynę, walidację parametrów i szkolenie operatorów jako jeden proces, zamiast trzech oddzielnych zamówień.
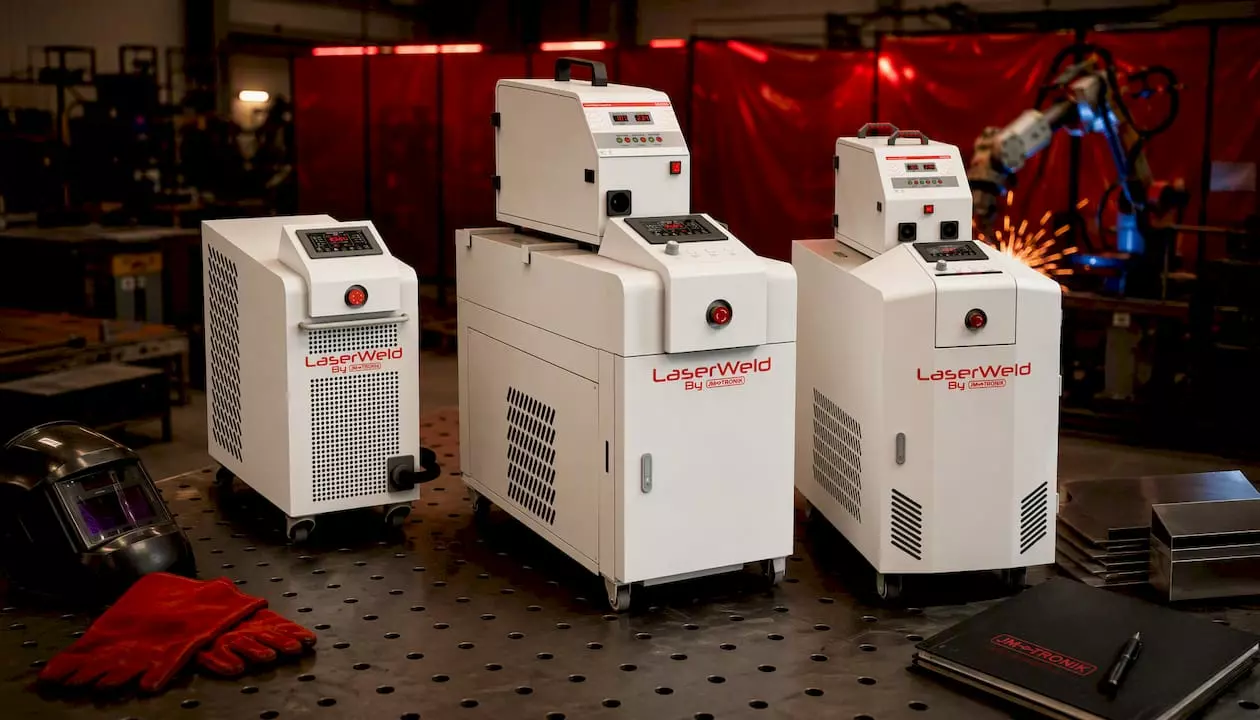
Katalog obejmuje trzy rozwiązania dopasowane do różnej skali produkcji. Mini spawarka laserowa LaserWeld mini sprawdza się przy prototypach i drobnej produkcji, gdzie liczy się elastyczność stanowiska bez dużej inwestycji wstępnej. Ręczna spawarka laserowa LaserWeld daje operatorowi swobodę pracy przy nietypowych geometriach i naprawach, gdzie automatyzacja pełna nie ma sensu ekonomicznego. Spawarka laserowa 3w1 LaserWeld Pro to stanowisko dla produkcji seryjnej, integrujące spawanie z dodatkowymi funkcjami procesowymi w jednym cyklu.
Każde wdrożenie zaczyna się od próby na materiale klienta, a przegląd całej gamy modeli LaserWeld pomaga wybrać wariant zgodny z grubością i rodzajem blachy w Twoim zakładzie. Skontaktuj się z działem technicznym Jm-tronik, żeby zaplanować test próbki i ustalić parametry pod konkretny asortyment produkcyjny.
Dla blach poniżej 2 mm laser daje najmniejszą strefę wpływu ciepła i najmniejsze odkształcenia spośród powszechnie stosowanych metod, o ile powierzchnia jest dobrze przygotowana. TIG pozostaje dobrą alternatywą przy pracach jednostkowych i bardzo skomplikowanych geometriach złącza.
Do cięcia blachy o grubości 1 mm stosuje się zwykle wycinarki laserowe światłowodowe o mocy rzędu kilkuset watów do kilku kilowatów, dobierane zależnie od materiału i wymaganej prędkości cięcia. Dobór konkretnej maszyny, jak LaserCut od Jm-tronik, zależy od skali produkcji i rodzaju obrabianych profili.
Największe ograniczenia to wysoki koszt wejścia w technologię, wysoka wrażliwość na zanieczyszczenia i nieprecyzyjne przygotowanie powierzchni oraz konieczność bardzo dokładnego mocowania detalu przed spawaniem. Proces wymaga też przeszkolonego operatora, który rozumie zależność między mocą, prędkością i kształtem spoiny.
Przy spawaniu metodami łukowymi blachy 1 mm typowy prąd dla TIG zależy od materiału i pozycji spawania. W spawaniu laserowym parametrem decydującym nie jest prąd, a moc wiązki, zwykle w zakresie kilkuset watów dla tak cienkiego materiału.
Jakość krawędzi po laserze zależy przede wszystkim od poprawnego zestawu mocy, prędkości i ustawienia ogniska w połączeniu z odpowiednim gazem pomocniczym. Norma PN‑EN ISO 9013 daje konkretne kryteria oceny: chropowatość Rz5, prostopadłość u i odchylenie ∆a. Najczęstsze wady, czyli żużel, nadpalenie i nierówne prążkowanie, wynikają zwykle z jednego z tych trzech czynników i da się je zdiagnozować w kilka minut przy stanowisku.
Krótko mówiąc:
- Kluczowym parametrem jest współczesne ustawienie mocy, prędkości i ogniska, które musi tworzyć rozsądny zakres bez wad jak żużel czy nadpalenie.
- Materiał i grubość blachy wpływają na optymalne parametry, przy czym są różnice między stalą węglową, nierdzewną i aluminium, szczególnie w szybkości i ciśnieniu gazu.
- Regularne kontrole optyki, dyszy i ciśnienia gazu pozwalają zachować powtarzalność jakości krawędzi, a zaniedbanie tego często powoduje spadek jakości mimo poprawnych ustawień.
- Norma PN‑EN ISO 9013 umożliwia mierzenie chropowatości, prostopadłości i odchyłek, które definiują jakość krawędzi, szczególnie ważne przy detalach wymagających dalszej obróbki.
- Warto rozważyć wykończenie krawędzi fazowaniem lub szlifowaniem, szczególnie dla elementów malowanych lub użytkowanych ręcznie, aby zapobiec uszkodzeniom powłoki i zranieniom.
Każda kombinacja mocy, prędkości i pozycji ogniska daje inny wynik na krawędzi, a te trzy zmienne trzeba traktować jako jeden układ, nie osobne ustawienia. Zbyt niska prędkość względem mocy powoduje nadpalenie górnej krawędzi i przypalone naroża. Zbyt wysoka prędkość względem mocy prowadzi do niedostatecznego przetopu i grubej warstwy żużla na dolnej krawędzi. Między tymi dwoma skrajnościami leży wąski, ale realny zakres, w którym krawędź wychodzi gładka i bez nawisów.
Rozpoznanie, w którym z tych trzech obszarów jesteś, nie wymaga mikroskopu. Wystarczy obejrzeć próbkę pod kątem:
Znalezienie tego okna parametrów wymaga krótkiej serii testowej. Ustaw macierz kilku kombinacji mocy i prędkości dla danej grubości, wykonaj cięcia próbne na odcinku 50–100 mm, a potem zmierz chropowatość profilometrem i oceń wizualnie dolną krawędź. Taka seria testowa pozwala szybko wyznaczyć zakres bez wad, który potem można zamrozić w sterowniku maszyny.
Porada profesjonalisty: Zamiast szukać jednego „idealnego” ustawienia, wyznacz dolną i górną granicę akceptowalnego zakresu mocy przy stałej prędkości. Dzięki temu operator ma margines bezpieczeństwa, gdy materiał lub temperatura hali się wahają.
Stal węglowa, stal nierdzewna i aluminium zachowują się przy cięciu laserowym zupełnie inaczej, mimo że fizyka procesu jest ta sama. Stal węglowa z tlenem jako gazem pomocniczym daje najszybsze cięcie, ale krawędź jest utleniona i wymaga dalszej obróbki, jeśli detal ma być malowany bez piaskowania. Stal nierdzewna cięta azotem zachowuje jasną, nieutlenioną powierzchnię, ale wymaga wyższego ciśnienia gazu i wolniejszej prędkości niż przy tlenie. Aluminium, ze względu na wysoką przewodność cieplną i refleksyjność, potrzebuje wyższej mocy chwilowej i precyzyjnego ogniska, inaczej krawędź wychodzi nierówna.
Znaczenie ma też sam skład stali. Gatunki określane jako „laser grade”, z kontrolowaną zawartością krzemu i innych pierwiastków stopowych, pozwalają ciąć szybciej przy tej samej jakości krawędzi niż blachy o niekontrolowanym składzie chemicznym. To różnica, którą warto sprawdzić już na etapie zamawiania materiału, a nie dopiero na produkcji.
Grubość blachy dyktuje dalsze decyzje:
Zabrudzona lub uszkodzona optyka rzadko daje efekt „wszystko albo nic” — zwykle objawia się powolnym pogorszeniem jakości, które łatwo przegapić. Trzy sygnały ostrzegawcze to: równomierny spadek mocy na wyjściu wiązki, wzrost chropowatości na całej długości cięcia oraz niestabilne, „drgające” cięcie przy stałych parametrach.
Jako punkt wyjściowy dla ustawienia ogniska sprawdza się pozycja około 1 mm pod powierzchnią blachy, dla materiałów średniej grubości. Walidacja jest prosta: wykonaj cięcie próbne, przekrój je i sprawdź, czy przewężenie strugi wypada w połowie grubości materiału. Zaniedbanie tych kontroli to jedna z najczęstszych przyczyn niewyjaśnionych spadków jakości na produkcji seryjnej.
Wybór gazu decyduje o charakterze krawędzi bardziej niż jakikolwiek inny pojedynczy parametr. Tlen przyspiesza cięcie stali węglowej dzięki egzotermicznej reakcji, ale zostawia utlenioną, ciemniejszą krawędź. Azot lub argon nie utleniają materiału i dają jasną, czystą powierzchnię, kosztem wyższego zużycia gazu i często wolniejszego cięcia przy tej samej mocy.
Rozmiar dyszy wpływa na to, jak skutecznie struga gazu wypycha stopiony materiał ze szczeliny:
Ciśnienie gazu i współosiowość dyszy względem wiązki muszą być powtarzalne z cięcia na cięcie, inaczej ta sama receptura parametrów da różne wyniki na dwóch zmianach produkcyjnych.
Porada profesjonalisty: Zapisuj ciśnienie gazu i typ dyszy razem z parametrami mocy i prędkości w jednym rekordzie. Rozłączenie tych danych to najczęstsza przyczyna, dla której „sprawdzone” parametry nagle przestają działać po wymianie dyszy.
Laser CO2 wciąż dobrze radzi sobie z grubszymi blachami nierdzewnymi i pewnymi materiałami niemetalowymi, ale w większości zastosowań przemysłowych ustąpił miejsca laserom fiber ze względu na wyższą efektywność energetyczną i mniejsze koszty eksploatacji. Fiber daje też zwykle mniejszą średnicę wiązki, co przy tej samej mocy przekłada się na węższą szczelinę i mniejszy obszar wpływu ciepła.
Tryb wiązki ma znaczenie, które łatwo przegapić przy porównywaniu samych specyfikacji mocy:
Jeśli maszyna regularnie wymaga dodatkowej obróbki mechanicznej po cięciu, warto sprawdzić, czy przyczyną nie jest właśnie degradacja trybu wiązki wraz z wiekiem źródła laserowego, a nie błąd parametrów procesu.
Każda wada krawędzi ma zwykle jedną dominującą przyczynę, którą można zidentyfikować bez rozbierania maszyny.
Szybka checklista przed każdą zmianą partii materiału: kontrola optyki, sprawdzenie dyszy, weryfikacja ciśnienia gazu, jedno cięcie próbne z pomiarem chropowatości. Gdy mimo poprawnych parametrów krawędź wciąż nie spełnia wymagań rysunku, np. dla powierzchni lakierowanych lub styków spawanych, sięgnij po gratowanie, fazowanie lub szlifowanie mechaniczne, zamiast dalej „dokręcać” parametry cięcia.
Porada profesjonalisty: Prowadź osobny rejestr wad z fotografią i przypisanymi parametrami. Po kilku miesiącach taki rejestr staje się lepszym źródłem diagnozy niż jakakolwiek instrukcja producenta maszyny.
Norma PN‑EN ISO 9013 definiuje trzy mierzalne wskaźniki jakości krawędzi ciętej termicznie: chropowatość Rz5, prostopadłość u oraz dopuszczalne odchylenie ∆a, które rośnie razem z grubością materiału. Dla blachy o grubości od 6 do 10 mm typowa tolerancja ∆a wynosi 0,6 mm, co w praktyce oznacza, że kontrola wymiaru krawędzi musi uwzględniać tę wartość jako punkt odniesienia, nie jako błąd pomiaru.
Wybór klasy jakości zależy od dalszego przeznaczenia detalu:
Dla konstrukcji stalowych powiązanie z klasami wykonania EXC w normie PN‑EN 1090 dodatkowo precyzuje, jakiej jakości krawędzi wymaga dany element konstrukcyjny w zależności od klasy odpowiedzialności budowli.
Podstawowy zestaw pomiarowy do odbioru obejmuje profilometr do chropowatości, przymiar kątowy lub czujnik do pomiaru prostopadłości oraz lupę lub mikroskop przenośny do oceny mikropęknięć i nawisów.
Krawędź surowa po laserze bywa w pełni wystarczająca, gdy detal trafia do dalszej obróbki mechanicznej albo pracuje wewnątrz konstrukcji, poza zasięgiem dotyku i wzroku użytkownika. Problem zaczyna się przy elementach malowanych proszkowo lub eksploatowanych ręcznie, gdzie ostra krawędź powoduje przerzedzenie powłoki lakierniczej i ryzyko zranienia.
W takich przypadkach łagodne fazowanie lub zaokrąglenie rozwiązuje problem bez dużego kosztu dodatkowego. Typowe wartości warsztatowe to fazowanie C0,2–C0,5 lub zaokrąglenie R0,5, w zależności od grubości blachy i grubości docelowej powłoki.
Prosta karta wykończenia do rysunku technicznego powinna zawierać: grubość materiału, funkcję detalu (malowany, konstrukcyjny, wewnętrzny), wymaganą klasę jakości według PN‑EN ISO 9013 i konkretną wartość fazy lub zaokrąglenia.
Firma projektuje i wdraża maszyny do cięcia i spawania laserowego, łącząc technologię laserową z robotyzacją stanowisk produkcyjnych. Oferta obejmuje spawarki laserowe z serii LaserWeld oraz robota do kontroli jakości CoboInspect, który mierzy powtarzalność krawędzi w cyklu produkcyjnym, a nie tylko na próbkach wyrywkowych. Klienci mogą zamówić testy parametrów na własnym materiale przed podjęciem decyzji o zakupie maszyny, co skraca czas wdrożenia i ogranicza ryzyko błędnego doboru sprzętu.
Maksymalna jakość krawędzi ma sens tam, gdzie kosztuje mniej niż alternatywna obróbka mechaniczna. Tam, gdzie detal i tak trafi pod frezarkę, pogoń za idealnym Rz5 to strata czasu maszyny. Każdą zmianę parametrów warto dokumentować od razu, z datą i przyczyną, bo pamięć operatora zawodzi szybciej niż optyka głowicy.
— Jan
Zanim zamówisz maszynę na podstawie samej karty katalogowej, sprawdź, jak realnie zachowuje się na Twoim materiale. Jm-tronik oferuje testy parametrów na próbkach klienta przed zakupem, co eliminuje ryzyko kupienia maszyny niedopasowanej do konkretnej grubości i gatunku blachy. W ofercie znajdziesz ręczną spawarkę laserową LaserWeld do prac serwisowych i naprawczych, kompaktową mini spawarkę laserową LaserWeld mini dla mniejszych stanowisk oraz cobota CoboInspect do automatycznej kontroli jakości krawędzi w cyklu produkcyjnym.
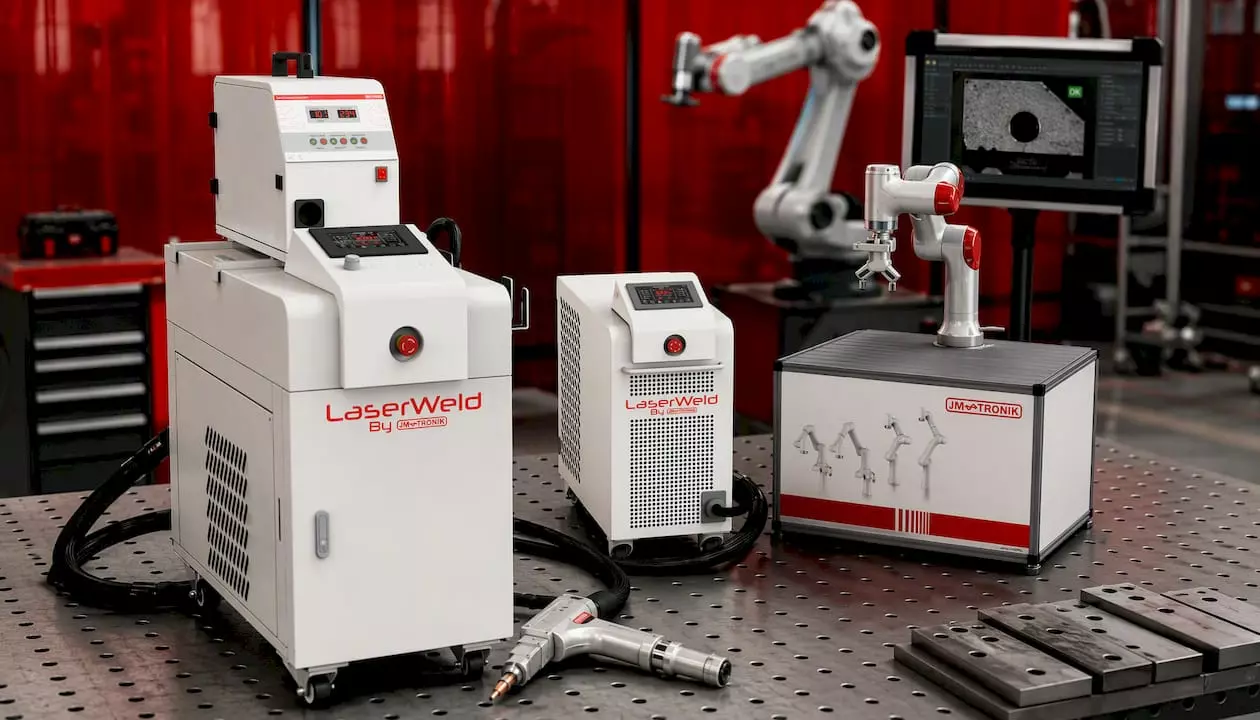
Dodatkowo dostępna jest gama wycinarek laserowych LaserCut do cięcia blach i rur, wraz z serwisem i szkoleniami operatorskimi po stronie Jm-tronik. Skontaktuj się z Jm-tronik i zamów wycenę wraz z testem parametrów na próbce Twojego materiału.
Norma PN‑EN ISO 9013 to podstawa oceny chropowatości i prostopadłości krawędzi. Przewodnik Artizono opisuje strefy jakości w funkcji mocy i prędkości. Materiał o wpływie krzemu na jakość cięcia wyjaśnia rolę gatunku stali, a artykuł o wykończeniu krawędzi podaje konkretne wartości fazowania.
Przemysłowe lasery fiber tną stal węglową do znacznej grubości, a stal nierdzewną i aluminium do umiarkowanych grubości, przy czym jakość krawędzi pogarsza się wraz z grubością bez odpowiedniego wzrostu mocy.
Tak, o ile maszyna ma zamkniętą osłonę wiązki, prawidłową wentylację dymów procesowych i przeszkoloną obsługę zgodną z instrukcją producenta; ryzyko dotyczy głównie promieniowania rozproszonego i oparów metalu.
Przy poprawnie skalibrowanej maszynie dokładność wymiarowa wynosi zwykle w granicach dziesiątych części milimetra, a prostopadłość krawędzi ocenia się według parametru u zdefiniowanego w normie PN‑EN ISO 9013.
Moc, prędkość posuwu i ustawienie ogniska tworzą jeden układ decydujący o jakości, a gaz pomocniczy i stan optyki determinują, czy ten układ da powtarzalny wynik na produkcji seryjnej.
Przy produkcji seryjnej, gdzie ręczna kontrola wyrywkowa nie wykrywa stopniowej degradacji optyki, rozwiązania takie jak kobot CoboInspect pozwalają mierzyć każdą partię bez wydłużania cyklu produkcyjnego.
Spawanie laserowe daje wyższą jakość i wydajność produkcji przede wszystkim dzięki czterem czynnikom: precyzji wiązki, minimalnej strefie wpływu ciepła, dużej szybkości procesu i wysokiej powtarzalności parametrów. Potwierdzają to analizy branżowe oraz doświadczenie firm integrujących tę technologię z automatyką. W dalszej części znajdziesz konkretne dane porównawcze z metodą TIG i MIG, typowe zastosowania oraz uczciwy przegląd barier wdrożeniowych.
Krótko mówiąc:
- Spawanie laserowe jest czterokrotnie szybsze od TIG w produkcji seryjnej, co przekłada się na znaczące oszczędności czasu.
- Technologia ta ogranicza deformacje i naprężenia termiczne, szczególnie przy cienkich i precyzyjnych elementach, eliminując konieczność obróbki korekcyjnej.
- Mimo wyższych kosztów inwestycyjnych, laser lepiej sprawdza się przy dużych seriach i powtarzalnych detalach, natomiast TIG jest ekonomiczniejszą opcją przy niskim wolumenie produkcji.
- Spawanie laserowe ma zastosowanie w branżach wymagających wysokiej powtarzalności i jakości, takich jak motoryzacja, medycyna, lotnictwo czy elektronika.
- Kluczowe bariery wdrożeniowe to konieczność starannego przygotowania materiału, wysokie koszty początkowe oraz konieczność szkolenia operatorów w zakresie bezpieczeństwa i obsługi.
Skoncentrowana wiązka lasera o gęstości energii znacznie wyższej niż w metodach łukowych pozwala topić metal w bardzo wąskim, dokładnie kontrolowanym obszarze. Efekt to spoina o powtarzalnej geometrii, praktycznie bez rozprysków i z minimalnym naddatkiem materiału. To właśnie ta cecha odpowiada za większość korzyści, o które pyta rynek pod frazą spawanie laserowe zalety.
Kluczowa jest tu strefa wpływu ciepła (HAZ). Spawanie laserowe generuje znacznie mniejszy HAZ niż TIG czy MIG, co redukuje deformacje i naprężenia termiczne w detalu. Dla cienkich blach oznacza to brak konieczności prostowania po spawaniu, a dla elementów precyzyjnych, jak korpusy czujników czy komponenty medyczne, zachowanie tolerancji wymiarowych bez dodatkowej obróbki.
Druga korzyść to czystość procesu. Spoina laserowa ma wyższą estetykę powierzchni i często eliminuje etap szlifowania wykończeniowego, co skraca czas produkcji i zmniejsza liczbę operacji pośrednich. Mniej szlifowania to również mniej pyłu metalicznego w hali i mniejsze zużycie materiałów eksploatacyjnych.
Trzecia rzecz, którą docenia inżynier procesu, to zdolność do spawania materiałów uważanych za trudne w metodach łukowych:
Suma tych efektów to nie tylko lepsza spoina. To realna redukcja kosztów pośrednich: mniej brakowanych detali, mniej godzin na wykańczaniu i mniej reklamacji jakościowych z linii montażowej.
Porównanie tych trzech metod sprowadza się w praktyce do pięciu kryteriów: precyzji spoiny, wielkości HAZ, szybkości procesu, kosztów eksploatacyjnych i zdolności do automatyzacji. Na czterech z pięciu laser wypada korzystniej, ale to nie znaczy, że TIG i MIG trafiają do lamusa.

Różnica w tempie pracy jest największym argumentem biznesowym. Spawanie laserowe bywa 4 do 10 razy szybsze niż metoda TIG w produkcji seryjnej, co bezpośrednio przekłada się na krótszy czas cyklu i wyższą przepustowość linii. Przy dużych seriach ta różnica kumuluje się w tygodnie zaoszczędzonego czasu produkcji rocznie.
Praktyczne różnice widać najlepiej na konkretnych przykładach:
Laser nie zastąpi więc TIG w każdej sytuacji. Tam, gdzie liczy się jednostkowa naprawa, spawanie w trudno dostępnych miejscach lub bardzo mała skala produkcji, klasyczna metoda łukowa wciąż ma sens ekonomiczny.
Branże, które najszybciej odczuwają zwrot z inwestycji, mają jedną cechę wspólną: dużą powtarzalność detali i wysokie wymagania jakościowe jednocześnie. Poniżej najczęstsze zastosowania spawania laserowego, potwierdzone w praktyce wdrożeniowej.
Branżowe analizy techniczne wskazują konsekwentnie na te same cztery sektory jako obszary o najwyższej opłacalności wdrożenia spawania laserowego, właśnie ze względu na powtarzalność i estetykę spoin.
Rzetelna ocena wad i zalet spawania laserowego wymaga uczciwego spojrzenia na bariery wdrożeniowe. Pierwsza to koszt inwestycyjny: systemy laserowe kosztują istotnie więcej niż spawarki TIG czy MIG, a zwrot z inwestycji zależy wprost od wolumenu produkcji i liczby zmian, na których maszyna pracuje.
Druga bariera dotyczy przygotowania materiału. Wdrożenie wymaga starannej kontroli parametryzacji procesu i czystości powierzchni detalu, bo zabrudzenia, oleje czy niewłaściwy skład stopu wpływają bezpośrednio na jakość spoiny. Laser nie wybacza niedbałego przygotowania tak łatwo jak łuk elektryczny.
Do tego dochodzą wymogi bezpieczeństwa i organizacyjne:
Porada profesjonalisty: Przed zakupem zamów próbne spawy na własnych detalach, nie na próbkach dostawcy. Realny skład stopu, stan powierzchni i tolerancje produkcyjne Twojej linii często różnią się od warunków testowych demonstrowanych na targach.
Największą siłę spawania laserowego widać wtedy, gdy proces łączy się z robotem i systemem monitoringu. Ręczne spawanie laserowe daje przewagę jakościową na jednym detalu, ale to integracja z automatyką przekłada tę przewagę na skalę produkcyjną.
Stanowisko zrobotyzowane eliminuje zmienność ludzką w prowadzeniu wiązki, co ma znaczenie zwłaszcza przy długich seriach identycznych detali. Automatyzacja i biblioteki parametrów, zwane synergią, skracają czas potrzebny na wdrożenie nowego operatora, bo maszyna sama proponuje nastawy dla danego materiału i grubości.
Praktyczny nadzór nad procesem obejmuje kilka elementów:
Integracja z robotem, jak w rozwiązaniach automatyzacji spawania, pozwala też łączyć spawanie z innymi operacjami, na przykład paletyzacją czy pakowaniem, na jednym stanowisku produkcyjnym.
Firma z wieloletnim doświadczeniem zajmuje się projektowaniem i produkcją maszyn do spawania laserowego, cięcia laserowego oraz systemów automatyzacji, integrując technologię spawalniczą z robotyzacją procesów przemysłowych. To połączenie kompetencji ma znaczenie: firmy oferujące pełny zakres usług, od projektu po serwis, pomagają uzyskać powtarzalny proces i ograniczyć ryzyko błędów przy uruchamianiu nowej linii.
Katalog spawarek laserowych LaserWeld obejmuje trzy modele dopasowane do różnych skal produkcji. Ręczne spawarki laserowe sprawdzają się przy naprawach, pracach serwisowych i detalach o zmiennej geometrii, gdzie operator prowadzi wiązkę manualnie. Podstawowe systemy spawalnicze są dostępne dla zakładów wchodzących w spawanie laserowe po raz pierwszy, bez rozbudowanej automatyzacji. Kompaktowe rozwiązania sprawdzają się do stanowisk z ograniczoną przestrzenią lub do prototypowania małych serii.
Firmy rozważające wdrożenie mogą skonsultować konkretną konfigurację poprzez konfigurator maszyn i urządzeń dostępny na stronie Jm-tronik, gdzie dobiera się parametry pod konkretny profil produkcji.
Pilotaż ma sens tam, gdzie produkcja jest seryjna, tolerancje wąskie, a jakość spoiny widoczna dla klienta końcowego. Jeśli Twoja linia spawa dziś ręcznie metodą TIG przy dużym wolumenie identycznych detali, laser prawdopodobnie da szybszy zwrot z inwestycji niż w przypadku produkcji jednostkowej.
Zacznij od próbek na własnym materiale, nie na próbkach demonstracyjnych. Następnie przeprowadź audyt procesu, który wskaże realne parametry szczelin i czystości powierzchni. Dopiero po tych dwóch krokach warto rozmawiać o szkoleniu operatorów i pełnym wdrożeniu z dostawcą, który weźmie odpowiedzialność za projekt, montaż i serwis.
Jeśli szukasz konkretnego rozwiązania, a nie tylko teorii, katalog Jm-tronik daje trzy realne punkty startu. Ręczna spawarka laserowa LaserWeld to sprzęt dla działów serwisowych i produkcji o zmiennej geometrii detali, gdzie liczy się elastyczność operatora, nie pełna automatyzacja.
Dla zakładów, które dopiero wchodzą w tę technologię, lepszym punktem startu bywa podstawowa spawarka laserowa LaserWeld Basic. Model ten daje dostęp do precyzji i szybkości lasera bez kosztów pełnej integracji robotycznej, co skraca czas wdrożenia. Z kolei tam, gdzie przestrzeń na hali jest ograniczona albo priorytetem jest prototypowanie krótkich serii, sprawdza się kompaktowa mini spawarka laserowa LaserWeld mini.
Każdy z tych modeli można powiązać z technologią cięcia z oferty wycinarek laserowych LaserCut, łącząc cięcie i spawanie w jednym procesie produkcyjnym, oraz z partnerskimi rozwiązaniami do wizualizacji przebiegu procesu produkcyjnego, co ułatwia monitoring wielu stanowisk naraz. Jeśli chcesz sprawdzić, który model odpowiada Twojemu profilowi produkcji, skontaktuj się z Jm-tronik przez konfigurator maszyn i zapytaj o wycenę wdrożenia na Twoich detalach.
Twierdzenia o strefie wpływu ciepła i porównaniu z metodami tradycyjnymi opierają się na materiale ESAB Polska o spawaniu laserowym a tradycyjnym. Dane o prędkości procesu, kosztach eksploatacyjnych i roli automatyzacji pochodzą z analizy Jetsystem o atutach spawania laserowego.
Kwestie wyzwań wdrożeniowych, kontroli parametrów i doboru dostawcy opisuje MM Magazyn Przemysłowy w artykule o zaletach, wadach i wyzwaniach spawania laserowego. Przegląd typowych zastosowań przemysłowych oparto na przewodniku o działaniu spawania laserowego.
Tak, spawarki laserowe dają najlepszy zwrot z inwestycji przy dużych wolumenach powtarzalnych detali, gdzie liczy się precyzja i szybkość cyklu. Modele takie jak LaserWeld Basic są projektowane właśnie pod taki profil produkcji.
Koszt zależy od materiału, grubości i konfiguracji stanowiska, więc nie ma jednej uniwersalnej stawki za metr. Ogólny koszt eksploatacyjny bywa niższy niż w TIG dzięki mniejszemu zużyciu gazu osłonowego i wyższej sprawności energetycznej źródeł Fiber.
Spawarki laserowe radzą sobie ze stalą nierdzewną, aluminium, miedzią, stalą ocynkowaną i bardzo cienkimi blachami, gdzie metody łukowe łatwo przepalają materiał. Dobór parametrów zależy od grubości i składu stopu.
Nie zawsze. Spawanie laserowe często odbywa się bez drutu dodatkowego, wykorzystując wyłącznie stopienie materiału bazowego, choć niektóre aplikacje, zwłaszcza przy większych szczelinach, korzystają z drutu jako materiału wypełniającego.
Spoina laserowa jest węższa, ma mniejszy HAZ i zwykle nie wymaga szlifowania wykończeniowego, podczas gdy MIG generuje więcej rozprysków i szerszą strefę przegrzania materiału.
Dla większości prac metalowych wygrywa laser włóknowy, bo tnie szybciej, zużywa mniej prądu i wymaga rzadszych przeglądów. CO2 broni się tam, gdzie w miksie produkcyjnym pojawiają się drewno, akryl czy tkaniny, albo gdy trzeba przeciąć bardzo grube płyty z gładką krawędzią. Decyzję warto oprzeć na trzech liczbach: udziale metalu w zleceniach, grubości typowego materiału i planowanym wolumenie produkcji na najbliższe lata.
Krótko mówiąc:
- Laser włóknowy jest bardziej efektywny w cięciu metalowych materiałów o grubości do 20–30 mm, zapewniając wyższą sprawność energetyczną i mniejsze koszty eksploatacji.
- Laser CO2 lepiej nadaje się do obróbki niemetali, takich jak drewno, akryl czy tkaniny, szczególnie przy cięciu bardzo grubych płyt powyżej 20 mm.
- Przy wyborze technologii kluczowe są udziały metali w zleceniach, typowa grubość materiałów oraz planowany wolumen produkcji na najbliższe lata.
- Laser fiber ogranicza konieczność czyszczenia i regulacji luster, co zwiększa stabilność jakości cięcia w długim okresie pracy wielozmianowej.
- Koszt eksploatacji lasera fiber jest zwykle niższy od CO2, głównie ze względu na wyższą sprawność, mniejsze zużycie części i dłuższą żywotność źródła.
Laser CO2 generuje wiązkę w rurze wypełnionej mieszanką gazów, głównie dwutlenkiem węgla, azotem i helem. Wyładowanie elektryczne pobudza cząsteczki gazu, a energia opuszcza rezonator jako promieniowanie o długości fali około 10,6 µm. Stamtąd wiązka biegnie przez układ luster do głowicy tnącej, co oznacza dodatkowy element wymagający regularnej kalibracji.
Ta długość fali ma bezpośrednie przełożenie na to, co maszyna robi dobrze. Materiały niemetalowe, takie jak drewno, akryl czy tkaniny, pochłaniają promieniowanie o tej fali znacznie lepiej niż metale odblaskowe, dlatego CO2 od dekad dominuje w branżach reklamowych i meblarskich.
Konstrukcja rurowa niesie też konkretne wymagania instalacyjne:
Mimo tych ograniczeń CO2 wciąż znajduje zastosowanie tam, gdzie fabryka przetwarza mieszankę metali i materiałów niemetalowych. Zamiast inwestować w dwie osobne maszyny, część zakładów utrzymuje jeden uniwersalny system CO2, co bywa tańsze niż podwójny park maszynowy.
Laser fiber generuje wiązkę zupełnie inaczej. Diody pompujące wstrzykują energię do włókna domieszkowanego pierwiastkami ziem rzadkich, zwykle iterbem, a światło wzmacnia się wewnątrz samego włókna zamiast w komorze gazowej. Wiązka trafia do głowicy bezpośrednio przez giętki kabel światłowodowy, bez toru luster.
Ta konstrukcja daje długość fali rzędu 1,064 µm, czyli około dziesięciokrotnie krótszą niż w CO2. Krótsza fala oznacza znacznie lepszą absorpcję energii w metalach i mniejsze ryzyko odbić, które w starszych systemach potrafiły uszkadzać optykę przy cięciu materiałów błyszczących, takich jak aluminium czy mosiądz.
Praktyczne skutki tej architektury odczuwa cały zakład, nie tylko dział utrzymania ruchu:
Dla zakładów pracujących głównie na blasze czarnej, nierdzewnej i aluminium fiber stał się w ostatniej dekadzie standardem, a nie ciekawostką technologiczną. Linia LaserCut powstała właśnie z myślą o takich profilach produkcji.
Trzy parametry decydują o wyborze technologii: długość fali, sprawność energetyczna i moc źródła przełożona na realny zakres grubości. Warto potraktować je jako pakiet, a nie osobne kryteria, bo wpływają na siebie nawzajem.
Długość fali determinuje, jak materiał reaguje na promieniowanie. Fiber (~1,064 µm) jest pochłaniany przez metale znacznie efektywniej niż CO2 (~10,6 µm), co przekłada się na szybsze nagrzewanie materiału w punkcie cięcia i mniejsze straty energii na odbicia.
Sprawność konwersji energii to jeden z najbardziej niedocenianych parametrów w tej decyzji. Lasery włóknowe osiągają sprawność znacznie wyższą niż CO2, które zatrzymuje się na poziomie mniej niż połowy sprawności włóknowych (https://www.afmeurope.co.uk/fibre-laser-vs-co2-laser-which-cutting-technology-suits-your-workshop/). Różnica dwu, a czasem trzykrotna, nie jest kosmetyczna. Przy pracy wielozmianowej przekłada się na wymierne kwoty na rachunku za prąd co miesiąc.
Moc źródła w obu technologiach nie oznacza tego samego w praktyce. Laser CO2 o mocy 4 kW i laser fiber o tej samej mocy nominalnej nie tną tak samo, bo fiber wykorzystuje energię efektywniej w metalu. W rezultacie maszyna fiber o niższej mocy nominalnej często dorównuje wydajnością mocniejszemu CO2 przy cięciu stali węglowej czy nierdzewnej.
Wyższa sprawność ma też skutek uboczny w postaci mniejszych wymagań instalacyjnych. Systemy fiber potrzebują skromniejszych układów chłodzenia i mniej rozbudowanego zasilania, co obniża koszt przygotowania stanowiska, zanim maszyna w ogóle zacznie ciąć pierwszą blachę.
Wybór technologii zaczyna się od odpowiedzi na jedno pytanie: co dominuje w portfelu zleceń, metal czy materiały niemetalowe? Odpowiedź często rozstrzyga sprawę szybciej niż jakiekolwiek zestawienie parametrów.
Poniższa tabela pokazuje typowe zakresy, w których każda technologia radzi sobie najlepiej. Wartości mają charakter orientacyjny i zależą od konkretnej mocy maszyny oraz jakości gazu asystującego.
| Kryterium | Laser CO2 | Laser włóknowy |
|---|---|---|
| Długość fali | ~10,6 µm | ~1,064 µm |
| Materiały kompatybilne | drewno, akryl, tkaniny, tworzywa, cienka blacha | stal węglowa, nierdzewna, aluminium, mosiądz, miedź |
| Efektywna grubość | do ok. 20–25 mm w stali (z ograniczeniami jakości) | do ok. 25–30 mm, optymalnie poniżej 20 mm |
| Prędkość cięcia | niższa na cienkiej i średniej blasze | 3–5× szybciej przy grubościach poniżej 5 mm |
| Sprawność energetyczna | 10–15% | 25–35% |
| Koszty eksploatacji | wyższe zużycie energii i gazu | niższe zużycie energii, dłuższe interwały serwisowe |
| Żywotność źródła | rura wymagana co 20–30 tys. godzin | dioda pompująca nawet 80–100 tys. godzin |
Materiały odblaskowe, takie jak aluminium błyszczące czy miedź polerowana, to obszar, w którym różnica jest najbardziej widoczna. Fiber radzi sobie z nimi znacznie pewniej, bo krótsza fala ogranicza problem odbić wracających do głowicy. Starsze systemy CO2 przy takich materiałach wymagały specjalnych ustawień mocy i większej ostrożności operatora, żeby nie uszkodzić optyki.
Przy bardzo grubych blachach, powyżej 20 mm, CO2 potrafi wciąż dawać gładszą krawędź, choć kosztem czasu cięcia. To jeden z niewielu obszarów, w których starsza technologia zachowuje realną przewagę jakościową, a nie tylko sentymentalną.
Zakład przetwarzający głównie stal nierdzewną 2–10 mm z okazjonalnym cięciem aluminium to podręcznikowy kandydat na fiber. Warsztat reklamowy tnący akryl, sklejkę i pleksi na przemian ze stalą nadal znajdzie uzasadnienie dla uniwersalnego systemu CO2.
Na cienkiej i średniej blasze różnica prędkości jest odczuwalna niemal od razu po uruchomieniu maszyny. W materiałach poniżej 5 mm laser fiber tnie od trzech do pięciu razy szybciej niż porównywalny CO2, co bezpośrednio skraca takt produkcyjny i zwiększa liczbę detali na zmianę.
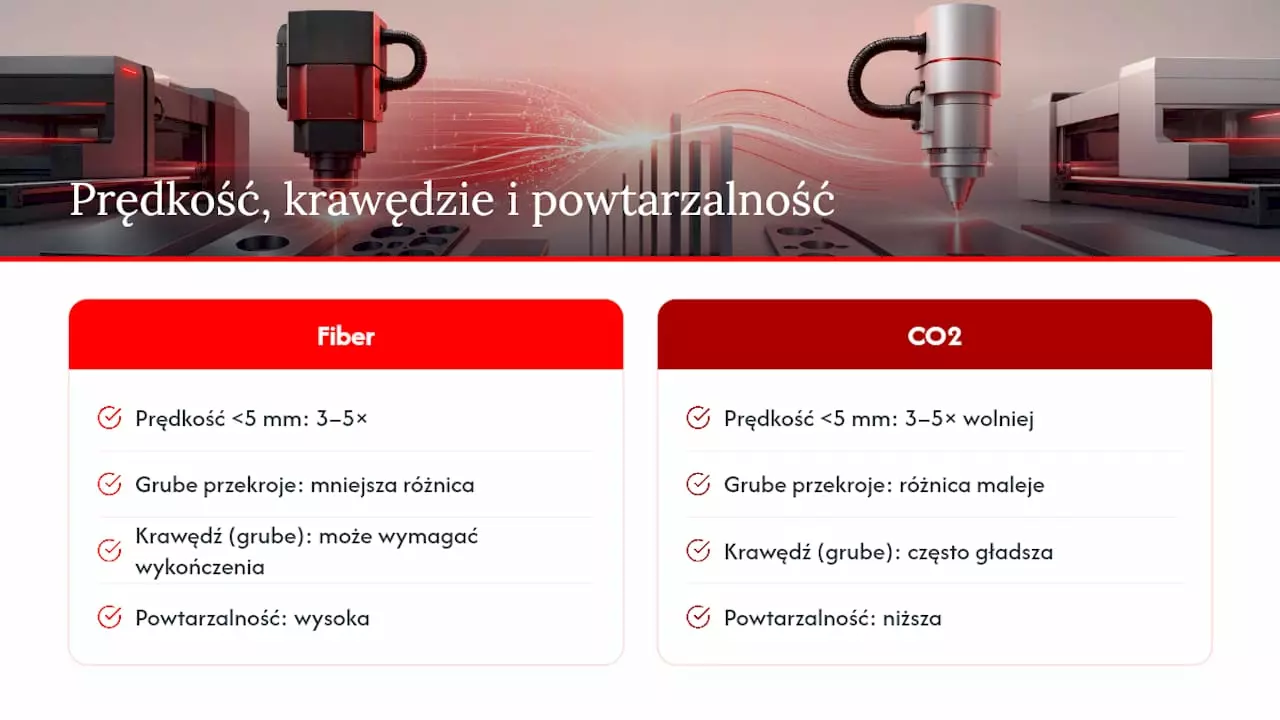
Na grubszych przekrojach różnica prędkości maleje, a czasem to CO2 daje gładszą krawędź bez konieczności dodatkowej obróbki wykańczającej. Dla elementów konstrukcyjnych, gdzie estetyka krawędzi ma znaczenie funkcjonalne, ten kompromis bywa decydujący.
Powtarzalność to obszar, w którym fiber zyskuje dodatkowe punkty przy pracy wielozmianowej. Brak toru luster oznacza mniej elementów, które mogą się rozregulować w trakcie długiej zmiany, a to przekłada się na bardziej stabilną jakość cięcia od pierwszej do ostatniej sztuki.
Porada profesjonalisty: Zanim policzysz koszt jednostkowy części, sprawdź, ile czasu operator traci dziennie na regulację ogniskowania i czyszczenie optyki. Ta „niewidoczna” praca potrafi zjeść więcej marży niż różnica w cenie energii między technologiami.
Dla planowania produkcji oznacza to prostą zasadę: jeśli portfolio zleceń składa się głównie z detali poniżej 10 mm, przewaga prędkości fiber szybko przekłada się na realny wzrost przepustowości linii, a nie tylko na papierowe specyfikacje.
Koszt całkowitego posiadania (TCO) to miejsce, w którym różnice technologiczne przekładają się na twarde złotówki. Warto rozłożyć go na trzy składowe: energię, części eksploatacyjne oraz żywotność źródła.
Przykładowe kalkulacje dla maszyny 6 kW pokazują, że przejście z CO2 na fiber daje wymierną redukcję kosztów energii, wynikającą wprost z różnicy w sprawności konwersji energii między obiema technologiami.
Poza samym prądem liczą się koszty serwisowe, które w CO2 rosną z każdym rokiem eksploatacji:
Ten ostatni punkt ma bezpośrednie przełożenie na budżet inwestycyjny. Wymiana rury CO2 w trakcie eksploatacji maszyny to wydatek, którego przy fiber zwykle unikasz przez cały okres amortyzacji urządzenia.
Ekonomicznie uzasadniona wymiana starego CO2 na fiber pojawia się zwykle wtedy, gdy zakład zbliża się do końca żywotności rury i jednocześnie planuje zwiększenie wolumenu produkcji metalowej. W takim momencie koszt nowej maszyny fiber często bilansuje się szybciej niż koszt regeneracji przestarzałego systemu gazowego.
Oba typy laserów wymagają rygorystycznego przestrzegania zasad BHP, ale różnią się szczegółami procedur. Osłony robocze, okulary ochronne dobrane do konkretnej długości fali i sprawny system wyciągu dymów to absolutne minimum niezależnie od technologii.
Częstotliwość konserwacji różni się jednak wyraźnie. CO2 wymaga regularnej kontroli toru luster i czystości optyki, podczas gdy fiber ogranicza te czynności do głowicy tnącej i soczewki ochronnej.
Przed instalacją nowej maszyny warto przejść przez konkretną listę kontrolną:
Zaniedbanie któregokolwiek z tych punktów zwykle ujawnia się dopiero po kilku miesiącach eksploatacji, w postaci przestojów albo kosztownych napraw.
Decyzja zakupowa powinna opierać się na twardych danych z twojego zakładu, nie na ogólnych rekomendacjach z internetu. Zbierz te informacje, zanim usiądziesz do rozmowy z dostawcą.
Kluczowe kryteria wyboru obejmują:
Podczas rozmowy z dostawcą warto zadać konkretne pytania, zanim podpiszesz umowę:
Nieufnie podchodź do ofert bez jasno podanej sprawności energetycznej albo bez możliwości testu na własnym materiale. To sygnał, że dostawca unika konkretów. Rekomendowany krok przed decyzją to zawsze pilotaż na próbkach, bo testy materiałowe u dostawcy minimalizują ryzyko kosztownej pomyłki znacznie skuteczniej niż jakiekolwiek zestawienie danych technicznych.
Ponad 45 lat obecności na rynku automatyzacji przemysłowej daje Jm-tronik perspektywę, której nie znajdziesz w ogólnych zestawieniach technicznych. Firma projektuje i wdraża maszyny do cięcia i spawania laserowego, integrując je bezpośrednio z robotyzacją linii produkcyjnych, a nie tylko sprzedając pojedyncze urządzenia.
W praktyce oznacza to konfiguracje dopasowane do realnego miksu materiałowego zakładu, a nie uniwersalny model z katalogu. Oferta obejmuje kilka poziomów wydajności w ramach linii fiber:
Wdrożenie u klienta obejmuje projekt stanowiska, montaż, szkolenie operatorów i wsparcie serwisowe po uruchomieniu, a nie tylko dostawę skrzyni z maszyną. Dla zakładów wahających się między technologiami najbardziej wiarygodnym testem pozostaje próba cięcia na własnych próbkach materiału, przeprowadzona bezpośrednio u producenta maszyny.
Zestawienia parametrów świetnie porządkują dane, ale rzadko mówią o kosztach ukrytych. Operator, który codziennie traci pół godziny na regulację optyki w CO2, generuje koszt niewidoczny w żadnej tabeli TCO, a to on realnie zjada marżę na produkcji.
Moim zdaniem większość firm powinna zadać sobie pytanie nie „fiber czy CO2”, tylko „gdzie będzie mój miks materiałowy za trzy lata”. Jeśli metal rośnie w portfolio, opóźnianie migracji na fiber tylko odracza nieunikniony koszt wymiany rury CO2. Pilotaż na własnym materiale, zanim podpiszesz umowę, kosztuje mniej niż jedna nieudana partia produkcyjna.
Zamiast zgadywać, który laser pasuje do twojego miksu materiałowego, Jm-tronik oferuje coś, czego nie dają ogólne zestawienia parametrów: testy na twoich własnych próbkach materiału, wykonane przed podpisaniem umowy. To realna różnica względem kupowania maszyny wyłącznie na podstawie karty katalogowej.
Oferta obejmuje nie tylko wycinarki z linii LaserCut, ale też urządzenia do czyszczenia laserowego, takie jak pulsacyjna oczyszczarka LaserClean Puls o mocy 300 lub 500 W oraz mocniejsza ciągła oczyszczarka LaserClean CW Pro 3000W do intensywnego przygotowania powierzchni przed spawaniem. Dla zakładów łączących cięcie ze spawaniem dostępna jest też ręczna spawarka laserowa LaserWeld, którą można zintegrować z tą samą linią produkcyjną.
Każde wdrożenie obejmuje projekt stanowiska, montaż, szkolenie operatorów i wsparcie serwisowe po uruchomieniu. Sprawdź dostępne konfiguracje w konfiguratorze maszyn albo umów test materiałowy na własnych próbkach, zanim zdecydujesz, która technologia trafi na twoją halę.
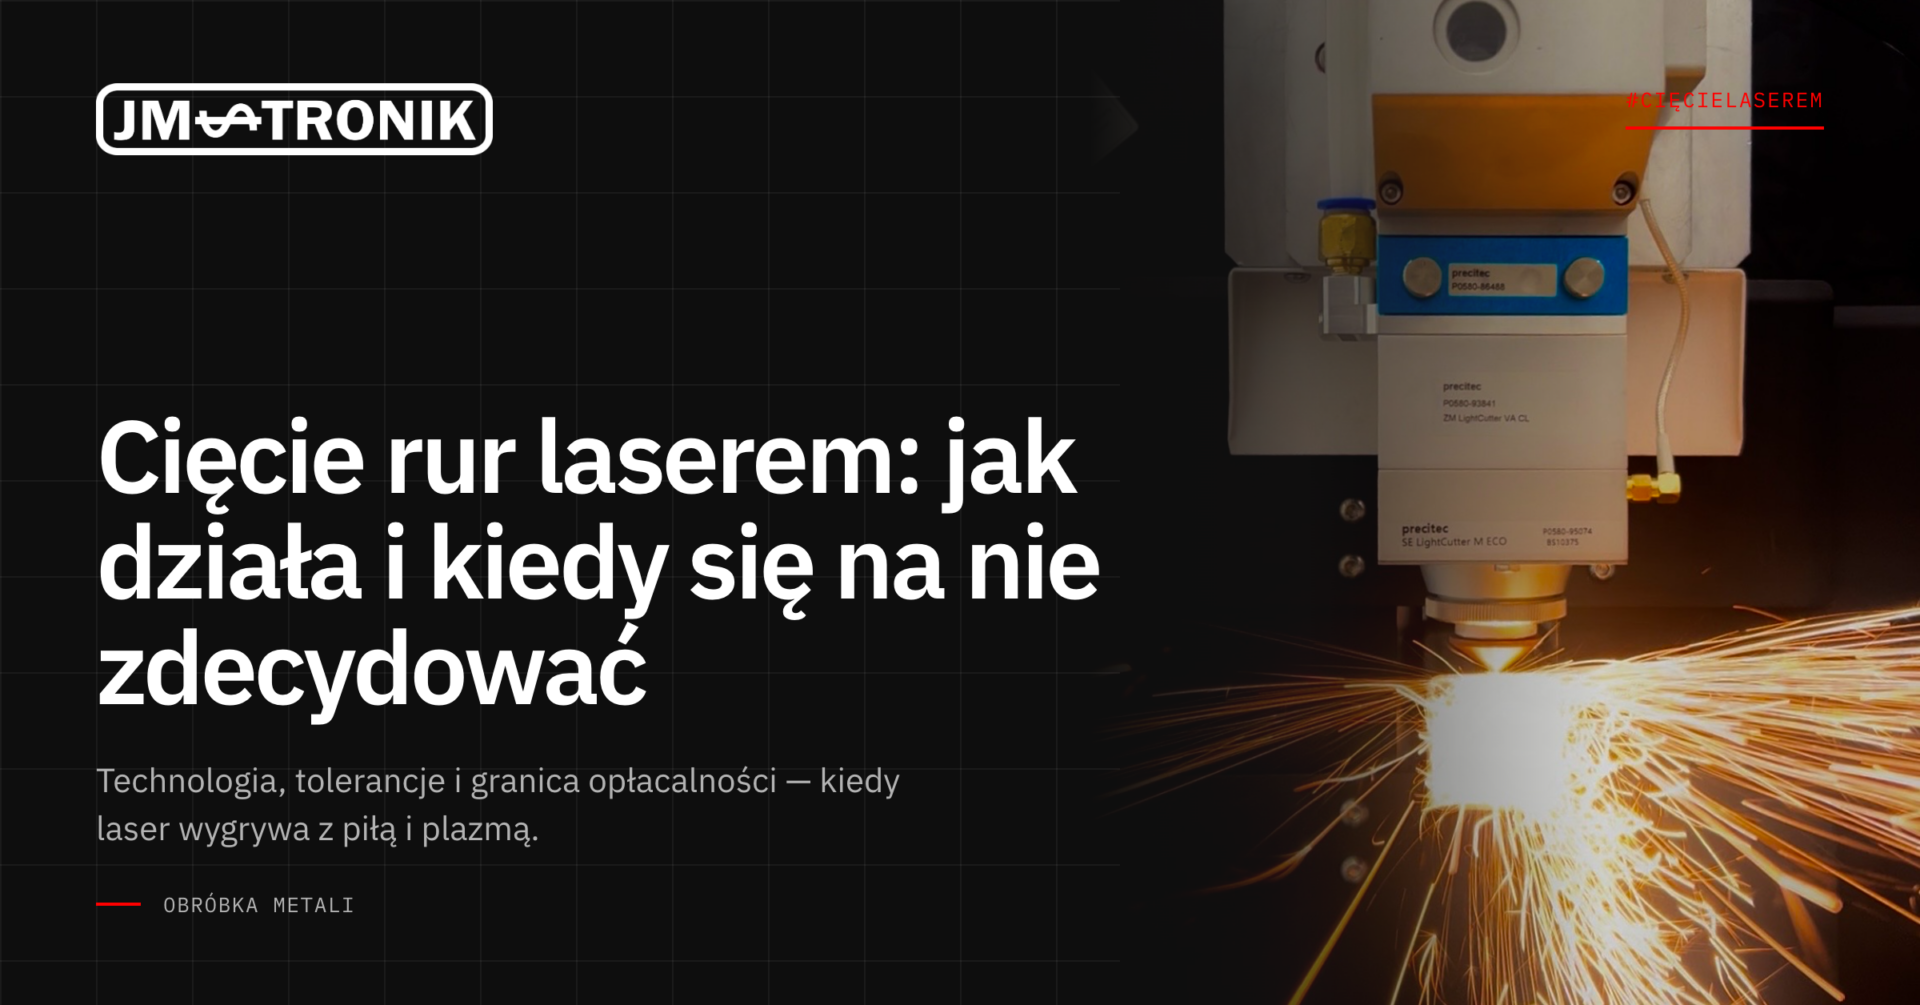
Cięcie rur laserem to zautomatyzowana metoda obróbki, w której skoncentrowana wiązka światła topi i wypala materiał wzdłuż zaprogramowanej ścieżki, dając precyzyjne krawędzie oraz gotowe fazowania pod spawanie. Sprawdza się tam, gdzie liczy się powtarzalność, złożona geometria otworów i przecięć oraz produkcja seryjna, a nie jednorazowe cięcie ręczne.
Zamiast piły taśmowej czy palnika gazowego, laser daje:
Cięcie rur laserem opłaca się wtedy, gdy geometria detalu i skala produkcji uzasadniają inwestycję w precyzję, a fazowanie 3D bezpośrednio skraca czas montażu i koszty pracy spawacza.
| Punkt | Szczegóły |
|---|---|
| Tolerancje maszyn | Typowe systemy laserowe utrzymują dokładność około ±0,25 mm, sondy kalibracyjne poprawiają precyzję kosztem prędkości cyklu. |
| Fazowanie 3D | Gotowe fazy pod spawanie wykonane w jednym cyklu laserowym skracają montaż i ograniczają ręczne szlifowanie. |
| Dobór gazu wspomagającego | Azot daje czystszą krawędź przy nierdzewnej, tlen przyspiesza cięcie stali czarnej, ale zostawia nalot oksydacyjny. |
| Automatyzacja procesu | Podajniki, sortowanie i integracja z CAM zwiększają powtarzalność i obniżają koszty pracy w produkcji seryjnej. |
| Wybór dostawcy | Maszyny z serii LaserCut od JM-TRONIK łączą wieloosiowe cięcie 3D z automatycznym załadunkiem i wsparciem serwisowym. |
Jakość gotowego detalu zależy od tego, co dzieje się zanim laser w ogóle zacznie ciąć. Rura wchodzi do maszyny przez podajnik ręczny albo automatyczny magazyn, gdzie uchwyty obrotowe centrują ją względem osi cięcia. Błąd centrowania na tym etapie przenosi się na każdy kolejny detal w serii, więc systemy wizyjne i sondy kalibracyjne sprawdzają pozycję materiału jeszcze przed pierwszym ruchem głowicy.
Gaz wspomagający wpływa na jakość krawędzi bardziej, niż większość kupujących maszyny przewiduje. Azot daje czystszy, nieoksydowany brzeg przy stali nierdzewnej, tlen przyspiesza cięcie stali czarnej, ale zostawia rdzawy nalot na kancie.
Porada profesjonalisty: Zanim zamówisz partię detali, poproś dostawcę o próbkę cięcia na tym samym gazie i tej samej głowicy, jaka będzie użyta w produkcji seryjnej — parametry testowe na innej maszynie rzadko się przenoszą 1:1.
Największa przewaga lasera nad metodami mechanicznymi to gotowa faza pod spawanie wykonana w jednym cyklu, co zmniejsza późniejsze prace montażowe i ogranicza ręczne szlifowanie krawędzi. Cięcie mechaniczne, jak piła taśmowa, pozostaje użyteczne przy prostych zadaniach, ale laser wygrywa tam, gdzie geometria jest złożona albo tolerancje wąskie.
Zalety w praktyce:
Ograniczenia są równie konkretne: koszt zakupu maszyny fiber klasy przemysłowej liczy się w setkach tysięcy złotych, grubość ścianki ma górny limit zależny od modelu, a proces wymaga wentylacji odciągającej dymy i wydzielane spaliny, szczególnie przy stalach powlekanych. Waterjet i plazma bywają tańsze przy dużych przekrojach i grubych ściankach, ale przegrywają z laserem w precyzji drobnych otworów i szybkości cięcia seryjnego.
Wybór między laserem fiber a CO2 rozstrzyga się głównie na materiale. Dla stali nierdzewnej, aluminium i mosiądzu technologia fiber daje wyższą wydajność i niższe koszty utrzymania, bo światło o krótszej długości fali lepiej pochłania się w powierzchniach refleksyjnych. CO2 wciąż ma sens tam, gdzie liczy się jakość krawędzi w grubszych, niereflekcyjnych materiałach, ale to już nisza.
Maszyny 2D wycinają wyłącznie przekroje prostopadłe do osi rury. Wersje 3D z głowicą wieloosiową i obrotnicą dodają fazowanie pod kątem i cięcia przestrzenne, co ma bezpośrednie znaczenie dla montażu.
Parametry warte porównania przy wyborze maszyny lub oferty usługowej:
Wszystkie te parametry widać w konfiguracjach maszyn z serii LaserCut, gdzie uchwyty obrotowe i wieloosiowe sterowanie są standardem, a nie opcją dodatkową.
Stal czarna to materiał najbardziej przewidywalny w cięciu laserowym, z tlenem jako gazem wspomagającym daje wysoką prędkość przy niższych kosztach eksploatacji. Nierdzewna wymaga azotu, żeby uniknąć przebarwień na krawędzi, co podnosi koszt gazu, ale eliminuje dodatkowe czyszczenie. Aluminium bywa trudniejsze przy dużych grubościach ścianki, ponieważ odbija część energii lasera i wymaga precyzyjnego doboru mocy. Miedź i mosiądz to przypadki graniczne, laser fiber o odpowiedniej mocy radzi sobie dobrze, ale przy wysokiej refleksyjności trzeba pilnować ustawień, żeby nie uszkodzić optyki głowicy.
Kluczowe uwagi praktyczne:
Format plików decyduje o tym, ile pracy zostanie po stronie programisty maszyny. Przy prostych przekrojach 2D wystarczą DWG czy DXF, ale dla skomplikowanych faz pod spawanie format STEP lub IGES znacznie usprawnia proces, bo przenosi pełną geometrię przestrzenną bez utraty danych o kątach.
Im więcej decyzji podejmiesz na etapie modelu 3D, tym mniej poprawek czeka na hali produkcyjnej.
Porównywanie ofert warto zacząć od czterech parametrów technicznych: maksymalnej średnicy, grubości ścianki, tolerancji wymiarowych i możliwości cięcia 3D. Oferty usługowe różnią się tu znacząco, niektóre obsługują średnice od 15 do 200 mm z dokładnością do 0,1 mm, inne mają szerszy zakres, ale mniejszą precyzję przy skrajnych wymiarach.
Kryteria operacyjne bywają równie ważne co same parametry maszyny:
Koszty dzielą się na jednorazowe (zakup lub uruchomienie usługi) i operacyjne, gdzie gaz wspomagający, energia i regularny serwis głowicy potrafią zjeść większą część budżetu w skali roku niż sama cena maszyny.
Porada profesjonalisty: Przed podpisaniem umowy zapytaj dostawcę o raport jakości z ostatniej serii produkcyjnej podobnej do Twojej i o możliwość wykonania próbnego cięcia na Twoim materiale, nie na katalogowej próbce.
JM-TRONIK projektuje i produkuje maszyny do cięcia i spawania laserowego od ponad 45 lat, łącząc technologię laserową z robotyzacją procesów przemysłowych. To podejście widać w serii LaserCut, gdzie uchwyty obrotowe i wieloosiowe cięcie 3D nie są dodatkiem, a częścią podstawowej konstrukcji.
Wsparcie dla klientów obejmuje konkretne etapy, nie tylko dostawę maszyny:
Model LaserCut Basic pokazuje, jak automatyczny załadunek i centrowanie ograniczają błędy operatora już na starcie procesu.
Laser przemysłowy klasy 4 to promieniowanie, które uszkodzi wzrok i skórę przy bezpośrednim kontakcie, więc maszyny zabudowane, jak konstrukcje typu LaserCut One, ograniczają ryzyko przez fizyczną osłonę wiązki. Otwarte stanowiska wymagają okularów ochronnych dopasowanych do długości fali lasera fiber, nie jakichkolwiek okularów przeciwsłonecznych.
Drugie realne zagrożenie to dymy i spaliny powstające przy topieniu metalu, zwłaszcza stali powlekanej cynkiem czy materiałów z dodatkami chromu. Skuteczny odciąg z filtracją to nie opcja dodatkowa, a warunek pracy zgodnej z przepisami BHP. Bez niego operator wdycha cząstki metaliczne przez całą zmianę.
Trzeci obszar to gazy wspomagające pod wysokim ciśnieniem, azot i tlen w butlach lub instalacji centralnej. Nieszczelność albo źle zamontowany reduktor stwarza ryzyko wybuchu lub gwałtownego uwolnienia gazu, dlatego kontrola instalacji gazowej powinna być częścią rutynowego przeglądu, nie jednorazowej instalacji.
Praktyczne zasady, które warto wdrożyć na hali:
Zakłady, które traktują te procedury jako formalność, płacą za to później przestojami po wypadkach albo kontrolach inspekcji pracy.
Najczęstszy problem to niedokładne centrowanie rury w uchwycie obrotowym, co objawia się przesunięciem otworów albo nierównym fazowaniem na krawędzi. Rozwiązanie jest proste: regularna kalibracja sondy pomiarowej i sprawdzenie zużycia szczęk uchwytu, które z czasem tracą precyzję docisku.
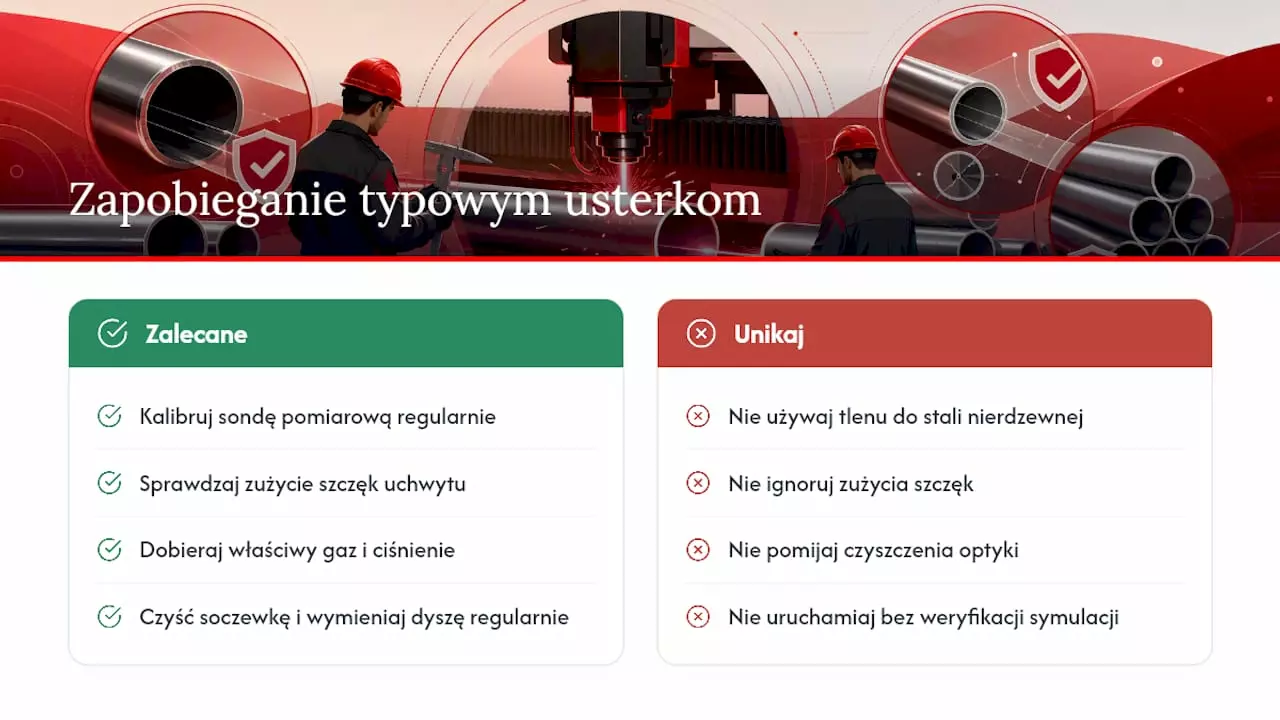
Drugi typowy problem to zadziory i nalot oksydacyjny na krawędzi, zwykle wynikający z nieprawidłowego doboru gazu wspomagającego albo jego zbyt niskiego ciśnienia. Przy stali nierdzewnej to często sygnał, że operator użył tlenu zamiast azotu, żeby przyspieszyć cykl, tracąc jakość krawędzi.
Trzecia grupa usterek dotyczy samej głowicy laserowej: zabrudzona lub uszkodzona optyka rozprasza wiązkę i zmniejsza moc cięcia, co widać jako niepełne przecięcie materiału albo nierówną szerokość szczeliny. Regularne czyszczenie soczewki ochronnej i wymiana dyszy zgodnie z harmonogramem producenta zapobiegają większości takich przypadków.
Czwarty problem, częsty przy dłuższych seriach, to odkształcenia termiczne rury spowodowane nagrzewaniem się materiału podczas cięcia. Odpowiednie sekwencjonowanie ścieżek cięcia i przerwy chłodzące ograniczają ten efekt, szczególnie przy tańszych stalach o mniejszej odporności na naprężenia termiczne.
Piąty typ usterki to błędy oprogramowania CAM przy generowaniu ścieżek dla cięć 3D, gdzie źle zdefiniowany kąt fazowania prowadzi do kolizji głowicy z materiałem. Weryfikacja symulacji ścieżki przed uruchomieniem produkcji eliminuje większość takich przypadków, zanim dojdzie do uszkodzenia detalu lub maszyny.
W branży motoryzacyjnej cięcie laserem rur produkuje ramy rowerowe, elementy układów wydechowych i konstrukcje wsporcze, gdzie precyzyjne otwory pod mocowania muszą pasować bez dodatkowej obróbki. Producenci mebli metalowych wykorzystują tę technologię do wycinania profili pod krzesła i stelaże, gdzie powtarzalność kąta cięcia decyduje o estetyce gotowego produktu.
Przemysł budowlany stosuje laser do konstrukcji stalowych, balustrad i elementów fasadowych, gdzie skomplikowane wycięcia pod łączniki wymagałyby wielu godzin ręcznej obróbki bez tej technologii. W sektorze maszynowym rury cięte laserem trafiają do ram maszyn i osłon ochronnych, gdzie fazowanie 3D pod spawanie skraca czas montażu całej konstrukcji.
Producenci urządzeń rolniczych wycinają laserem elementy ramowe maszyn polowych, gdzie odporność na obciążenia wymaga precyzyjnych, czystych spawów bez dodatkowego szlifowania krawędzi. W przemyśle HVAC rury i profile cięte laserem trafiają do systemów wentylacyjnych, gdzie dokładność otworów wpływa na szczelność całej instalacji.
Każdy z tych przypadków łączy jedno: im bardziej skomplikowana geometria detalu i im większa seria, tym silniejsze uzasadnienie ekonomiczne dla cięcia laserowego zamiast metod mechanicznych.
Większość decydentów porównuje maszyny po cenie zakupu i maksymalnej średnicy, a to błąd, który mści się dopiero na hali montażowej. Parametr, który realnie przekłada się na koszt końcowy, to zdolność maszyny do wykonania fazowania 3D w jednym cyklu, bez późniejszej pracy spawacza przy szlifierce.
Konwencjonalne podejście do wyboru maszyny skupia się na tolerancjach i prędkości cięcia, traktując fazowanie jako opcję dodatkową. To odwrócona logika. Jeśli firma produkuje ramy czy konstrukcje wymagające spawania pod kątem, zaprojektowane fazowanie w CAD i wykonane laserem 3D eliminuje etap, który normalnie kosztuje więcej roboczogodzin niż samo cięcie.
Priorytetem przy wyborze maszyny powinna być więc nie sama tolerancja w katalogu, a to, czy dana konfiguracja realnie skraca czas między cięciem i gotowym spawem. Zakłady, które to zrozumiały, przestawiają dokumentację projektową na modele 3D już na etapie oferty, zamiast dorzucać fazowanie jako poprawkę po pierwszej nieudanej próbie montażu.
Jeśli szukasz maszyny, która realnie skróci czas między cięciem i gotowym spawem, seria LaserCut daje to poprzez fazowanie 3D wykonane w jednym cyklu, nie jako dodatek na końcu procesu.
JM-TRONIK projektuje te maszyny z myślą o integracji z całą linią produkcyjną, od automatycznego załadunku po sortowanie gotowych detali. Do pełnej oferty obróbczej należą też LaserClean CW Pro, ciągła oczyszczarka laserowa 3000W do usuwania rdzy i powłok przed spawaniem, ręczna spawarka laserowa LaserWeld do precyzyjnego łączenia detali po fazowaniu 3D oraz LaserClean Puls, pulsacyjna oczyszczarka 300/500W do delikatniejszych powierzchni. Firma wspiera klientów audytem produkcji, szkoleniami operatorskimi i serwisem technicznym po wdrożeniu.
Sprawdź konfigurator maszyn JM-TRONIK, żeby dopasować parametry do swoich średnic i grubości ścianki, albo poproś o bezpłatną wycenę dla konkretnego projektu.
Audyt procesu produkcyjnego to systematyczna ocena, która kończy się raportem z priorytetami usprawnień i szacunkowym zwrotem z inwestycji (ROI). Nie jest kontrolą dla samej kontroli. To narzędzie, które wskazuje konkretne obszary generujące straty i pokazuje, gdzie automatyzacja lub robotyzacja zwróci się najszybciej. W zależności od skali zakładu, audyt trwa od kilku dni do kilku tygodni.
Po zakończeniu procesu menedżer jakości otrzymuje konkretny pakiet:
Firmy z wieloletnim doświadczeniem w automatyzacji spawania, takie jak Jm-tronik, traktują audyt jako punkt wyjścia do projektowania konkretnych stanowisk zrobotyzowanych, nie jako formalność biurokratyczną.
Audyt procesu produkcyjnego działa tylko wtedy, gdy ma jasny cel operacyjny, łączy obserwację terenową z danymi z MES/ERP i kończy się raportem z priorytetami oraz mierzalnym ROI.
| Punkt | Szczegóły |
|---|---|
| Ustal cel przed startem | Zdecyduj, czy audyt ma skrócić lead time, przygotować MES czy wskazać stanowiska do robotyzacji. |
| Przygotuj dane z kwartału | Zbierz raporty MES/ERP przed wizytą, żeby audytorzy skupili się na obserwacji, nie na zbieraniu liczb. |
| Łącz metody Lean | Wykorzystaj VSM, Ishikawę, SPC i OEE razem, nie w oderwaniu od siebie. |
| Wdrażaj z właścicielem i KPI | Każde zadanie z raportu potrzebuje osoby, terminu i wskaźnika weryfikującego efekt. |
| Automatyzacja jako naturalny krok | Jm-tronik przekłada wyniki audytu na konkretne stanowiska zrobotyzowane, wspierane kalkulatorem ROI. |
Nie każdy audyt sprawdza to samo. Zanim zamówisz kontrolę, warto określić, jaki typ faktycznie potrzebujesz, bo od tego zależy zakres pytań i metod.
Firmy najczęściej łączą dwa lub trzy typy w jednym cyklu, bo obszary te wzajemnie się przenikają — problem jakościowy rzadko istnieje w oderwaniu od efektywności linii.
Dobry audytor idzie przez zakład zgodnie z konkretną checklistą, nie improwizuje. Poniższe obszary pokrywają większość strat w typowym zakładzie produkcyjnym.
Każda obserwacja powinna zostać powiązana z konkretnym wskaźnikiem: kosztem przestoju, liczbą braków, albo czasem cyklu. Bez tego przełożenia raport zostaje zbiorem wrażeń, nie argumentem do zarządu.
Skuteczny audyt procesu produkcyjnego rzadko opiera się na jednej metodzie. Praktycy łączą obserwację terenową z analizą danych, sięgając po klasyczne narzędzia Lean.
Wzrost OEE o kilka punktów procentowych po wdrożeniu rekomendacji z audytu zwykle wynika z ograniczenia mikroprzestojów, nie z jednej dużej inwestycji.
Przykład z praktyki: mapa VSM na linii montażowej często pokazuje, że materiał czeka trzy dni przed operacją, która trwa 20 minut. To odkrycie samo w sobie potrafi uzasadnić zmianę organizacji magazynu buforowego bez żadnej nowej maszyny.
Porada profesjonalisty: Nie zaczynaj od SPC, jeśli nie masz jeszcze mapy VSM. Statystyka bez kontekstu przepływu prowadzi do optymalizowania złego etapu procesu.
Audyt bez przygotowania zamienia się w spis wrażeń audytora, nie w analizę oparta na danych. Trzy kroki robią różnicę.
Porada profesjonalisty: Zaangażuj operatorów już na etapie planowania. Pracownik, który widzi w audycie szansę na usprawnienie własnej pracy, mówi więcej niż ten, który czuje się kontrolowany.
Raport, który trafia tylko do szuflady zarządu, to zmarnowany audyt. Dobrze zbudowany dokument łączy język finansowy z konkretnymi zadaniami operacyjnymi.
| Wskaźnik | Co mierzy |
|---|---|
| OEE | Całkowitą efektywność maszyny: dostępność, wydajność, jakość |
| Scrap rate | Udział braków w całkowitej produkcji |
| Lead time | Czas od zamówienia do dostawy gotowego produktu |
| Takt time | Tempo produkcji potrzebne do zaspokojenia zamówień |
Zarząd potrzebuje liczb i horyzontu zwrotu, zespół operacyjny potrzebuje konkretnych zadań z terminem. Dobry raport mówi do obu grup w jednym dokumencie, nie w dwóch osobnych wersjach.
Lista rekomendacji bez właścicieli i terminów zostaje listą życzeń. Priorytetyzację warto oprzeć na trzech kryteriach: szacowanym ROI, wpływie na bezpieczeństwo pracy oraz łatwości wdrożenia.
Szablon zadania w formacie cel → właściciel → termin → KPI działa lepiej niż długi opis w prezentacji, bo każdy w zespole wie, kto odpowiada za co i jak to zmierzyć.
Jm-tronik projektuje i wdraża maszyny spawalnicze oraz stanowiska zrobotyzowane od ponad 45 lat, co daje praktyczne rozeznanie, jakie operacje w metalowej produkcji nadają się do automatyzacji, a które wymagają innego podejścia.
Schemat współpracy wygląda podobnie w większości projektów:
| Etap | Rezultat dla klienta |
|---|---|
| Audyt procesu | Lista stanowisk z potencjałem automatyzacji |
| Koncepcja automatyzacji | Wstępny projekt stanowiska zrobotyzowanego |
| Kalkulacja ROI | Szacowany okres zwrotu inwestycji |
| Wdrożenie | Gotowe stanowisko z przeszkoloną obsługą |
Najczęstszym błędem jest brak jasno określonego celu audytu. Kontrola „ogólna, bo tak wypada” zwykle kończy się raportem pełnym obserwacji bez priorytetów. Audyt działa najlepiej, gdy ma konkretny cel operacyjny: skrócenie lead time, przygotowanie do wdrożenia systemu MES albo identyfikacja stanowisk do robotyzacji.
Drugą pułapką jest wizyta na hali w warunkach nietypowych. Jeśli audytor ogłasza termin z tygodnia wyprzedzeniem, zespół „sprząta” proces na czas kontroli. Gemba Walk ma sens tylko podczas normalnego obciążenia produkcji, wtedy widać mikroprzestoje i problemy komunikacyjne między wydziałami, które systemy raportowe rzadko rejestrują.
Trzeci błąd to traktowanie audytu jako jednorazowego wydarzenia, nie punktu w cyklu. Firmy, które robią audyt raz na kilka lat, tracą możliwość porównania trendu i często odkrywają te same problemy po raz drugi.
Czwarta pułapka dotyczy danych. Audytorzy, którzy przyjeżdżają bez wcześniej przygotowanych raportów z MES czy ERP, spędzają połowę czasu na zbieraniu liczb, które powinny być gotowe przed ich przyjazdem. To realna strata czasu, który mógłby pójść na obserwację i rozmowy z operatorami.
Piąty błąd, mniej oczywisty: ignorowanie operatorów w procesie zbierania informacji. Kontroler jakości, który rozmawia tylko z kierownikami zmian, przegapia problemy widoczne wyłącznie z poziomu stanowiska pracy. Rola tej funkcji ewoluuje w stronę analityka danych procesowych, ale sama analiza liczb bez rozmowy z ludźmi na hali daje niepełny obraz.
W praktyce audyty najczęściej ujawniają jeden powtarzający się wzorzec: proces, który wydaje się płynny na papierze, ma ukryte straty widoczne dopiero po mapowaniu strumienia wartości.
Typowy przypadek z zakładu obróbki metalu: mapa VSM pokazuje, że detal spędza większość czasu produkcyjnego nie na maszynie, a w kolejce przed stanowiskiem spawalniczym. Analiza Ishikawy dla tego samego problemu wskazuje trzy przyczyny: brak standaryzacji przezbrojeń, nierówne obciążenie zmian oraz przestarzały sprzęt wymagający częstych korekt ręcznych. Rekomendacja z takiego audytu zwykle prowadzi do dwóch decyzji: reorganizacji harmonogramu zmian i inwestycji w stanowisko spawalnicze o wyższej powtarzalności, na przykład automat do spawania liniowego typu ława spawalnicza PlateWeld.
Inny częsty przypadek dotyczy warunków pracy na hali spawalniczej. Audyt jakości powietrza i ergonomii stanowiska bywa równie ważny jak analiza wydajności, bo złe warunki podnoszą absencję i rotację pracowników. W takich sytuacjach rekomendacją bywa modernizacja systemu wentylacji, na przykład mobilny odciąg spawalniczy BoxAir BXW Duo, który można przenosić między stanowiskami zamiast budować stały system wentylacyjny.
Trzeci scenariusz dotyczy audytu procesu spawania w małych seriach, gdzie klasyczna automatyzacja liniowa nie ma sensu ekonomicznego. Tu audyt często kończy się rekomendacją elastycznego rozwiązania, jak ręczna spawarka laserowa LaserWeld, która zwiększa precyzję bez inwestycji w pełną robotyzację linii.
Audyt jednorazowy naprawia konkretny problem. Audyt wpisany w cykl kaizen zmienia sposób, w jaki firma myśli o produkcji.
Filozofia ciągłego doskonalenia zakłada małe, powtarzalne usprawnienia, nie jednorazowe rewolucje. Audyt procesu produkcyjnego dostarcza temu podejściu paliwa w postaci danych: punktu odniesienia, listy priorytetów i wskaźników do monitorowania. Bez regularnego audytu kaizen zamienia się w zbiór dobrych intencji bez pomiaru skutków.
Praktyczna zasada, która działa w wielu zakładach: audyt pogłębiony raz w roku, uzupełniony krótkimi przeglądami kwartalnymi skupionymi na wybranych KPI, na przykład OEE albo scrap rate. Takie podejście pozwala wychwycić regres zanim urośnie do skali dużego problemu i utrzymuje dyscyplinę wdrażania rekomendacji z poprzednich cykli.
Kluczowa różnica między audytem a kontrolą kaizen polega na częstotliwości i skali. Audyt zwykle obejmuje cały proces i trwa od kilku dni do kilku tygodni. Przegląd kaizen skupia się na jednym obszarze i trwa znacznie krócej, ale częściej. Połączenie obu podejść daje najlepszy efekt. Audyt wyznacza priorytety strategiczne, a kaizen utrzymuje tempo drobnych usprawnień między kolejnymi pełnymi audytami.
Konwencjonalne podejście traktuje audyt procesu produkcyjnego jako obowiązek związany z certyfikacją albo reakcję na skargę klienta. To ograniczone spojrzenie. Najwięcej wartości audyt daje wtedy, gdy staje się narzędziem decyzyjnym przed inwestycją w automatyzację, nie formalnością po fakcie.
Menedżerowie często przeceniają wartość samego raportu i niedoceniają dyscypliny wdrożenia. Dokument z priorytetami, który leży w szufladzie trzy miesiące, nie zmienia niczego w wynikach finansowych zakładu. Rekomendacja bez właściciela, terminu i KPI ma niewielką szansę na realizację, niezależnie od tego, jak precyzyjnie audytor opisał problem.
Drugi błąd myślenia to traktowanie audytu jako zdarzenia jednorazowego, w oderwaniu od decyzji inwestycyjnych. Najlepsze efekty widać tam, gdzie wynik audytu trafia bezpośrednio do kalkulacji ROI dla konkretnej maszyny albo stanowiska zrobotyzowanego, a nie do ogólnego raportu „do przemyślenia”. Firmy, które łączą audyt z konkretną decyzją inwestycyjną w ciągu kilku miesięcy od jego zakończenia, zwykle uzyskują lepszy zwrot niż te, które zbierają rekomendacje na później.
Priorytetem dla czytelnika powinno być więc nie samo zamówienie audytu, ale wcześniejsze ustalenie, jaką decyzję ten audyt ma wsparcić.
Audyt procesu produkcyjnego kończy się listą priorytetów, ale ktoś musi tę listę zamienić w działającą maszynę. Jm-tronik projektuje i produkuje rozwiązania spawalnicze i zrobotyzowane od ponad 45 lat, co oznacza, że rekomendacje z audytu trafiają do zespołu, który wie, jak wygląda ich realizacja od projektu po uruchomienie na hali.
Zamiast zostawiać czytelnika z ogólnym raportem, Jm-tronik oferuje konkretny następny krok: sprawdzenie opłacalności automatyzacji dla konkretnego stanowiska zidentyfikowanego w audycie. Firma dostarcza maszyny do spawania laserowego, stanowiska zrobotyzowane do paletyzacji i pakowania oraz wsparcie wdrożeniowe na każdym etapie, od koncepcji po szkolenie operatorów. Jeśli audyt wskazał stanowisko spawalnicze jako priorytet, warto sprawdzić kalkulator ROI robotyzacji i oszacować orientacyjny okres zwrotu przed rozmową z działem technicznym. To krok, który zamienia raport poaudytowy w konkretną decyzję inwestycyjną, nie kolejny dokument w szufladzie.



 United States
