


Czy Twoja firma jest gotowa na automatyzację paletyzacji?
…
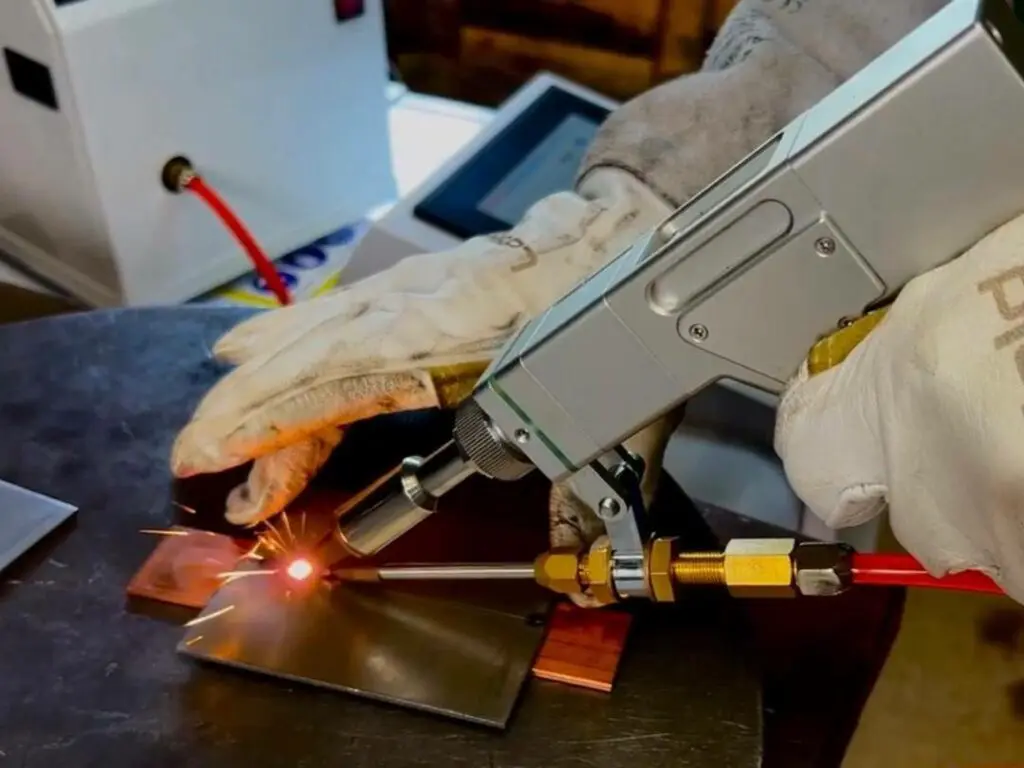
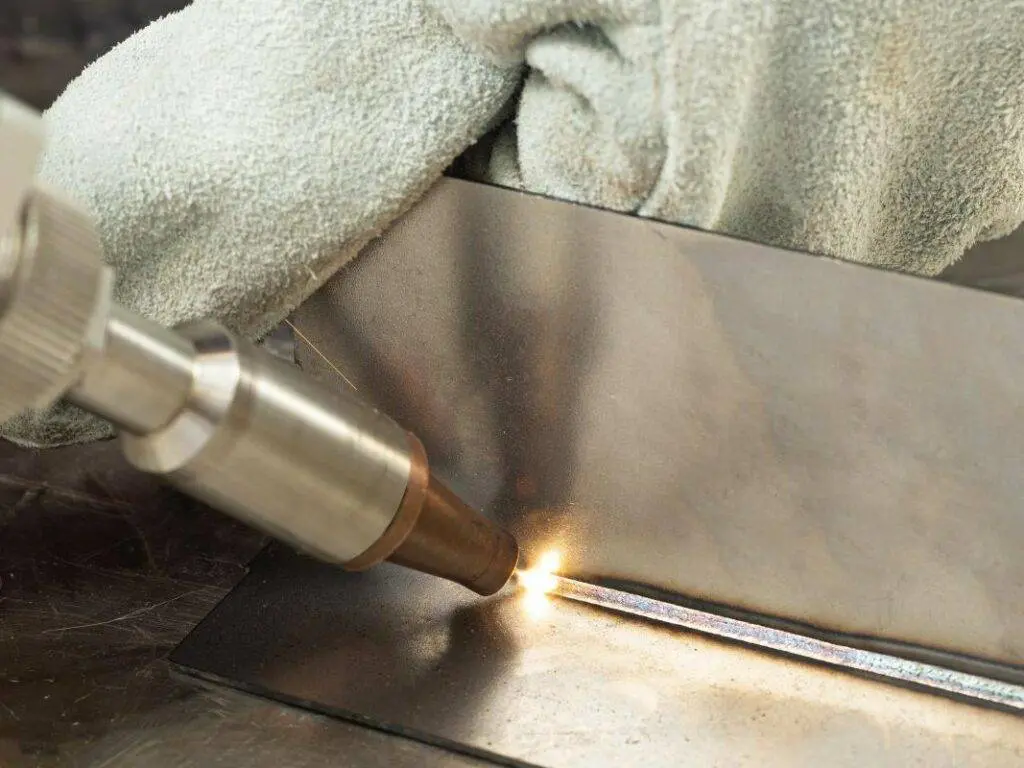
Spawanie laserowe cienkich blach sprawdza się wtedy, gdy priorytetem jest minimalna strefa wpływu ciepła, mała szerokość spoiny i wysoka powtarzalność procesu. Metoda ta radzi sobie dobrze ze stalą nierdzewną, stalą ocynkowaną i aluminium, o ile operator dobrze przygotuje powierzchnię i skontroluje parametry. Bez precyzyjnego mocowania i odpowiedniej mocy wiązki łatwo o przepalenia, więc technika wymaga dyscypliny procesowej, jakiej nie potrzebuje klasyczne spawanie łukowe.
Krótko mówiąc:
- Spawanie laserowe ma niewielką strefę wpływu ciepła, co minimalizuje odkształcenia cienkich blach o grubości od 0,5 do 1,5 mm, pod warunkiem odpowiedniego przygotowania powierzchni.
- Kluczowe parametry to moc lasera od 800 do 1500 W i prędkość około 2 m/min, przy czym ustawienia muszą być dostosowane do rodzaju materiału i geometrii złącza.
- Przy aluminium konieczne jest usunięcie warstwy tlenku, a przy stalach ocynkowanych należy unikać nadmiernego odparowania cynku, które pogarsza jakość spoiny.
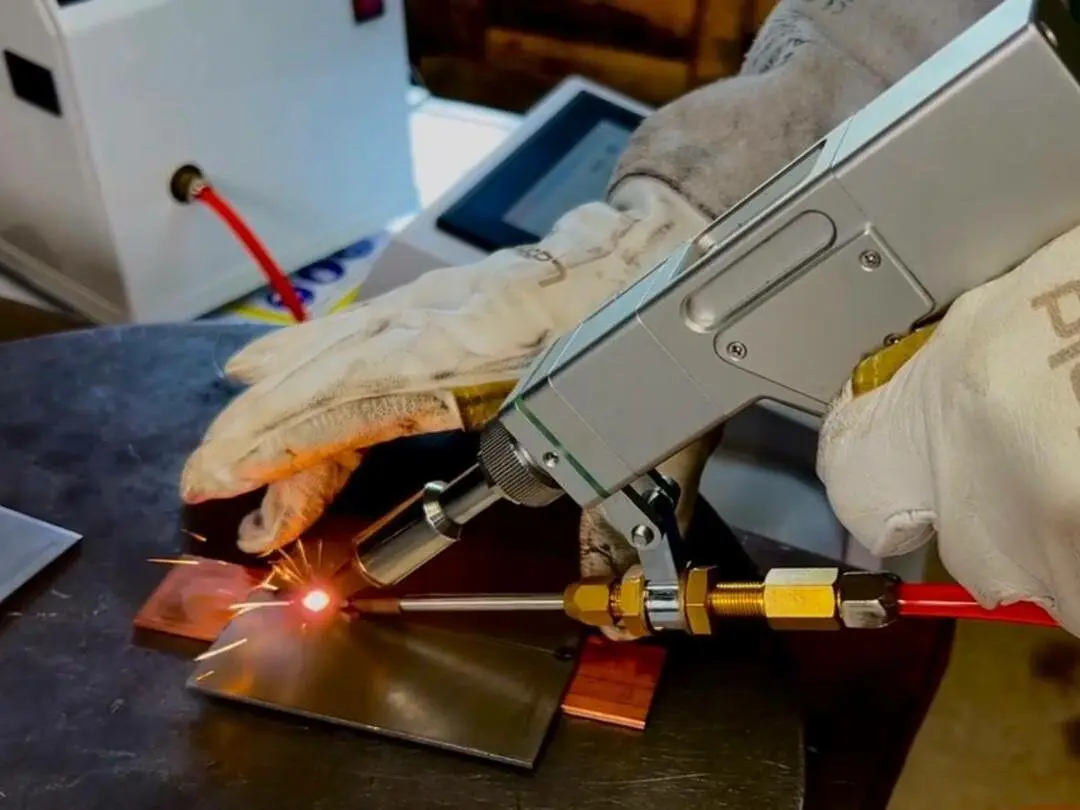
- Dobre mocowanie, odpowiedni dobór sczepów i użycie podkładek miedzianych pomagają ograniczyć odkształcenia i poprawić jakość spoiny, zwłaszcza przy cienkich blachach.
- Automatyzacja spawania laserowego z robotami zapewnia powtarzalność parametrów, szybszy cykl produkcyjny i stałą jakość seryjnych złączy.
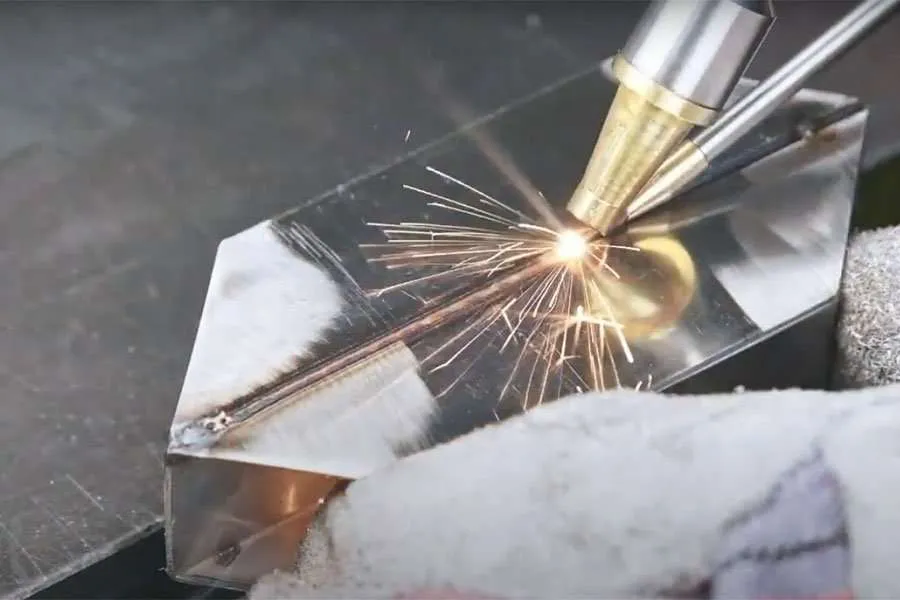
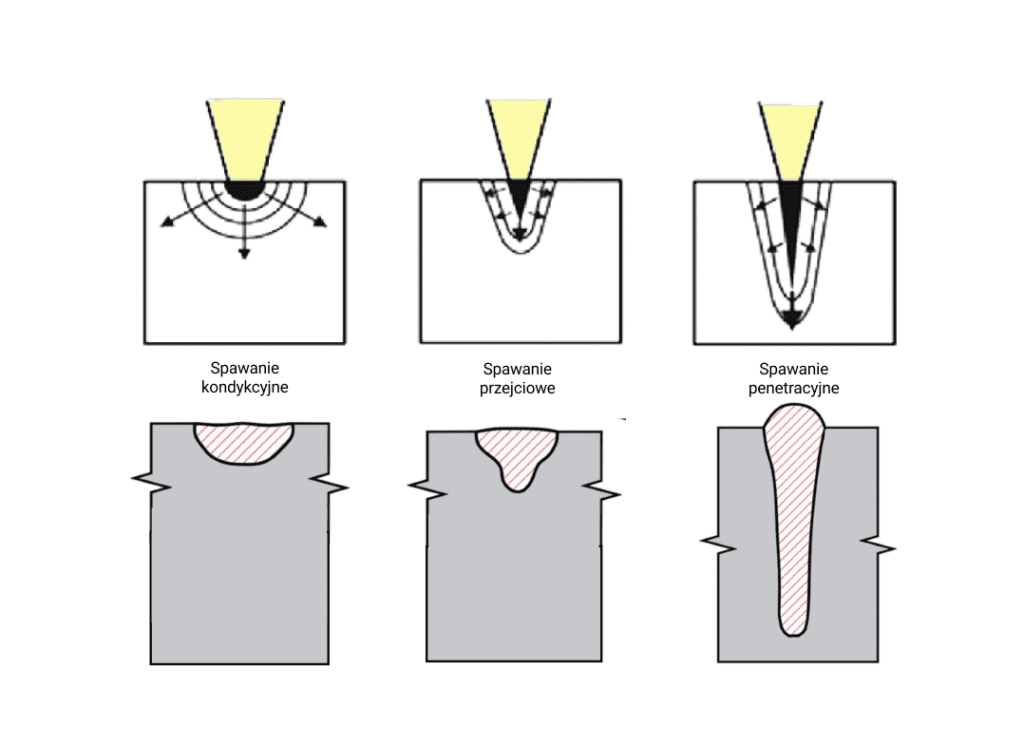
Wiązka lasera skupia energię w bardzo małym punkcie, co pozwala na spawanie w trybie ciągłym albo impulsowym, z precyzyjną kontrolą ilości wprowadzanego ciepła. W praktyce oznacza to spoinę wąską, o głębokiej penetracji, powstającą przy dużo mniejszym nagrzaniu materiału wokół złącza niż w metodach łukowych.
Laser wygrywa z TIG i MIG w kilku konkretnych sytuacjach:
TIG i MIG wciąż mają sens tam, gdzie geometria złącza jest bardzo skomplikowana, dostęp do stanowiska laserowego jest ograniczony albo budżet nie pozwala na inwestycję w nową maszynę. Spawanie łukowe pozostaje użyteczne w specyficznych warunkach produkcyjnych i laser go nie zastępuje we wszystkich zastosowaniach, zwłaszcza przy pracach jednostkowych czy naprawczych.
Każdy materiał wymaga innego podejścia do przygotowania i parametrów, a błąd na tym etapie kosztuje więcej czasu niż samo spawanie.
Aluminium pokrywa się warstwą tlenku, która topi się w innej temperaturze niż metal bazowy. Trzeba ją usunąć mechanicznie lub chemicznie bezpośrednio przed spawaniem, bo aluminium szybko utlenia się ponownie po kontakcie z powietrzem.
Stal ocynkowana parzy podczas spawania, bo cynk odparowuje przy temperaturze znacznie niższej niż topienie stali. Pary cynku mogą powodować pory w spoinie i pogarszać jej wygląd, a badania nad złączami doczołowymi blach ocynkowanych o grubości 0,8 mm potwierdzają, że moc wiązki i prędkość spawania decydują o jakości złącza i jego odporności na korozję.
Stal nierdzewna wymaga precyzyjnej kontroli wprowadzanego ciepła, bo nadmiar energii prowadzi do przebarwień termicznych i utraty odporności na korozję w strefie spoiny.
Przed spawaniem każdego z tych materiałów należy:
Laser jest bardzo wrażliwy na zanieczyszczenia. Nawet drobne zabrudzenia powierzchni destabilizują proces i widać to natychmiast w nierównej szerokości spoiny.
Dobór parametrów to gra na dwóch zmiennych: mocy lasera i prędkości spawania. Zbyt duża moc przy niskiej prędkości przepala blachę, zbyt niska moc przy dużej prędkości daje spoinę bez pełnej penetracji.
Dla stali nierdzewnej 304 o grubości 1–1,5 mm typowe parametry procesu to moc lasera 800–1500 W przy prędkości spawania około 2 m/min.
Te wartości to punkt wyjścia, nie gotowa recepta. Rzeczywiste ustawienia zależą od typu głowicy, ogniskowej optyki, gazu osłonowego i stanu powierzchni konkretnej partii materiału. Elementy uznaje się za cienkościenne praktycznie w zakresie 0,5–3 mm, a im bliżej dolnej granicy tego zakresu, tym mniejszy margines błędu w doborze mocy.
Kilka zasad, które sprawdzają się w praktyce warsztatowej:
Tryb pulsacyjny ma znaczenie praktyczne większe, niż się wydaje na papierze. Impuls o krótkim czasie trwania i przerwie między impulsami daje materiałowi moment na odprowadzenie ciepła, zanim dotrze kolejna dawka energii. To właśnie ta pauza, nie sama moc, decyduje najczęściej o tym, czy blacha 0,8 mm zostanie z ładną spoiną czy z dziurą.
Badania nad złączami ocynkowanymi potwierdzają, że nawet niewielkie korekty mocy i prędkości wyraźnie zmieniają kształt i odporność korozyjną złącza. Dlatego dokumentowanie każdej zmiany parametru na próbce testowej jest tak samo ważne jak sama spoina finalna.
Porada profesjonalisty: Nie zmieniaj dwóch parametrów naraz podczas prób. Zmień najpierw moc, ustal punkt odniesienia, potem osobno testuj prędkość. Inaczej nie będziesz wiedzieć, co faktycznie poprawiło albo popsuło spoinę.
Dobre mocowanie decyduje o jakości spoiny bardziej, niż większość początkujących operatorów przypuszcza. Cienka blacha odkształca się nie tylko od ciepła spawania, ale też od naprężeń wewnętrznych powstałych podczas wycinania i transportu materiału.
Podkładki miedziane działają na dwóch poziomach naraz: odprowadzają ciepło jak radiator i jednocześnie stabilizują geometrię detalu podczas procesu. Miedź znacząco poprawia rozpraszanie ciepła w miejscu spawania, co realnie zmniejsza ryzyko przepalenia przy blachach poniżej 1 mm.
Porada profesjonalisty: Jeśli nie masz dedykowanych podkładek miedzianych, zwykły profil miedziany z magazynu złomu też się sprawdzi, o ile ma płaską powierzchność stykową z blachą. Liczy się kontakt, nie kształt.
Przygotowanie do gięcia i cięcia detali warto też traktować jako część tego samego procesu, bo dokładność krawędzi po cięciu laserowym wpływa na to, jak łatwo złącze da się dopasować bez szczelin.
Kontrola jakości w spawaniu laserowym cienkich blach zaczyna się od oceny wizualnej, ale na tym się nie kończy. Spoina, która wygląda dobrze z zewnątrz, może mieć pory albo niepełną penetrację niewidoczną bez badań nieinwazyjnych.
Standardowa procedura kontroli obejmuje kilka etapów, dobieranych zależnie od wymagań danej branży:
Kryteria akceptacji zwykle definiuje norma zakładowa albo specyfikacja klienta, ale w praktyce ocenia się szerokość spoiny, głębokość penetracji, brak porów powierzchniowych i brak podtopień przekraczających określony procent grubości materiału.
Gdy inspekcja wykaże wadę, korekta zależy od jej rodzaju. Odkształcenie geometryczne często wymaga prostowania mechanicznego albo dodania sczepów stabilizujących przed ponownym spawaniem. Niepełna penetracja oznacza zwykle zbyt niską moc względem prędkości i wymusza korektę parametrów, a nie samą poprawkę punktową. Testy korozyjne blach ocynkowanych, które wypadną niekorzystnie, najczęściej wskazują na zbyt duże odparowanie cynku i konieczność zmniejszenia mocy lub zwiększenia prędkości spawania w tej strefie.
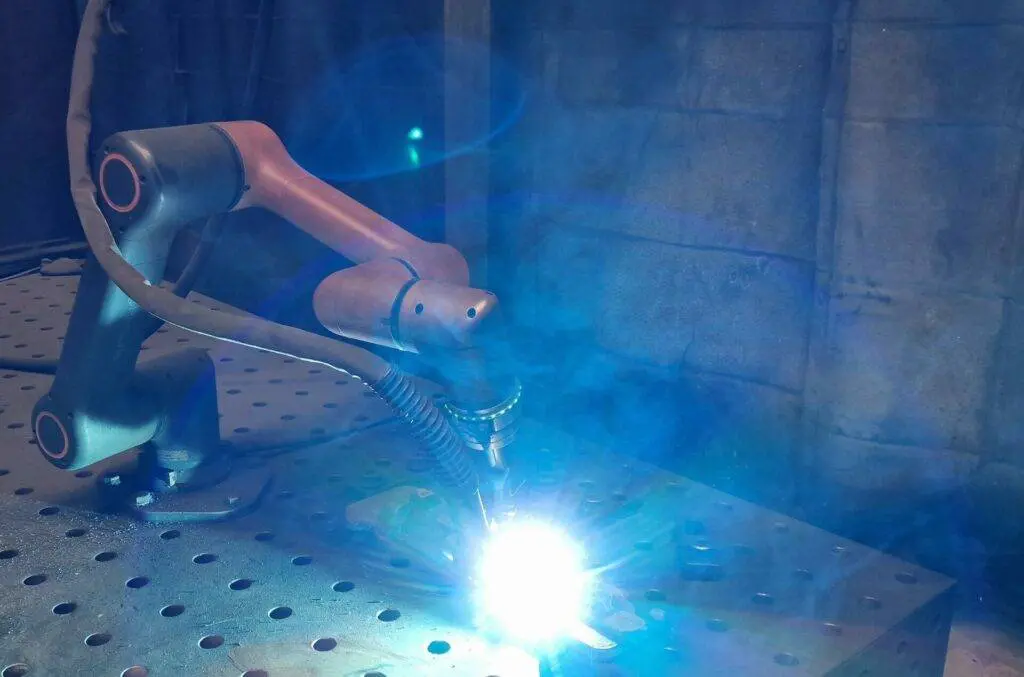
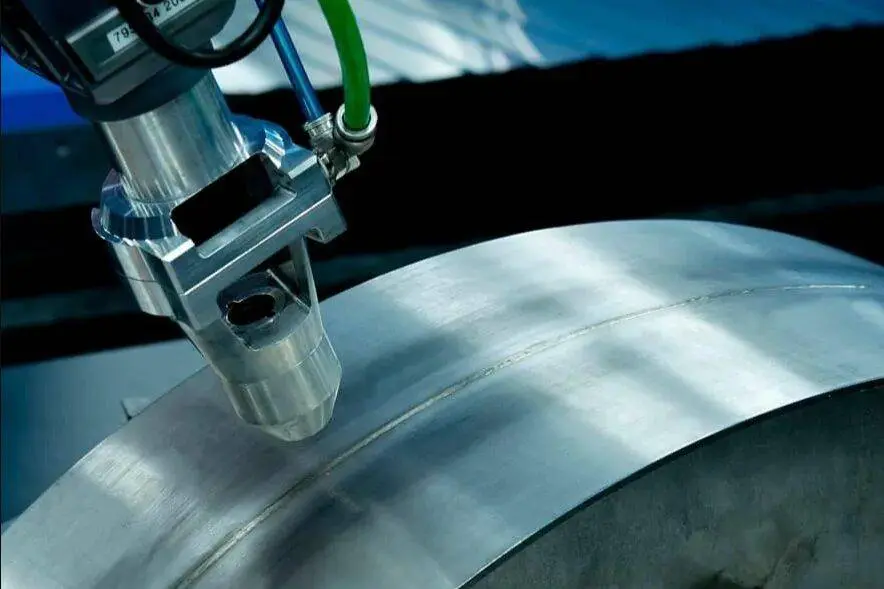
Ręczne spawanie laserowe działa dobrze przy prototypach i naprawach, ale przy produkcji seryjnej powtarzalność zależy od czegoś więcej niż wyczucia operatora. Integracja procesu spawalniczego z robotyzacją eliminuje wahania parametrów między kolejnymi elementami tej samej partii.
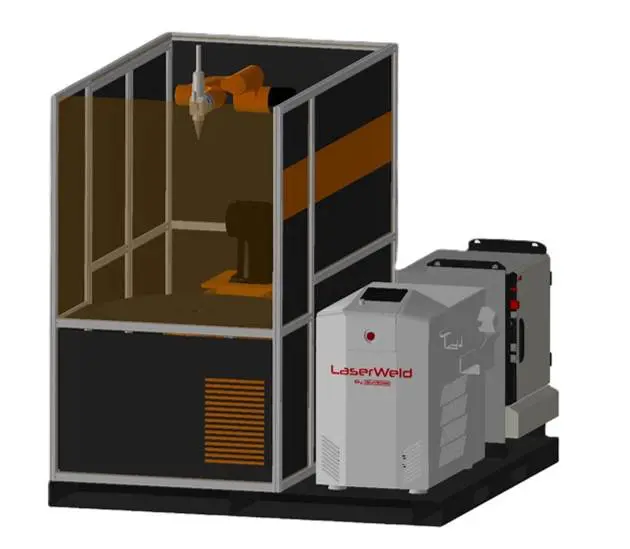
Na rynku dostępne są maszyny do spawania laserowego zintegrowane z systemami zrobotyzowanymi, wykorzystywane w automatyzacji procesów przemysłowych. Takie podejście łączy technologię spawalniczą z robotyzacją w jednym stanowisku produkcyjnym, co przekłada się na kilka konkretnych korzyści dla zakładów przetwarzających cienkie blachy:
Wdrożenie takiego rozwiązania zwykle zaczyna się od walidacji parametrów na materiale konkretnego klienta, bo grubość, powłoka i geometria detalu różnią się między zakładami nawet przy tym samym typie stali. Po walidacji następuje szkolenie operatorów i wsparcie serwisowe, które ma znaczenie zwłaszcza w pierwszych miesiącach pracy nowej linii.
Przed decyzją o zmianie technologii sprawdź trzy rzeczy: rzeczywistą grubość i tolerancje materiału, wynik próbnego spawu na odpadzie produkcyjnym, a nie na płycie testowej z magazynu, oraz strategię mocowania dopasowaną do geometrii konkretnego detalu. Przejście z metod łukowych na laser ma sens, gdy odkształcenia lub czas cyklu są dziś realnym problemem, nie gdy laser jest modny. Zaplanuj testy z integratorem zanim złożysz zamówienie na maszynę.
Niektórzy dostawcy oferują maszynę, walidację parametrów i szkolenie operatorów jako jeden proces, zamiast trzech oddzielnych zamówień.
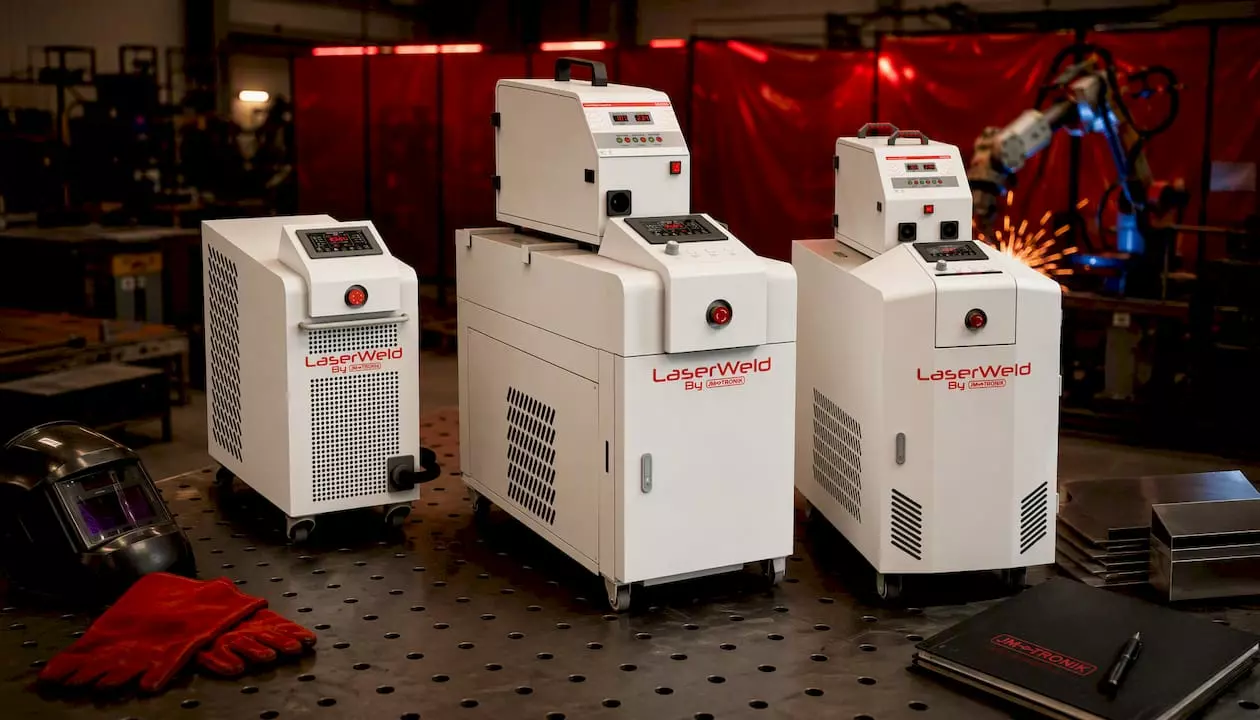
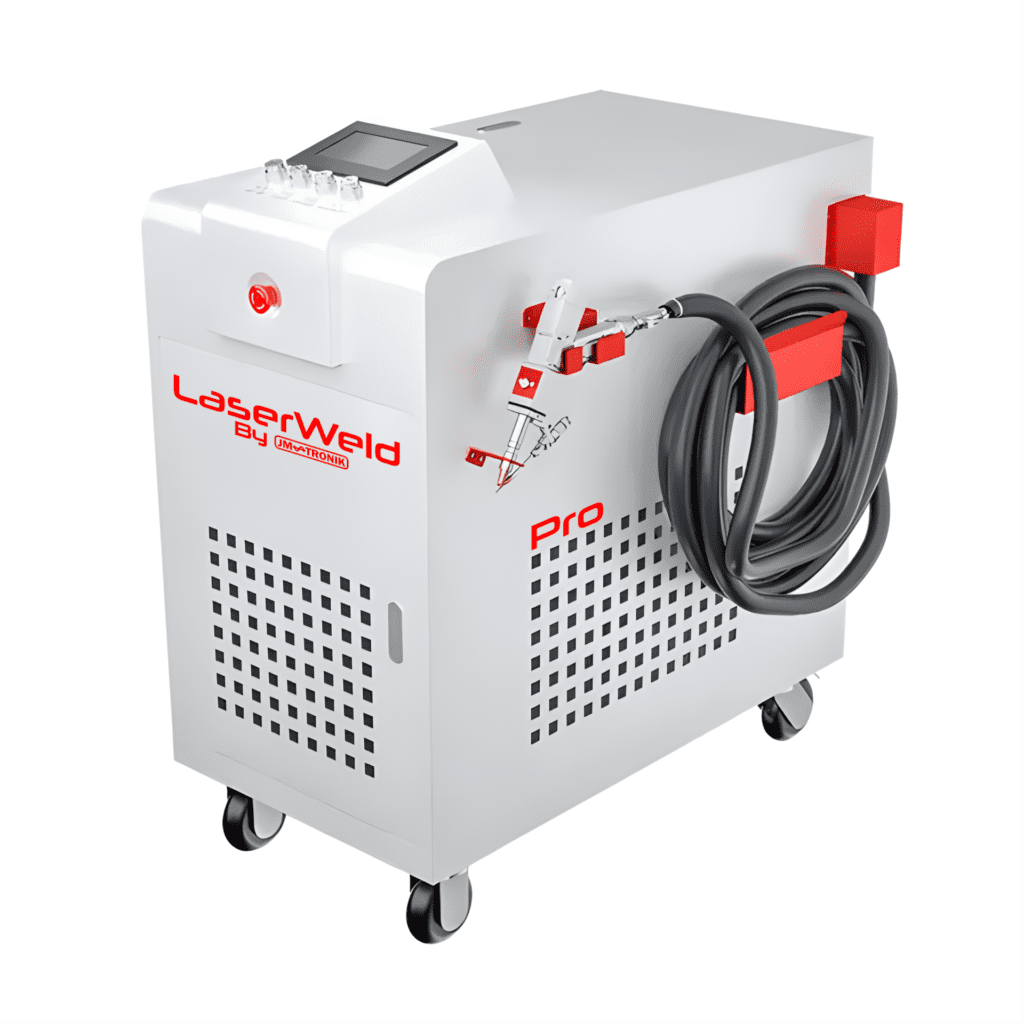
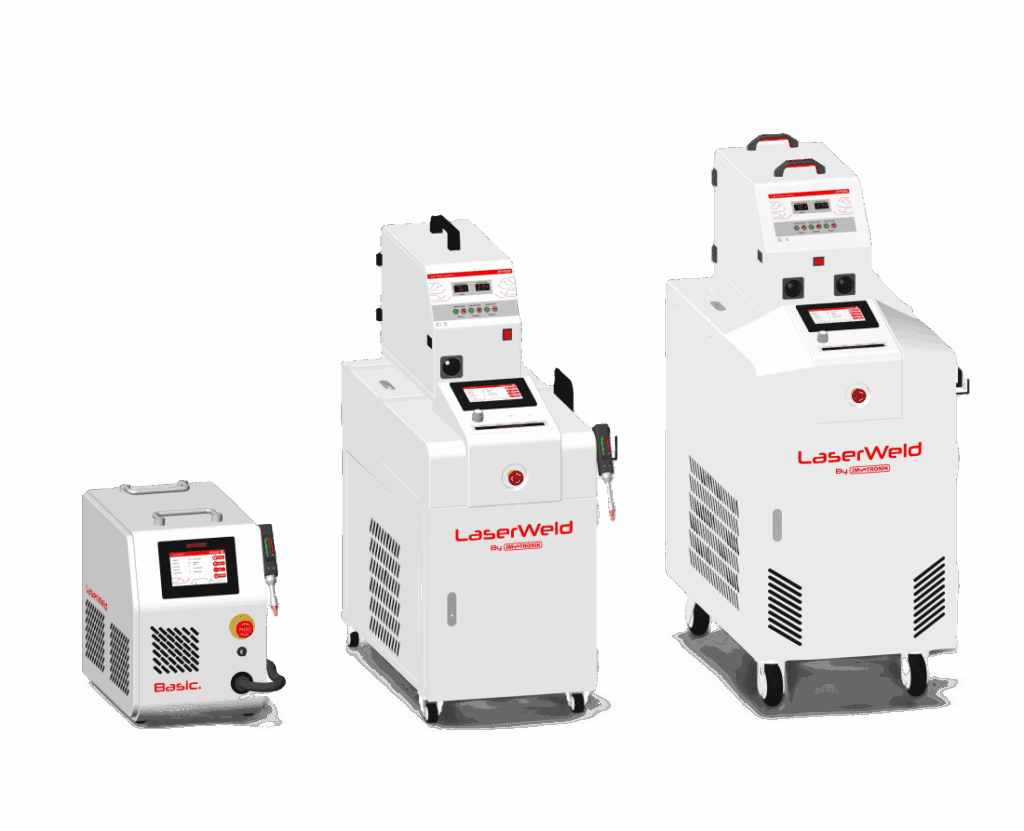
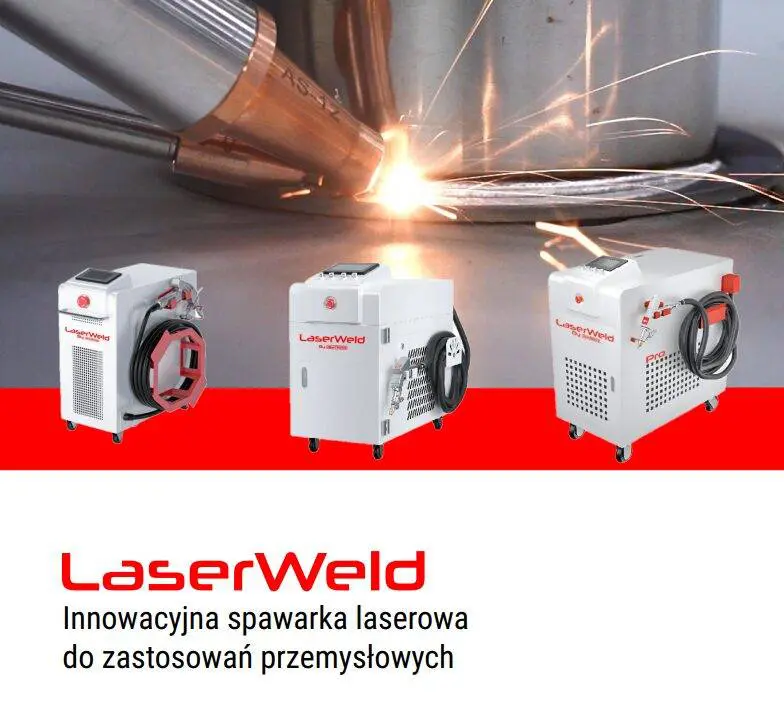
Katalog obejmuje trzy rozwiązania dopasowane do różnej skali produkcji. Mini spawarka laserowa LaserWeld mini sprawdza się przy prototypach i drobnej produkcji, gdzie liczy się elastyczność stanowiska bez dużej inwestycji wstępnej. Ręczna spawarka laserowa LaserWeld daje operatorowi swobodę pracy przy nietypowych geometriach i naprawach, gdzie automatyzacja pełna nie ma sensu ekonomicznego. Spawarka laserowa 3w1 LaserWeld Pro to stanowisko dla produkcji seryjnej, integrujące spawanie z dodatkowymi funkcjami procesowymi w jednym cyklu.
Każde wdrożenie zaczyna się od próby na materiale klienta, a przegląd całej gamy modeli LaserWeld pomaga wybrać wariant zgodny z grubością i rodzajem blachy w Twoim zakładzie. Skontaktuj się z działem technicznym Jm-tronik, żeby zaplanować test próbki i ustalić parametry pod konkretny asortyment produkcyjny.
Dla blach poniżej 2 mm laser daje najmniejszą strefę wpływu ciepła i najmniejsze odkształcenia spośród powszechnie stosowanych metod, o ile powierzchnia jest dobrze przygotowana. TIG pozostaje dobrą alternatywą przy pracach jednostkowych i bardzo skomplikowanych geometriach złącza.
Do cięcia blachy o grubości 1 mm stosuje się zwykle wycinarki laserowe światłowodowe o mocy rzędu kilkuset watów do kilku kilowatów, dobierane zależnie od materiału i wymaganej prędkości cięcia. Dobór konkretnej maszyny, jak LaserCut od Jm-tronik, zależy od skali produkcji i rodzaju obrabianych profili.
Największe ograniczenia to wysoki koszt wejścia w technologię, wysoka wrażliwość na zanieczyszczenia i nieprecyzyjne przygotowanie powierzchni oraz konieczność bardzo dokładnego mocowania detalu przed spawaniem. Proces wymaga też przeszkolonego operatora, który rozumie zależność między mocą, prędkością i kształtem spoiny.
Przy spawaniu metodami łukowymi blachy 1 mm typowy prąd dla TIG zależy od materiału i pozycji spawania. W spawaniu laserowym parametrem decydującym nie jest prąd, a moc wiązki, zwykle w zakresie kilkuset watów dla tak cienkiego materiału.
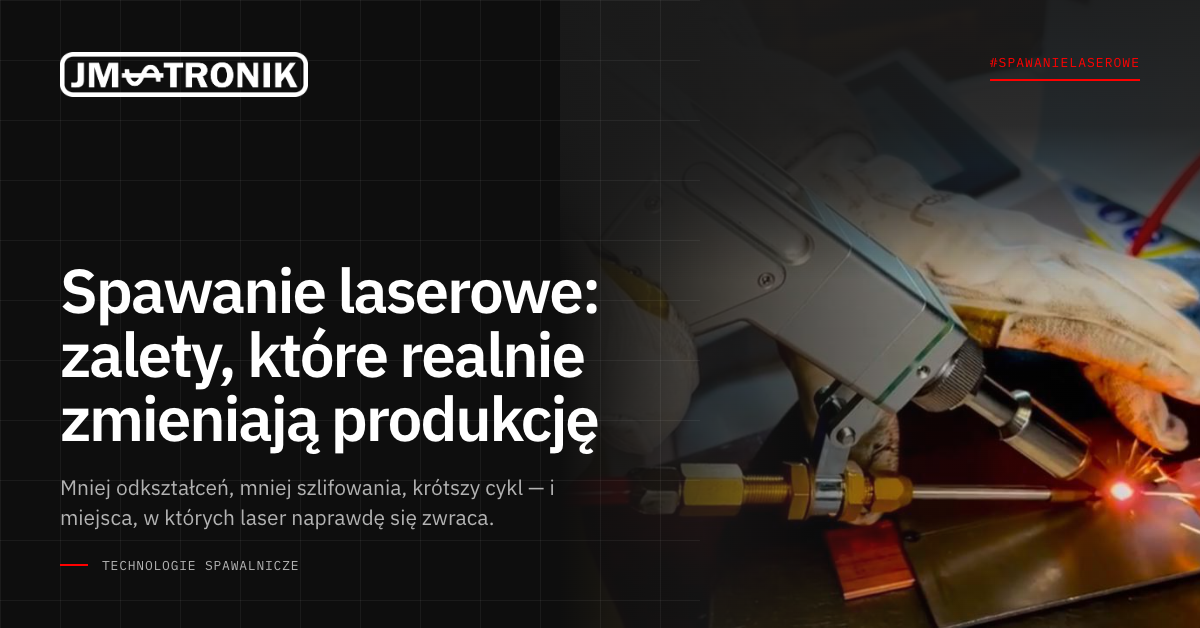
Spawanie laserowe daje wyższą jakość i wydajność produkcji przede wszystkim dzięki czterem czynnikom: precyzji wiązki, minimalnej strefie wpływu ciepła, dużej szybkości procesu i wysokiej powtarzalności parametrów. Potwierdzają to analizy branżowe oraz doświadczenie firm integrujących tę technologię z automatyką. W dalszej części znajdziesz konkretne dane porównawcze z metodą TIG i MIG, typowe zastosowania oraz uczciwy przegląd barier wdrożeniowych.
Krótko mówiąc:
- Spawanie laserowe jest czterokrotnie szybsze od TIG w produkcji seryjnej, co przekłada się na znaczące oszczędności czasu.
- Technologia ta ogranicza deformacje i naprężenia termiczne, szczególnie przy cienkich i precyzyjnych elementach, eliminując konieczność obróbki korekcyjnej.
- Mimo wyższych kosztów inwestycyjnych, laser lepiej sprawdza się przy dużych seriach i powtarzalnych detalach, natomiast TIG jest ekonomiczniejszą opcją przy niskim wolumenie produkcji.
- Spawanie laserowe ma zastosowanie w branżach wymagających wysokiej powtarzalności i jakości, takich jak motoryzacja, medycyna, lotnictwo czy elektronika.
- Kluczowe bariery wdrożeniowe to konieczność starannego przygotowania materiału, wysokie koszty początkowe oraz konieczność szkolenia operatorów w zakresie bezpieczeństwa i obsługi.
Skoncentrowana wiązka lasera o gęstości energii znacznie wyższej niż w metodach łukowych pozwala topić metal w bardzo wąskim, dokładnie kontrolowanym obszarze. Efekt to spoina o powtarzalnej geometrii, praktycznie bez rozprysków i z minimalnym naddatkiem materiału. To właśnie ta cecha odpowiada za większość korzyści, o które pyta rynek pod frazą spawanie laserowe zalety.
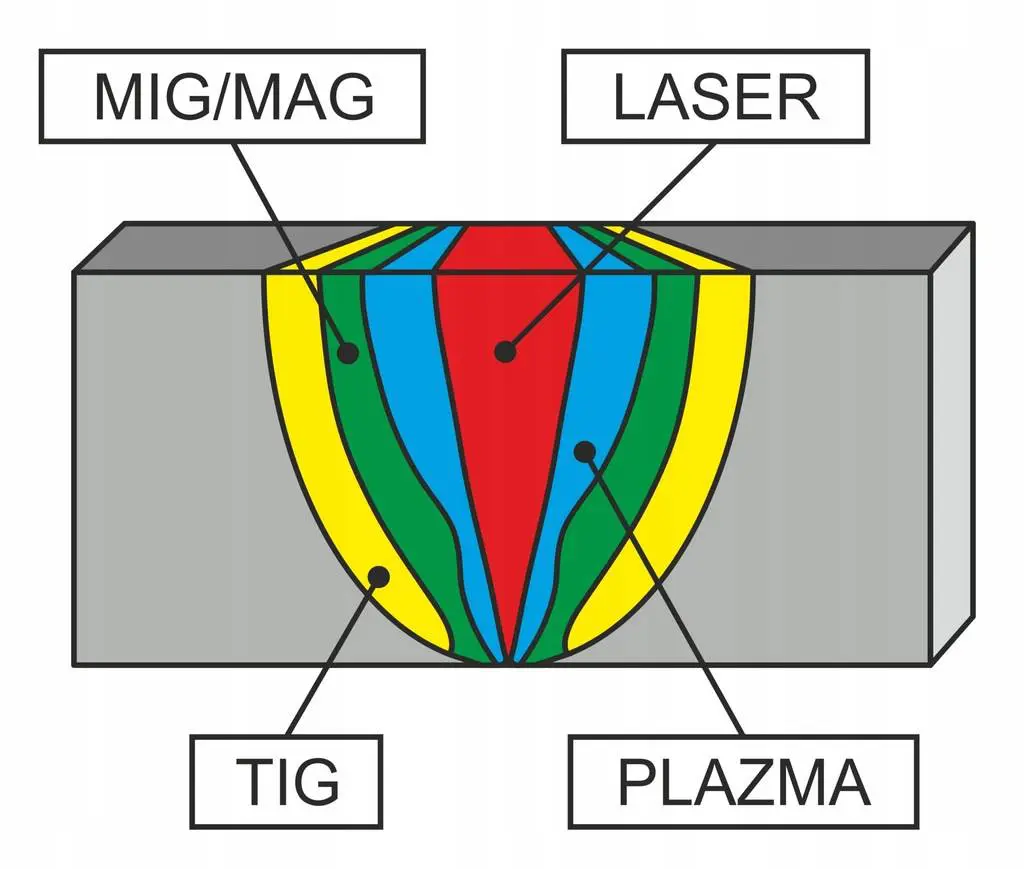
Kluczowa jest tu strefa wpływu ciepła (HAZ). Spawanie laserowe generuje znacznie mniejszy HAZ niż TIG czy MIG, co redukuje deformacje i naprężenia termiczne w detalu. Dla cienkich blach oznacza to brak konieczności prostowania po spawaniu, a dla elementów precyzyjnych, jak korpusy czujników czy komponenty medyczne, zachowanie tolerancji wymiarowych bez dodatkowej obróbki.
Druga korzyść to czystość procesu. Spoina laserowa ma wyższą estetykę powierzchni i często eliminuje etap szlifowania wykończeniowego, co skraca czas produkcji i zmniejsza liczbę operacji pośrednich. Mniej szlifowania to również mniej pyłu metalicznego w hali i mniejsze zużycie materiałów eksploatacyjnych.
Trzecia rzecz, którą docenia inżynier procesu, to zdolność do spawania materiałów uważanych za trudne w metodach łukowych:
Suma tych efektów to nie tylko lepsza spoina. To realna redukcja kosztów pośrednich: mniej brakowanych detali, mniej godzin na wykańczaniu i mniej reklamacji jakościowych z linii montażowej.
Porównanie tych trzech metod sprowadza się w praktyce do pięciu kryteriów: precyzji spoiny, wielkości HAZ, szybkości procesu, kosztów eksploatacyjnych i zdolności do automatyzacji. Na czterech z pięciu laser wypada korzystniej, ale to nie znaczy, że TIG i MIG trafiają do lamusa.

Różnica w tempie pracy jest największym argumentem biznesowym. Spawanie laserowe bywa 4 do 10 razy szybsze niż metoda TIG w produkcji seryjnej, co bezpośrednio przekłada się na krótszy czas cyklu i wyższą przepustowość linii. Przy dużych seriach ta różnica kumuluje się w tygodnie zaoszczędzonego czasu produkcji rocznie.
Praktyczne różnice widać najlepiej na konkretnych przykładach:
Laser nie zastąpi więc TIG w każdej sytuacji. Tam, gdzie liczy się jednostkowa naprawa, spawanie w trudno dostępnych miejscach lub bardzo mała skala produkcji, klasyczna metoda łukowa wciąż ma sens ekonomiczny.
Branże, które najszybciej odczuwają zwrot z inwestycji, mają jedną cechę wspólną: dużą powtarzalność detali i wysokie wymagania jakościowe jednocześnie. Poniżej najczęstsze zastosowania spawania laserowego, potwierdzone w praktyce wdrożeniowej.
Branżowe analizy techniczne wskazują konsekwentnie na te same cztery sektory jako obszary o najwyższej opłacalności wdrożenia spawania laserowego, właśnie ze względu na powtarzalność i estetykę spoin.
Rzetelna ocena wad i zalet spawania laserowego wymaga uczciwego spojrzenia na bariery wdrożeniowe. Pierwsza to koszt inwestycyjny: systemy laserowe kosztują istotnie więcej niż spawarki TIG czy MIG, a zwrot z inwestycji zależy wprost od wolumenu produkcji i liczby zmian, na których maszyna pracuje.
Druga bariera dotyczy przygotowania materiału. Wdrożenie wymaga starannej kontroli parametryzacji procesu i czystości powierzchni detalu, bo zabrudzenia, oleje czy niewłaściwy skład stopu wpływają bezpośrednio na jakość spoiny. Laser nie wybacza niedbałego przygotowania tak łatwo jak łuk elektryczny.
Do tego dochodzą wymogi bezpieczeństwa i organizacyjne:
Porada profesjonalisty: Przed zakupem zamów próbne spawy na własnych detalach, nie na próbkach dostawcy. Realny skład stopu, stan powierzchni i tolerancje produkcyjne Twojej linii często różnią się od warunków testowych demonstrowanych na targach.
Największą siłę spawania laserowego widać wtedy, gdy proces łączy się z robotem i systemem monitoringu. Ręczne spawanie laserowe daje przewagę jakościową na jednym detalu, ale to integracja z automatyką przekłada tę przewagę na skalę produkcyjną.
Stanowisko zrobotyzowane eliminuje zmienność ludzką w prowadzeniu wiązki, co ma znaczenie zwłaszcza przy długich seriach identycznych detali. Automatyzacja i biblioteki parametrów, zwane synergią, skracają czas potrzebny na wdrożenie nowego operatora, bo maszyna sama proponuje nastawy dla danego materiału i grubości.
Praktyczny nadzór nad procesem obejmuje kilka elementów:
Integracja z robotem, jak w rozwiązaniach automatyzacji spawania, pozwala też łączyć spawanie z innymi operacjami, na przykład paletyzacją czy pakowaniem, na jednym stanowisku produkcyjnym.
Firma z wieloletnim doświadczeniem zajmuje się projektowaniem i produkcją maszyn do spawania laserowego, cięcia laserowego oraz systemów automatyzacji, integrując technologię spawalniczą z robotyzacją procesów przemysłowych. To połączenie kompetencji ma znaczenie: firmy oferujące pełny zakres usług, od projektu po serwis, pomagają uzyskać powtarzalny proces i ograniczyć ryzyko błędów przy uruchamianiu nowej linii.
Katalog spawarek laserowych LaserWeld obejmuje trzy modele dopasowane do różnych skal produkcji. Ręczne spawarki laserowe sprawdzają się przy naprawach, pracach serwisowych i detalach o zmiennej geometrii, gdzie operator prowadzi wiązkę manualnie. Podstawowe systemy spawalnicze są dostępne dla zakładów wchodzących w spawanie laserowe po raz pierwszy, bez rozbudowanej automatyzacji. Kompaktowe rozwiązania sprawdzają się do stanowisk z ograniczoną przestrzenią lub do prototypowania małych serii.
Firmy rozważające wdrożenie mogą skonsultować konkretną konfigurację poprzez konfigurator maszyn i urządzeń dostępny na stronie Jm-tronik, gdzie dobiera się parametry pod konkretny profil produkcji.
Pilotaż ma sens tam, gdzie produkcja jest seryjna, tolerancje wąskie, a jakość spoiny widoczna dla klienta końcowego. Jeśli Twoja linia spawa dziś ręcznie metodą TIG przy dużym wolumenie identycznych detali, laser prawdopodobnie da szybszy zwrot z inwestycji niż w przypadku produkcji jednostkowej.
Zacznij od próbek na własnym materiale, nie na próbkach demonstracyjnych. Następnie przeprowadź audyt procesu, który wskaże realne parametry szczelin i czystości powierzchni. Dopiero po tych dwóch krokach warto rozmawiać o szkoleniu operatorów i pełnym wdrożeniu z dostawcą, który weźmie odpowiedzialność za projekt, montaż i serwis.
Jeśli szukasz konkretnego rozwiązania, a nie tylko teorii, katalog Jm-tronik daje trzy realne punkty startu. Ręczna spawarka laserowa LaserWeld to sprzęt dla działów serwisowych i produkcji o zmiennej geometrii detali, gdzie liczy się elastyczność operatora, nie pełna automatyzacja.
Dla zakładów, które dopiero wchodzą w tę technologię, lepszym punktem startu bywa podstawowa spawarka laserowa LaserWeld Basic. Model ten daje dostęp do precyzji i szybkości lasera bez kosztów pełnej integracji robotycznej, co skraca czas wdrożenia. Z kolei tam, gdzie przestrzeń na hali jest ograniczona albo priorytetem jest prototypowanie krótkich serii, sprawdza się kompaktowa mini spawarka laserowa LaserWeld mini.
Każdy z tych modeli można powiązać z technologią cięcia z oferty wycinarek laserowych LaserCut, łącząc cięcie i spawanie w jednym procesie produkcyjnym, oraz z partnerskimi rozwiązaniami do wizualizacji przebiegu procesu produkcyjnego, co ułatwia monitoring wielu stanowisk naraz. Jeśli chcesz sprawdzić, który model odpowiada Twojemu profilowi produkcji, skontaktuj się z Jm-tronik przez konfigurator maszyn i zapytaj o wycenę wdrożenia na Twoich detalach.
Twierdzenia o strefie wpływu ciepła i porównaniu z metodami tradycyjnymi opierają się na materiale ESAB Polska o spawaniu laserowym a tradycyjnym. Dane o prędkości procesu, kosztach eksploatacyjnych i roli automatyzacji pochodzą z analizy Jetsystem o atutach spawania laserowego.
Kwestie wyzwań wdrożeniowych, kontroli parametrów i doboru dostawcy opisuje MM Magazyn Przemysłowy w artykule o zaletach, wadach i wyzwaniach spawania laserowego. Przegląd typowych zastosowań przemysłowych oparto na przewodniku o działaniu spawania laserowego.
Tak, spawarki laserowe dają najlepszy zwrot z inwestycji przy dużych wolumenach powtarzalnych detali, gdzie liczy się precyzja i szybkość cyklu. Modele takie jak LaserWeld Basic są projektowane właśnie pod taki profil produkcji.
Koszt zależy od materiału, grubości i konfiguracji stanowiska, więc nie ma jednej uniwersalnej stawki za metr. Ogólny koszt eksploatacyjny bywa niższy niż w TIG dzięki mniejszemu zużyciu gazu osłonowego i wyższej sprawności energetycznej źródeł Fiber.
Spawarki laserowe radzą sobie ze stalą nierdzewną, aluminium, miedzią, stalą ocynkowaną i bardzo cienkimi blachami, gdzie metody łukowe łatwo przepalają materiał. Dobór parametrów zależy od grubości i składu stopu.
Nie zawsze. Spawanie laserowe często odbywa się bez drutu dodatkowego, wykorzystując wyłącznie stopienie materiału bazowego, choć niektóre aplikacje, zwłaszcza przy większych szczelinach, korzystają z drutu jako materiału wypełniającego.
Spoina laserowa jest węższa, ma mniejszy HAZ i zwykle nie wymaga szlifowania wykończeniowego, podczas gdy MIG generuje więcej rozprysków i szerszą strefę przegrzania materiału.
Dla większości prac metalowych wygrywa laser włóknowy, bo tnie szybciej, zużywa mniej prądu i wymaga rzadszych przeglądów. CO2 broni się tam, gdzie w miksie produkcyjnym pojawiają się drewno, akryl czy tkaniny, albo gdy trzeba przeciąć bardzo grube płyty z gładką krawędzią. Decyzję warto oprzeć na trzech liczbach: udziale metalu w zleceniach, grubości typowego materiału i planowanym wolumenie produkcji na najbliższe lata.
Krótko mówiąc:
- Laser włóknowy jest bardziej efektywny w cięciu metalowych materiałów o grubości do 20–30 mm, zapewniając wyższą sprawność energetyczną i mniejsze koszty eksploatacji.
- Laser CO2 lepiej nadaje się do obróbki niemetali, takich jak drewno, akryl czy tkaniny, szczególnie przy cięciu bardzo grubych płyt powyżej 20 mm.
- Przy wyborze technologii kluczowe są udziały metali w zleceniach, typowa grubość materiałów oraz planowany wolumen produkcji na najbliższe lata.
- Laser fiber ogranicza konieczność czyszczenia i regulacji luster, co zwiększa stabilność jakości cięcia w długim okresie pracy wielozmianowej.
- Koszt eksploatacji lasera fiber jest zwykle niższy od CO2, głównie ze względu na wyższą sprawność, mniejsze zużycie części i dłuższą żywotność źródła.
Laser CO2 generuje wiązkę w rurze wypełnionej mieszanką gazów, głównie dwutlenkiem węgla, azotem i helem. Wyładowanie elektryczne pobudza cząsteczki gazu, a energia opuszcza rezonator jako promieniowanie o długości fali około 10,6 µm. Stamtąd wiązka biegnie przez układ luster do głowicy tnącej, co oznacza dodatkowy element wymagający regularnej kalibracji.
Ta długość fali ma bezpośrednie przełożenie na to, co maszyna robi dobrze. Materiały niemetalowe, takie jak drewno, akryl czy tkaniny, pochłaniają promieniowanie o tej fali znacznie lepiej niż metale odblaskowe, dlatego CO2 od dekad dominuje w branżach reklamowych i meblarskich.
Konstrukcja rurowa niesie też konkretne wymagania instalacyjne:
Mimo tych ograniczeń CO2 wciąż znajduje zastosowanie tam, gdzie fabryka przetwarza mieszankę metali i materiałów niemetalowych. Zamiast inwestować w dwie osobne maszyny, część zakładów utrzymuje jeden uniwersalny system CO2, co bywa tańsze niż podwójny park maszynowy.
Laser fiber generuje wiązkę zupełnie inaczej. Diody pompujące wstrzykują energię do włókna domieszkowanego pierwiastkami ziem rzadkich, zwykle iterbem, a światło wzmacnia się wewnątrz samego włókna zamiast w komorze gazowej. Wiązka trafia do głowicy bezpośrednio przez giętki kabel światłowodowy, bez toru luster.
Ta konstrukcja daje długość fali rzędu 1,064 µm, czyli około dziesięciokrotnie krótszą niż w CO2. Krótsza fala oznacza znacznie lepszą absorpcję energii w metalach i mniejsze ryzyko odbić, które w starszych systemach potrafiły uszkadzać optykę przy cięciu materiałów błyszczących, takich jak aluminium czy mosiądz.
Praktyczne skutki tej architektury odczuwa cały zakład, nie tylko dział utrzymania ruchu:
Dla zakładów pracujących głównie na blasze czarnej, nierdzewnej i aluminium fiber stał się w ostatniej dekadzie standardem, a nie ciekawostką technologiczną. Linia LaserCut powstała właśnie z myślą o takich profilach produkcji.
Trzy parametry decydują o wyborze technologii: długość fali, sprawność energetyczna i moc źródła przełożona na realny zakres grubości. Warto potraktować je jako pakiet, a nie osobne kryteria, bo wpływają na siebie nawzajem.
Długość fali determinuje, jak materiał reaguje na promieniowanie. Fiber (~1,064 µm) jest pochłaniany przez metale znacznie efektywniej niż CO2 (~10,6 µm), co przekłada się na szybsze nagrzewanie materiału w punkcie cięcia i mniejsze straty energii na odbicia.
Sprawność konwersji energii to jeden z najbardziej niedocenianych parametrów w tej decyzji. Lasery włóknowe osiągają sprawność znacznie wyższą niż CO2, które zatrzymuje się na poziomie mniej niż połowy sprawności włóknowych (https://www.afmeurope.co.uk/fibre-laser-vs-co2-laser-which-cutting-technology-suits-your-workshop/). Różnica dwu, a czasem trzykrotna, nie jest kosmetyczna. Przy pracy wielozmianowej przekłada się na wymierne kwoty na rachunku za prąd co miesiąc.
Moc źródła w obu technologiach nie oznacza tego samego w praktyce. Laser CO2 o mocy 4 kW i laser fiber o tej samej mocy nominalnej nie tną tak samo, bo fiber wykorzystuje energię efektywniej w metalu. W rezultacie maszyna fiber o niższej mocy nominalnej często dorównuje wydajnością mocniejszemu CO2 przy cięciu stali węglowej czy nierdzewnej.
Wyższa sprawność ma też skutek uboczny w postaci mniejszych wymagań instalacyjnych. Systemy fiber potrzebują skromniejszych układów chłodzenia i mniej rozbudowanego zasilania, co obniża koszt przygotowania stanowiska, zanim maszyna w ogóle zacznie ciąć pierwszą blachę.
Wybór technologii zaczyna się od odpowiedzi na jedno pytanie: co dominuje w portfelu zleceń, metal czy materiały niemetalowe? Odpowiedź często rozstrzyga sprawę szybciej niż jakiekolwiek zestawienie parametrów.
Poniższa tabela pokazuje typowe zakresy, w których każda technologia radzi sobie najlepiej. Wartości mają charakter orientacyjny i zależą od konkretnej mocy maszyny oraz jakości gazu asystującego.
| Kryterium | Laser CO2 | Laser włóknowy |
|---|---|---|
| Długość fali | ~10,6 µm | ~1,064 µm |
| Materiały kompatybilne | drewno, akryl, tkaniny, tworzywa, cienka blacha | stal węglowa, nierdzewna, aluminium, mosiądz, miedź |
| Efektywna grubość | do ok. 20–25 mm w stali (z ograniczeniami jakości) | do ok. 25–30 mm, optymalnie poniżej 20 mm |
| Prędkość cięcia | niższa na cienkiej i średniej blasze | 3–5× szybciej przy grubościach poniżej 5 mm |
| Sprawność energetyczna | 10–15% | 25–35% |
| Koszty eksploatacji | wyższe zużycie energii i gazu | niższe zużycie energii, dłuższe interwały serwisowe |
| Żywotność źródła | rura wymagana co 20–30 tys. godzin | dioda pompująca nawet 80–100 tys. godzin |
Materiały odblaskowe, takie jak aluminium błyszczące czy miedź polerowana, to obszar, w którym różnica jest najbardziej widoczna. Fiber radzi sobie z nimi znacznie pewniej, bo krótsza fala ogranicza problem odbić wracających do głowicy. Starsze systemy CO2 przy takich materiałach wymagały specjalnych ustawień mocy i większej ostrożności operatora, żeby nie uszkodzić optyki.
Przy bardzo grubych blachach, powyżej 20 mm, CO2 potrafi wciąż dawać gładszą krawędź, choć kosztem czasu cięcia. To jeden z niewielu obszarów, w których starsza technologia zachowuje realną przewagę jakościową, a nie tylko sentymentalną.
Zakład przetwarzający głównie stal nierdzewną 2–10 mm z okazjonalnym cięciem aluminium to podręcznikowy kandydat na fiber. Warsztat reklamowy tnący akryl, sklejkę i pleksi na przemian ze stalą nadal znajdzie uzasadnienie dla uniwersalnego systemu CO2.
Na cienkiej i średniej blasze różnica prędkości jest odczuwalna niemal od razu po uruchomieniu maszyny. W materiałach poniżej 5 mm laser fiber tnie od trzech do pięciu razy szybciej niż porównywalny CO2, co bezpośrednio skraca takt produkcyjny i zwiększa liczbę detali na zmianę.
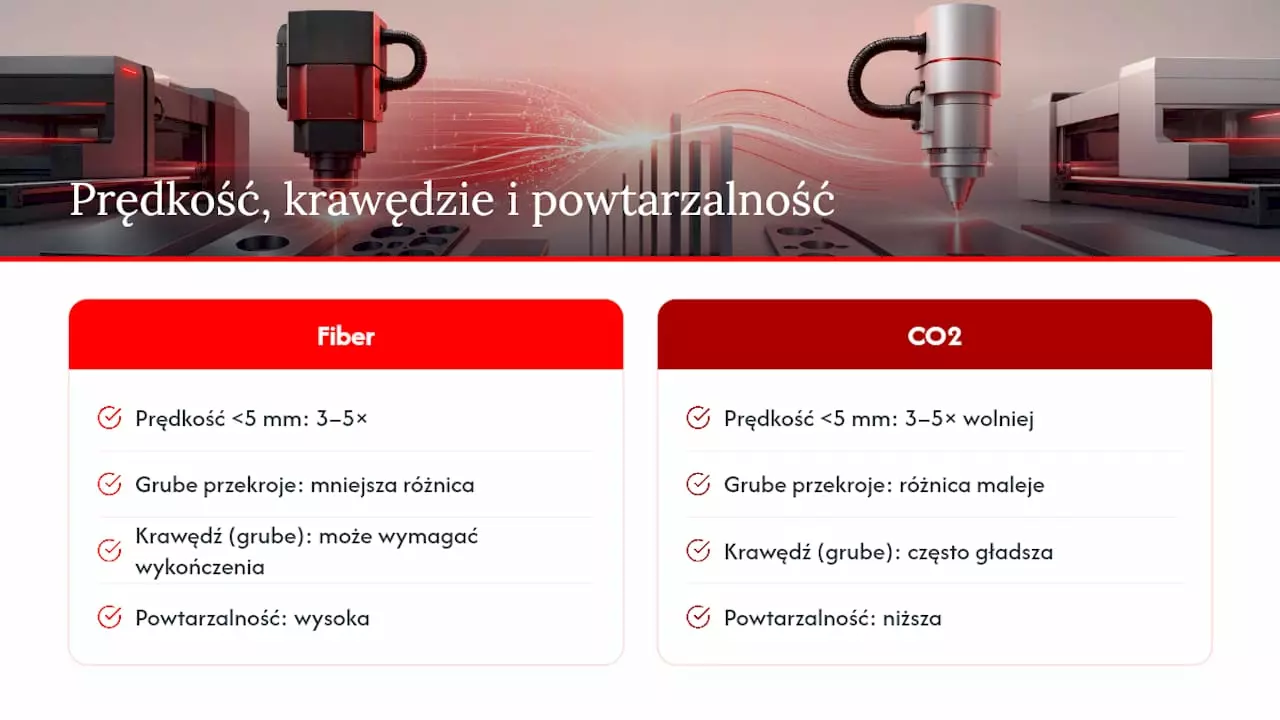
Na grubszych przekrojach różnica prędkości maleje, a czasem to CO2 daje gładszą krawędź bez konieczności dodatkowej obróbki wykańczającej. Dla elementów konstrukcyjnych, gdzie estetyka krawędzi ma znaczenie funkcjonalne, ten kompromis bywa decydujący.
Powtarzalność to obszar, w którym fiber zyskuje dodatkowe punkty przy pracy wielozmianowej. Brak toru luster oznacza mniej elementów, które mogą się rozregulować w trakcie długiej zmiany, a to przekłada się na bardziej stabilną jakość cięcia od pierwszej do ostatniej sztuki.
Porada profesjonalisty: Zanim policzysz koszt jednostkowy części, sprawdź, ile czasu operator traci dziennie na regulację ogniskowania i czyszczenie optyki. Ta „niewidoczna” praca potrafi zjeść więcej marży niż różnica w cenie energii między technologiami.
Dla planowania produkcji oznacza to prostą zasadę: jeśli portfolio zleceń składa się głównie z detali poniżej 10 mm, przewaga prędkości fiber szybko przekłada się na realny wzrost przepustowości linii, a nie tylko na papierowe specyfikacje.
Koszt całkowitego posiadania (TCO) to miejsce, w którym różnice technologiczne przekładają się na twarde złotówki. Warto rozłożyć go na trzy składowe: energię, części eksploatacyjne oraz żywotność źródła.
Przykładowe kalkulacje dla maszyny 6 kW pokazują, że przejście z CO2 na fiber daje wymierną redukcję kosztów energii, wynikającą wprost z różnicy w sprawności konwersji energii między obiema technologiami.
Poza samym prądem liczą się koszty serwisowe, które w CO2 rosną z każdym rokiem eksploatacji:
Ten ostatni punkt ma bezpośrednie przełożenie na budżet inwestycyjny. Wymiana rury CO2 w trakcie eksploatacji maszyny to wydatek, którego przy fiber zwykle unikasz przez cały okres amortyzacji urządzenia.
Ekonomicznie uzasadniona wymiana starego CO2 na fiber pojawia się zwykle wtedy, gdy zakład zbliża się do końca żywotności rury i jednocześnie planuje zwiększenie wolumenu produkcji metalowej. W takim momencie koszt nowej maszyny fiber często bilansuje się szybciej niż koszt regeneracji przestarzałego systemu gazowego.
Oba typy laserów wymagają rygorystycznego przestrzegania zasad BHP, ale różnią się szczegółami procedur. Osłony robocze, okulary ochronne dobrane do konkretnej długości fali i sprawny system wyciągu dymów to absolutne minimum niezależnie od technologii.
Częstotliwość konserwacji różni się jednak wyraźnie. CO2 wymaga regularnej kontroli toru luster i czystości optyki, podczas gdy fiber ogranicza te czynności do głowicy tnącej i soczewki ochronnej.
Przed instalacją nowej maszyny warto przejść przez konkretną listę kontrolną:
Zaniedbanie któregokolwiek z tych punktów zwykle ujawnia się dopiero po kilku miesiącach eksploatacji, w postaci przestojów albo kosztownych napraw.
Decyzja zakupowa powinna opierać się na twardych danych z twojego zakładu, nie na ogólnych rekomendacjach z internetu. Zbierz te informacje, zanim usiądziesz do rozmowy z dostawcą.
Kluczowe kryteria wyboru obejmują:
Podczas rozmowy z dostawcą warto zadać konkretne pytania, zanim podpiszesz umowę:
Nieufnie podchodź do ofert bez jasno podanej sprawności energetycznej albo bez możliwości testu na własnym materiale. To sygnał, że dostawca unika konkretów. Rekomendowany krok przed decyzją to zawsze pilotaż na próbkach, bo testy materiałowe u dostawcy minimalizują ryzyko kosztownej pomyłki znacznie skuteczniej niż jakiekolwiek zestawienie danych technicznych.
Ponad 45 lat obecności na rynku automatyzacji przemysłowej daje Jm-tronik perspektywę, której nie znajdziesz w ogólnych zestawieniach technicznych. Firma projektuje i wdraża maszyny do cięcia i spawania laserowego, integrując je bezpośrednio z robotyzacją linii produkcyjnych, a nie tylko sprzedając pojedyncze urządzenia.
W praktyce oznacza to konfiguracje dopasowane do realnego miksu materiałowego zakładu, a nie uniwersalny model z katalogu. Oferta obejmuje kilka poziomów wydajności w ramach linii fiber:
Wdrożenie u klienta obejmuje projekt stanowiska, montaż, szkolenie operatorów i wsparcie serwisowe po uruchomieniu, a nie tylko dostawę skrzyni z maszyną. Dla zakładów wahających się między technologiami najbardziej wiarygodnym testem pozostaje próba cięcia na własnych próbkach materiału, przeprowadzona bezpośrednio u producenta maszyny.
Zestawienia parametrów świetnie porządkują dane, ale rzadko mówią o kosztach ukrytych. Operator, który codziennie traci pół godziny na regulację optyki w CO2, generuje koszt niewidoczny w żadnej tabeli TCO, a to on realnie zjada marżę na produkcji.
Moim zdaniem większość firm powinna zadać sobie pytanie nie „fiber czy CO2”, tylko „gdzie będzie mój miks materiałowy za trzy lata”. Jeśli metal rośnie w portfolio, opóźnianie migracji na fiber tylko odracza nieunikniony koszt wymiany rury CO2. Pilotaż na własnym materiale, zanim podpiszesz umowę, kosztuje mniej niż jedna nieudana partia produkcyjna.
Zamiast zgadywać, który laser pasuje do twojego miksu materiałowego, Jm-tronik oferuje coś, czego nie dają ogólne zestawienia parametrów: testy na twoich własnych próbkach materiału, wykonane przed podpisaniem umowy. To realna różnica względem kupowania maszyny wyłącznie na podstawie karty katalogowej.
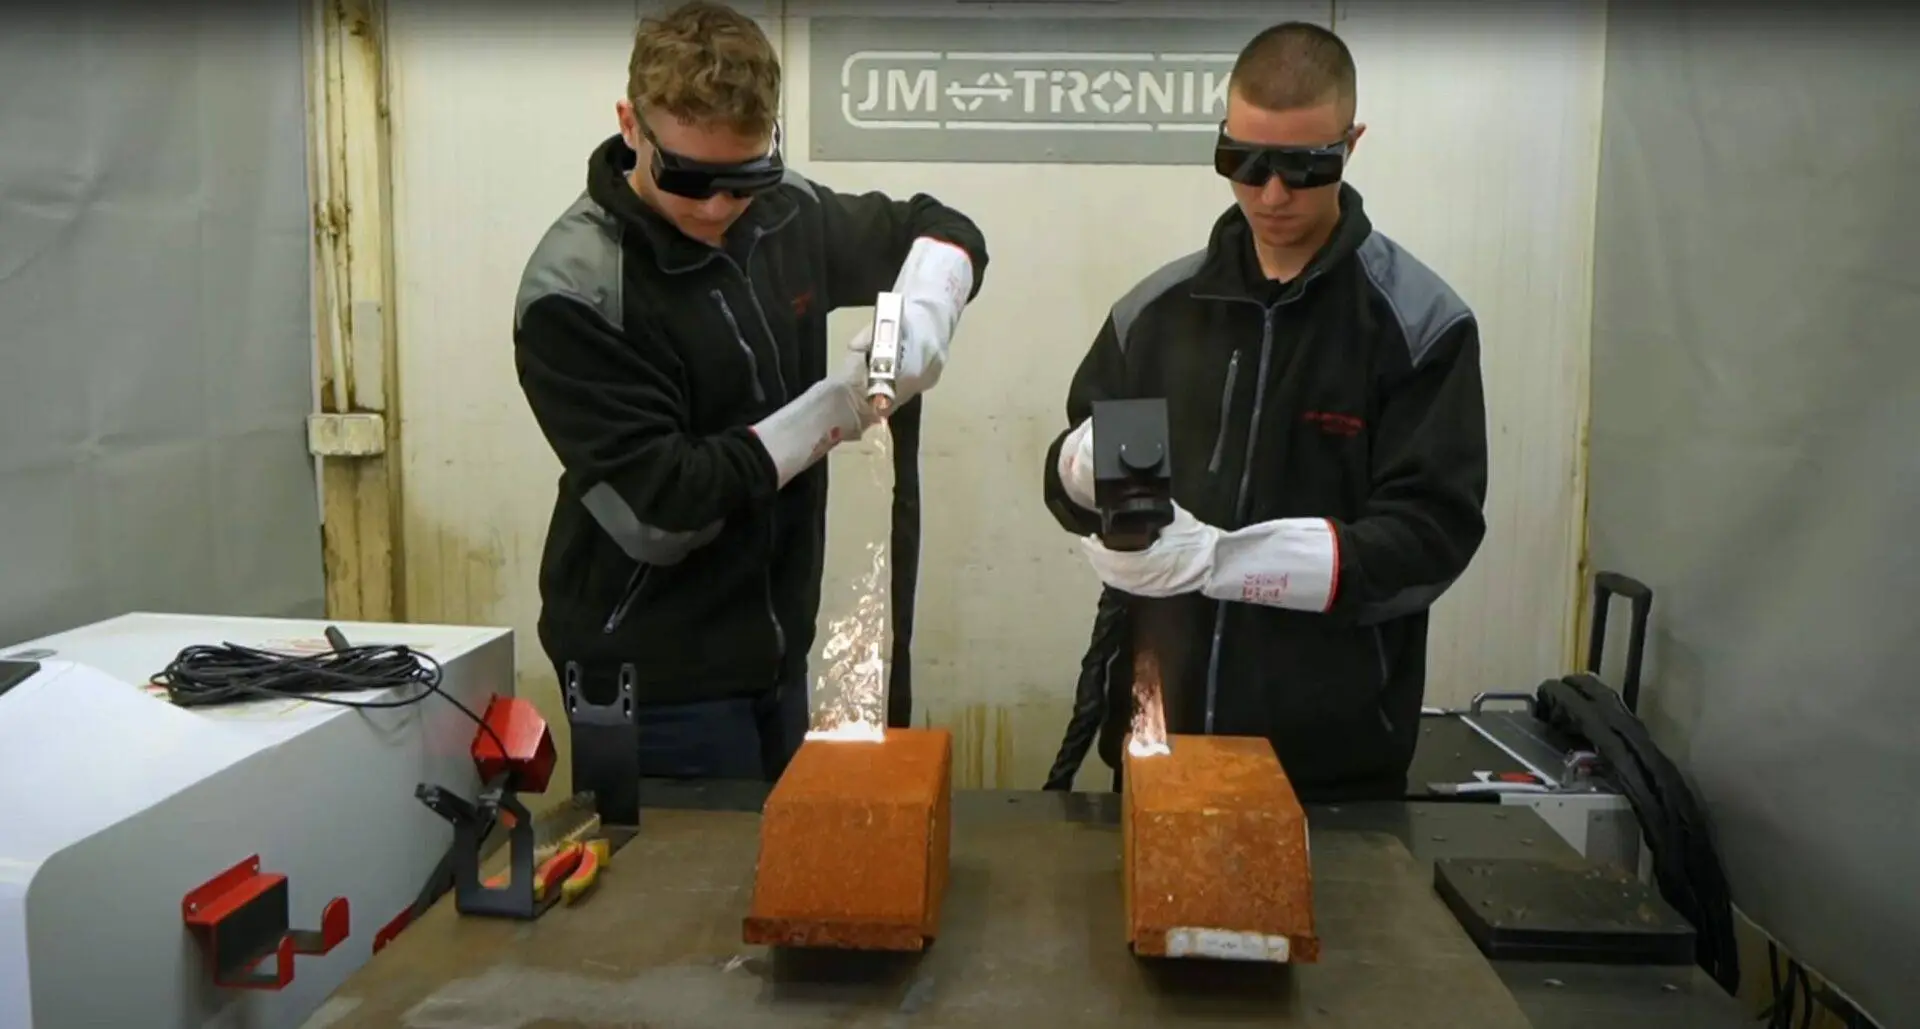
Oferta obejmuje nie tylko wycinarki z linii LaserCut, ale też urządzenia do czyszczenia laserowego, takie jak pulsacyjna oczyszczarka LaserClean Puls o mocy 300 lub 500 W oraz mocniejsza ciągła oczyszczarka LaserClean CW Pro 3000W do intensywnego przygotowania powierzchni przed spawaniem. Dla zakładów łączących cięcie ze spawaniem dostępna jest też ręczna spawarka laserowa LaserWeld, którą można zintegrować z tą samą linią produkcyjną.
Każde wdrożenie obejmuje projekt stanowiska, montaż, szkolenie operatorów i wsparcie serwisowe po uruchomieniu. Sprawdź dostępne konfiguracje w konfiguratorze maszyn albo umów test materiałowy na własnych próbkach, zanim zdecydujesz, która technologia trafi na twoją halę.



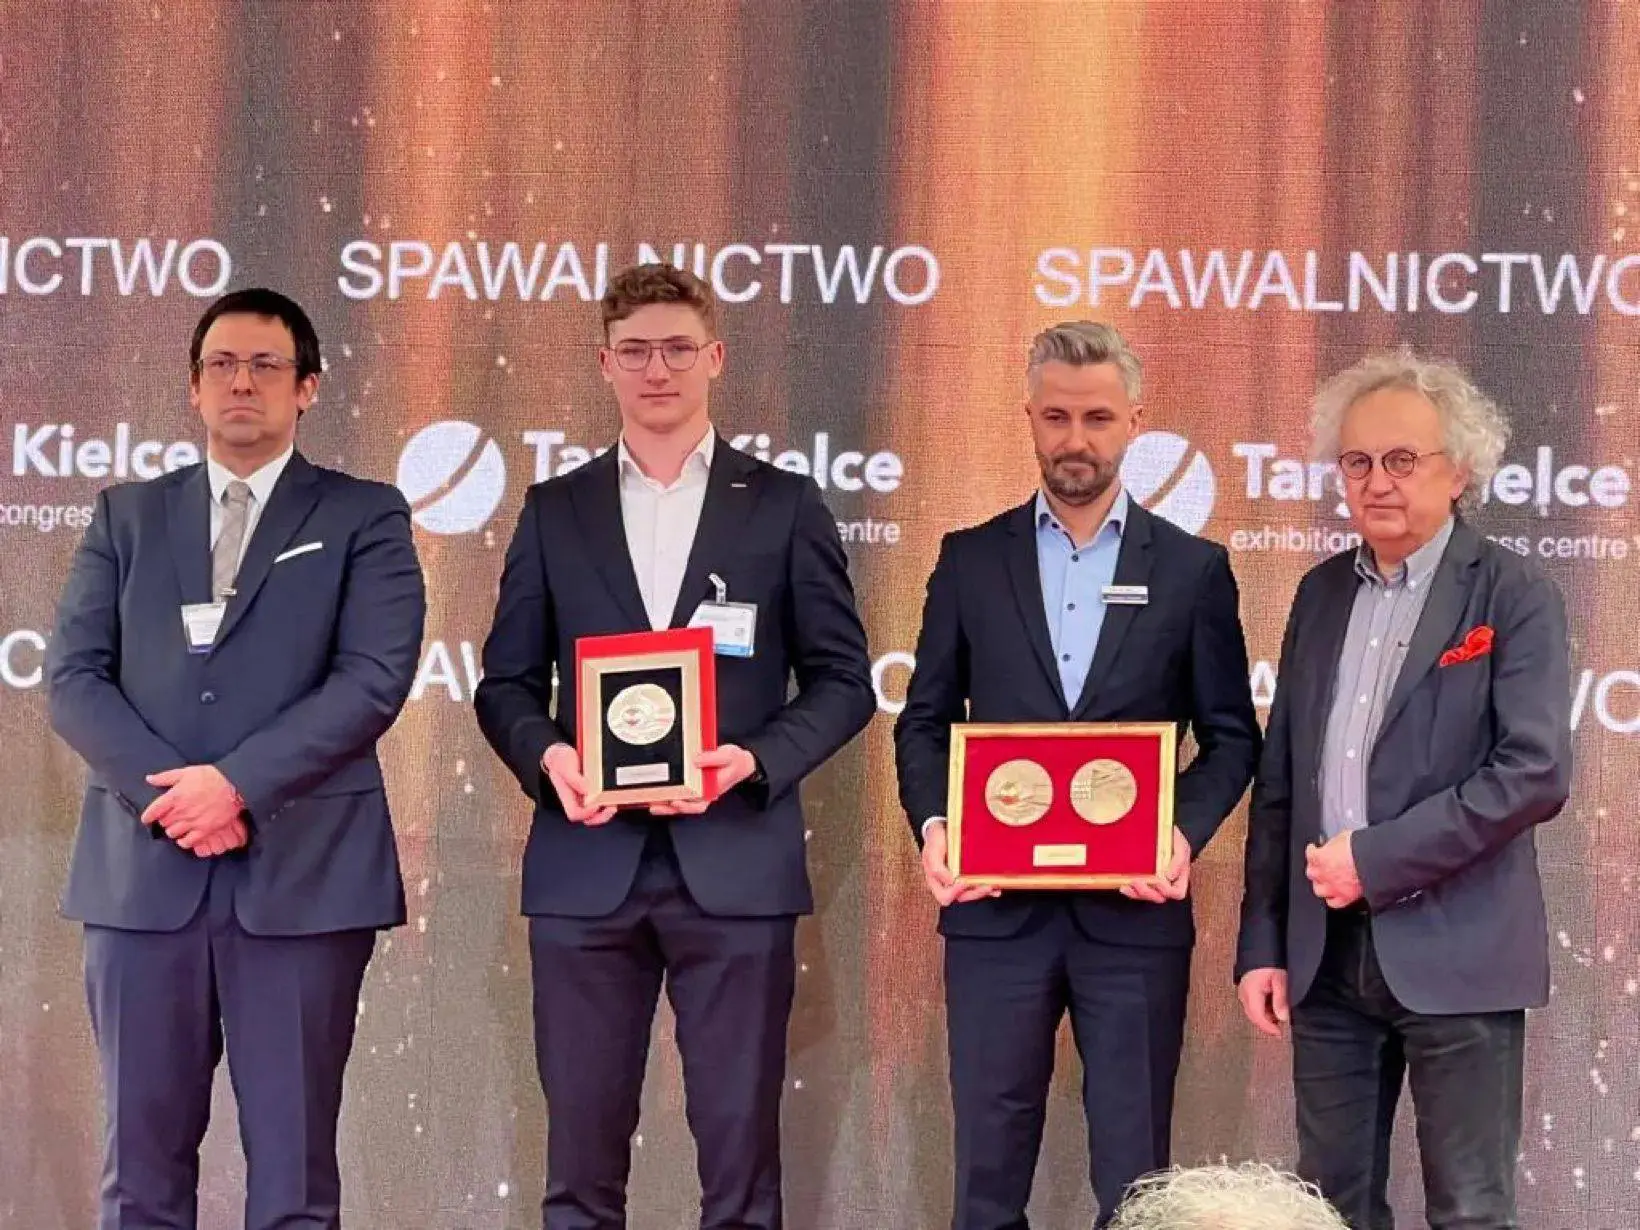
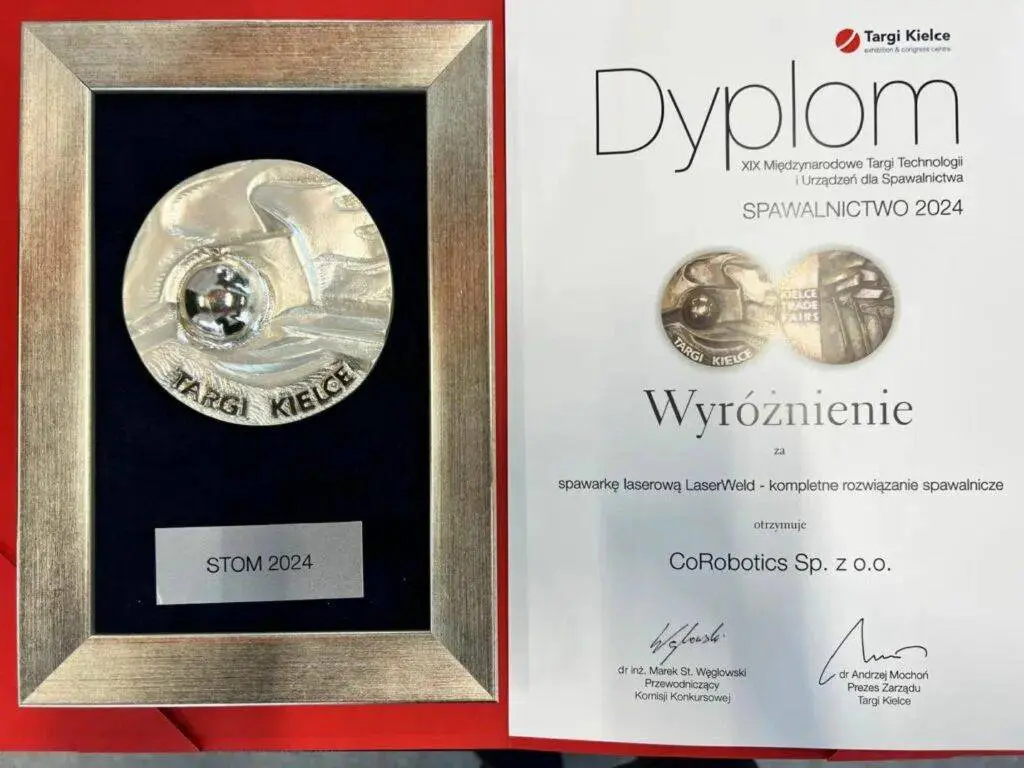
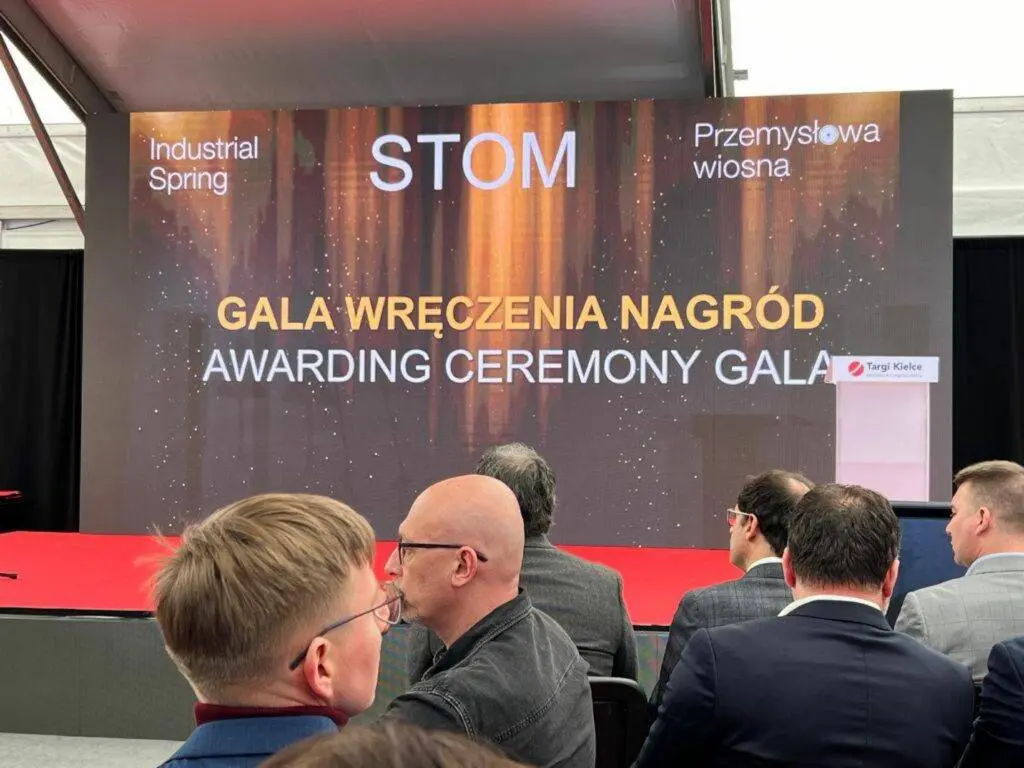
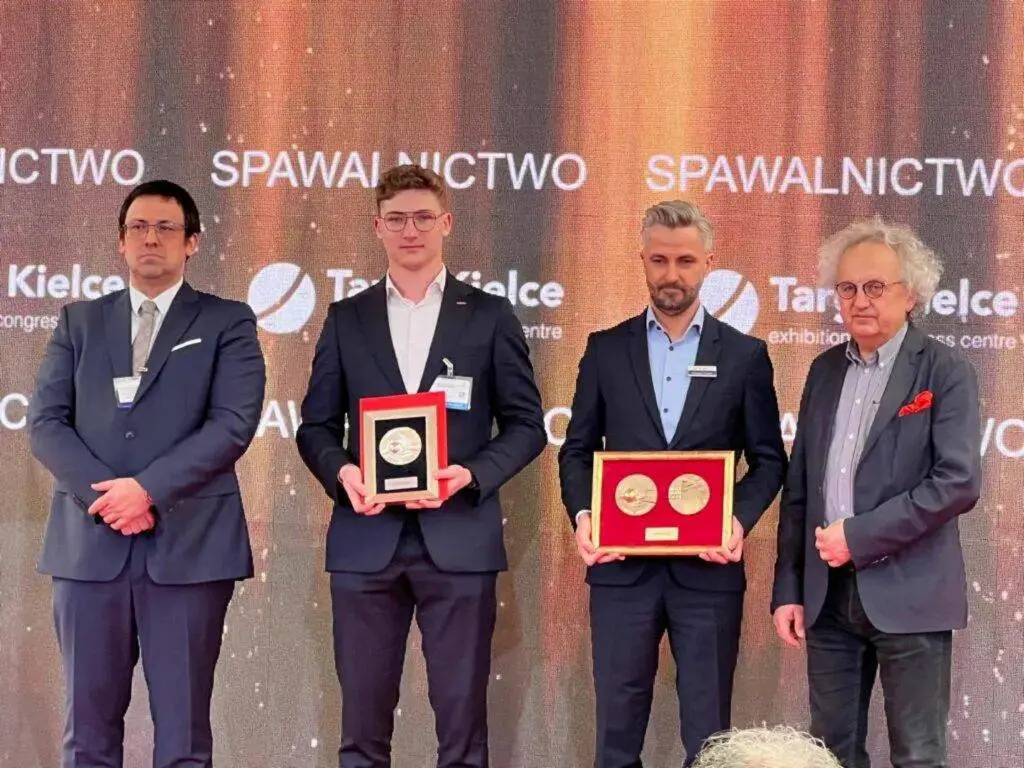
🏅Wyróżnienie Targi Kielce STOM-Spawalnictwo 2024! 🌟
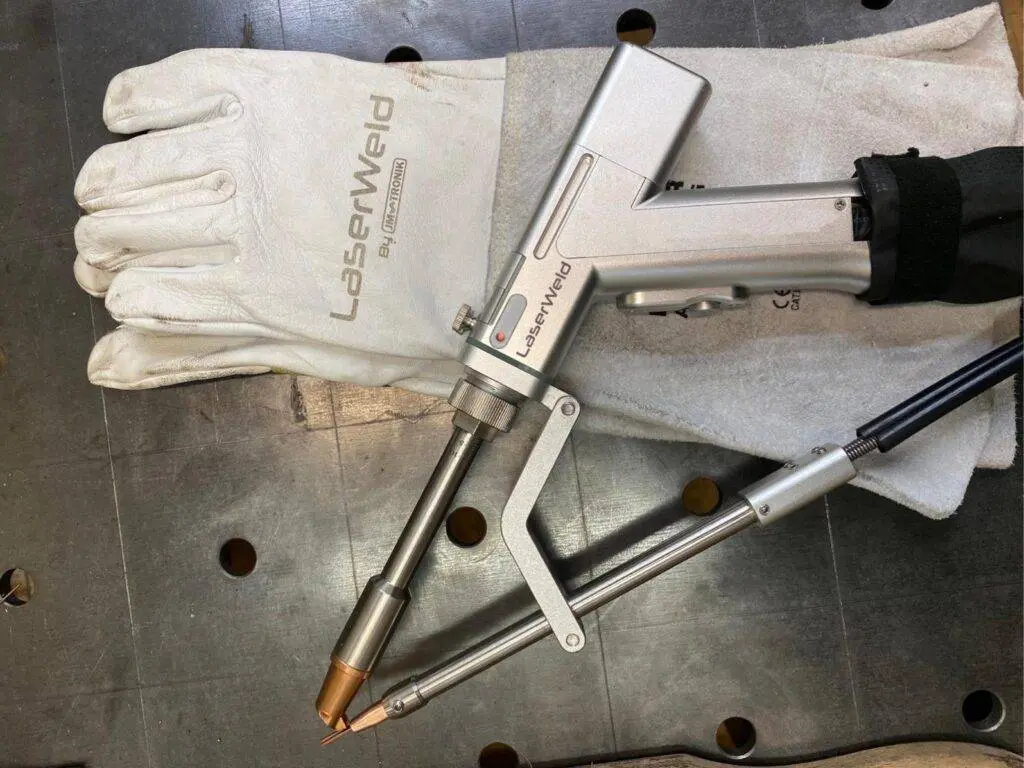
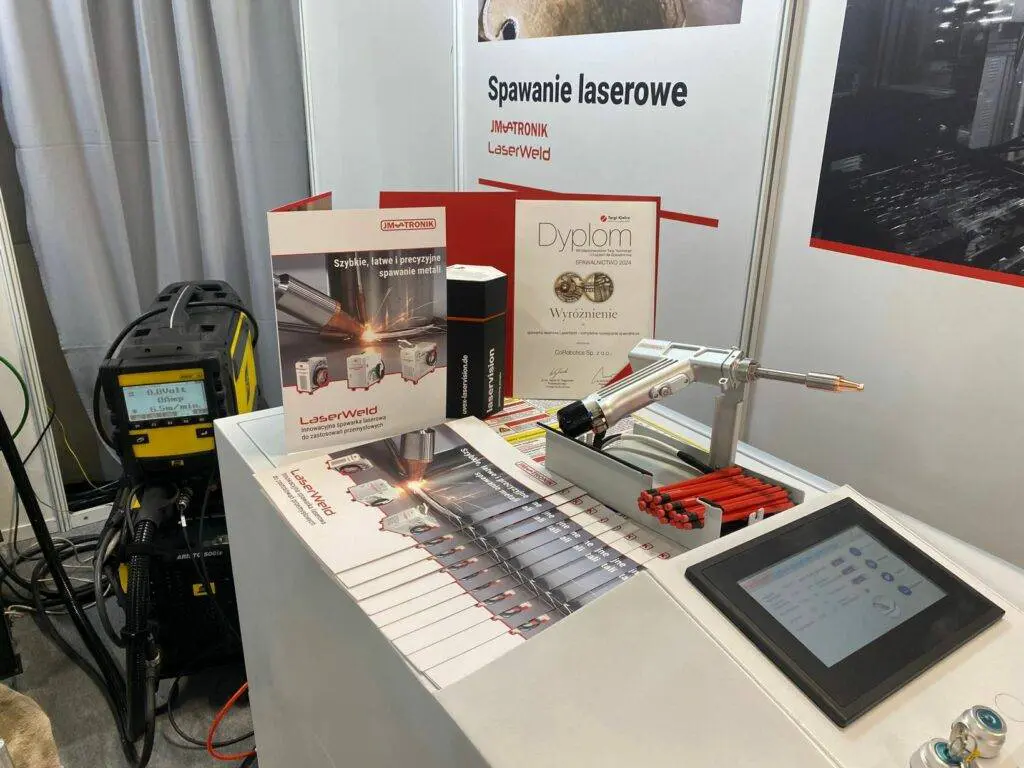
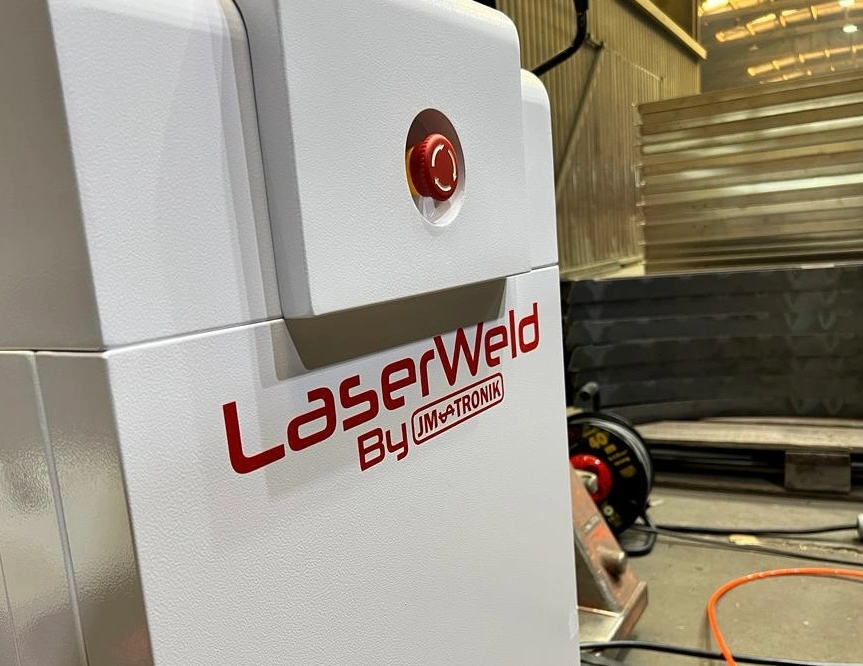
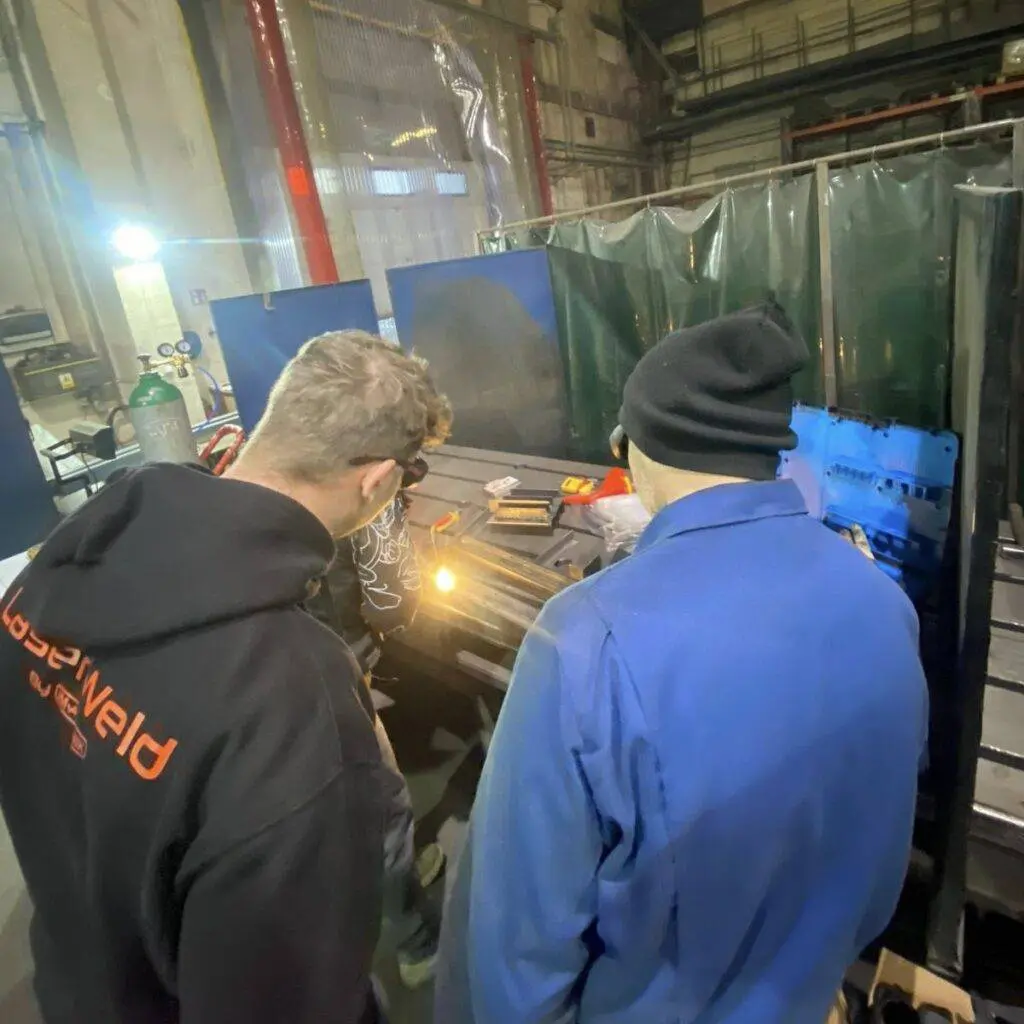
Cieszymy się ogromnie z ogłoszenia, że spawarka laserowa LaserWeld, produkowana przez JM-TRONIK i wystawiona na targach przez CoRobotics, została wyróżniona na tegorocznych targach STOM-Spawalnictwo !
Ogromnie nas cieszy, że branża docenia nasz wkład w dziedzinie technologii spawalniczych. Nasza spawarka laserowa LaserWeld to efekt ciężkiej pracy, pasji oraz zaangażowania całego zespołu w tworzenie innowacyjnych rozwiązań dla przemysłu 4.0.
Dzięki zaawansowanej technologii laserowej fiber, LaserWeld oferuje niezrównaną precyzję, efektywność i jakość spawania, co przynosi korzyści zarówno dla produkcji, jak i dla środowiska. To kolejny krok w naszym dążeniu do rewolucjonizacji procesów produkcyjnych i wspierania rozwoju przemysłu.
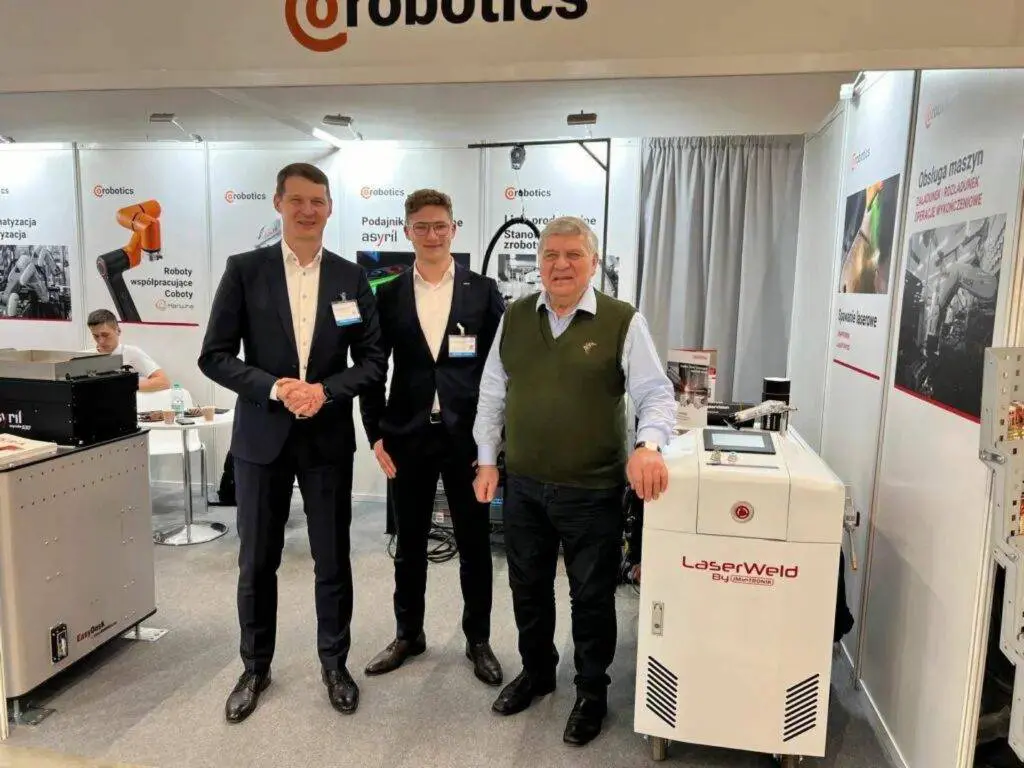
Chcielibyśmy serdecznie podziękować wszystkim, którzy odwiedzili stoisko CoRobotics na targach STOM i poświęcili czas na zapoznanie się z naszymi produktami.
Szczególne słowa uznania kierujemy w stronę Jerzego Matiakowskiego, założyciela JM-TRONIK w 1981 roku, który również odwiedził nasze stoisko. Dziękujemy również Janowi Matiakowskiemu za kontynuację tego wspaniałego dzieła. Nasza wdzięczność kierowana jest także w stronę Was – Wasze zainteresowanie i wsparcie stanowią ogromną motywację dla nas do dalszego doskonalenia i innowacji.
Gratulujemy również wszystkim innym laureatom i wyróżnionym na tegorocznych targach STOM! To wydarzenie podkreśla siłę i dynamikę polskiego sektora przemysłowego.
Pozdrawiamy,
Zespół JM-TRONIK
#stom2024 #spawalnictwo #laserweld #spawarkalaserowa #targikielce











 United States
