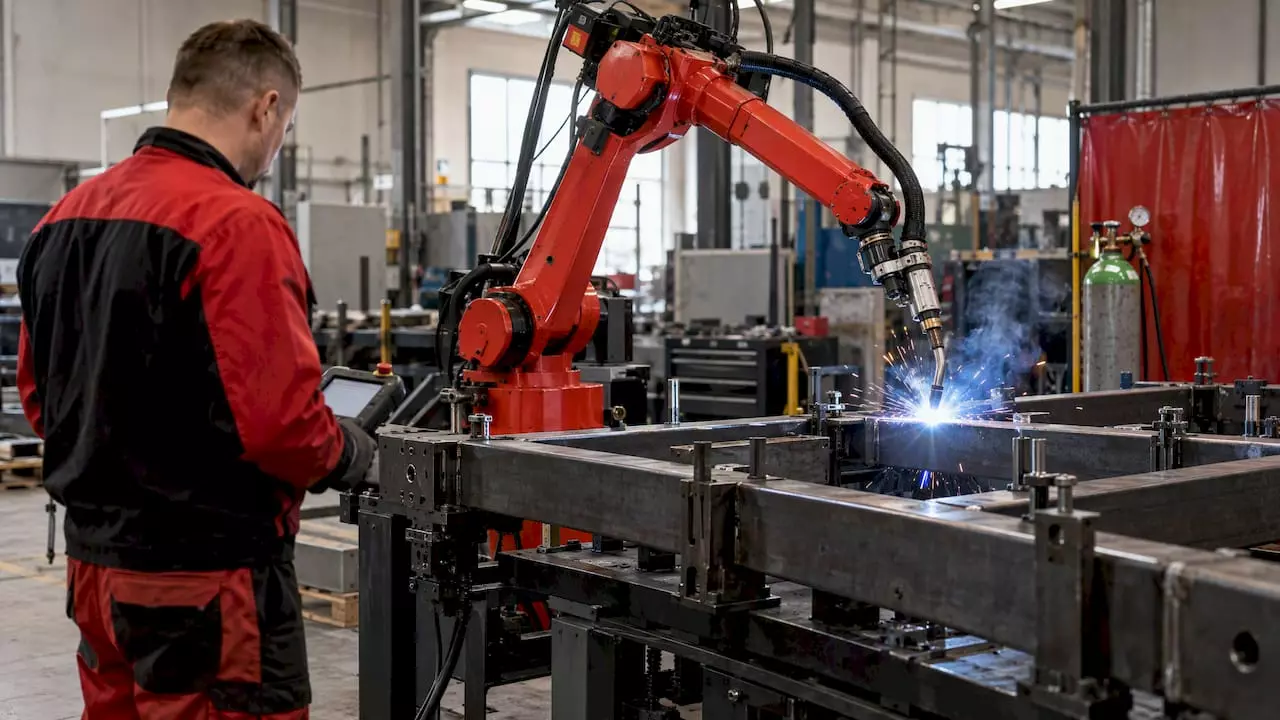
Robotyzacja spawania przynosi największe korzyści w procesach powtarzalnych: coboty sprawdzają się w niskoseryjnej produkcji małych i średnich firm, roboty przemysłowe i stanowiska laserowe dominują w automotive i produkcji wielkoseryjnej. Symulacje naukowe potwierdzają przyspieszenie procesu nawet 3,85 razy, a krajowe wdrożenia, takie jak cobot w Grupie DWD, pokazują, że efekt jest mierzalny już w pierwszych miesiącach pracy.
Krótko mówiąc:
- Pilotaż cobota UR10e zwiększył wydajność o 38%, a przewidywany okres zwrotu inwestycji skrócił się z 11,5 do 6,5 miesiąca; to wynik pojedynczego wdrożenia, nie norma.
- Przy cienkich blachach CMT ogranicza dopływ ciepła i odkształcenia; przetestuj tę metodę przed kosztowniejszym spawaniem laserowym, bo może rozwiązać problem mniejszym kosztem.
- Przy małych wolumenach, zmiennej geometrii lub produkcji prototypów programowanie i przezbrajanie mogą kosztować więcej niż automatyzacja przyniesie; oceniaj cały portfel zamówień.
- Zaprojektuj mocowanie przed wyborem robota, monitoruj od pierwszego dnia czas aktywnego łuku oraz zużycie drutu i gazu, a zespół przeszkol przed rozruchem.
Spis treści
- Konkretne przykłady wdrożeń robotyzacji spawania
- Korzyści biznesowe i orientacyjny zwrot z inwestycji
- Technologie i metody spawania w robotyzacji
- Fixtury, przezbrajanie i integracja z systemami MES
- Wspieramy wdrożenia poprzez projektowanie i produkcję maszyn spawalniczych oraz zrobotyzowanych stanowisk, dostosowując konfiguracje do wymagań detalu, nie tylko do ogólnego katalogu. Zapewniamy wsparcie obejmujące audyt procesu, projektowanie, instalację, serwis oraz szkolenia operatorów.
- Perspektywa: od czego zacząć planowanie robotyzacji
- Sprawdź, które rozwiązanie odpowiada twojej produkcji
- Najczęściej zadawane pytania
- Źródła
Konkretne przykłady wdrożeń robotyzacji spawania
Trzy scenariusze pokazują, jak różne skale produkcji wymagają różnych konfiguracji i jak szybko można zobaczyć efekt.
W automotive typowa cela spawalnicza łączy robota przemysłowego, źródło spawalnicze Fronius z technologią CMT oraz system śledzenia spoiny. W studium przypadku opisanym przez Control Engineering Polska robot KUKA spawał stelaże siedzisk samochodowych, a integracja seam trackingu z systemem wizyjnym ograniczyła liczbę poprawek i ustabilizowała jakość spoin niezależnie od drobnych odchyłek w ustawieniu detalu.
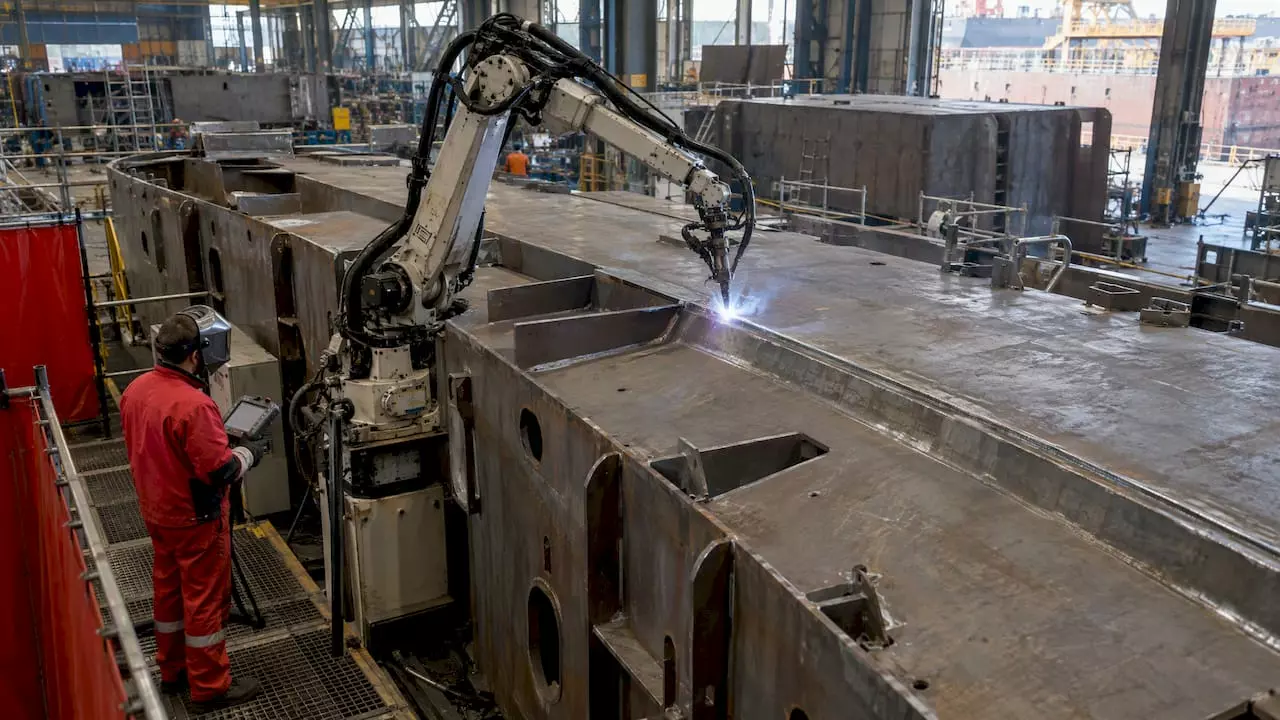
W produkcji wielkogabarytowej, typowej dla stocznictwa, symulacja montażu bloków kadłubowych wykazała, że robotyzacja spawania przyspiesza proces około 3,85 razy względem metod konwencjonalnych, a relacja kosztów energii do roboczogodzin zmienia się w stosunku 1:2,75 na korzyść automatyzacji. Dla elementów o dużej masie i długich złączach liniowych to różnica, która zmienia harmonogram całego projektu.
W sektorze MŚP dobrym przykładem jest wdrożenie cobota UR10e w Grupie DWD, gdzie integracja z półautomatem MIG pozwoliła uruchomić stanowisko bez długiej przerwy produkcyjnej. Taki model wejścia w robotyzację jest szczególnie atrakcyjny dla firm, które nie mają jeszcze dużych, ustabilizowanych wolumenów.
Co łączy te trzy przypadki:
- cela zawsze zawiera fixturę dopasowaną do konkretnego detalu, nie tylko robota,
- proces i osprzęt (CMT, laser, MIG) wybrano pod kątem materiału i geometrii, nie odwrotnie,
- każde wdrożenie zaczęło się od jednego, dobrze zdefiniowanego zadania, a nie od całej linii, zamiast.
Symulacja montażu bloków kadłubowych wykazała przyspieszenie procesu spawania około 3,85 razy względem metody konwencjonalnej, co w produkcji wielkogabarytowej przekłada się na wymierne skrócenie harmonogramu.
Korzyści biznesowe i orientacyjny zwrot z inwestycji
Decyzja o robotyzacji spawania rzadko zapada na podstawie samej ceny maszyny. Liczy się to, co da się zmierzyć w pierwszych miesiącach pracy:
- udział czasu aktywnego łuku (arc-on time) na zmianę,
- powtarzalność geometrii spoiny między sztukami,
- liczba poprawek i odrzutów na partię,
- zużycie drutu i gazu w przeliczeniu na detal.
Pilotaż z cobotem UR10E przyniósł 38% wzrostu wydajności, a przewidywany okres zwrotu inwestycji skrócił się z około 11,5 miesiąca do około 6,5 miesiąca. To przykład z jednego wdrożenia, nie uniwersalna norma, ale pokazuje mechanizm: wyższy arc-on time i mniej poprawek szybciej spłacają maszynę niż sama redukcja kosztu robocizny.
Symulacje dla produkcji wielkogabarytowej idą w podobnym kierunku: relacja kosztów energii do roboczogodzin na poziomie 1:2,75 oznacza, że koszt pracy robota rozkłada się inaczej niż koszt pracy spawacza, co zmienia kalkulację przy dużych seriach.
Robotyzacja nie ma sensu ekonomicznego wszędzie. Przy bardzo niskich wolumenach, dużej zmienności geometrii detalu między zamówieniami albo jednorazowych projektach prototypowych koszt przezbrajania i programowania może przewyższyć korzyść z automatyzacji. W takich przypadkach decyzję warto oprzeć na analizie konkretnego portfela zamówień, nie na ogólnych wskaźnikach branżowych.
Technologie i metody spawania w robotyzacji
Wybór technologii zależy od materiału, grubości blachy i tolerancji, nie od mody na konkretne rozwiązanie.
Coboty, takie jak te z rodziny CoboWeld, mają mniejszy udźwig i prędkość niż roboty przemysłowe do spawania, ale nie wymagają pełnego ogrodzenia strefy pracy i łatwiej je przeprogramować na nowe zadanie. Roboty przemysłowe lepiej radzą sobie z dużymi seriami, ciężkimi detalami i pracą non stop na trzy zmiany.
Spośród metod spawania:
- MIG/MAG pozostaje podstawą dla większości złączy stalowych i aluminiowych w produkcji seryjnej,
- CMT (Cold Metal Transfer) ogranicza wnoszenie ciepła i sprawdza się przy cienkich blachach oraz materiałach podatnych na odkształcenia,
- spawanie laserowe daje najwęższą strefę wpływu ciepła i najmniejsze odkształcenia, co ma znaczenie przy detalach wymagających wysokiej precyzji.
Funkcje wspierające, takie jak seam tracking i systemy wizyjne, opisane w studium KUKA, pozwalają robotowi korygować trajektorię w czasie rzeczywistym, gdy detal nie jest idealnie ustawiony. Hybrydowe podejścia łączące laser i łuk elektryczny zmniejszają odkształcenia i jednocześnie przyspieszają spawanie grubszych elementów.
Porada profesjonalisty: przy cienkich blachach testuj CMT przed laserem, zanim zainwestujesz w droższą technologię, bo często rozwiązuje problem odkształceń za mniejsze pieniądze.
Fixtury, przezbrajanie i integracja z systemami MES
Sama maszyna rzadko jest słabym punktem wdrożenia. Częściej zawodzi przygotowanie detalu i integracja z resztą zakładu.
- Zaprojektuj fixturę przed wyborem robota. Źle zaprojektowane oprzyrządowanie mocujące prowadzi do defektów i wydłuża czas rozruchu bardziej niż sam dobór robota.
- Zaplanuj modularność dla średnich i niskich serii. Gotowe cele z cobotem, które można szybko przezbroić na inny detal, ograniczają przestoje między partiami.
- Podłącz celę do MES lub ERP. Śledzenie zużycia drutu, gazu i arc-on time w czasie rzeczywistym daje dane potrzebne do wiarygodnej kalkulacji zwrotu z inwestycji, zamiast szacunków po fakcie.
- Zadbaj o BHP wokół strefy spawania. Oddzielenie stanowiska od reszty hali, na przykład kurtynami ograniczającymi rozprzestrzenianie się dymu i światła łuku, takimi jak te opisane przez Plastnet, chroni operatorów pracujących w sąsiedztwie.
- Przeszkol operatorów i programistów przed startem produkcji. Znajomość programowania robota i obsługi źródła spawalniczego skraca czas reakcji na odchylenia procesu.
Porada profesjonalisty: zbieraj dane o arc-on time od pierwszego dnia pracy robota, bo to one, nie sama liczba wyprodukowanych sztuk, pokazują realny postęp wobec procesu manualnego.
Wspieramy wdrożenia poprzez projektowanie i produkcję maszyn spawalniczych oraz zrobotyzowanych stanowisk, dostosowując konfiguracje do wymagań detalu, nie tylko do ogólnego katalogu. Zapewniamy wsparcie obejmujące audyt procesu, projektowanie, instalację, serwis oraz szkolenia operatorów.
Konkretne produkty z naszej oferty:
- ręczna spawarka laserowa LaserWeld do precyzyjnych napraw i krótkich serii wymagających minimalnej deformacji,
- spawarka laserowa 3w1 LaserWeld Pro dla zakładów, które potrzebują jednej maszyny do spawania, czyszczenia i cięcia,
- ława spawalnicza PlateWeld jako automat do spawania liniowego w produkcji wielkoseryjnej.
Nasz proces współpracy przebiega od audytu potrzeb klienta, przez projekt stanowiska i testy pilotażowe, po wdrożenie produkcyjne i szkolenie zespołu.
Perspektywa: od czego zacząć planowanie robotyzacji
Konwencjonalna mądrość mówi, żeby zacząć od wyboru robota. W praktyce decydujący jest audyt procesu: ile sztuk, jaka powtarzalność geometrii, jaki udział arc-on time już dziś. Pilotaż na jednym, dobrze zdefiniowanym zadaniu daje więcej wiarygodnych danych niż każda prezentacja dostawcy. Priorytet techniczny to fixtura i integracja z MES, priorytet organizacyjny to szkolenie zespołu przed, nie po, rozruchu.
— Jan
Sprawdź, które rozwiązanie odpowiada twojej produkcji
Zamiast zgadywać, który proces się opłaci, zapraszamy na audyt linii spawalniczej i dobór pilotażowego stanowiska pod konkretny detal.
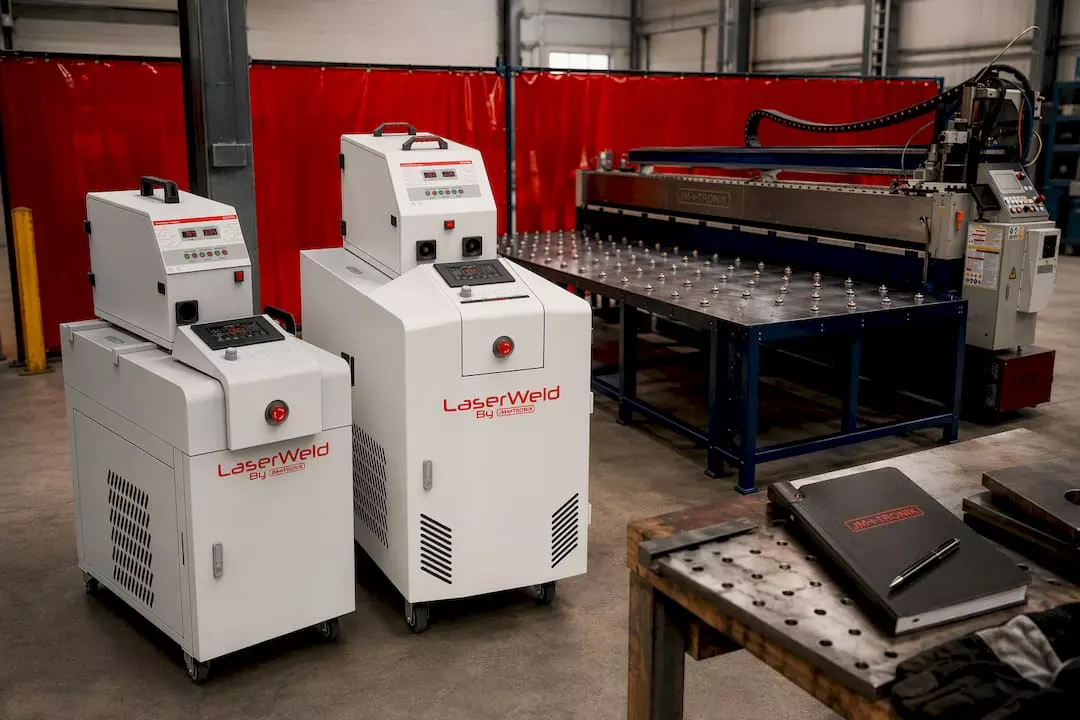
Poznaj nasze rozwiązania do automatyzacji i robotyzacji spawania oraz maszyny LaserWeld, LaserWeld Pro i PlateWeld. Omawiamy warunki finansowania i zakres wsparcia wdrożeniowego indywidualnie, pod konkretny projekt i skalę produkcji.
Najczęściej zadawane pytania
Na czym polega robotyzacja spawania?
Robotyzacja spawania to przeniesienie procesu łączenia metali z operatora na robota przemysłowego lub cobota, zaprogramowanego do powtarzania tej samej trajektorii i parametrów. Dzięki temu proces staje się bardziej powtarzalny, a operator przechodzi do nadzoru i przygotowania detali.
Jak nazywa się maszyna do spawania?
Maszynę do spawania nazywa się spawarką, a jej typ zależy od metody: spawarka MIG/MAG, spawarka TIG albo spawarka laserowa, taka jak LaserWeld. W wersji zrobotyzowanej spawarka jest zintegrowana z robotem przemysłowym lub cobotem w ramach jednej celi produkcyjnej.
Jakie są rodzaje spawania wykorzystywane w robotyzacji?
Najczęściej stosowane metody to MIG/MAG, TIG, CMT oraz spawanie laserowe, a w zastosowaniach specjalnych także ich kombinacje, na przykład hybryda laser plus łuk elektryczny. Wybór metody zależy od materiału, grubości blachy i wymaganej precyzji złącza.
Co to jest proces spawania 135?
Metoda MAG, czyli spawanie łukowe w osłonie gazów aktywnych drutem elektrodowym topliwym, jest jedną z najczęściej automatyzowanych metod w produkcji seryjnej, stosowaną zarówno w robotach przemysłowych, jak i w stanowiskach z cobotem.
Ile kosztuje robotyzacja stanowiska spawalniczego?
Cena zależy od typu robota, osprzętu i stopnia integracji z istniejącą linią, dlatego nie podajemy jednej uniwersalnej kwoty. Dokładną wycenę przygotowujemy indywidualnie po audycie procesu i doborze konfiguracji do konkretnego detalu.
Źródła
- Simulation of a Ship’s Block Panel Assembly Process: Optimizing Production Processes and Costs through Welding Robots
- AMG Industries increased productivity and cost savings with collaborative robots
- KUKA #casestudy: Zrobotyzowane spawanie stelaży siedzisk samochodowych – Control Engineering Polska
- Cobot UR10e spawa metodą MIG — studium Grupa DWD


 United States
