
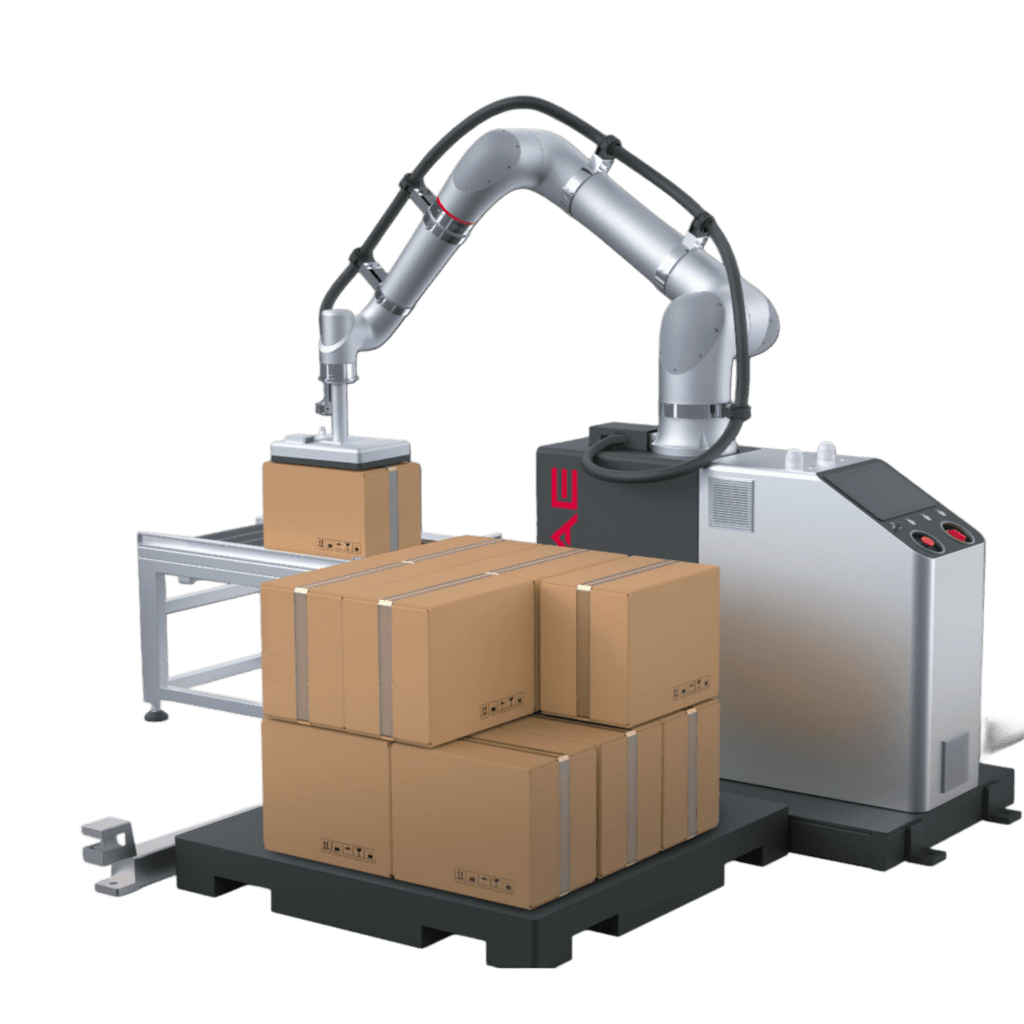

Czy Twoja firma jest gotowa na automatyzację paletyzacji?
…
Dobór robota spawalniczego zaczyna się od procesu, nie od katalogu robotów: stal konstrukcyjną i wysoki wolumen obsłuży dobrze skonfigurowany MIG, nierdzewkę i aluminium o wysokich wymaganiach estetycznych TIG, a cienkie i precyzyjne blachy laser. Zanim podpiszesz zamówienie, zweryfikuj trzy parametry: zasięg ramienia, udźwig na końcówce narzędzia i powtarzalność. Następny krok to analiza konkretnego detalu i próbne spawanie na realnym materiale, nie na danych katalogowych.
Krótko mówiąc:
- Wybór robota spawalniczego powinien opierać się na analizie procesu, rodzaju materiału i wymagań jakościowych, a nie na katalogach urządzeń.
- Kluczowe parametry to zasięg ramienia, udźwig przy pełnym wysięgu i powtarzalność, które decydują o możliwościach i precyzji robota.
- Sprzęt i systemy osprzętu muszą być zintegrowane cyfrowo, a bezpieczeństwo zapewniają odgrodzenia i odpowiednie systemy odciągu spalin.
- Niewłaściwe przygotowanie detalu i pomijanie kosztów serwisu to najczęstsze przyczyny niepowodzeń wdrożeń robotów spawalniczych.
- Sprawdzenie parametrów weryfikacyjnych i test próbny na rzeczywistym materiale minimalizują ryzyko błędów i zwiększają szanse na poprawną automatyzację.
Zanim zaczniesz porównywać modele robotów, odpowiedz sobie na jedno pytanie: czy Twój detal w ogóle nadaje się do robotyzacji? Nie każda produkcja się kwalifikuje. Detal musi mieć powtarzalną geometrię, sensowną wielkość serii i fizyczny dostęp do spoiny dla palnika lub głowicy laserowej. Jeśli każda partia różni się tolerancjami o kilka milimetrów, robot będzie gubił spoinę szybciej niż doświadczony spawacz ręczny.
Wybór metody spawania zależy głównie od materiału i oczekiwanej jakości połączenia:
Decyzja o inwestycji w laser opłaca się zwykle wtedy, gdy liczysz koszt na sztukę w tysiącach detali rocznie, a nie w setkach. W 2026 roku spawanie laserowe przestaje być technologią niszową i w konkretnych scenariuszach produkcyjnych zaczyna wygrywać kosztowo z klasycznym MIG, głównie dzięki krótszemu czasowi cyklu i mniejszej ilości poprawek. Przy podejmowaniu tej decyzji geometria detalu i realny zasięg pracy robota liczą się bardziej niż marka czy moc źródła, co potwierdzają praktyczne wskazówki dotyczące projektowania stanowisk zrobotyzowanych.
Karta katalogowa robota mówi więcej, niż się wydaje na pierwszy rzut oka, ale trzeba umieć ją czytać. Producenci podają liczby w warunkach idealnych, a Twoja hala rzadko jest warunkiem idealnym.
Zasięg, udźwig i powtarzalność to trzy filary, które dziesięć praktycznych wskazówek dotyczących wyboru robota do spawania stawia na pierwszym miejscu listy kontrolnej, przed marką i ceną.
Porada profesjonalisty: Zawsze proś dostawcę o dane udźwigu przy pełnym wysięgu ramienia, nie przy wysięgu skróconym o połowę — różnica bywa spora i decyduje, czy robot udźwignie Twój palnik z pełnym wyposażeniem.
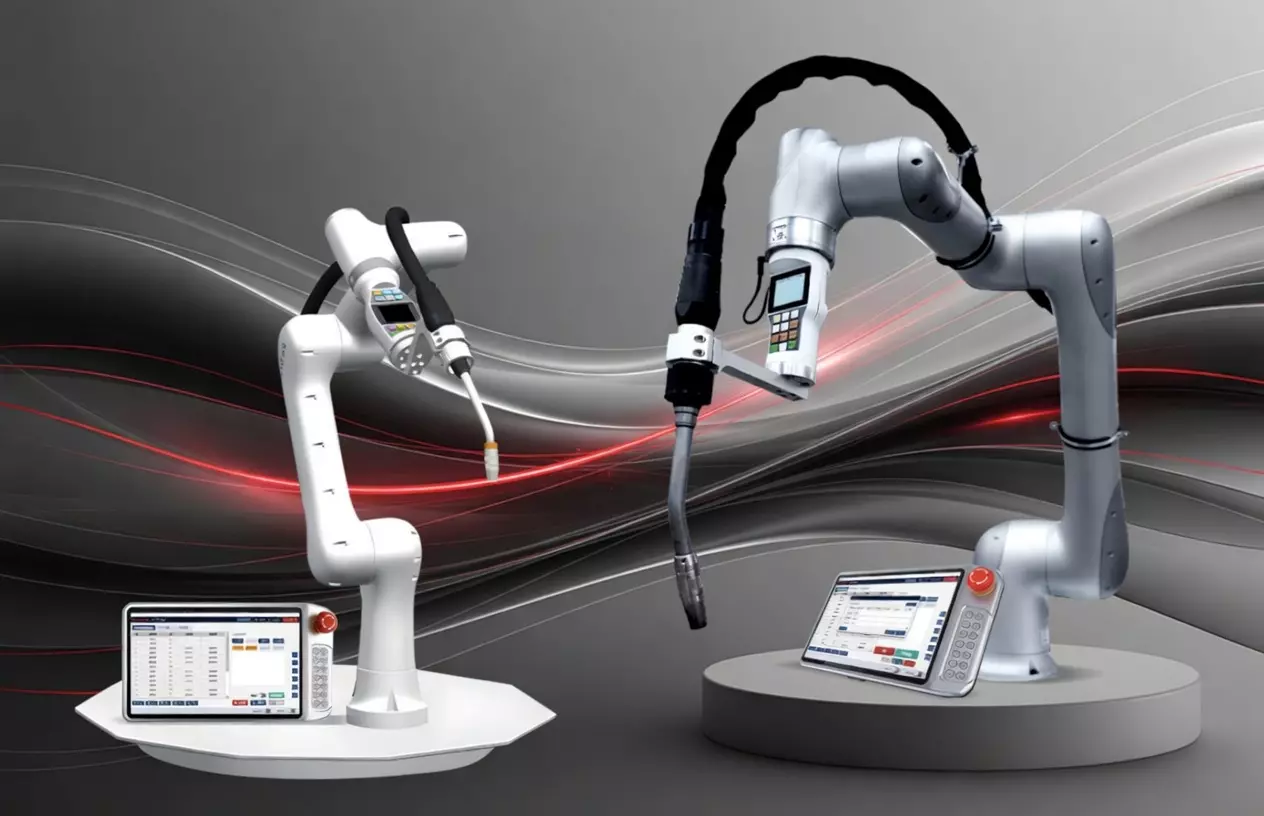
Reszta to źródło spawalnicze, palnik, prowadzenie przewodów i sensoryka, a błąd w doborze jednego z tych elementów potrafi zepsuć cały proces, nawet gdy robot jest wybrany prawidłowo.
Źródło spawalnicze musi być zsynchronizowane cyfrowo z kontrolerem robota, inaczej regulacja parametrów łuku w trakcie ruchu robota będzie spóźniona lub niedokładna. Do kompletu stanowiska zalicza się:
Śledzenie spoiny warto wdrożyć, gdy tolerancje detalu są niestabilne lub gdy pasowanie elementów przed spawaniem odbiega od idealnego. Touch-sensing sprawdza pozycję przed startem, arc-tracking koryguje trajektorię w trakcie spawania na podstawie sygnału łuku, a system wizyjny lub profilometr laserowy daje najwyższą precyzję przy zmiennej geometrii, kosztem wyższej ceny wejścia.
Robot nie naprawi źle przygotowanego detalu. To najczęstszy powód nieudanych wdrożeń, gdy firmy koncentrują cały budżet na robocie, a oprzyrządowanie traktują jako dodatek.
Strefa pracy robota musi być fizycznie odgrodzona kurtynami świetlnymi lub ogrodzeniem z blokadą drzwi, a odciąg spalin projektowany indywidualnie pod geometrię stanowiska, nie dobierany “na oko” z katalogu.
Realny koszt wdrożenia rzadko kończy się na cenie robota. Liczy się w niego:
Porada profesjonalisty: Zapytaj dostawcę wprost o czas reakcji serwisu i dostępność części zamiennych w Polsce, nie tylko o cenę urządzenia. Przestój produkcyjny liczony w dniach kosztuje zwykle więcej niż różnica cenowa między ofertami.
Firma specjalizuje się w projektowaniu i wdrażaniu stanowisk zrobotyzowanych obejmujących analizę procesu oraz serwis, co umożliwia weryfikację parametrów technicznych na wczesnym etapie projektu. Konfigurator CoboWeld pomaga zweryfikować, czy zasięg i udźwig wybranego cobota faktycznie pokrywają geometrię Twojego detalu, zanim złożysz zamówienie.
W ofercie znajdziesz:
Zakres usług obejmuje projekt stanowiska, automatyzację i robotyzację spawania, instalację, a także szkolenia operatorów i programistów po wdrożeniu.
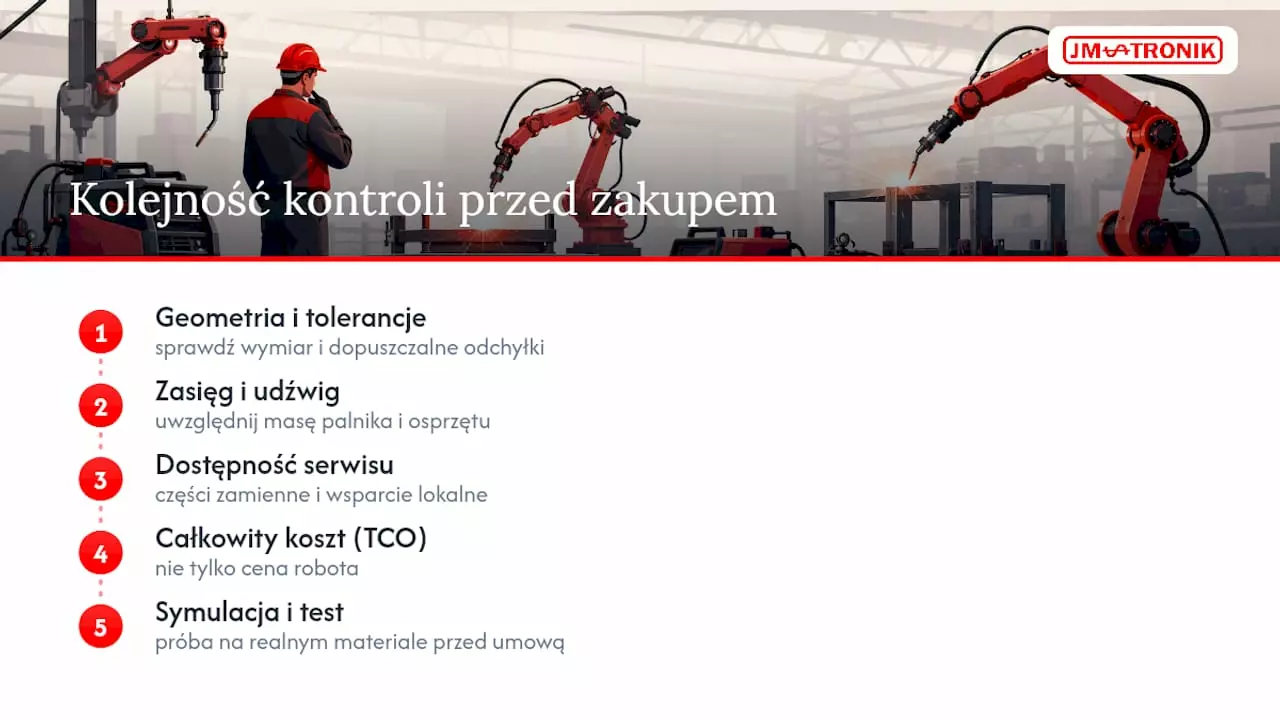
Pięć błędów wraca w prawie każdym nieudanym wdrożeniu: kupowanie robota przed analizą detalu, ignorowanie masy palnika przy liczeniu udźwigu, oprzyrządowanie zaprojektowane po fakcie, pominięcie kosztów serwisu w kalkulacji TCO i wiara, że symulacja offline zastąpi próbę na realnym materiale.
Przed zamówieniem stanowiska sprawdź w tej kolejności: geometrię i tolerancje detalu, wymagany zasięg i udźwig z uwzględnieniem osprzętu, dostępność serwisu i części, a na końcu koszt całkowity, nie tylko cenę robota. Symulacja trajektorii i test próbny przed podpisaniem umowy kosztują niewiele w porównaniu z przestawianiem gotowego stanowiska, które nie spawa tak, jak zakładał projekt.
Jm-tronik projektuje stanowiska zrobotyzowane od zera, dopasowane do konkretnego detalu, nie sprzedaje gotowego katalogu robotów w oderwaniu od procesu. To różnica, która decyduje, czy stanowisko spawa poprawnie od pierwszego dnia, czy wymaga miesięcy poprawek.
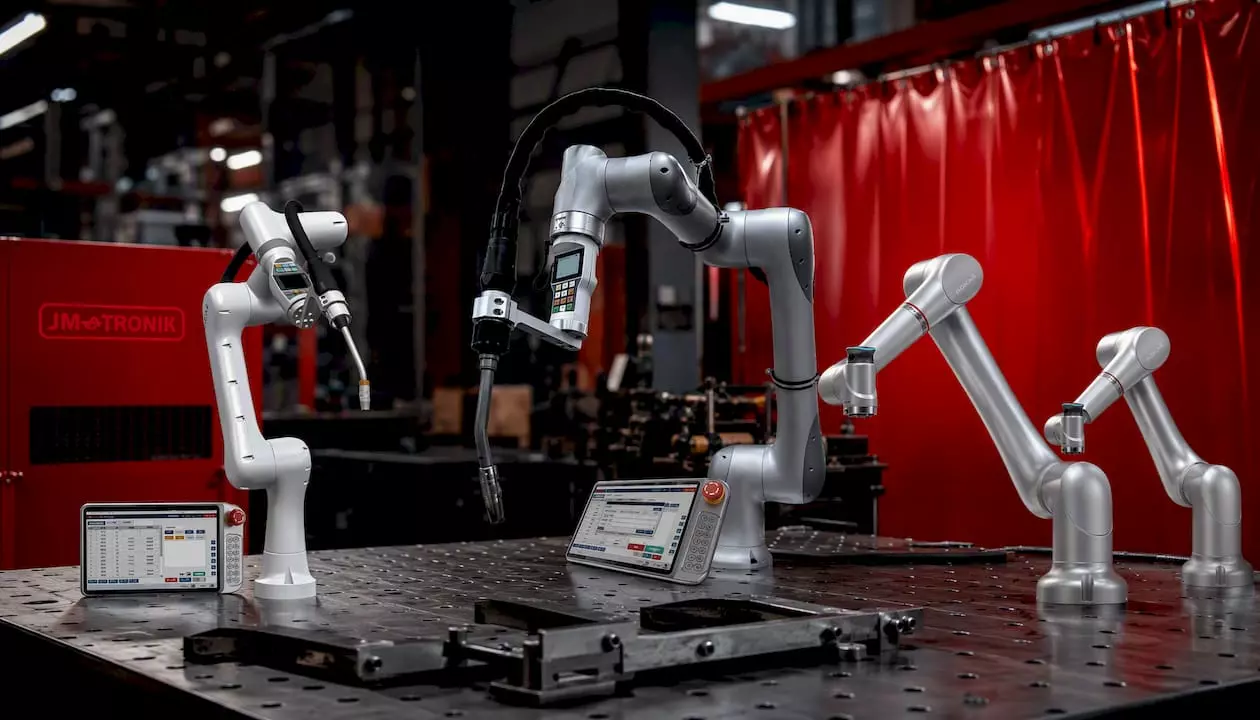
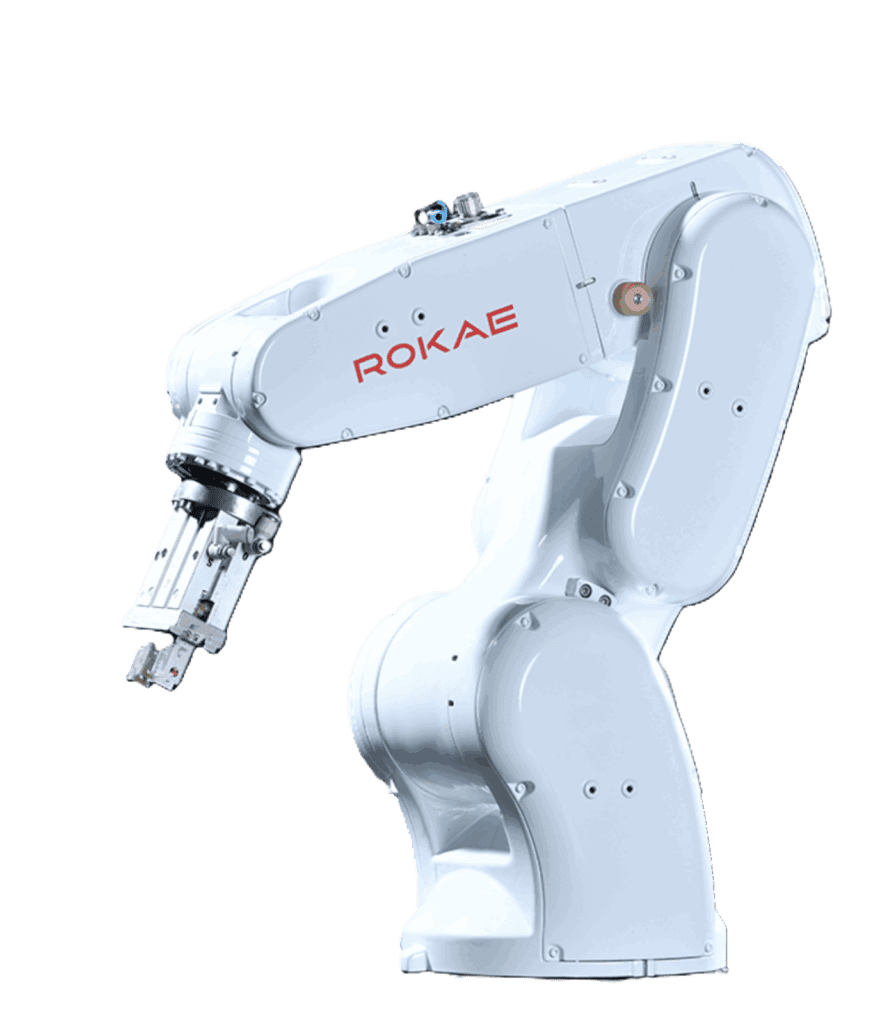
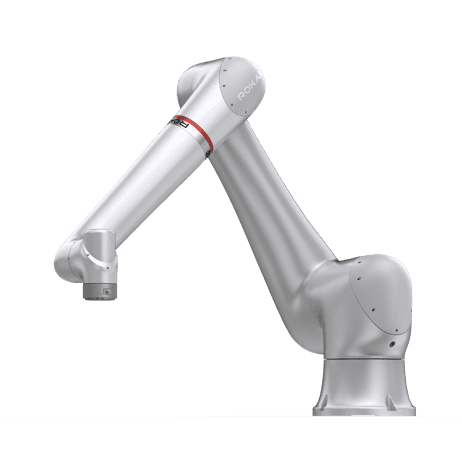
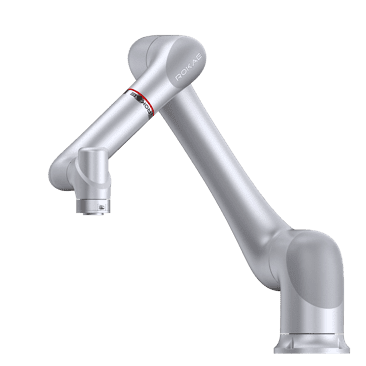
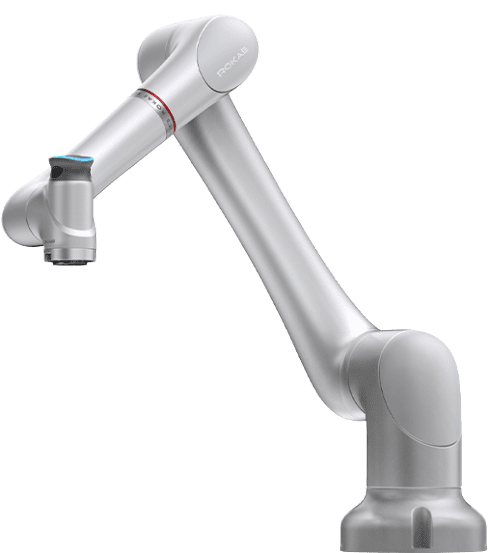
Dla mniejszych detali i pierwszego wejścia w automatyzację dobrze sprawdza się CoboWeld, przy większych konstrukcjach warto rozważyć Rokae xMate CR18, a przy ograniczonym budżecie na start dobrym punktem wejścia jest Rokae xMate CR12. Jeśli Twój proces wymaga precyzji cienkich blach, sprawdź ofertę spawarek laserowych LaserWeld wraz z instalacją i certyfikacją spoin. Skontaktuj się z Jm-tronik, żeby zweryfikować parametry w konfiguratorze CoboWeld i umówić próbne spawanie na Twoim materiale, zanim padnie decyzja o zakupie.
Natężenie prądu zależy od grubości materiału, rodzaju metody (MIG, TIG) i średnicy drutu lub elektrody. W robotyzacji parametry te programuje się w kontrolerze i weryfikuje próbnym spawaniem na tym samym materiale, co produkcja.
Podstawowa obsługa i uruchamianie zaprogramowanych zadań są dziś stosunkowo proste, zwłaszcza przy nowoczesnych cobotach z prostym interfejsem. Programowanie nowych trajektorii i parametrów spawania wymaga jednak przeszkolenia, które Jm-tronik zapewnia w ramach wdrożenia.
Ceny szkoleń operatorskich i programistycznych zależą od zakresu, producenta robota i liczby dni szkolenia. Aktualne koszty szkoleń dostępne są bezpośrednio u dostawcy i mogą się różnić w zależności od modelu sprzętu oraz poziomu zaawansowania kursu.
Kluczowe normy obejmują między innymi wymagania dotyczące kwalifikacji technologii spawania i kwalifikacji personelu, zgodnie z odpowiednimi normami dotyczącymi wymagań jakości w spawalnictwie. Certyfikację spoin i technologii spawania w ramach wdrożenia zapewnia Jm-tronik.
Cobot pracuje zwykle bez pełnego ogrodzenia strefy roboczej i łatwiej się przeprogramowuje przy krótkich seriach, natomiast klasyczny robot przemysłowy oferuje wyższe prędkości i większe udźwigi przy dużych wolumenach. Wybór zależy od wielkości serii, wymaganego zasięgu i udźwigu opisanych w tabeli parametrów wcześniej w tym artykule.
Traceability to zdolność odtworzenia pełnej historii produktu w obie strony: wstecz do surowca i partii dostawcy oraz w przód do konkretnego odbiorcy. Pierwszym krokiem nigdy nie jest zakup oprogramowania, tylko audyt źródeł danych i mapowanie punktów identyfikacji na linii. Dobrze zaprojektowany system ogranicza zakres wycofań do kilku palet zamiast całej partii miesięcznej i skraca czas odpowiedzi na audyt z dni do minut.
Krótko mówiąc:
- Precyzyjne traceability pozwala ograniczyć wycofanie wadliwych partii do kilku palet, co może zaoszczędzić setki tysięcy złotych na jednym incydencie.
- Granularność śledzenia powinna być dostosowana do ryzyka, wymagań regulatorów oraz kosztów technologii, a jej wybór jest decyzją biznesową, nie techniczną.
- Wdrożenie systemu traceability najlepiej zacząć od audytu źródeł danych i mapowania punktów identyfikacji, zanim przejdzie się do automatyzacji i pełnej serializacji.
- Wybór technologii znakowania zależy od warunków środowiskowych, trwałości, tempa linii produkcyjnej i kosztów, a RFID i systemy wizyjne mają swoje specyficzne przewagi.
- Podczas wdrożenia warto rozpocząć od pilota, który pozwoli zweryfikować skuteczność systemu i KPI, zanim rozwiązanie zostanie rozszerzone na cały zakład.
Traceability oznacza możliwość identyfikacji pochodzenia surowca, miejsca danego elementu w procesie oraz jego dalszego zastosowania. Norma ISO 9001 definiuje identyfikowalność jako zdolność do prześledzenia historii wyrobu w obu kierunkach: od dostawcy surowca do gotowego produktu (traceability w przód) i od gotowego produktu z powrotem do konkretnej partii wejściowej (traceability wstecz). To rozróżnienie decyduje o architekturze całego systemu, zanim padnie pierwsze pytanie o oprogramowanie.
Granularność śledzenia to decyzja biznesowa, nie techniczna. Zakład spożywczy może spokojnie pracować na poziomie partii produkcyjnej liczącej kilka tysięcy sztuk, bo jednorodność surowca i krótki cykl życia produktu na to pozwalają. Producent komponentów do przemysłu motoryzacyjnego czy medycznego często musi zejść do numeru seryjnego pojedynczej sztuki, bo od tego zależy odpowiedzialność prawna w razie reklamacji.
Wybór poziomu granularności zależy od kilku czynników:
Branże regulowane, takie jak farmacja, motoryzacja i przemysł spożywczy, w praktyce nie mają wyboru. Tam serializacja i pełna identyfikowalność są warunkiem wejścia na rynek, a nie opcjonalnym usprawnieniem jakości.
Konsekwencje braku traceability widać najostrzej w momencie wycofania wadliwej partii z rynku. Zakład bez granularnego śledzenia musi wycofać cały miesięczny bieg produkcyjny, bo nie potrafi wskazać, które dokładnie jednostki zawierają wadliwy komponent. Zakład z precyzyjnym systemem identyfikacji wycofuje trzy palety zamiast trzydziestu, bo wie dokładnie, która partia surowca trafiła do których wyrobów gotowych.
Skala oszczędności: systemy pełnej identyfikowalności pozwalają ograniczyć wycofanie z rynku wyłącznie do wadliwych partii, co w praktyce może przynieść oszczędności rzędu setek tysięcy złotych na jednym incydencie, licząc koszty logistyki zwrotu, utylizacji i rekompensat.
Poza scenariuszem kryzysowym korzyści są codzienne i mniej spektakularne, ale sumują się szybciej niż większość menedżerów zakłada:
Traceability zmienia też charakter rozmów z klientami korporacyjnymi. Zamiast tłumaczyć się z opóźnień w odpowiedzi na reklamację, zakład pokazuje pełną ścieżkę partii w kilka minut. To argument sprzedażowy równie mocny jak sam certyfikat jakości.
Wybór technologii znakowania zależy od trzech zmiennych: warunków środowiskowych na linii, wymaganej trwałości odczytu i tempa produkcji. Nie ma jednej uniwersalnej odpowiedzi, ale są jasne reguły dopasowania.
Kody 1D (kreskowe) sprawdzają się tam, gdzie wystarczy identyfikacja partii, a przestrzeń na etykiecie jest ograniczona i koszt musi być minimalny. Ich wadą jest niska pojemność informacyjna. Data Matrix i QR mieszczą znacznie więcej danych na mniejszej powierzchni, w tym numer seryjny, datę produkcji i numer zlecenia, co czyni je standardem tam, gdzie potrzebna jest identyfikacja na poziomie sztuki. RFID wygrywa tam, gdzie liczy się odczyt bezdotykowy i masowy, na przykład przy kontroli statusu wielu półproduktów jednocześnie na przenośniku.
Traceability oparte na RFID umożliwia automatyczną kontrolę statusu półproduktów i rejestrację zdarzeń procesowych często bez ingerencji w istniejące systemy zakładowe. Znaczniki RFID pozwalają zapisywać czas operacji, przypisanego pracownika i parametry obróbki, a to ułatwia wychwycenie uszkodzonych elementów, zanim trafią dalej na linię.
Przy wyborze technologii warto ocenić cztery czynniki operacyjne:
System wizyjny to element często pomijany na etapie planowania, a decydujący o jakości danych w całym systemie. Automatyczna weryfikacja kodu tuż po nadruku wychwytuje nieczytelne lub uszkodzone etykiety, zanim produkt opuści stanowisko, zamiast wykrywać problem dopiero na etapie wysyłki czy reklamacji klienta.
Porada profesjonalisty: Nie inwestuj w RFID na całej linii od razu. Zacznij od jednego krytycznego punktu kontrolnego, np. przekazania między spawalnią a montażem, i sprawdź realny wskaźnik poprawnych odczytów w Twoich warunkach zapylenia i temperatury, zanim skalujesz inwestycję.
Wdrożenie traceability, które kończy się sukcesem, prawie zawsze przebiega w tej samej kolejności: najpierw stabilizacja podstaw, dopiero potem automatyzacja i zaawansowana analityka. Identyfikowalność najlepiej wdrażać etapami: stabilne znakowanie, integracja z MES/ERP, kontrola wizyjna, a dopiero na końcu serializacja i zaawansowane raportowanie. Odwrócenie tej kolejności to najczęstsza przyczyna porzuconych projektów.
Integracja z systemami nadrzędnymi zasługuje na osobną uwagę, bo to ona decyduje, czy dane z hali w ogóle trafiają tam, gdzie ktoś ich potrzebuje. Rozwiązania klasy CMMS i systemy zarządzania aktywami, takie jak integracja z IBM Maximo, pokazują dobry wzorzec: dane procesowe łączone są ze zleceniami pracy i modelami predykcyjnymi, zamiast żyć osobno w arkuszach kalkulacyjnych.
Porada profesjonalisty: Zanim podpiszesz pilota, zapytaj dostawcę wprost, co się stanie, gdy skaner nie odczyta kodu na hali w środku nocnej zmiany bez informatyka na miejscu. Odpowiedź na to pytanie mówi więcej o dojrzałości systemu niż cała prezentacja funkcji.
Precyzyjne wycofanie partii wymaga czegoś więcej niż samego numeru partii na etykiecie: wymaga relacji parent-child między surowcem a wyrobem gotowym. Genealogia typu parent-child wymaga automatycznego przypisania partii surowca do partii gotowej — bez tego mechanizmu wycofania z rynku będą wykonywane zbyt szeroko, obejmując więcej produktu niż faktycznie dotknięty defektem.
Mechanizm działa tak: gdy operator pobiera partię surowca na stanowisko, system rejestruje to powiązanie razem z wersją receptury lub specyfikacji technicznej obowiązującą w danym momencie. To kluczowe, bo receptury i normy techniczne zmieniają się w czasie, a MES musi wiedzieć, która wersja BOM obowiązywała dokładnie wtedy, gdy dany wyrób powstawał, nie dziś.
Najczęstsze błędy projektowe przy budowie genealogii:
Dobra zasada projektowa to zapisywanie wyłącznie danych potrzebnych do odtworzenia pochodzenia produktu i uzasadnienia decyzji jakościowej, a nie wszystkiego, co da się zmierzyć.
Przed odbiorem projektu pilotażowego warto przeprowadzić konkretny zestaw testów, a nie polegać na zapewnieniach dostawcy.
Praktyczne KPI dla traceability obejmują odsetek poprawnych odczytów kodu, średni czas odtworzenia historii partii oraz udział pilotów kończących się skalowaniem. Te trzy wskaźniki warto ustalić jako kryteria odbioru już na etapie umowy z dostawcą, nie po fakcie.
Retencja danych zasługuje na osobną decyzję zarządczą: branże regulowane wymagają przechowywania historii produktu przez lata, więc architektura bazy danych musi to uwzględniać od pierwszego dnia, a nie dopiero gdy audytor zapyta o dane sprzed trzech lat.
Jm-tronik projektuje i produkuje maszyny do spawania laserowego, cięcia i robotyzacji od ponad 45 lat, integrując technologię spawalniczą z robotyzacją procesów. Ta perspektywa ma znaczenie przy traceability, bo system identyfikowalności jest tak dobry, jak dane, które faktycznie spływają z maszyn na hali, a nie tylko z warstwy oprogramowania nałożonej na proces.
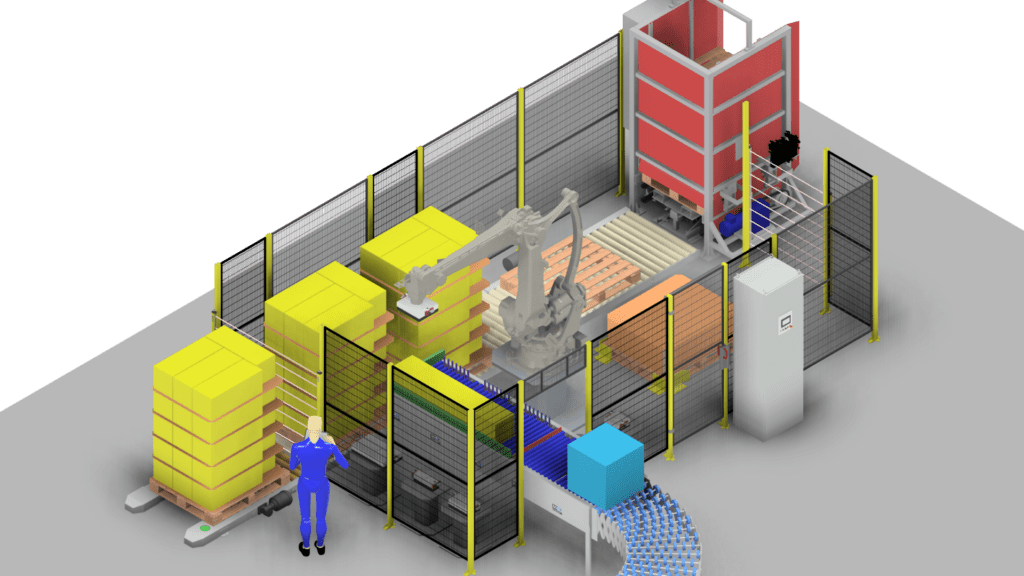
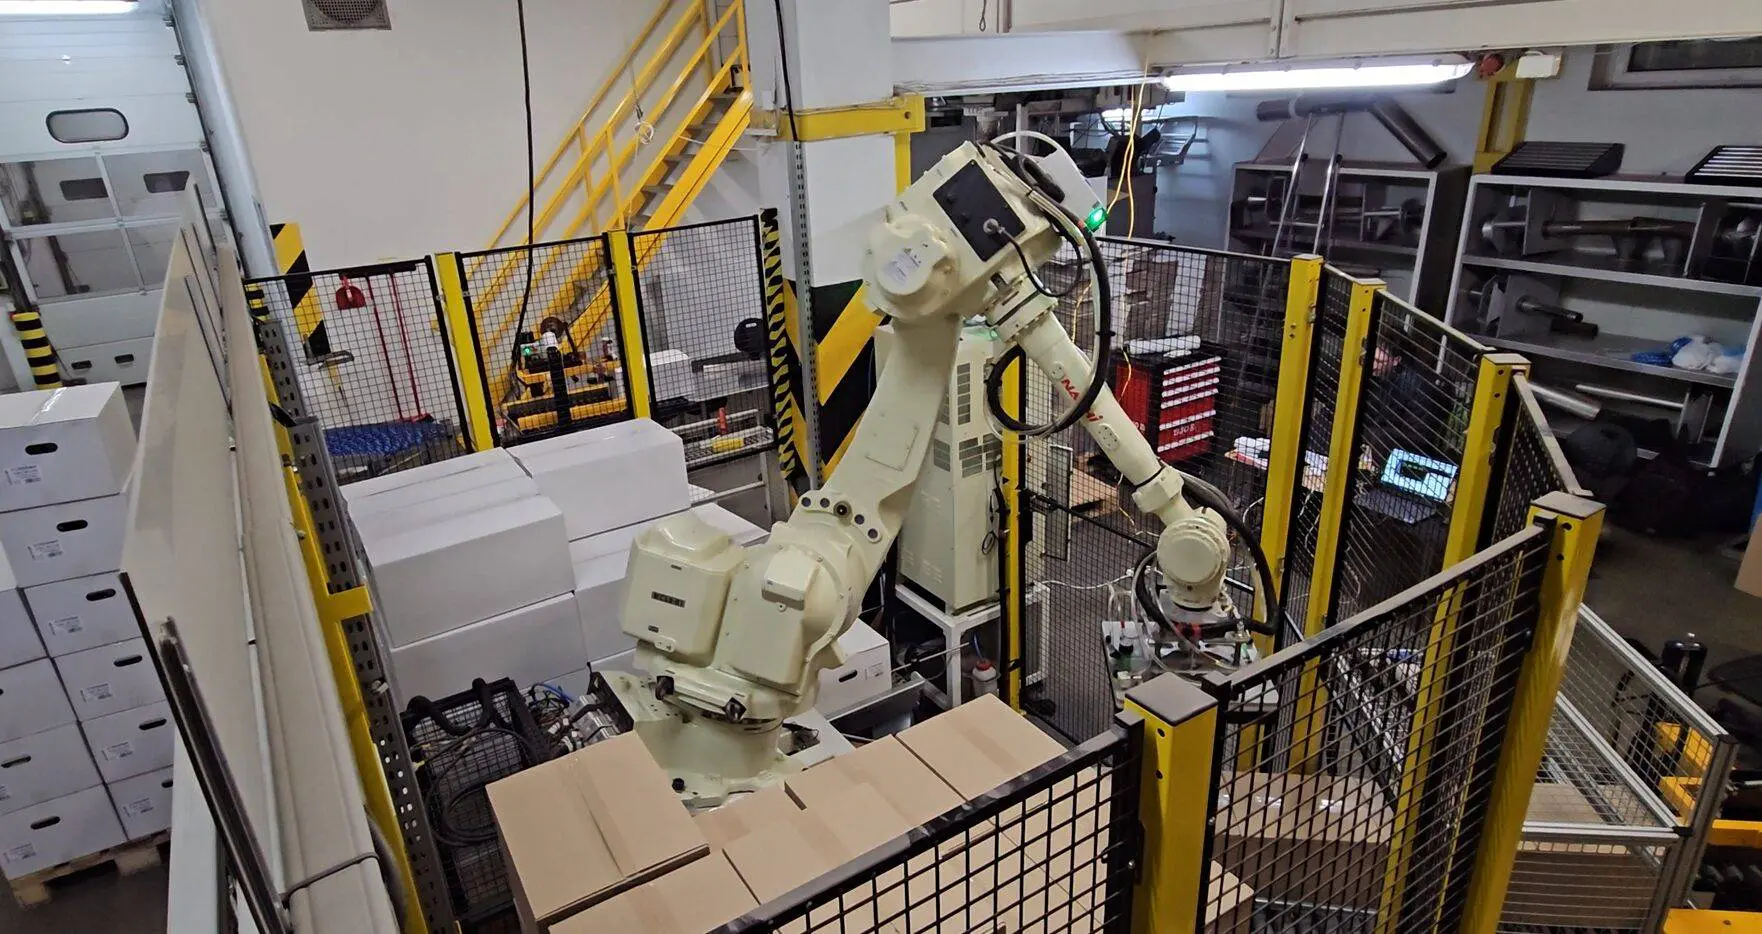
Zautomatyzowane stanowiska spawalnicze i zrobotyzowane cele paletyzujące generują naturalne punkty rejestracji zdarzeń: moment rozpoczęcia i zakończenia cyklu, parametry procesu, sygnał o statusie stanowiska. Integracja tych sygnałów z systemem MES pozwala budować genealogię produktu bez dodatkowej pracy operatora, bo maszyna sama raportuje zdarzenie w momencie jego wystąpienia.
Zespół Jm-tronik wspiera klientów od projektu koncepcyjnego przez wdrożenie po szkolenia techniczne, co ma znaczenie przy traceability, bo integracja sprzętu z warstwą danych rzadko kończy się na samej instalacji maszyny. Szczegóły realizacji, certyfikaty i referencje projektowe dostępne są na stronie firmy.
Największy błąd we wdrożeniach traceability to próba zebrania wszystkiego naraz. Zdefiniuj najpierw kontekst decyzji: jakie pytanie system ma umieć odpowiedzieć za rok, gdy przyjdzie reklamacja. Reszta danych to tylko koszt przechowywania bez wartości.
Drugi błąd to ignorowanie ergonomii pracy operatora. Jeśli skanowanie kodu wydłuża cykl o kilkanaście sekund bez wyraźnej korzyści dla osoby na stanowisku, prędzej czy później ktoś znajdzie sposób, by to obejść, a wtedy cała inwestycja traci sens.
Zacznij od pilota na jednej linii, mierz konkretne KPI i dopiero po potwierdzeniu ROI skaluj rozwiązanie na cały zakład. Skalowanie bez zweryfikowanego pilota to najkosztowniejszy sposób na naukę.
Zamiast projektować identyfikowalność wokół gotowego oprogramowania, Jm-tronik podchodzi do tematu od strony maszyny: automatyzuje samo źródło danych, czyli stanowisko produkcyjne. To różnica, która realnie skraca czas wdrożenia, bo integracja zaczyna się już na etapie projektowania celi, a nie po jej zainstalowaniu.
Cela spawalnicza z cobotem CR rejestruje parametry każdego cyklu spawania i może przekazywać sygnał statusu bezpośrednio do systemu nadrzędnego, co eliminuje ręczne raportowanie na stanowisku. Spawarka laserowa 3w1 LaserWeld Pro łączy trzy procesy w jednym urządzeniu, ograniczając liczbę punktów identyfikacji, które trzeba osobno mapować i integrować z MES. Ława spawalnicza PlateWeld automatyzuje spawanie liniowe i naturalnie generuje powtarzalne zdarzenia procesowe, gotowe do rejestracji bez dodatkowego oprzyrządowania. Do tego cobot paletyzujący z oferty robotyzacji paletyzacji domyka łańcuch identyfikacji na etapie formowania jednostek logistycznych.
Jeśli planujesz audyt punktów identyfikacji na swojej linii, skontaktuj się z Jm-tronik i omów, które etapy procesu spawania czy paletyzacji nadają się do automatycznej integracji z Twoim systemem traceability.
Przy projektowaniu systemu warto sięgnąć bezpośrednio do normy ISO dotyczącej identyfikowalności oraz do praktycznych przewodników, takich jak opis projektowania przepływu danych end-to-end czy krok po kroku wdrożenia identyfikowalności. To materiały, do których warto wracać na każdym etapie projektu, nie tylko przy jego rozpoczęciu.






 United States
