JMTronik - logo właściwe2
Twój niezawodny partner od 1981 r.

Tag: spawanie

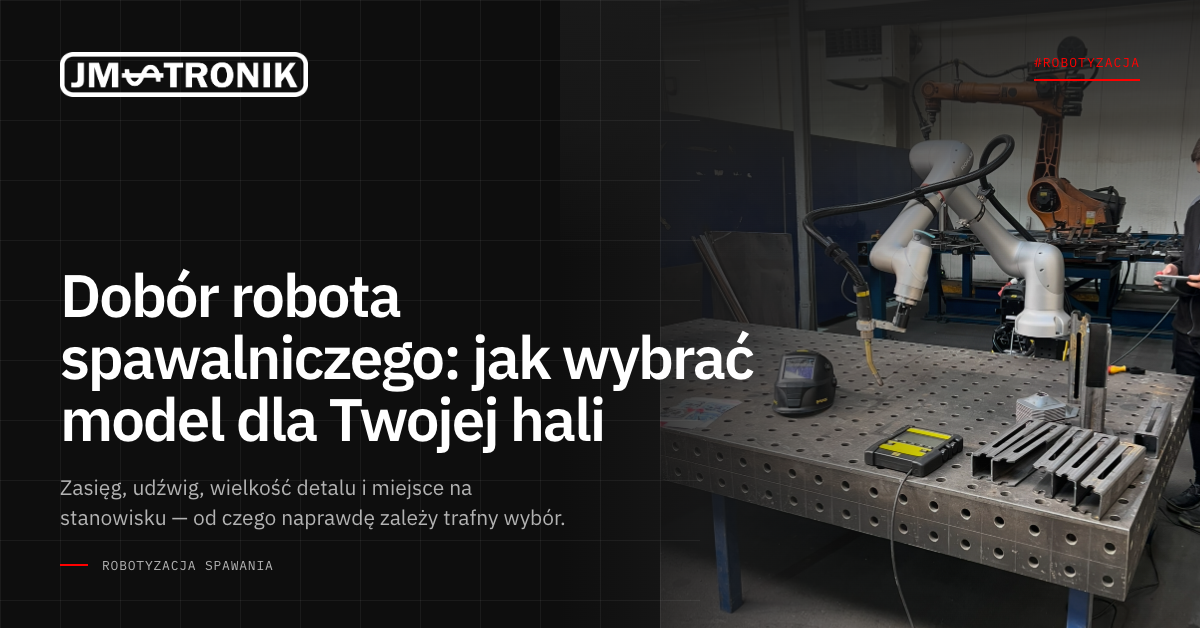
okladka-dobor-robota-spawalniczego-1200x628

Dobór robota spawalniczego: jak wybrać model dla Twojej hali

Dobór robota spawalniczego zaczyna się od procesu, nie od katalogu robotów: stal konstrukcyjną i wysoki wolumen obsłuży dobrze skonfigurowany MIG, nierdzewkę i aluminium o wysokich wymaganiach estetycznych TIG, a cienkie i precyzyjne blachy laser. Zanim podpiszesz zamówienie, zweryfikuj trzy parametry: zasięg ramienia, udźwig na końcówce narzędzia i powtarzalność. Następny krok to analiza konkretnego detalu i próbne spawanie na realnym materiale, nie na danych katalogowych.


Krótko mówiąc:

  • Wybór robota spawalniczego powinien opierać się na analizie procesu, rodzaju materiału i wymagań jakościowych, a nie na katalogach urządzeń.
  • Kluczowe parametry to zasięg ramienia, udźwig przy pełnym wysięgu i powtarzalność, które decydują o możliwościach i precyzji robota.
  • Sprzęt i systemy osprzętu muszą być zintegrowane cyfrowo, a bezpieczeństwo zapewniają odgrodzenia i odpowiednie systemy odciągu spalin.
  • Niewłaściwe przygotowanie detalu i pomijanie kosztów serwisu to najczęstsze przyczyny niepowodzeń wdrożeń robotów spawalniczych.
  • Sprawdzenie parametrów weryfikacyjnych i test próbny na rzeczywistym materiale minimalizują ryzyko błędów i zwiększają szanse na poprawną automatyzację.

Jm-tronik
Dobierz robotyzację do procesu
JM-TRONIK projektuje i wdraża zrobotyzowane stanowiska spawalnicze, łącząc technologię spawania z automatyzacją produkcji.

Poznaj rozwiązania JM-TRONIK

Spis treści

Analiza procesu i wybór technologii spawalniczej

Zanim zaczniesz porównywać modele robotów, odpowiedz sobie na jedno pytanie: czy Twój detal w ogóle nadaje się do robotyzacji? Nie każda produkcja się kwalifikuje. Detal musi mieć powtarzalną geometrię, sensowną wielkość serii i fizyczny dostęp do spoiny dla palnika lub głowicy laserowej. Jeśli każda partia różni się tolerancjami o kilka milimetrów, robot będzie gubił spoinę szybciej niż doświadczony spawacz ręczny.

Wybór metody spawania zależy głównie od materiału i oczekiwanej jakości połączenia:

  • MIG/MAG sprawdza się przy stali konstrukcyjnej, konstrukcjach stalowych i produkcji wielkoseryjnej, gdzie liczy się wydajność i niski koszt na metr spoiny.
  • TIG wygrywa tam, gdzie estetyka spoiny ma znaczenie, oraz przy nierdzewce i aluminium, choć kosztem wolniejszego cyklu.
  • Spawanie laserowe rośnie w zastosowaniach precyzyjnych, cienkich blach i detali, gdzie odkształcenia termiczne muszą być minimalne, a fizyka wiązki laserowej pozwala na wąską, skoncentrowaną strefę wtopienia.

Decyzja o inwestycji w laser opłaca się zwykle wtedy, gdy liczysz koszt na sztukę w tysiącach detali rocznie, a nie w setkach. W 2026 roku spawanie laserowe przestaje być technologią niszową i w konkretnych scenariuszach produkcyjnych zaczyna wygrywać kosztowo z klasycznym MIG, głównie dzięki krótszemu czasowi cyklu i mniejszej ilości poprawek. Przy podejmowaniu tej decyzji geometria detalu i realny zasięg pracy robota liczą się bardziej niż marka czy moc źródła, co potwierdzają praktyczne wskazówki dotyczące projektowania stanowisk zrobotyzowanych.

Kluczowe parametry robota: jak je interpretować

Karta katalogowa robota mówi więcej, niż się wydaje na pierwszy rzut oka, ale trzeba umieć ją czytać. Producenci podają liczby w warunkach idealnych, a Twoja hala rzadko jest warunkiem idealnym.

  1. Zasięg ramienia liczysz nie od podstawy robota, a od punktu mocowania do najdalszego punktu spoiny na detalu, uwzględniając obrót wokół całego obrabianego elementu, nie tylko z jednej strony.
  2. Udźwig na końcówce narzędzia (TCP) różni się od udźwigu nominalnego robota. Palnik spawalniczy z wężykami i kablami waży realnie, i ta masa odlicza się od dostępnego udźwigu.
  3. Pozycjonery zmieniają układ sił. Obracając detal, zdejmujesz z robota część pracy nad dostępem, ale dodajesz kolejną oś do zsynchronizowania w programie.
  4. Powtarzalność podawana w milimetrach (typowo 0,02 do 0,05 mm dla robotów przemysłowych) decyduje o tym, czy spoina wypada w tym samym miejscu przy setnej i tysięcznej sztuce.
  5. Moment bezwładności narzędzia wpływa na prędkość TCP w narożnikach trajektorii. Ciężki uchwyt spawalniczy z dodatkowym systemem śledzenia spoiny zwalnia robota w miejscach, gdzie oczekujesz największej precyzji.

Zasięg, udźwig i powtarzalność to trzy filary, które dziesięć praktycznych wskazówek dotyczących wyboru robota do spawania stawia na pierwszym miejscu listy kontrolnej, przed marką i ceną.

Porada profesjonalisty: Zawsze proś dostawcę o dane udźwigu przy pełnym wysięgu ramienia, nie przy wysięgu skróconym o połowę — różnica bywa spora i decyduje, czy robot udźwignie Twój palnik z pełnym wyposażeniem.
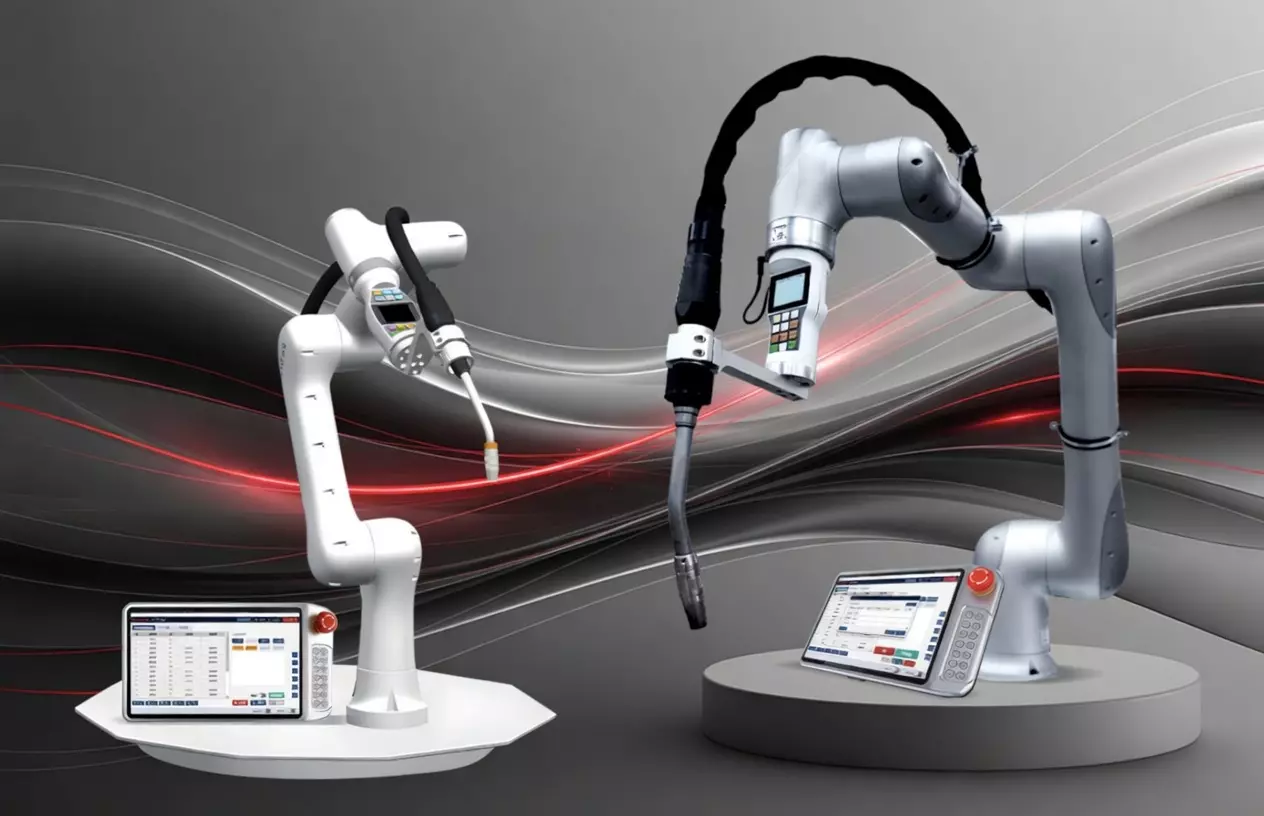
Osprzęt i integracja stanowiska spawalniczego

CoboWeld – cobot do spawania

Reszta to źródło spawalnicze, palnik, prowadzenie przewodów i sensoryka, a błąd w doborze jednego z tych elementów potrafi zepsuć cały proces, nawet gdy robot jest wybrany prawidłowo.

Źródło spawalnicze musi być zsynchronizowane cyfrowo z kontrolerem robota, inaczej regulacja parametrów łuku w trakcie ruchu robota będzie spóźniona lub niedokładna. Do kompletu stanowiska zalicza się:

  • pozycjonery i stoły obrotowe umożliwiające dostęp do wielu stron detalu bez przezbrajania robota,
  • osłony przeciwodpryskowe i system odciągu spalin spawalniczych, który ma realny wpływ na bezpieczeństwo i jakość procesu,
  • zarządzanie przewodami i wężykami, żeby nie ograniczały ruchu w skrajnych pozycjach ramienia.

Śledzenie spoiny warto wdrożyć, gdy tolerancje detalu są niestabilne lub gdy pasowanie elementów przed spawaniem odbiega od idealnego. Touch-sensing sprawdza pozycję przed startem, arc-tracking koryguje trajektorię w trakcie spawania na podstawie sygnału łuku, a system wizyjny lub profilometr laserowy daje najwyższą precyzję przy zmiennej geometrii, kosztem wyższej ceny wejścia.

Przygotowanie detalu i oprzyrządowanie

Robot nie naprawi źle przygotowanego detalu. To najczęstszy powód nieudanych wdrożeń, gdy firmy koncentrują cały budżet na robocie, a oprzyrządowanie traktują jako dodatek.

  1. Projektuj przyrząd mocujący pod powtarzalność, nie pod wygodę operatora, czyli detal musi siadać w jednej, jednoznacznej pozycji za każdym razem.
  2. Wprowadź kontrolę wejściową: czystość powierzchni, tolerancje krawędzi po cięciu i przygotowanie rowka spoiny, zanim detal trafi na stanowisko.
  3. Przy krótkich seriach i częstej zmianie produktu stawiaj na mocowania modularne z szybkim przezbrojeniem, żeby czas przestawienia nie zjadał zysku z automatyzacji.

Bezpieczeństwo, serwis i całkowity koszt wdrożenia

Strefa pracy robota musi być fizycznie odgrodzona kurtynami świetlnymi lub ogrodzeniem z blokadą drzwi, a odciąg spalin projektowany indywidualnie pod geometrię stanowiska, nie dobierany “na oko” z katalogu.

Realny koszt wdrożenia rzadko kończy się na cenie robota. Liczy się w niego:

  • sprzęt: robot, źródło spawalnicze, pozycjonery, oprzyrządowanie,
  • integracja i programowanie stanowiska,
  • części eksploatacyjne: dysze, prowadniki drutu, elementy palnika,
  • szkolenia operatorów i programistów,
  • serwis pogwarancyjny i dostępność części zamiennych.

Porada profesjonalisty: Zapytaj dostawcę wprost o czas reakcji serwisu i dostępność części zamiennych w Polsce, nie tylko o cenę urządzenia. Przestój produkcyjny liczony w dniach kosztuje zwykle więcej niż różnica cenowa między ofertami.

Jak Jm-tronik wspiera dobór i wdrożenie robota

Firma specjalizuje się w projektowaniu i wdrażaniu stanowisk zrobotyzowanych obejmujących analizę procesu oraz serwis, co umożliwia weryfikację parametrów technicznych na wczesnym etapie projektu. Konfigurator CoboWeld pomaga zweryfikować, czy zasięg i udźwig wybranego cobota faktycznie pokrywają geometrię Twojego detalu, zanim złożysz zamówienie.

W ofercie znajdziesz:

  • CoboWeld jako zintegrowane stanowisko cobotyczne do spawania, gotowe pod produkcję małoseryjną i średnioseryjną,
  • cobota Rokae xMate CR18 do zastosowań wymagających większego udźwigu i zasięgu, na przykład przy większych konstrukcjach stalowych,
  • lżejszego cobota Rokae xMate CR12, który dobrze wchodzi w mniejsze detale i pierwsze wdrożenia automatyzacji bez dużego ryzyka inwestycyjnego.

Zakres usług obejmuje projekt stanowiska, automatyzację i robotyzację spawania, instalację, a także szkolenia operatorów i programistów po wdrożeniu.
Perspektywa autora: pułapki, których większość firm nie widzi na starcie

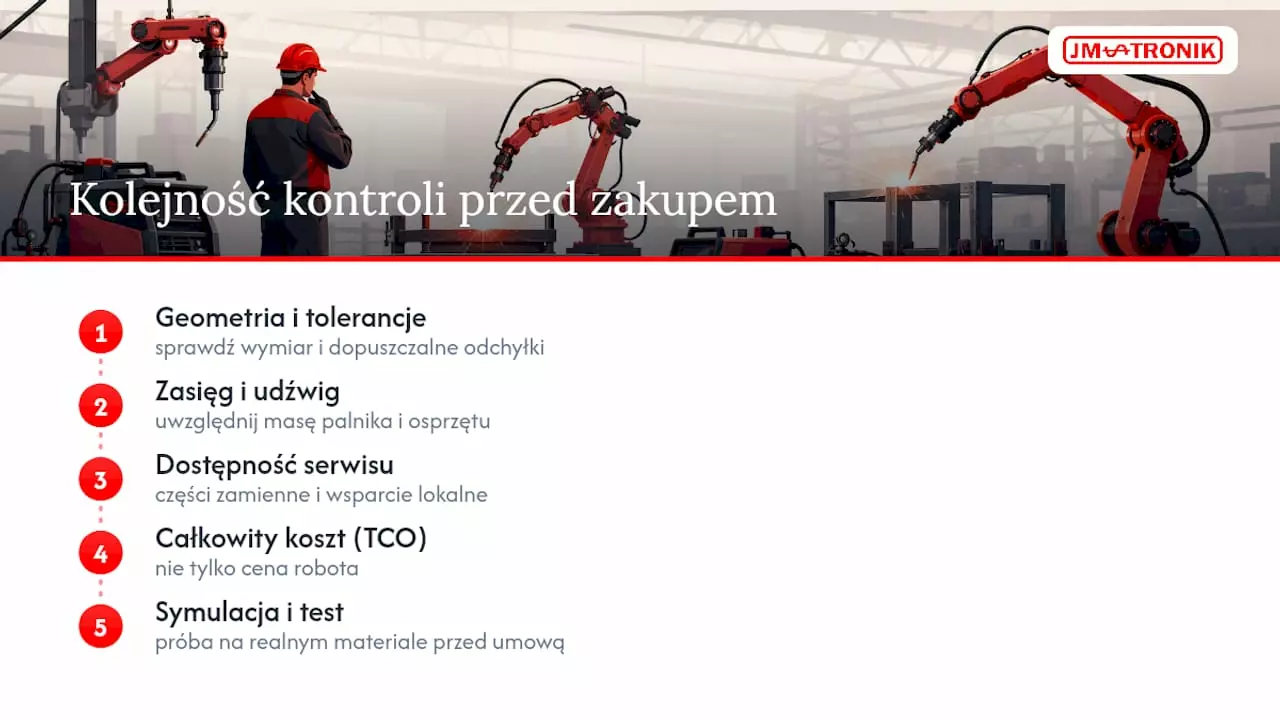
Perspektywa autora: pułapki, których większość firm nie widzi na starcie — overview diagram

Pięć błędów wraca w prawie każdym nieudanym wdrożeniu: kupowanie robota przed analizą detalu, ignorowanie masy palnika przy liczeniu udźwigu, oprzyrządowanie zaprojektowane po fakcie, pominięcie kosztów serwisu w kalkulacji TCO i wiara, że symulacja offline zastąpi próbę na realnym materiale.

Przed zamówieniem stanowiska sprawdź w tej kolejności: geometrię i tolerancje detalu, wymagany zasięg i udźwig z uwzględnieniem osprzętu, dostępność serwisu i części, a na końcu koszt całkowity, nie tylko cenę robota. Symulacja trajektorii i test próbny przed podpisaniem umowy kosztują niewiele w porównaniu z przestawianiem gotowego stanowiska, które nie spawa tak, jak zakładał projekt.

Sprawdź, które stanowisko odpowiada Twojemu procesowi

Jm-tronik projektuje stanowiska zrobotyzowane od zera, dopasowane do konkretnego detalu, nie sprzedaje gotowego katalogu robotów w oderwaniu od procesu. To różnica, która decyduje, czy stanowisko spawa poprawnie od pierwszego dnia, czy wymaga miesięcy poprawek.
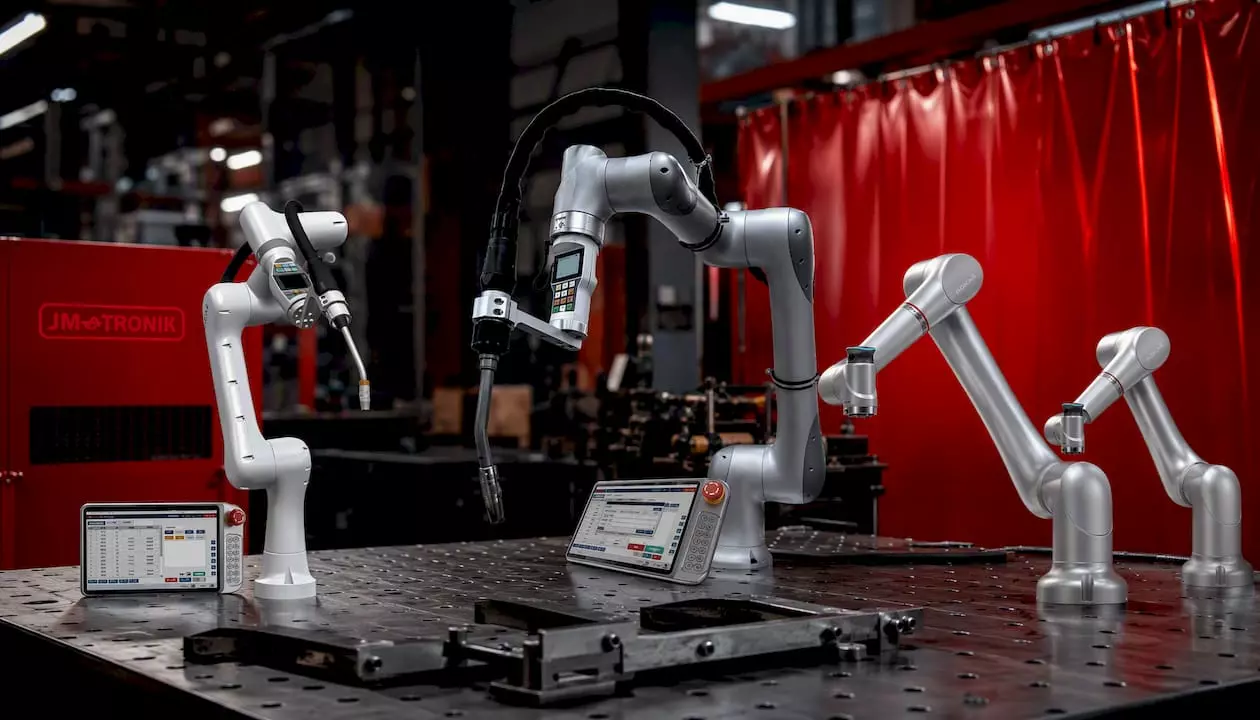
CoboWeld – cobot do spawania

Dla mniejszych detali i pierwszego wejścia w automatyzację dobrze sprawdza się CoboWeld, przy większych konstrukcjach warto rozważyć Rokae xMate CR18, a przy ograniczonym budżecie na start dobrym punktem wejścia jest Rokae xMate CR12. Jeśli Twój proces wymaga precyzji cienkich blach, sprawdź ofertę spawarek laserowych LaserWeld wraz z instalacją i certyfikacją spoin. Skontaktuj się z Jm-tronik, żeby zweryfikować parametry w konfiguratorze CoboWeld i umówić próbne spawanie na Twoim materiale, zanim padnie decyzja o zakupie.

Źródła

Najczęściej zadawane pytania

Jak dobrać ampery do spawania?

Natężenie prądu zależy od grubości materiału, rodzaju metody (MIG, TIG) i średnicy drutu lub elektrody. W robotyzacji parametry te programuje się w kontrolerze i weryfikuje próbnym spawaniem na tym samym materiale, co produkcja.

Czy obsługa robota spawalniczego jest trudna?

Podstawowa obsługa i uruchamianie zaprogramowanych zadań są dziś stosunkowo proste, zwłaszcza przy nowoczesnych cobotach z prostym interfejsem. Programowanie nowych trajektorii i parametrów spawania wymaga jednak przeszkolenia, które Jm-tronik zapewnia w ramach wdrożenia.

Ile kosztuje kurs na robota spawalniczego?

Ceny szkoleń operatorskich i programistycznych zależą od zakresu, producenta robota i liczby dni szkolenia. Aktualne koszty szkoleń dostępne są bezpośrednio u dostawcy i mogą się różnić w zależności od modelu sprzętu oraz poziomu zaawansowania kursu.

Jakie są normy spawalnicze?

Kluczowe normy obejmują między innymi wymagania dotyczące kwalifikacji technologii spawania i kwalifikacji personelu, zgodnie z odpowiednimi normami dotyczącymi wymagań jakości w spawalnictwie. Certyfikację spoin i technologii spawania w ramach wdrożenia zapewnia Jm-tronik.

Jaka jest różnica między cobotem a klasycznym robotem przemysłowym w spawaniu?

Cobot pracuje zwykle bez pełnego ogrodzenia strefy roboczej i łatwiej się przeprogramowuje przy krótkich seriach, natomiast klasyczny robot przemysłowy oferuje wyższe prędkości i większe udźwigi przy dużych wolumenach. Wybór zależy od wielkości serii, wymaganego zasięgu i udźwigu opisanych w tabeli parametrów wcześniej w tym artykule.
Rekomendacje

laser do spawania aluminium

Laser do spawania aluminium – jak działa, jakie ma zalety i jaki model wybrać?

Laser do spawania aluminium – jak działa, jakie ma zalety i jaki model wybrać?

Spawanie aluminium od lat stanowi jedno z większych wyzwań technologicznych w przemyśle. Wysoka przewodność cieplna, niska temperatura topnienia, warstwa tlenków i wrażliwość na parametry procesu sprawiają, że tradycyjne metody nie zawsze zapewniają powtarzalną jakość. Spawanie laserowe aluminium rozwiązuje wiele z tych problemów, oferując precyzję, szybkość i wysoką estetykę spoin.

laser do spawania aluminium

Wprowadzenie i podstawy technologii spawania laserowego aluminium

▸ Spawanie laserowe aluminium – nowoczesna metoda

Spawanie laserowe to proces łączenia materiałów, w którym źródłem energii jest silnie skupiona wiązka laserowa. Energia lasera topi materiał w bardzo wąskiej strefie, umożliwiając wykonanie spoiny o minimalnym wpływie cieplnym na otoczenie.

W przypadku aluminium ma to kluczowe znaczenie – materiał ten szybko odprowadza ciepło i jest podatny na odkształcenia.

▸ Na czym polega proces spawania laserowego?

  • wiązka lasera skupiana jest w punkcie ogniskowym,
  • energia powoduje miejscowe stopienie aluminium,
  • po ostygnięciu powstaje spoina o wysokiej wytrzymałości,
  • proces może być realizowany ręcznie, automatycznie lub z użyciem robota.

▸ Czym laser różni się od metod MIG i TIG?

W porównaniu do tradycyjnych metod spawania łukiem elektrycznym jak MIG/MAG i TIG:

  • nie ma klasycznego łuku spawalniczego,
  • strefa wpływu ciepła (HAZ) jest znacznie mniejsza,
  • spoina jest węższa i bardziej estetyczna,
  • proces jest szybszy i łatwiejszy do automatyzacji.

▸ Gdzie stosuje się spawanie laserowe aluminium?

Zastosowania spawania laserowego obejmują m.in.:

  • przemysł motoryzacyjny (konstrukcje aluminiowe, obudowy),
  • elektronikę i elektrotechnikę,
  • przemysł lekki i meblarski,
  • produkcję maszyn i urządzeń,
  • elementy cienkościenne i precyzyjne.

Spawanie aluminium – sekrety i techniki z praktycznymi wskazówkami

▸ Jakość spoiny laserowej zależy od kilku kluczowych czynników:

  • czystości powierzchni,
  • stabilności wiązki laserowej,
  • prawidłowych parametrów mocy i prędkości,
  • doboru gazu osłonowego,
  • rodzaju stopu aluminium.

▸ Aby zapewnić estetykę i wytrzymałość spoiny, należy:

  • dokładnie usunąć tlenki aluminium,
  • zachować powtarzalną odległość ogniskową,
  • dobrać parametry do grubości materiału,
  • unikać przegrzewania materiału.

Czy aluminium można spawać? Właściwości materiału

Aluminium można spawać, ale wymaga to dużej precyzji procesu.

Właściwości aluminium istotne dla spawania:

  • wysoka przewodność cieplna,
  • niska temperatura topnienia,
  • naturalna warstwa tlenku Al₂O₃,
  • podatność na porowatość spoin.

Stopy aluminium a spawalność

Różne stopy aluminium (Al-Si, Al-Mg) różnią się:

  • podatnością na pęknięcia,
  • skłonnością do porowatości,
  • wymaganiami dotyczącymi drutu spawalniczego.

Laser do spawania aluminium umożliwia precyzyjne sterowanie energią, co jest kluczowe przy pracy ze stopami trudnospawalnymi.

Proces i techniki spawania laserowego aluminium

▸ Przygotowanie powierzchni i bezpieczeństwo pracy

1. Przygotowanie do spawania aluminium

Czyszczenie powierzchni jest absolutnie kluczowe:

  • usuwanie warstwy tlenków,
  • eliminacja olejów i smarów,
  • brak zanieczyszczeń = brak porów w spoinie.

Stosuje się metody:

  • mechaniczne (szczotki ze stali nierdzewnej),
  • chemiczne,
  • laserowe czyszczenie powierzchni.

2. Bezpieczeństwo i ochrona osobista

Spawanie aluminium laserem wymaga:

  • przyłbic ochronnych przeznaczonych do laserów,
  • odzieży ochronnej,
  • rękawic,
  • zabezpieczenia stanowiska przed promieniowaniem odbitym.

▸ Optymalne parametry laserowe

1. Jak dobrać parametry spawania aluminium?

Parametry zależą od:

  • grubości materiału,
  • rodzaju stopu aluminium,
  • wymaganej głębokości wtopienia.

2. Moc lasera

Najczęściej stosowane moce:

  • 1000–1500 W – cienkie elementy, precyzja,
  • 2000 W – uniwersalne zastosowania,
  • 3000 W – grubsze elementy i produkcja przemysłowa.

Zbyt mała moc → brak przetopu
Zbyt duża moc → nadtopienia i odkształcenia

3. Prędkość spawania

  • wyższa prędkość = węższa spoina,
  • zbyt wolna = przegrzanie materiału.

4. Gaz osłonowy

Najczęściej stosuje się:

  • argon – standardowy wybór,
  • hel – lepsze wtopienie, wyższy koszt.

5. Odległość ogniskowa

Stała geometria ogniska zapewnia:

  • powtarzalność procesu,
  • stabilną jakość spoiny,
  • mniejsze straty energii.

Sprzęt i materiały do spawania laserowego aluminum – wybór i konserwacja

Wybór spawarki laserowej

Dobór urządzenia zależy od:

  • skali produkcji,
  • grubości aluminium,
  • stopnia automatyzacji.

Dostępne są spawarki:

  • 1000 W, 1500 W, 2000 W, 3000 W,
  • ręczne i przemysłowe,
  • zintegrowane z robotami.

Osprzęt i konserwacja

  • układy chłodzenia,
  • przewody światłowodowe,
  • soczewki skupiające – regularne czyszczenie jest kluczowe.

Podsumowanie i FAQ - spawanie laserowe aluminium

Dlaczego spawanie laserowe aluminium to dobra inwestycja?

  • wysoka wydajność,
  • powtarzalna jakość,
  • niższe koszty poprawek,
  • możliwość automatyzacji i robotyzacji.

FAQ

Czy laserem można spawać inne metale niż aluminium?
Tak – stal, stal nierdzewną, miedź, mosiądz.

Jak szybkie jest spawanie laserowe?
Proces jest 3-7 krotnie szybszy niż TIG czy MIG/MAG.

Chcesz usprawnić spawanie aluminium?

Umów bezpłatną konsultację.

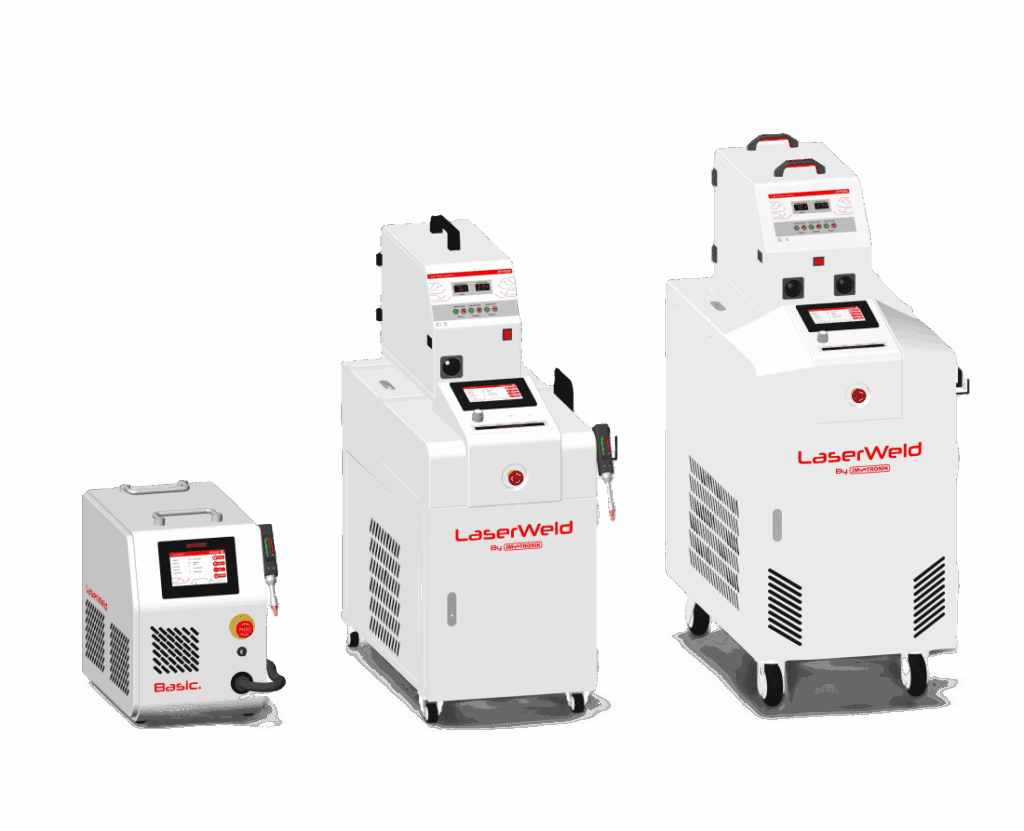
Seria spawarek laserowych LaserWeld e1738430259619 Laser do spawania aluminium – jak działa, jakie ma zalety i jaki model wybrać?
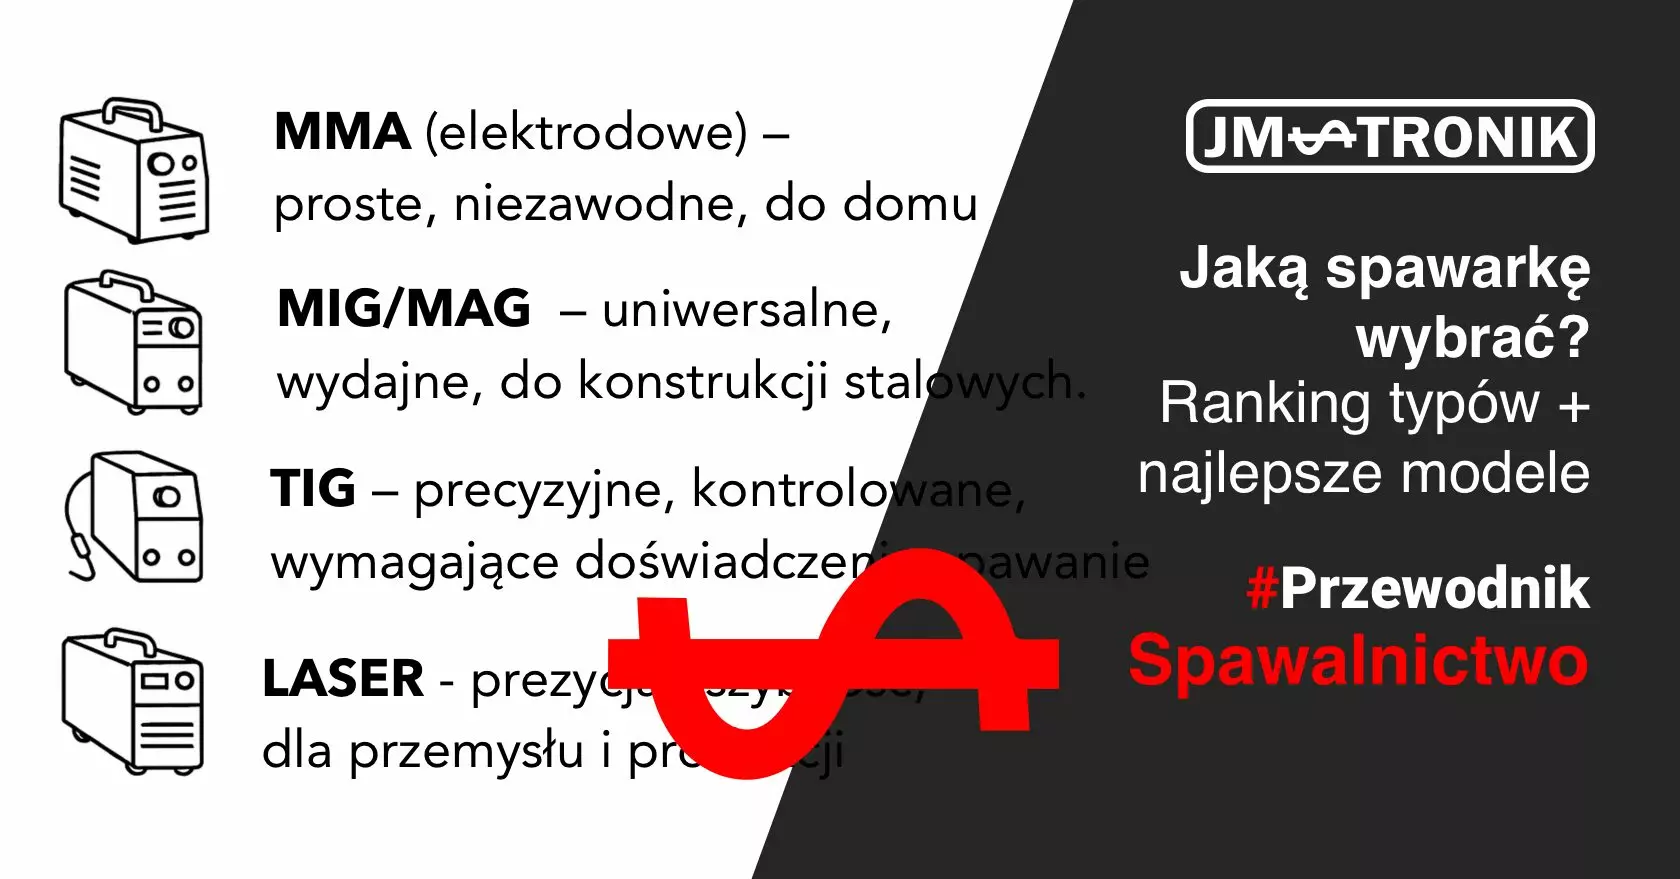
jaka spawarke wybrac? ranking typow+najlepsze modele

Jaką spawarkę wybrać? Ranking typów + najlepsze modele do domu i warsztatu

Jaką spawarkę wybrać? Ranking typów + najlepsze modele do domu i warsztatu

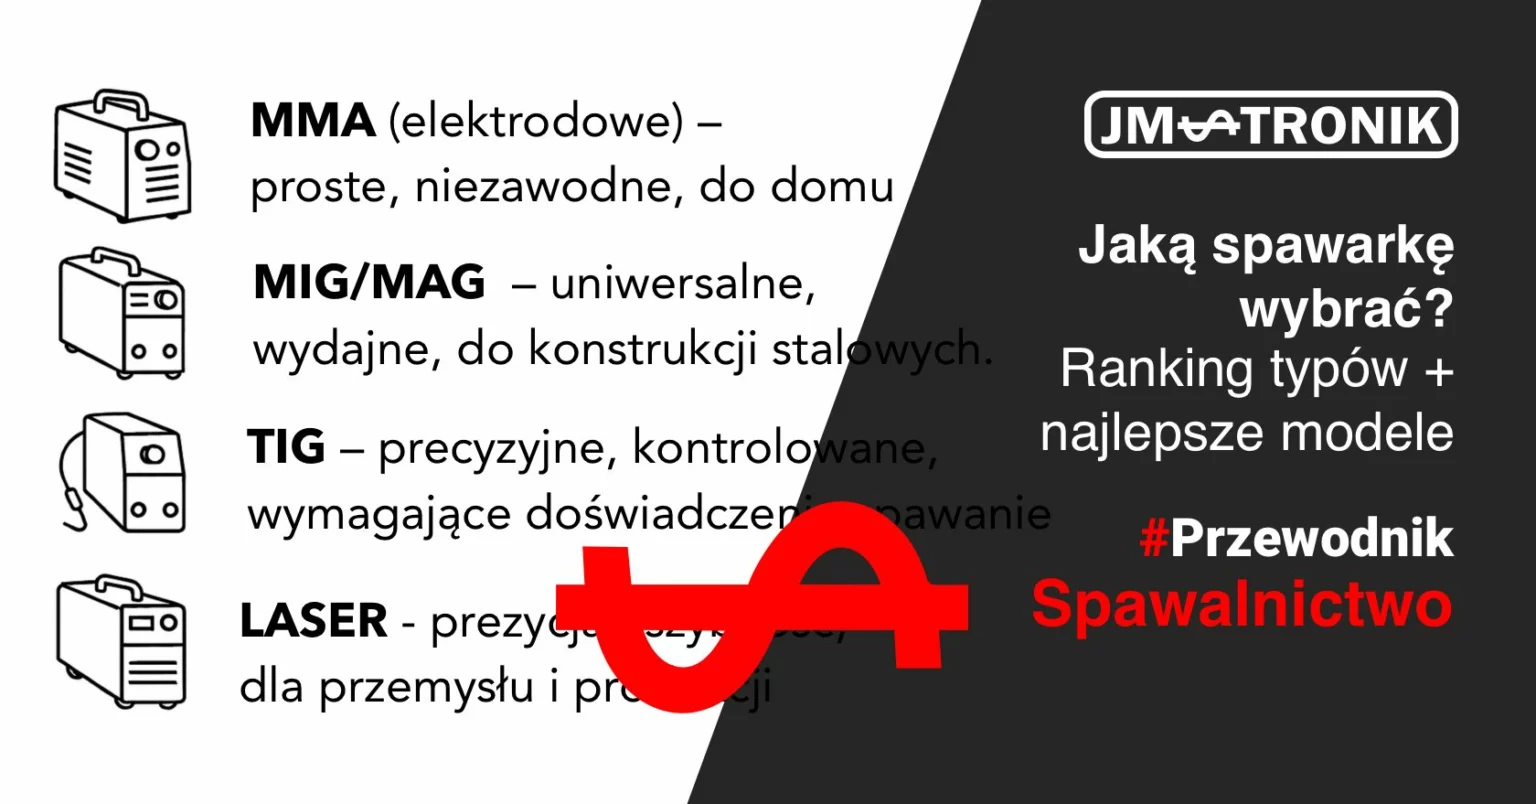
Wybór odpowiedniej spawarki to nie tylko kwestia ceny czy marki – to przede wszystkim decyzja o technologii, która najlepiej odpowie na Twoje potrzeby. W tym poradniku porównujemy cztery najczęściej stosowane metody spawania: MMA, MIG/MAG, TIG i LASER. Dowiesz się, czym się różnią, do jakich zastosowań są przeznaczone i która sprawdzi się w warsztacie, a która w zakładzie produkcyjnym.

jaka spawarke wybrac? ranking typow+najlepsze modele

Rodzaje spawarek i ich zastosowanie

▸ Spawarki MMA (elektrodowe) – prostota i niezależność

Spawanie elektrodą otuloną (MMA) to najbardziej uniwersalna i mobilna metoda. Nie wymaga gazu osłonowego, dlatego sprawdza się zarówno w warsztacie, jak i w terenie, np. przy naprawach ogrodzeń, konstrukcji stalowych czy maszyn.

Zalety:

  • niska cena zakupu i eksploatacji,

  • niewielkie wymiary i waga – łatwy transport,

  • możliwość pracy na zewnątrz, również przy wietrze,

  • szeroka dostępność elektrod do różnych metali.

Wady:

  • mniejsza estetyka spoin,

  • konieczność usuwania żużla,

  • nieco większa trudność w utrzymaniu stabilnego łuku dla początkujących.

W przypadku spawarek MMA kluczowe znaczenie ma niezawodność źródła prądu i odpowiednie wsparcie techniczne – poznaj nasz serwis JM-TRONIK, który zapewnia opiekę gwarancyjną, konserwację i diagnostykę urządzeń.

Zastosowanie spawarek MMA: budowa konstrukcji, prace instalacyjne, do spawania rur i instalacji, Naprawy, drobne pracace naprawcze, zarówno w warsztacie, jak i w terenie,  prace ślusarskie,  prace domowe i hobbystyczne.

▸ Spawarki MIG/MAG (tzw. migomaty) – wydajność i uniwersalność

Metoda MIG/MAG (Metal Inert/Active Gas) wykorzystuje drut elektrodowy podawany automatycznie w osłonie gazu. Jest to najczęściej wybierane rozwiązanie przez warsztaty i firmy produkcyjne.

Zalety:

  • wysoka wydajność i tempo pracy,

  • możliwość spawania stali, stali nierdzewnych oraz aluminium,

  • dobra kontrola nad parametrami łuku.

Wady:

  • wymaga butli z gazem i odpowiedniej wentylacji,

  • niezalecana do pracy na otwartym powietrzu przy wietrze.

  • spoiny wymagają obróbki i szlifowania

Dla komfortu i bezpieczeństwa pracy warto zadbać o ochronę głowy i twarzy oraz skuteczne odciągi spawalnicze. To wyposażenie, które realnie poprawia warunki pracy i chroni operatora.

Zastosowanie spawarek MIG/MAG: w przemyśle ciężkim, produkcji konstrukcji, rurociągów, statków, samochodów, w warsztatach, naprawy samochodowe, prace ślusarskie, w pracach remontowych i konserwacyjnych, a także w zastosowaniach hobbystycznych.

▸ Spawarki TIG – precyzja i czystość spoin

Spawanie TIG (Tungsten Inert Gas) wykorzystuje nietopliwą elektrodę wolframową w osłonie argonu. To technologia wybierana tam, gdzie liczy się estetyka, szczelność i precyzja — m.in. w branży spożywczej, chemicznej i motoryzacyjnej.

Zalety:

  • najwyższa jakość i czystość spoin,

  • brak odprysków i żużla,

  • możliwość spawania cienkich elementów (np. blach 0,5–2 mm),

  • pełna kontrola nad łukiem i przenoszeniem ciepła.

Wady:

  • wymaga doświadczenia i stabilnej ręki,

  • wolniejsze tempo pracy niż MIG/MAG,

  • wyższy koszt sprzętu i eksploatacji.

Jeśli chcesz pogłębić umiejętności w tej metodzie, zapoznaj się z naszymi szkoleniami z nowoczesnych technik spawania laserowego i TIG, prowadzonymi przez specjalistów JM-TRONIK.

Zastosowanie spawarek TIG: w branżach wymagających dużej precyzji i jakości spoin, takich jak przemysł lotniczy, motoryzacyjny, spożywczy, chemiczny czy produkcja rurociągów i zbiorników.

▸ Spawarki laserowe – nowoczesność i precyzja przyszłości

Laserowe źródła spawania to najnowszy etap rozwoju technologii łączenia metali. Zamiast łuku elektrycznego, wykorzystują skoncentrowaną wiązkę światła o bardzo dużej energii, co pozwala uzyskać spoiny o wyjątkowej dokładności i trwałości.

Zalety:

  • najwyższa jakość i powtarzalność spoin,

  • minimalne odkształcenia materiału,

  • brak żużla, odprysków i konieczności szlifowania,

  • nawet 4× większa prędkość spawania niż TIG.

Wady:

  • wyższy koszt inwestycji,

  • wymaga dodatkowych zabezpieczeń BHP.

Zobacz kompaktowy model LaserWeld Mini – idealny do precyzyjnych konstrukcji stalowych, oraz całą serię spawarek laserowych LaserWeld dla zastosowań przemysłowych. Dzięki dostępnym opcjom leasingu maszyn i spawarek laserowych, wdrożenie tej technologii jest dziś łatwiejsze niż kiedykolwiek.

Zastosowanie spawarek laserowych:  w przemyśle motoryzacyjnym (karoserie, silniki), lotniczym (elementy konstrukcyjne), medycznym (sprzęt, implanty), a także w produkcji elektroniki (drobne komponenty), reklamy (konstrukcje, litery) oraz w przemyśle jubilerskim i dentystycznym.

Na co zwrócić uwagę przy wyborze spawarki?

▸ Moc i amperaż

Zakres prądu spawania określa, jak grube materiały można łączyć. Do zastosowań domowych wystarczy 140–200 A, natomiast do profesjonalnych warsztatów warto wybrać modele powyżej 250 A, a na produkcję czy aplikacje zrobotyzowane minimum 300A, siegając nawet do 500A. 

▸ Cykl pracy

Określa, jak długo spawarka może pracować bez przerwy przy danym natężeniu prądu. Dla majsterkowiczów wystarczające będzie 40%, natomiast w zakładach przemysłowych zalecany jest cykl minimum 80%, który gwarantuje ciągłość spawania.

▸ Zasilanie

Spawarki jednofazowe (230 V) sprawdzą się w garażu lub warsztacie domowym. W przypadku urządzeń o dużej mocy i zastosowań przemysłowych lepiej wybrać wersje trójfazowe (400 V) dla stabilniejszej pracy i większej wydajności.

▸ Dodatkowe funkcje w spawarkach

Nowoczesne spawarki oferują rozwiązania ułatwiające spawanie, takie jak Hot Start (łatwiejsze zajarzenie łuku), Anti-Stick (zabezpieczenie przed przyklejeniem elektrody) czy Arc Force (stabilizacja łuku). W modelach premium dostępne są też funkcje PFC i synergia, które poprawiają efektywność i precyzję procesu.

Jaką spawarkę wybrać dla początkującego?

Dla osób rozpoczynających przygodę ze spawaniem najważniejsze są prostota obsługi, stabilny łuk i możliwość pracy z różnymi materiałami. Dlatego najlepszym wyborem na start będzie spawarka MIG/MAG lub inwertorowa MMA — obie metody pozwalają szybko opanować podstawy i uzyskać solidne spoiny bez dużego doświadczenia.

Spawarki MIG/MAG zapewniają płynne prowadzenie łuku, łatwe zajarzenie i estetyczne łączenie blach o różnej grubości. To dobry wybór do warsztatu, garażu czy drobnych konstrukcji stalowych. Natomiast modele MMA są idealne tam, gdzie liczy się mobilność i prostota – nie wymagają butli z gazem, więc świetnie sprawdzą się w terenie.

Najważniejsze funkcje wspomagające spawanie

Nowoczesne spawarki wyposażone są w szereg funkcji, które ułatwiają rozpoczęcie pracy i poprawiają jakość spoin.

Hot Start wspiera łatwiejsze zajarzenie łuku, co szczególnie pomaga osobom początkującym. Arc Force stabilizuje łuk spawalniczy, utrzymując jego równomierne jarzenie, natomiast Anti Stick zapobiega przyklejaniu elektrody do materiału, chroniąc ją przed przegrzaniem.

Funkcja VRD zwiększa bezpieczeństwo pracy, ograniczając napięcie jałowe, a synergia automatycznie dobiera parametry spawania do rodzaju materiału i średnicy drutu.

Z kolei regulacja indukcyjności pozwala precyzyjnie dostosować charakterystykę łuku, co jest szczególnie przydatne przy lutospawaniu cienkich blach.

W modelach z możliwością spawania TIG, funkcja Lift TIG umożliwia zajarzenie łuku bez użycia wysokiej częstotliwości HF, zapewniając czysty i kontrolowany start procesu.

Bezpieczeństwo spawania – o czym pamiętać?

Spawanie to proces wymagający zachowania szczególnych zasad bezpieczeństwa. Wysoka temperatura, promieniowanie UV, odpryski metalu i dymy spawalnicze mogą stanowić zagrożenie zarówno dla operatora, jak i dla otoczenia. Dlatego odpowiednie wyposażenie oraz właściwa organizacja stanowiska pracy to absolutna podstawa.

Poniżej kilka kluczowych zasad, o których należy pamiętać:

  • Używaj przyłbicy samościemniającej – chroni wzrok i twarz przed promieniowaniem łuku, iskrami i odpryskami. Wybieraj certyfikowane modele, takie jak przyłbice JM-TRONIK, które zapewniają komfort i bezpieczeństwo nawet podczas długiej pracy.

  • Zapewnij dobrą wentylację stanowiska – świeże powietrze zmniejsza ryzyko wdychania szkodliwych oparów i dymów. W warsztatach zamkniętych warto stosować systemy filtracji i nawiewu.

  • Stosuj odciągi spalin spawalniczych, np. Boxair BXW Duo – to skuteczny sposób na lokalne usuwanie dymu, pyłów i cząstek metalu bezpośrednio z obszaru pracy.

  • Przechowuj butle gazowe zgodnie z przepisami – zawsze w pozycji pionowej, z dala od źródeł ciepła i w dobrze wentylowanym miejscu. Regularnie sprawdzaj szczelność instalacji i stan reduktorów.

  • Miej w pobliżu gaśnicę i apteczkę – w razie awarii lub zapłonu szybka reakcja ma kluczowe znaczenie. Warto wyznaczyć w warsztacie stałe miejsce na sprzęt przeciwpożarowy.

Bezpieczne środowisko pracy to nie tylko wymóg BHP, ale również warunek uzyskania wysokiej jakości spoin i niezawodności urządzeń. Dlatego JM-TRONIK oferuje pełne wsparcie w zakresie serwisu i doradztwa technicznego, pomagając klientom tworzyć stanowiska spełniające najwyższe standardy bezpieczeństwa.

Podsumowanie: jaką spawarkę wybrać w 2025 roku?

Najlepsze opcje dla amatorów i hobbystów:

  • Dla początkujących najlepiej sprawdzą się lekkie, proste w obsłudze modele — MIG/MAG lub inwertorowe MMA.

  • Wersje MIG/MAG oferują łatwe zajarzenie łuku i czyste spoiny przy pracy z konstrukcjami stalowymi.

  • Modele MMA to dobra opcja „na start”, zwłaszcza gdy zależy Ci na mobilności i możliwości pracy w terenie, bez konieczności podłączania gazu.

  • Jeżeli zastanawiasz się nad technologicznie nowoczesnym urządzeniem – rozważ urządzenia z serii LaserWeld, idealne do zastosowań wymagających precyzji i czystości spoin.

    • Przykładowo LaserWeld Mini oferuje przetopy do 5 mm oraz tryby spawania Standard, Scale i Nano.

Czego unikać przy zakupie pierwszej spawarki?

  • Unikaj modeli o bardzo niskiej jakości komponentach (np. tanich chińskich inwerterów bez zabezpieczeń) — mogą być awaryjne i trudne w serwisie.

  • Nie wybieraj urządzeń bez funkcji pomocniczych (Hot Start, Anti Stick) — dla początkujących to realna pomoc w opanowaniu techniki.

  • Unikaj sprzętu bez wsparcia serwisowego i części zamiennych, szczególnie jeśli planujesz użytkować go wieloletnio.

  • Nie kieruj się wyłącznie ceną — zbyt tania spawarka może mieć ograniczenia w dokładności, trwałości i wygodzie użytkowania.

Pytania techniczne?

Umów bezpłatną konsultację.

Seria spawarek laserowych LaserWeld e1738430259619 Jaką spawarkę wybrać? Ranking typów + najlepsze modele do domu i warsztatu
rodzaje spoin i oznaczenia spoin

Rodzaje spoin spawalniczych i ich oznaczenia – kompletny przewodnik

Rodzaje spoin spawalniczych i ich oznaczenia – kompletny przewodnik

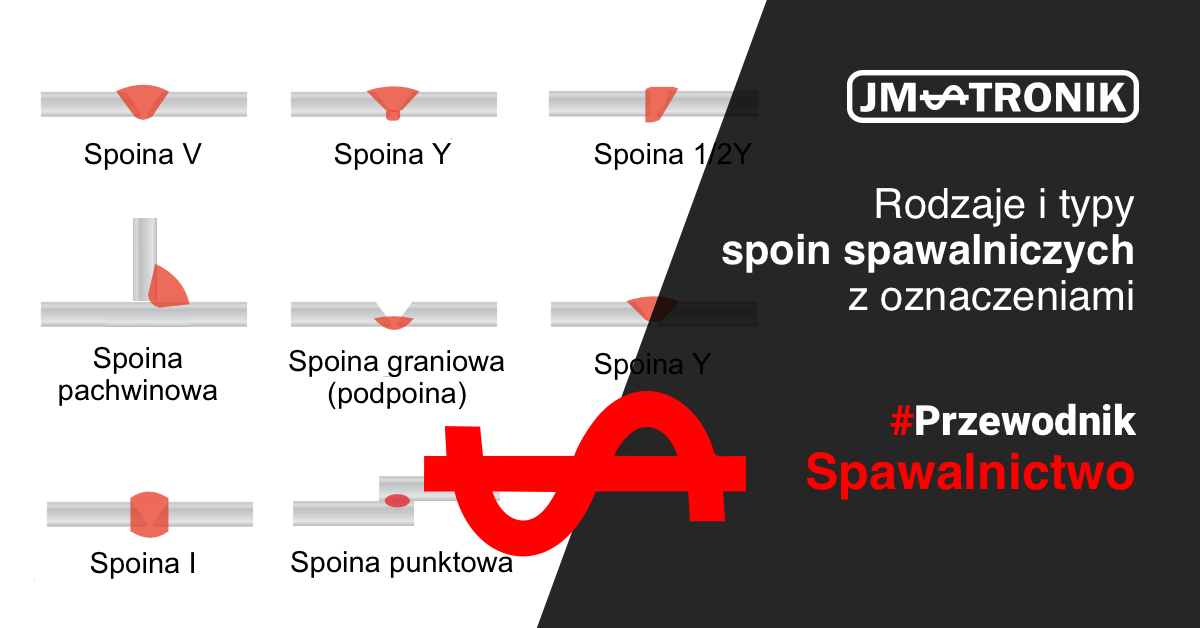
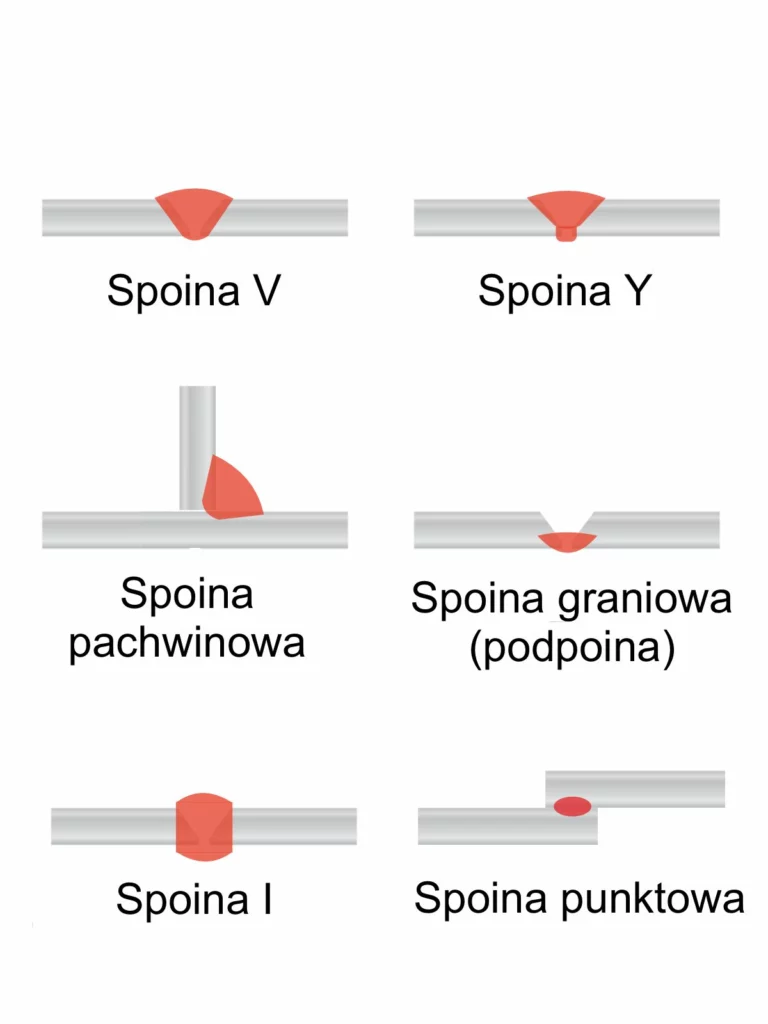
W spawalnictwie wyróżniamy kilka rodzajów spoin, które różnią się sposobem łączenia elementów i ich oznaczeniami na rysunkach technicznych. Podstawowy podział obejmuje spoiny: czołowe, pachwinowe, brzeżne, grzbietowe i otworowe. Oznaczenia te pomagają w jednoznaczny sposób określić rodzaj spoiny, jej wymiary i sposób wykonania. 

rodzaje spoin i oznaczenia spoin

Czym jest spoina spawalnicza?

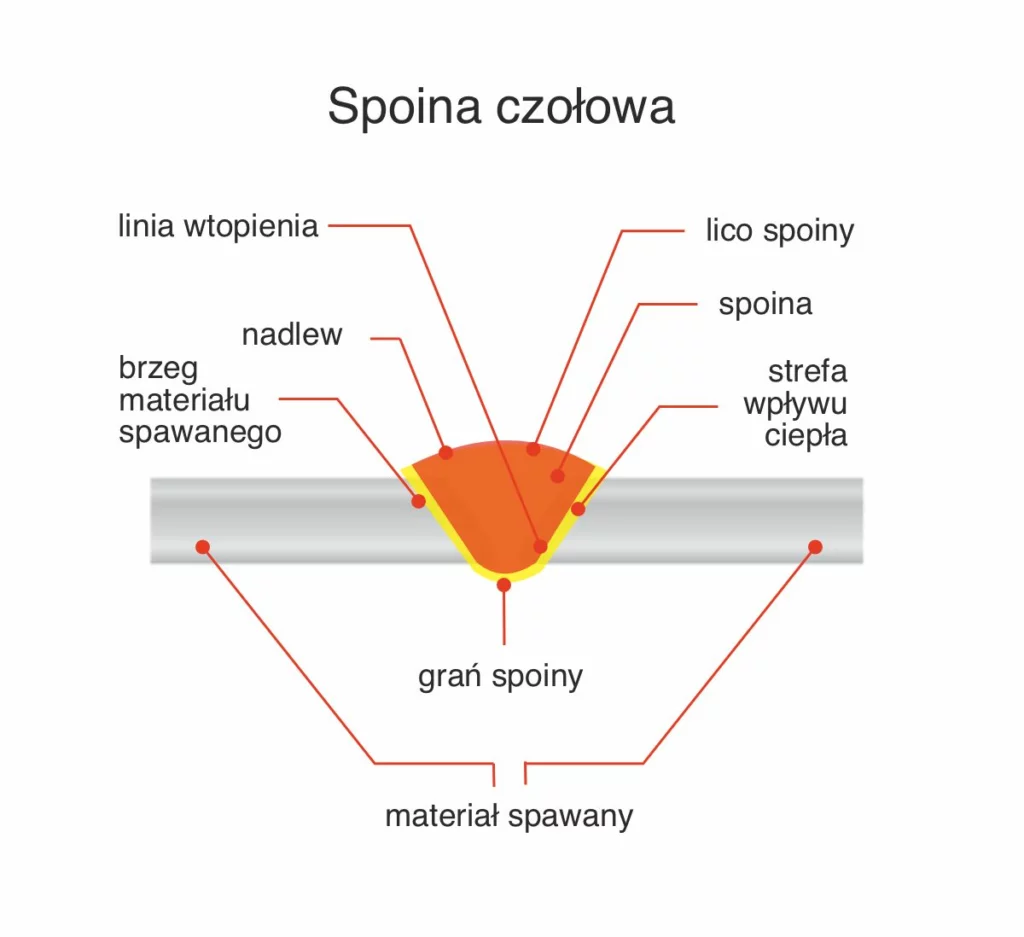
Spoina spawalnicza to trwałe połączenie dwóch lub więcej elementów wykonane poprzez stopienie materiału za pomocą źródła ciepła, np. łuku elektrycznego, promienia lasera czy gazu. W procesie spawania powstaje charakterystyczna strefa wpływu ciepła (SWC), a widoczną częścią spoiny jest tzw. lico spoiny.

Elementy spoiny:

  • Lico spoiny – górna, widoczna część połączenia.

  • Linia wtopienia – granica między materiałem rodzimym a spoiną.

  • Kształt spoiny – wpływa na wytrzymałość, szczelność i estetykę połączenia.


Spoina czołowa - oznaczenia

Rodzaje spoin spawalniczych

W spawalnictwie stosowane są różne rodzaje spoin – wybór zależy od zastosowania spoin, materiału, grubości i pozycji elementów. Klasyfikacja spoin — np. czołowe, pachwinowe, otworowe — pozostaje niezmienna niezależnie od metody łączenia: od tradycyjnych technik MIG/MAG i TIG, po spawanie laserowe i nowoczesne spawanie zrobotyzowane z użyciem cobotów.

▸Spoiny czołowe

Spoina czołowa powstaje poprzez połączenie krawędzi dwóch elementów w jednej płaszczyźnie. Wyróżniamy tu podtypy, np. spoiny czołowe typu I, V, U, Y, a także spoiny czołowe o stromych brzegach czy spoina czołowa z częściowym wtopieniem.

Zastosowanie spoin czołowych: konstrukcje nośne, rurociągi, zbiorniki.

▸Spoiny pachwinowe

Spoina pachwinowa znajduje się w kącie między dwoma elementami. Jej oznaczenie na rysunku to zwykle trójkąt. Stosowana m.in. w konstrukcjach ramowych.

Spoina pachwinowa rysunek pokazuje charakterystyczny trójkątny profil, a oznaczenie zawiera m.in. wysokość spoiny

▸Spoiny brzeżne, otworowe i grzbietowe

Spoina otworowa – łączy dwa elementy przez otwory; często stosowana przy połączeniach nakładkowych.

Spoiny brzeżne – łączenie cienkich blach.

Spoina grzbietowa – mniej popularna, stosowana w specjalistycznych aplikacjach.

Spoina bezotworowa i spoiny bezotworowe – termin nieużywany w praktyce wg norm ISO, jednak może być spotykany potocznie jako określenie spoin ciągłych.

Rodzaje spoin spawalniczych i oznaczenia

Oznaczenia spoin na rysunku technicznym

Na rysunku technicznym spoiny oznacza się zgodnie z normą PN-EN ISO 2553. Prawidłowe oznaczenia spoin spawalniczych zawierają zarówno symbol spoiny, jak i parametry geometryczne.

▸Elementy oznaczenia spoiny:

  • Strzałka – wskazuje miejsce spoiny.
  • Linia odniesienia – pozioma linia pomocnicza.
  • Znak spoiny – np. trójkąt (spoiny pachwinowe), prostokąt (czołowe).

Przykład oznaczenia spoiny: a5, L=60, gdzie „a” to grubość spoiny pachwinowej, a „L” długość.

▸Symbole oznaczenia spoiny

  • Trójkąt – spoina pachwinowa
  • Linia ciągła – spoina czołowa
  • Koło – spoina otworowa

Spoiny pachwinowe oznaczenia i oznaczenia spoin otworowych różnią się symboliką i umiejscowieniem względem linii odniesienia.

Normy regulujące oznaczenia spoin

Dwie kluczowe normy:

  • PN-EN ISO 2553 – opisuje sposób oznaczania spoin na rysunku technicznym.

  • PN-EN ISO 4063 – klasyfikacja procesów spawalniczych (MIG/MAG, TIG, laserowe).

Różnice między normami:

  • ISO 2553 – forma graficzna.

  • ISO 4063 – technologia i metoda spawania.

Kontrola jakości spoin

Ocena jakości spoin odbywa się za pomocą badań nieniszczących (NDT):

  • VT – badania wizualne

  • PT – badania penetracyjne

  • RT – badania radiograficzne

Kontrola jakości spoin pozwala wykryć wady ukryte, takie jak nieciągłości, porowatość czy brak przetopu. Kontrolować jakość warto już na etapie wytwarzania. Jeżeli interesuje Cię temat jakości i automatyzacji, zobacz również nasze szkolenia dla spawaczy i operatorów laserów.

Masz pytania dotyczące spawania laserowego? 

Skonsultuj się z naszymi ekspertami!
Dzięki niezobowiązującej konsultacji dowiesz się, czy technologia spawania laserowego może zoptymalizować Twoją produkcję i poprawić jakość wykonania Twoich produktów.

Wyrażasz zgodę na kontakt telefoniczny w celu obsługi niniejszego zgłoszenia. Wyrażasz zgodę na otrzymywanie informacji handlowych środkami komunikacji elektronicznej wysyłanymi przez www.jm-tronik.eu oraz na wykorzystanie komunikacji email w celach marketingowych.

czyszczenie laserowe
Prędkość spawania laserowego

Prędkość spawania laserowego – jak zoptymalizować proces?

Prędkość spawania laserowego – jak zoptymalizować proces?

Spawanie laserowe to innowacyjna technologia, która pozwala na znaczne zwiększenie wydajności w produkcji. Dzięki wysokiej precyzji i prędkości procesu, laser fiber staje się niezastąpiony w wielu branżach przemysłowych.

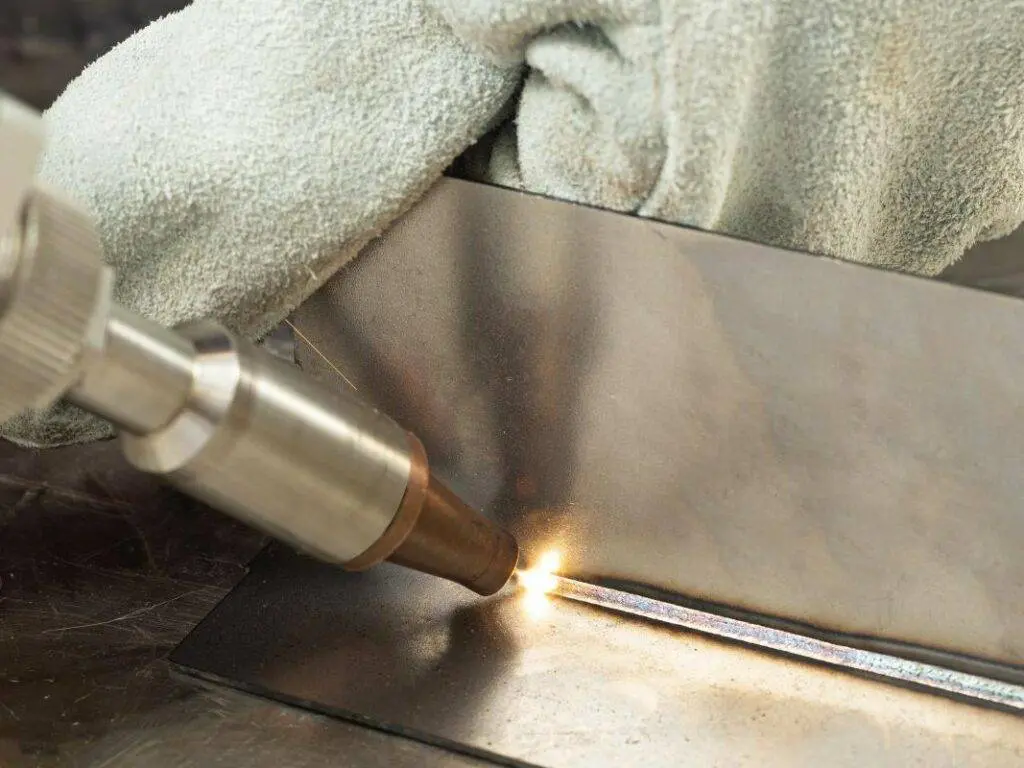
spawanie-metalu-pachwina

Współczesne rozwiązania w technologii spawania laserowego fiber oferują nie tylko precyzję i jakość, ale także znacząco zwiększają prędkość procesu. Dzięki nowoczesnym spawarkom ręcznym, takim jak modele z serii LaserWeld, możliwe jest osiągnięcie wyjątkowej wydajności nawet przy grubszych materiałach.

W artykule przedstawimy, jakie prędkości można osiągnąć przy różnych grubościach blach oraz jakie tryby specjalne, np. DeepWeld, mogą dodatkowo podnieść efektywność procesu. Jeśli zastanawiasz się nad wyborem technologii spawania, ten wpis pomoże Ci ocenić korzyści wynikające z laserowego spawania fiber.

Prędkości spawania laserowego w zależności od grubości blachy

Jednym z najważniejszych atutów spawania laserowego fiber jest jego wysoka prędkość. Dzięki skoncentrowanej wiązce laserowej proces przebiega szybciej niż w przypadku tradycyjnych metod, takich jak spawanie elektrodowe czy MIG/MAG. Oto jak prezentują się średnie wartości prędkości spawania dla różnych grubości blach:

  • Blacha 1 mm:
    • Prędkość spawania: 1,5–2,5 m/min (150–250 cm/min)
    • Minimalne ryzyko deformacji materiału dzięki precyzyjnej kontroli wiązki.
    • Spoiny są gładkie i estetyczne, co minimalizuje potrzebę dodatkowej obróbki.
  • Blacha 2 mm:
    • Prędkość spawania: 1–1,8 m/min (100–180 cm/min)
    • Wysoka jakość połączeń przy jednoczesnym zachowaniu optymalnej penetracji.
    • Spawarki LaserWeld pozwalają na dostosowanie mocy w zależności od rodzaju materiału, co wpływa na trwałość spoiny.
  • Blacha 3 mm:
    • Prędkość spawania: 0,7–1,3 m/min (70–130 cm/min)
    • Dzięki technologii DeepWeld możliwe jest jeszcze głębsze spawanie, bez konieczności wielokrotnego nakładania materiału.
    • Stabilność procesu i minimalizacja odprysków pozwalają na szybkie wdrożenie do produkcji seryjnej.
  • Blacha 4 mm:
    • Prędkość spawania: 0,5–1 m/min (50–100 cm/min)
    • Technologia High-Speed Welding dostępna w spawarkach LaserWeld pozwala na zwiększenie prędkości w porównaniu do tradycyjnych metod.
    • Efektywność w spawaniu konstrukcji wymagających głębokiej penetracji.

Co wpływa na prędkość spawania laserowego?

Prędkość spawania laserowego fiber zależy od wielu czynników. Oto najważniejsze aspekty, które mają wpływ na efektywność tego procesu:

  1. Moc lasera – Większa moc (np. 1500W, 2000W, 3000W) umożliwia szybsze spawanie przy grubszych materiałach.
  2. Tryb pracy – Specjalne tryby, jak DeepWeld i High-Speed Welding, pozwalają na osiągnięcie jeszcze większej penetracji i prędkości.
  3. Rodzaj materiału – Stal nierdzewna, aluminium czy stal węglowa wymagają różnych ustawień mocy i prędkości.
  4. Jakość wiązki laserowej – Spawarki LaserWeld oferują precyzyjną kontrolę wiązki, co pozwala na stabilne prowadzenie procesu.
  5. Gaz osłonowy – Odpowiedni dobór gazu (argon, azot) wpływa na jakość i prędkość spawania.

Zalety spawania laserowego w porównaniu do tradycyjnych metod

Spawanie laserowe fiber to rewolucja w przemyśle, eliminująca wiele problemów znanych ze spawania metodą MIG/MAG czy elektrodowego. Oto kluczowe zalety tej technologii:

  • Wyższa prędkość – Laser fiber jest kilkukrotnie szybszy od metod tradycyjnych.

  • Lepsza jakość spoiny – Czyste i estetyczne spoiny bez odprysków i deformacji.

  • Oszczędność materiału – Brak potrzeby stosowania dodatkowego materiału spawalniczego.

  • Mniejsza strefa wpływu ciepła – Minimalizacja odkształceń w porównaniu do spawania elektrodowego.

  • Wielofunkcyjność – Spawarki LaserWeld umożliwiają również cięcie i czyszczenie laserowe, co dodatkowo zwiększa ich wszechstronność.

Przemysłowe zastosowania spawania laserowego fiber

Technologia laserowa znajduje zastosowanie w wielu branżach:

  • Gastronomia – Produkcja mebli, maszyn i akcesoriów ze stali nierdzewnej.

  • Produkcja – Elementy meblowe, balustrady, ogrodzenia, lekkie konstrukcje.

  • Przemysł stoczniowy – Elementy galanterii okrętowej, mniejsze kadłuby aluminiowe.

  • Budownictwo – Elementy architektoniczne, mniejsze stelaże budynków.

Podsumowanie - prędkośc spawania laserowego

Spawanie laserowe fiber to przyszłość branży spawalniczej. Dzięki zastosowaniu nowoczesnych spawarek LaserWeld, możliwe jest osiągnięcie niezwykle wysokich prędkości spawania oraz wyjątkowej jakości spoin.

Jeśli szukasz innowacyjnych rozwiązań, które zwiększą efektywność Twojej produkcji, zapraszamy na jm-tronik.eu. Sprawdź naszą ofertę spawarek laserowych i przekonaj się, jak technologia fiber może usprawnić Twój proces spawalniczy!


Masz pytania dotyczące spawania laserowego? 

Skonsultuj się z naszymi ekspertami!
Dzięki niezobowiązującej konsultacji dowiesz się, czy technologia spawania laserowego może zoptymalizować Twoją produkcję i poprawić jakość wykonania Twoich produktów.

Wyrażasz zgodę na kontakt telefoniczny w celu obsługi niniejszego zgłoszenia. Wyrażasz zgodę na otrzymywanie informacji handlowych środkami komunikacji elektronicznej wysyłanymi przez www.jm-tronik.eu oraz na wykorzystanie komunikacji email w celach marketingowych.

czyszczenie laserowe
Laser czy mig/mag blog

Spawanie laserowe a tradycyjne metody MIG/MAG – kiedy warto zmienić technologię?

Spawanie laserowe a tradycyjne metody MIG/MAG – kiedy warto zmienić technologię?

Wybór odpowiedniej technologii spawania jest kluczowy dla optymalizacji kosztów, jakości oraz czasu realizacji projektów w wielu branżach przemysłowych.

Laser czy mig/mag blog

Wybór odpowiedniej technologii spawania jest kluczowy dla optymalizacji kosztów, jakości oraz czasu realizacji projektów w wielu branżach przemysłowych. Dwie najczęściej stosowane metody, spawanie laserowe oraz tradycyjne spawanie MIG/MAG, oferują różne korzyści w zależności od specyficznych wymagań aplikacji.

W niniejszym artykule szczegółowo omówimy, kiedy warto rozważyć zmianę technologii na spawanie laserowe oraz jakie są kluczowe różnice między tymi dwoma podejściami.

Spawanie laserowe i MIG/MAG – co je wyróżnia?

Spawanie jest kluczowym procesem w branży metalowej, ale wybór odpowiedniej technologii zależy od wielu czynników. Dwie popularne metody to tradycyjne spawanie MIG/MAG oraz nowoczesne spawanie laserowe. Obie metody mają swoje zastosowania, zalety i ograniczenia.

  • MIG/MAG: Spawanie MIG/MAG (Metal Inert Gas/Metal Active Gas) to tradycyjna technika stosowana głównie do spawania grubszych konstrukcji stalowych. Wyróżnia się dużą wszechstronnością, ale wymaga często dodatkowych obrobek, np. szlifowania.

  • Spawanie laserowe: Technologia ta wykorzystuje skoncentrowaną wiązkę laserową do łączenia metali. Jest idealna do precyzyjnych zadań, gdzie liczy się estetyka i minimalizacja obrobki wtórnej.

Zalety spawania laserowego

Spawanie laserowe zyskuje coraz większą popularność, szczególnie w branżach wymagających precyzji i estetyki. Do jego najważniejszych zalet należą:

  • Precyzja: Dokładne łączenie cienkich materiałów, nawet o grubościach do 6 mm.

  • Szybkość: Wyraźnie szybsze od tradycyjnych metod.

  • Estetyka: Minimalna ilość odprysków i wysoka jakość wykończenia spoiny.

  • Efektywność: Mniejsze zużycie materiału dodatkowego i energii.

Zalety spawania MIG/MAG

Tradycyjne metody spawania MIG/MAG wciąż znajdują szerokie zastosowanie, szczególnie w ciężkich konstrukcjach stalowych. Ich zalety obejmują:

  • Wszechstronność: Spawanie materiałów o różnych grubościach.

  • Wytrzymałość: Idealne do konstrukcji, gdzie liczy się mocne połączenie, np. mostów czy ram maszyn.

  • Koszty: Niższe koszty inwestycji w sprzęt w porównaniu do technologii laserowej.

Kiedy warto zmienić technologię na spawanie laserowe?

Przejście na technologię spawania laserowego może być uzasadnione w określonych sytuacjach, takich jak:

1. Zastosowanie w branżach wymagających wysokiej estetyki

Spawanie laserowe doskonale sprawdza się w produkcji elementów, gdzie estetyka jest kluczowa, np.:

  • Meble metalowe
  • Balustrady i ogrodzenia
  • Obudowy urządzeń elektrycznych

Dzięki minimalnym odpryskom i wysokiej jakości spoin, gotowe produkty nie wymagają dodatkowej obróbki, co oszczędza czas i koszty.

2. Produkcja precyzyjna

W przypadku cienkich materiałów (do 6 mm) i szczelin spawalniczych nieprzekraczających 2 mm, technologia laserowa gwarantuje precyzyjne łączenia bez konieczności uzupełniania szczelin materiałem dodatkowym. To sprawia, że jest idealna do:

  • Elementów dekoracyjnych,
  • Obudów precyzyjnych urządzeń,
  • Produktów wymagających minimalnej deformacji termicznej.

3. Wymóg wysokiej wydajności

Spawanie laserowe pozwala na znaczne przyspieszenie procesu produkcji, co ma kluczowe znaczenie w masowej produkcji. Jest to szczególnie ważne w branżach takich jak:

  • Przemysł samochodowy,
  • Produkcja sprzętu AGD,
  • Produkcja seryjna konstrukcji aluminiowych.

4. Automatyzacja procesów

Jeśli firma planuje automatyzację, technologia laserowa łatwo integruje się z systemami robotycznymi, co dodatkowo zwiększa efektywność.

Kiedy pozostać przy spawaniu MIG/MAG?

Mimo rosnącej popularności spawania laserowego, tradycyjne metody MIG/MAG wciąż mają swoje miejsce, zwłaszcza w ciężkim przemyśle. Metoda ta jest niezastąpiona w przypadku:

  • Grubych konstrukcji stalowych: Spawanie MIG/MAG doskonale nadaje się do materiałów o grubości powyżej 6 mm, gdzie wymagana jest głęboka penetracja spoiny.

  • Projekty wymagające wypełnienia dużych szczelin: MIG/MAG pozwala na skuteczne wypełnienie szerokich szczelin spawalniczych.

  • Niskobudżetowe projekty: Jeśli koszty inwestycji w nowoczesną technologię są kluczowe, tradycyjna metoda pozostaje bardziej przystępna.

  • Praca w trudnych warunkach: MIG/MAG jest mniej wrażliwe na jakość powierzchni, co sprawdza się w polowych warunkach.

Koszty i opłacalność - podsumowanie

Spawanie laserowe wymaga większych nakładów początkowych, ale w dłuższej perspektywie może być bardziej opłacalne dzięki szybszym procesom i mniejszemu zużyciu materiału. Z kolei MIG/MAG jest mniej kosztowne w zakupie, ale wymaga więcej czasu i może generować większe koszty obróbki wtórnej. Ważne jest dokładne przeanalizowanie kosztów dla konkretnego projektu.

Porównanie kosztów:

  • MIG/MAG: Niższy koszt inwestycji w sprzęt, ale wyższe koszty eksploatacji.

  • Laser: Wyższy koszt początkowy, ale niższe koszty materiałowe i robocizny.

Wybór między spawaniem laserowym a MIG/MAG zależy od specyfiki projektu oraz priorytetów biznesowych. Jeśli kluczowe znaczenie mają estetyka, precyzja oraz czas realizacji, technologia laserowa będzie najlepszym rozwiązaniem. Z kolei w przypadku ciężkich konstrukcji stalowych oraz aplikacji wymagających wypełnienia dużych szczelin, metoda MIG/MAG pozostaje niezastąpiona.

Jeśli zastanawiasz się, która technologia najlepiej odpowiada potrzebom Twojej firmy, skontaktuj się z naszymi ekspertami. Oferujemy profesjonalne doradztwo oraz szeroką gamę urządzeń, które spełnią wymagania najbardziej wymagających projektów.

Masz pytania dotyczące spawania laserowego? 

Skonsultuj się z naszymi ekspertami!
Dzięki niezobowiązującej konsultacji dowiesz się, czy technologia spawania laserowego może zoptymalizować Twoją produkcję i poprawić jakość wykonania Twoich produktów.

Wyrażasz zgodę na kontakt telefoniczny w celu obsługi niniejszego zgłoszenia. Wyrażasz zgodę na otrzymywanie informacji handlowych środkami komunikacji elektronicznej wysyłanymi przez www.jm-tronik.eu oraz na wykorzystanie komunikacji email w celach marketingowych.

czyszczenie laserowe

Select your region

Europe, Middle East, and Africa

Flag of Poland  Poland Polish

North, Central, South America

Flag of United States  United States English

Asia Pacific

Flag of Australia  Australia English